355–405大直径切割片场景
以500吨20工位配置资料讨论大直径生产与相关检测边界
应用场景说明
坦桑尼亚企业 Talunex Abrasives(塔鲁耐磨具)的名称、国别归属及业务背景为虚构设定,不代表真实客户或已交付项目。
场景概览
坦桑尼亚一家切割片生产企业计划增加大直径产品,为金属加工和工业用品渠道完善供货规格。方案围绕500 t成型主机,将投料、搬运、固化工装与静平衡检测一并纳入生产准备。
企业背景与生产需求
本情境中的坦桑尼亚企业 Talunex Abrasives(塔鲁耐磨具,虚构名称)已有小直径切割片产品,拟增加355 mm和405 mm大直径切片,以补充面向金属加工用户及工业用品渠道的规格组合。新项目不能直接套用小直径产线的全部工装。企业技术负责人希望在主机选型时,同时明确产品承接、装炉固定、检验记录和包装方式,减少设备到场后再逐件补配工装的情况。
方案以一种主力规格完成首轮流程验证,再检查另一种规格的模具和后段工装。备件讨论可围绕已确认设备的易损件及更换操作展开,清单和数量按实际配置约定。远程支持准备包括设备编号、异常位置视频和批次记录,便于技术人员定位问题。现场供电、压缩空气与装卸条件按工厂提供的数据核对,不将地区印象写成工厂事实。
设备配置与选型
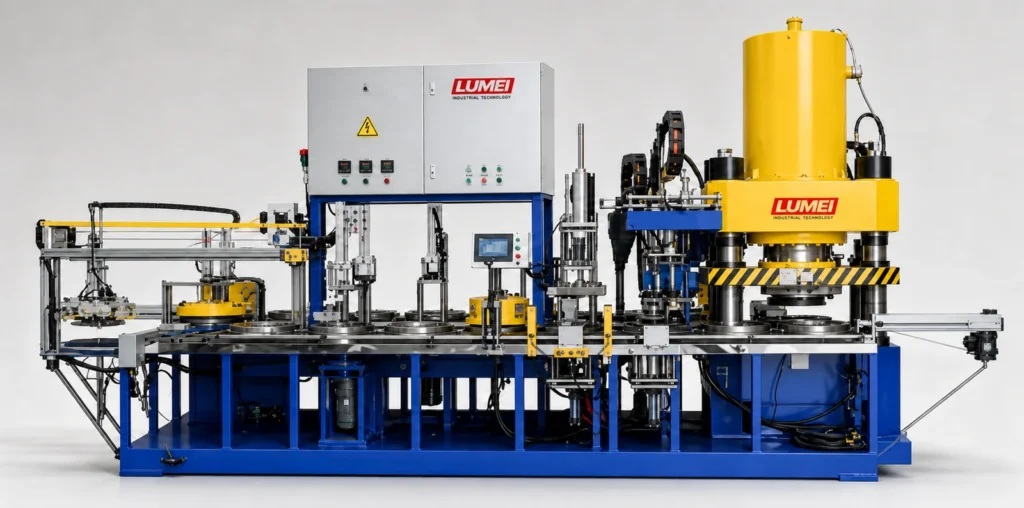
路美现有方案以500 t 20工位单压头成型机为核心,主机详细适用范围为355–405 mm,支持单网或双网结构。配置包括两台称重投料装置、两台提升机、两次定容投料,以及放网、刮料、测料、伺服搬运和伺服卸模。配套采用200 L液压翻锅混料机、二次搅拌与筛分、5 m³热风循环干燥炉、BK350手动平衡仪和热缩包装设备。
供料与压制记录保持对应
两台称重投料装置、提升机与主机投料工位之间,需要在调试中核对物料流向和动作衔接。试产记录可按批次登记混料来源、投料设定、抽查情况和主机运行异常。若成型表现出现波动,应沿同一批次回查供料、放网、刮料与压制环节,并在受控条件下逐项验证调整效果,避免多处同时改动后难以判断原因。
搬运和固化工装同步准备
伺服搬运及卸模之后的承接方式,应按实际产品和现场布置确认。穿杆、固定板和隔网需要与产品尺寸匹配,装炉方案还应核对工装组合与进出炉操作空间。试运行时把空工装、成型后工装和固化后待拆工装分区管理,通过清楚的标识记录批次,便于追溯装载过程和后续检验。
把平衡检测接入质量记录
BK350手动平衡仪用于静不平衡值与相位检测。应用规划中,应明确检测对象、批次关联方式、操作步骤和结果记录位置;判定要求由产品技术文件及适用要求确定。它提供的是一个检测环节,完整检验方案仍需另外确认。设备清单中的平衡仪不能替代产品所需的其他性能和安全检验,也不能据此作出认证结论。
试产重点与交接目标
先选定一种规格贯通供料、成型、搬运、固化和检验流程,再评估其他规格的适配。遇到同批产品异常时,保留相关生产记录与样品,区分成型、周转和后续处理因素。交接资料建议包含产品与模具对应关系、投料设置、工装装载说明及检测记录格式,便于后续按相同条件组织重复生产。
配置价值与适用范围
该方案把大直径切片的成型设备与检测、固化及包装接口一并列出,便于工厂按产品规格开展设备采购和现场准备。BK350用于静不平衡值与相位检测,不能据此宣称已经完成产品全部性能或安全检验。
产能与配置说明
500 t 20工位主机适用355–405 mm切割片,参考产能300–350片/小时。该数值为主机选型参考,实际产出需结合目标产品、配方、工装及配套节拍试产确认。350 mm规格须另行确认适配。
获取大直径切割片方案
请发送产品尺寸、结构图、单网或双网要求、计划产量和检验需求,并提供厂房运输通道及公用工程条件。路美可据此确认500 t主机、配套工装、混料固化及检测设备的供货范围。350 mm规格需单独确认主机适配。