 ZH












Norton发布新一代超薄切割片:选购砂轮生产设备,如何验证薄片的厚度一致性?
发布日期
从 Norton Quantum3 超薄切割片新品发布切入,说明如何通过连续试产、换批复验和压坯与成品复测,验证薄规格切割片的厚度一致性。
2026年10月23日,Norton 在英国官网发布新一代 Quantum3 超薄切割片新闻稿。该系列涵盖 115 mm 和 125 mm 两种外径,公称厚度包括 1.0 mm、1.3 mm 和 1.6 mm。Norton 表示,新系列调整了结合剂体系,以改善与陶瓷磨料的配合。新闻稿公开了产品规格,未披露制造公差和生产设备配置。Norton 官方新闻稿
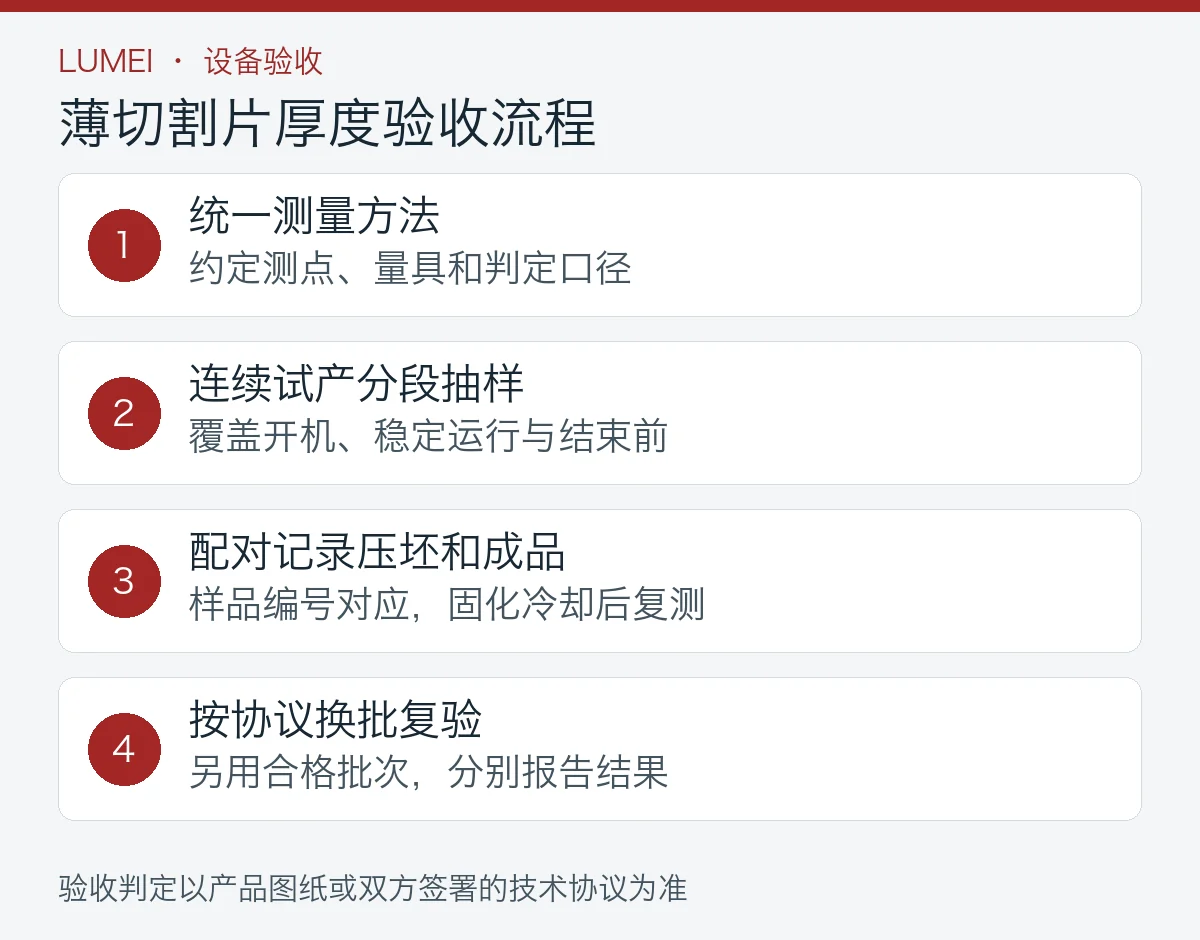
对计划生产薄规格树脂切割片的工厂来说,选购砂轮生产设备时,一个值得提前问清的问题是:按约定节拍连续生产,开机、稳定运行和换批后的成品,厚度还能持续符合图纸要求吗? 要回答这个问题,可以统一测量方法、按生产时段抽样,再用对应样品核对压制和固化后的结果。

先约定怎么测,再讨论合不合格
两片切割片的平均厚度可能相同,其中一片却在不同位置有明显厚薄差。如果每片只记一个读数,或报告只给平均值,采购方就看不到这种差异。
试机前,双方应根据产品图纸或技术协议,约定测量区域、测点分布、量具和测量方法。正式抽样前,可以由双方检验员对同一组样品重复测量,确认测点定位、测力和操作方式是否一致。测量结果若随人员或操作方法明显变化,应先解决测量差异,再比较设备或工位的表现。NIST 量具重复性与再现性指南
记录时,保留各测点原始值、单片最大厚度差,以及片与片、批与批之间的波动。合格判定以图纸或签署的技术协议为准。若协议对单点厚度设有限值,就应逐点判定,避免平均值掩盖局部超差。
连续试产与换批复验,分别验证什么?
连续试产主要看同一批原料在不同生产时段的表现。试机前约定目标规格、原料与增强结构、模具、运行时长、生产节拍和抽样规则。取样可覆盖开机初段、稳定运行段和结束前。停机重启或换模如果属于日常生产场景,也可纳入验证。多工位设备应尽量让样品对应到实际工位或模具,便于追查超差。
如果采购协议要求验证换批后能否复现,应另用一批符合约定要求的原料复验。两批采用相同的目标规格和测量口径,分别保留原料批号、实际节拍和工艺调整记录,并分别报告成品厚度结果。现场只试了一批,报告就写清验证覆盖的规格、批次和节拍。
| 试产中看到的现象 | 优先核对的记录或工序 |
|---|---|
| 同一片不同测点反复出现厚薄差 | 先复测,再核对布料、模具状态和压制平行度 |
| 某个工位或模具反复出现偏差 | 按工位与模具分组,核对模具状态和安装记录 |
| 厚度随生产时间逐渐偏离目标 | 对照加料重量、压制记录和调整时间,找出偏移从何时开始 |
| 压坯厚度稳定,固化后成品出现偏差 | 核对对应样品的固化批次、装炉位置及冷却后的测量条件 |
压坯和成品,最好能追溯到同一件样品
抽样时可为压坯编号,保留工位、模具和试产时段。固化完成并冷却到约定条件后,复测对应成品。如果压坯阶段已出现偏差,可以从加料、布料、模具和压制记录查起。如果偏差主要在固化后出现,可以先核对装炉、固化和冷却条件。
如果采购范围只有压机,应在技术协议里写清压坯的验收项目。若双方还把固化后厚度列为验收项目,应同时约定固化条件、由谁组织试验,以及成品按什么要求判定。厚度、安全和切割性能应分别列项,按各自适用的要求验收。FEPA 磨具安全资料
设备验收报告,至少要交哪些记录?
比较两套砂轮生产设备时,可以要求供应商按同一目标规格、抽样规则和测量方法提交报告。至少保留逐片测点原始值、样品对应的工位或模具、试产时段与实际节拍、原料及固化批次、超差处置和复测结果。如果试产中降速、停机调整或重新取样,也应记下发生时间和原因。
准备询价时,可先把目标产品的外径、孔径、厚度及公差、增强结构和计划合格产量整理成一页规格表。供应商可以据此确认模具配置、试机范围和应交付的检验记录。比较报价时,也能看清各家是在什么节拍、什么试产条件下取得合格结果。路美砂轮生产线设备、材料与服务常见问题