 VI












Norton ra mắt đĩa cắt siêu mỏng thế hệ mới: Kiểm tra độ đồng đều chiều dày khi chọn thiết bị sản xuất đá mài thế nào?
Ngày đăng
Cách kiểm tra chiều dày đĩa cắt mỏng bằng chạy thử liên tục, đổi lô và đo đối chiếu phôi ép với thành phẩm.
Ngày 23 tháng 10 năm 2026, Norton đăng thông cáo trên trang web tại Anh về đĩa cắt siêu mỏng Quantum3 thế hệ mới. Dòng sản phẩm có đường kính 115 và 125 mm, chiều dày danh nghĩa 1,0, 1,3 và 1,6 mm. Norton cho biết đã điều chỉnh hệ chất kết dính để phối hợp tốt hơn với hạt mài gốm. Thông cáo không công bố dung sai sản xuất hay thiết bị. Thông cáo chính thức của Norton
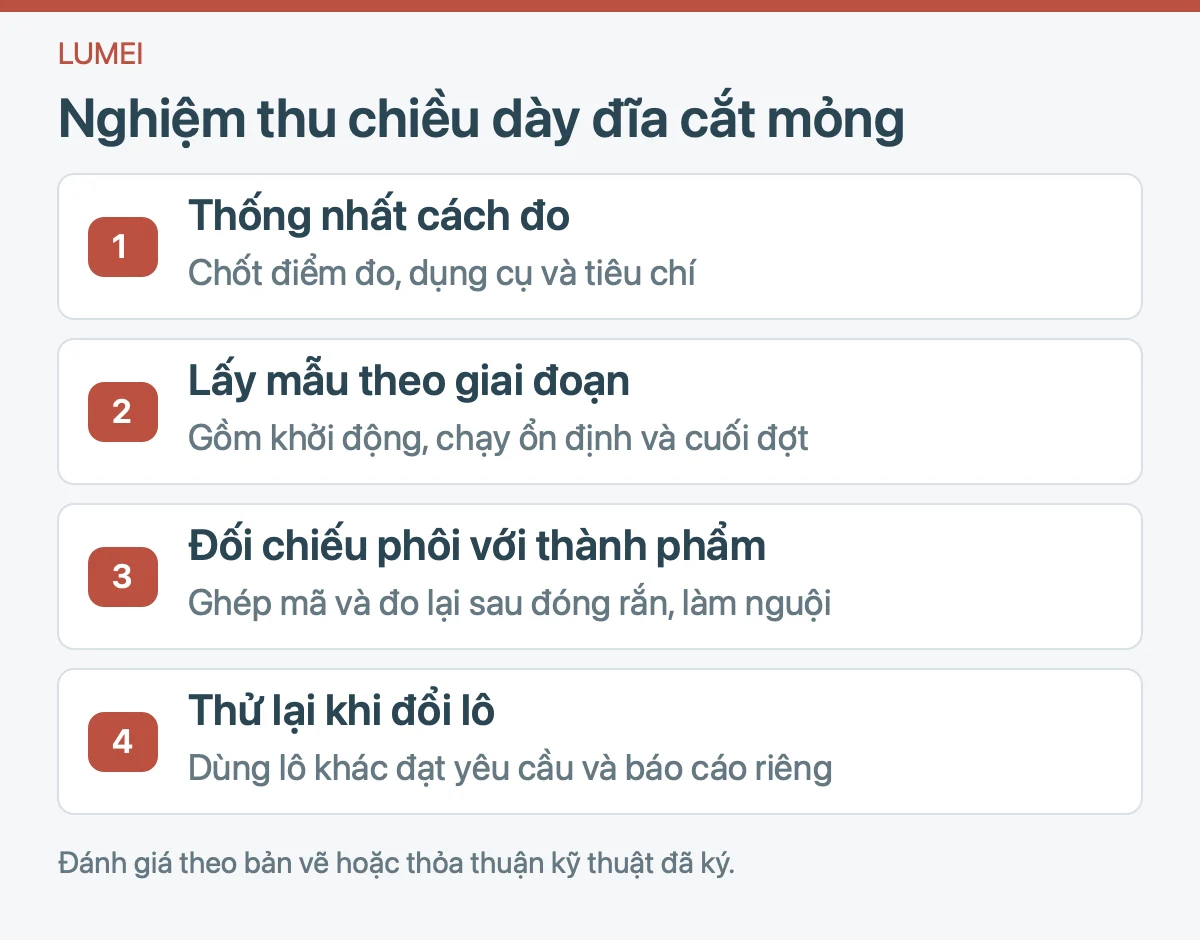
Nhà máy dự định sản xuất đĩa cắt mỏng liên kết nhựa cần kiểm tra thành phẩm có đạt yêu cầu bản vẽ ở nhịp đã thỏa thuận khi khởi động, vận hành ổn định và sau đổi lô hay không. Hãy thống nhất cách đo, lấy mẫu theo thời điểm và đối chiếu cùng mẫu sau ép và sau đóng rắn.

Thống nhất cách đo trước khi xét đạt
Hai đĩa có thể có cùng chiều dày trung bình nhưng mức chênh giữa các điểm khác nhau. Một số đo hoặc chỉ báo cáo trung bình có thể che khuất chênh lệch đó.
Thống nhất vùng đo, điểm đo, dụng cụ và cách đo theo bản vẽ hoặc thỏa thuận kỹ thuật. Nhân viên hai bên có thể đo lặp trên cùng mẫu để đối chiếu vị trí, lực đo và thao tác. Xử lý chênh lệch đáng kể trước khi so sánh máy hoặc trạm. Hướng dẫn NIST về độ lặp lại và độ tái lập
Lưu số đo gốc, chênh lệch lớn nhất trên một đĩa và biến động giữa các đĩa, các lô. Dùng bản vẽ hoặc thỏa thuận đã ký để đánh giá. Nếu giới hạn áp dụng cho từng điểm, xét từng số đo.
Chạy thử liên tục và đổi lô kiểm tra điều gì?
Chạy liên tục giúp đối chiếu các giai đoạn với cùng một lô vật liệu. Thỏa thuận quy cách, vật liệu, gia cường, khuôn, thời lượng, nhịp và phương án lấy mẫu. Lấy mẫu lúc khởi động, khi ổn định và gần cuối. Xem xét cả khởi động lại hoặc thay khuôn nếu thường xuyên diễn ra. Gắn mẫu với trạm hoặc khuôn khi có thể.
Nếu thỏa thuận yêu cầu kiểm tra sau đổi lô, chạy lại với lô khác đạt yêu cầu. Giữ cùng quy cách và cách đo, ghi mã lô, nhịp thực tế và điều chỉnh. Báo cáo chiều dày thành phẩm theo từng lô. Nếu chỉ thử một lô, nêu rõ quy cách, lô và nhịp đã kiểm tra.
| Quan sát khi chạy thử | Việc kiểm tra trước |
|---|---|
| Chênh lệch lặp lại trên cùng đĩa | Đo lại, kiểm tra phân bố vật liệu, tình trạng khuôn và độ song song khi ép. |
| Sai lệch lặp lại ở một trạm hoặc khuôn | Nhóm mẫu và kiểm tra tình trạng, hồ sơ lắp đặt. |
| Chiều dày lệch dần theo thời gian | Đối chiếu khối lượng cấp liệu, hồ sơ ép và thời điểm điều chỉnh. |
| Phôi ổn định nhưng thành phẩm sai lệch | Kiểm tra mẻ đóng rắn, vị trí trong lò và điều kiện đo sau làm nguội. |
Đối chiếu phôi ép với đúng đĩa thành phẩm
Đánh mã phôi mẫu và ghi trạm, khuôn, thời điểm. Đo lại đúng thành phẩm sau đóng rắn và làm nguội theo điều kiện đã thống nhất. Nếu phôi đã lệch, xem lại cấp liệu, phân bố vật liệu, khuôn và ép. Nếu lệch chủ yếu sau đóng rắn, kiểm tra xếp lò, đóng rắn và làm nguội.
Nếu chỉ mua máy ép, ghi rõ tiêu chí nghiệm thu phôi. Nếu có nghiệm thu chiều dày thành phẩm, thống nhất điều kiện đóng rắn, bên thực hiện và tiêu chí đánh giá. Kiểm tra riêng chiều dày, an toàn và hiệu suất cắt. Hướng dẫn an toàn FEPA
Báo cáo nghiệm thu cần có hồ sơ nào?
Yêu cầu nhà cung cấp báo cáo theo cùng quy cách, phương án lấy mẫu và cách đo. Lưu số đo từng mẫu, trạm hoặc khuôn, giai đoạn và nhịp thực tế, lô vật liệu và mẻ đóng rắn, xử lý sai lệch và kết quả đo lại. Ghi thời điểm và lý do giảm nhịp, dừng chỉnh máy hoặc lấy mẫu lại.
Khi hỏi giá, chuẩn bị một trang ghi đường kính ngoài, lỗ tâm, chiều dày và dung sai, kết cấu gia cường và sản lượng đạt yêu cầu dự kiến. Dùng thông tin này để chốt khuôn, phạm vi thử và hồ sơ bàn giao, rồi so sánh điều kiện và nhịp của các nhà cung cấp. Câu hỏi thường gặp về thiết bị, vật liệu và dịch vụ cho dây chuyền sản xuất đá mài
Hãy cho chúng tôi biết về yêu cầu sản xuất của bạn
Thảo luận về thiết bị, vật liệu, quy trình và phạm vi cung cấp.
Gửi yêu cầu dự án →