 ZH












砂轮生产线布局怎么做?先核对物料周转、待检存放与检修空间
发布日期
规划树脂砂轮与切割片生产线布局时,核对物料交接、固化前后周转、待检存放和部件检修空间,用排程及场景评审检查占位。
一张砂轮车间布局图,可能把主机排得很整齐,却没有给等待中的坯体和返回的空器具留下位置。评审时可以沿一批产品走一遍:混料在哪里交接,成型后怎样装载,待入炉产品放在哪里,空器具又从哪里回来。再单独核对换模和检修时的占位,才能看出设备之间的空地是否够用。
对于树脂砂轮与切割片生产线,建议先选定代表性产品和实际生产路线,再把设备、周转容器、操作动作、待检状态和检修范围画在同一张图上。图纸应分别说明正常生产时的占位,以及换型、停机维护时需要清出的范围。会同时发生的动作,再叠加核对。
本文讨论布局方案的前期核对方法。具体设备间距、通道、基础、排风及消防等设计,应结合设备文件、材料资料、厂房条件和项目所在地要求,由相应专业人员确认。
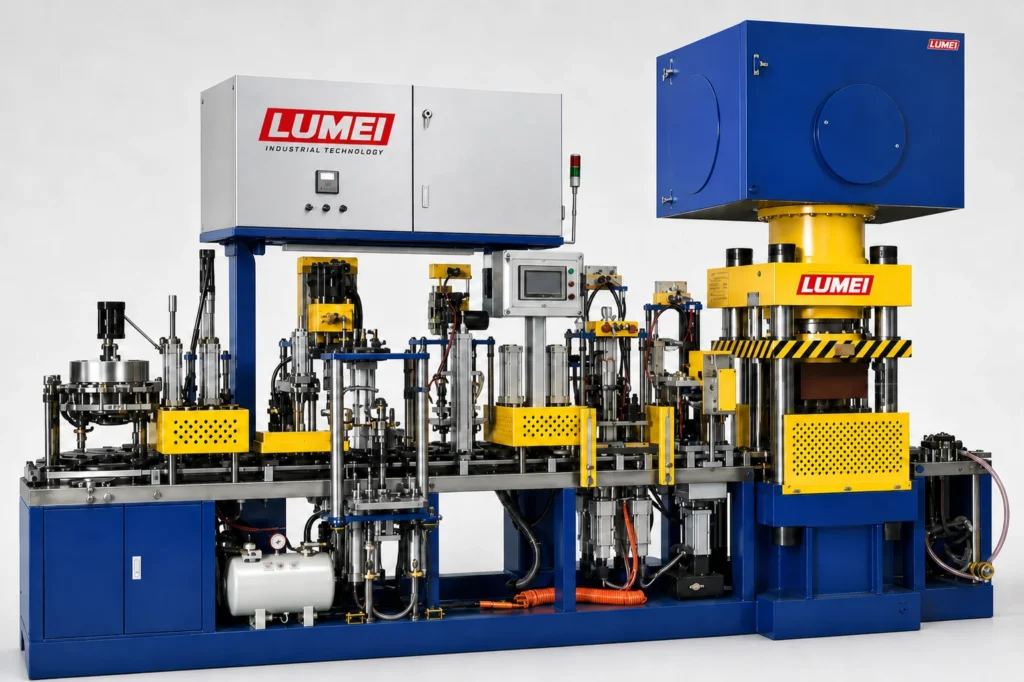
一、先确定产品路线,再决定设备怎么排
同一套设备清单,不一定对应同一种物流安排。平形切割片与钹形磨片的工装、支撑和装载方式可能不同;订单组合与换型频次,也会改变模具、网片和周转容器的存放需求。
开始画布局前,先列清本期计划生产的产品、班制、批次划分及预定工艺路线。设备范围尚未确定时,可先按成型机选型与产品范围核对整理输入,避免布局定稿后才发现工装或配套机构需要改变。
沿每一种代表性产品的路线,标出材料准备、混料、成型、固化,以及该产品实际需要的后处理、检验和包装。不要把某一条流程图直接当成所有砂轮的固定路线。需要返工、补检或外送评价的产品,也应注明去向和返回点。
设备排列优先服务已确认的工艺和交接方式。直线、U形或分区布置都可以是讨论方案,仅凭形状无法判断哪一种更适合现场。
二、沿一次交接,把人、物和容器一起画出来
拿“混料完成后送到成型机”这段路线核对,不要只画一个箭头。至少应明确使用什么容器、一次转运多少、在哪里交接、交接时是否需要停靠,以及空容器如何返回。
对成型后的坯体也做同样核对:从接片位置到规定的承载器具,是否需要转向、换手或重新摆放?支撑与搬运方式应符合该产品工艺要求,不能为了缩短路线而增加未经验证的堆叠或转运方式。
一张主物流图之外,可以分别叠加材料补给、空容器回流和人员路线。这样更容易看见交叉点:例如,给成型机补充网片的人,是否必须穿过正被周转车使用的位置;空车返回时,是否挡住下一批坯体的交接区。
左右滑动查看完整表格。
| 交接位置 | 在图纸上补充的内容 | 现场核对的问题 |
|---|---|---|
| 混料到成型 | 满料容器、交接点、空容器去向 | 送料与补充配件是否争用同一位置? |
| 成型到装载 | 接片点、承载器具、装载工作位 | 摆放和搬运是否符合坯体支撑要求? |
| 固化前后 | 待入炉、出炉及按工艺要求冷却的位置 | 开门、装卸和转运是否相互占位? |
| 检验到包装 | 待检、已判定产品及包装交接点 | 不同状态产品能否清楚识别并受控流转? |
在图纸上给交接点编上编号,并关联使用的容器、搬运方式和操作范围。发现两条路线交叉时,继续核对发生时间和实际占位,判断是能够错开,还是需要调整位置。

三、固化炉前后的周转位置,按时间安排来核对
连续出坯与分批固化的衔接,需要单独核算。如果成型工序持续出坯,而下一炉尚不能接收,等待中的产品必须有明确去处。把它们临时放在通道上,并不能解决工序衔接问题。
先按拟采用的排程做一张时间表,记录成型开始与停止、累计出坯、计划装炉、出炉、按工艺要求冷却及器具返回的时间。固化一侧不能只填保温时间,还应计入实际占用设备和周转器具的其他环节;不同环节是否能够并行,要按具体设备和生产安排判断。
选择装炉、出炉或交班等占用会变化的时点,记录该区域原有待转数量、期间新增数量和实际转出数量。期末待转量可按“期初待转量+新增量-转出量”核对,期间隔离或另行转移的产品也要如实计入去向,保持统计边界一致。
再根据每种产品允许的承载方式,逐个批次折算所需器具。只有工艺和批次管理允许时,才能合并考虑不同批次的剩余装载空间;不能把所有产品数量相加后,默认每辆车都能装满。空器具、正在装载的器具和待清理器具也应计入实际所在位置,同一件器具在同一时点只计一次。
最后比较各时点的占用,找出同时需要最多位置的状态,并核对停靠、转向和装卸范围。器具底面积之和只是其中一部分。
例如,在一个假设的排程节点,下一炉已经装好等待,上一炉的器具仍在冷却或等待卸片,同时成型机还在出坯。这三部分占用可能重叠。核对时应分别画出位置,不能让三种状态在图上共用同一个空白区。实际是否出现这种重叠,应由该项目的排程和器具周转记录确认。
缩短搬运距离,也不意味着可以任意压缩等待或冷却条件。如果现有面积容纳不下,应重新核对排程、批量、设备配套和器具周转,堆叠层数、坯体等待条件和装载方式仍须满足已确认的工艺要求。
四、给待检和异常产品一个明确位置
布局图上的“成品区”如果同时放着未检产品、待复核样品和已放行产品,仅靠口头交接很难保持状态清楚。
建议把正常流转和异常处置分别画出来。对于待检、待复核或暂停流转的产品,明确存放位置、标识、批次关联及移出条件。具体采用独立区域、专用货架还是其他受控方式,应与现场质量管理方法配套。
尤其要考虑跨班次等待结果的情形:上一班留下的样品和批次,下一班能否找到对应记录?补检取样后,余下产品是否仍能保持身份?已完成坯体检查的产品,是否会被误送入只有成品放行后才能进入的流转环节?
换模后复产与批次记录指南讨论了这些记录如何衔接。落实到布局时,需要给记录中的待办状态提供实际存放条件,并按对应质量程序决定何时移交下一环节。
五、检修空间要画到部件能移出的范围
主机周围留有空隙,不等于能够维护。需要打开的门、需要抽出的部件,以及维修时使用的工具或搬运器具,都可能超出设备本体轮廓。
向设备供应方索取对应配置的安装及维护资料,核对维护面、柜门和防护门开启范围、规定的拆装方向及必要的部件移出路径。换模时使用的工装车、模具存放架和操作位置,也要纳入图纸。常设维护空间与停机后可清出的工作区应分别标注;如果某处计划在不同场景下共用,需确认清场、隔离和恢复条件,不能占用必须保持畅通的通道。
例如,某处空地能让人员站立,但部件拆出后无法转向运走;或者柜门打开后与补料位置重叠。前一种情况要核对移出路径,后一种要核对是否存在同时作业,以及计划的作业安排能否被现场执行。
还要沿实际安装位置复核供电、气源及设备所需的其他接口,以及电缆、管路和经设计确认的排风设施。不能仅凭设备摆放图认定基础承载、环境控制或消防设计已经完成。不同材料和工序的要求应由对应资料及专业设计确定,不在文章中套用一个统一数值。
六、定稿前,用三个场景走一遍布局
图纸评审可以选三个场景:正常生产、计划换型,以及一批产品等待复核。每个场景都从材料进入开始,走到产品移交和空器具返回,不只检查主机附近。
正常生产场景检查补给、接片、装卸与返回能否按计划进行;换型场景检查旧模具移出、新模具运入和规定操作是否有对应空间;待复核场景检查暂停流转的产品是否会占用正常周转位置。
在图纸上核对时,厂房、设备和器具应使用相同比例,并标出柱位、门洞及相关净空。需要核对实际推行、停靠和转向时,可在合适场地按1∶1标线,配合实际器具或等外廓模型检查;缩尺图上的空隙不能直接当作人员可操作的空间。
对尚未安装的设备,以供应方资料标出的操作、维护范围和必要的高度信息为依据。平面模型无法覆盖的部件抬升、吊运或高处障碍,应另行核对。放样结果用于修正布局,设备安全和工艺条件仍按各自验收要求评价。
左右滑动查看完整表格。
| 发现的问题 | 需要补齐的依据 | 关闭该项前应确认什么 |
|---|---|---|
| 周转车转向与补料位置冲突 | 车体尺寸、转向范围和补料动作 | 调整后的路线及操作位置是否可用 |
| 固化前等待位置不足 | 代表性排程、装载方式、器具占用 | 峰值等待时的存放及正常通行条件 |
| 检修时部件无法移出 | 维护文件、拆出方向和搬运要求 | 供应方认可的检修与移出路径 |
| 待检产品与已放行产品混放 | 批次标识、状态管理和交接规则 | 实际存放方式是否支持受控流转 |
将问题对应到图纸版本、责任人和待确认事项。尚缺设备维护图或材料条件的项目,保留为未关闭项,不用“现场再调整”代替结论。
与路美讨论切割片制造方案时,可以准备带尺寸的厂房图、柱网与门洞、现有设备位置、目标产品及班制、计划批量,以及周转器具信息。已知的管线、安装和现场限制也一并标注;暂时无法提供的资料,应列明待补范围。
一份可继续深化的布局方案,应能让项目各方看清设备放在哪里、每次交接怎么完成、产品等待时放在哪里,以及换型检修时需要腾出哪些空间。把这些问题落到具体位置,再由设备、工艺及相关专业人员核对,图纸才有明确的定稿依据。