 ID












Tata letak pabrik batu gerinda: aliran material, area tunggu dan ruang perawatan
Tanggal terbit
Tinjau serah terima, alat angkut oven, tempat tunggu inspeksi dan jalur keluar komponen dengan jadwal dan skenario kerja.
Denah dapat menata mesin dengan rapi tetapi melupakan blanko yang menunggu dan alat angkut kosong yang kembali. Ikuti satu batch: di mana campuran diserahkan, bagaimana blanko dimuat, di mana menunggu oven, dan lewat mana alat angkut kembali? Lalu periksa ruang ganti cetakan dan perawatan secara terpisah untuk menilai apakah sela mesin dapat digunakan.
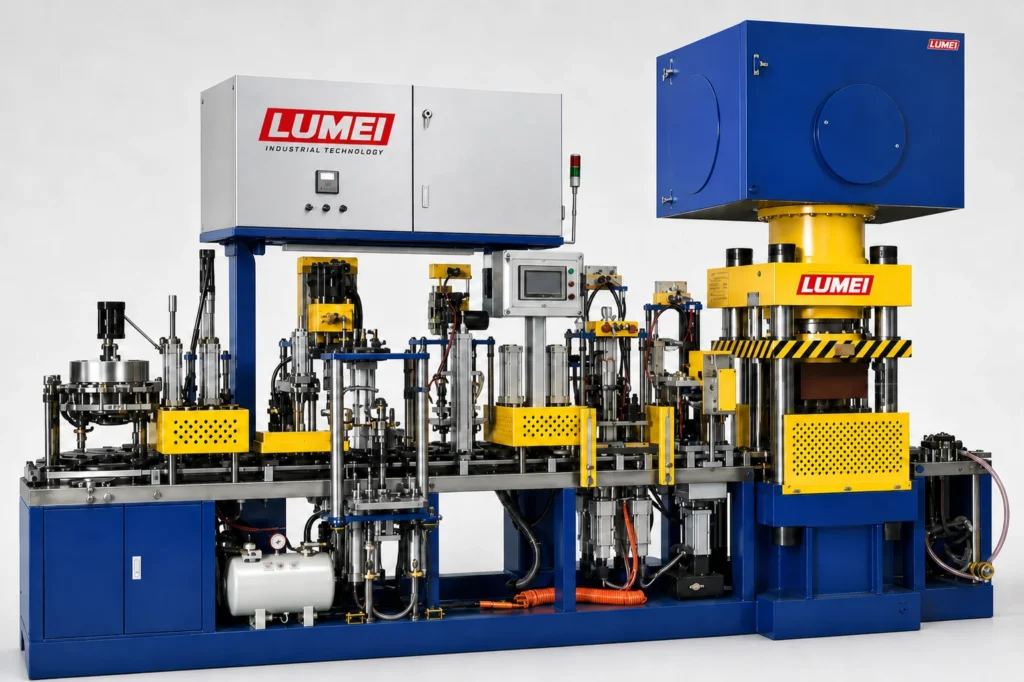
Untuk lini batu gerinda dan cakram potong berpengikat resin, pilih produk representatif dan rute aktual terlebih dahulu. Gambar peralatan, alat penyangga/angkut, gerakan kerja, status produk dan area perawatan pada denah yang sama. Pisahkan pemakaian ruang produksi normal dari area yang harus dikosongkan saat pergantian atau perawatan berhenti. Tumpangtindihkan hanya aktivitas yang memang bersamaan.
Artikel ini membahas pemeriksaan awal. Jarak, lorong, fondasi, ventilasi dan proteksi kebakaran perlu dikonfirmasi ahli terkait berdasarkan dokumen mesin, material, bangunan dan ketentuan setempat proyek.
1. Tetapkan rute produk sebelum menata mesin
Daftar mesin yang sama belum tentu menghasilkan aliran yang sama. Cakram potong datar dan cakram gerinda pusat cekung dapat memerlukan perkakas, penyangga dan pemuatan berbeda. Komposisi pesanan dan frekuensi pergantian juga memengaruhi penyimpanan cetakan, jaring penguat dan alat angkut.
Sebelum menggambar, daftar produk tahap sekarang, sif, definisi batch dan rute rencana. Bila lingkup mesin belum final, gunakan tinjauan pemilihan mesin dan rentang produk, agar perubahan perkakas atau perangkat bantu tidak baru ditemukan setelah denah disetujui.
Untuk tiap produk representatif, tandai persiapan, pencampuran, pembentukan, curing serta penyelesaian, inspeksi dan pengemasan yang benar-benar dibutuhkan. Satu bagan tidak menjadi rute tetap semua batu gerinda. Jika berlaku, catat tujuan dan titik kembali pengerjaan ulang, inspeksi tambahan dan evaluasi eksternal.
Penataan harus melayani proses dan metode serah terima yang dikonfirmasi. Bentuk lurus, U atau zona adalah pilihan; bentuk saja tidak membuktikan kecocokan.
2. Gambar orang, material dan wadah di setiap serah terima
Dari pencampuran ke pembentukan, panah saja tidak cukup. Tentukan wadah, jumlah per perjalanan, titik serah, tempat berhenti dan rute wadah kosong.
Untuk blanko terbentuk, periksa dari pengambilan ke penyangga yang ditentukan: apakah perlu berputar, berpindah tangan atau ditata ulang? Dukungan dan penanganan harus mengikuti proses produk. Rute singkat tidak membenarkan penumpukan atau pemindahan yang belum divalidasi.
Tambahkan jalur pasokan, pengembalian wadah dan personel ke aliran utama. Cari perpotongan: apakah pemasok jaring melewati posisi troli? Apakah troli kosong menghalangi penyerahan batch berikutnya?
Geser mendatar untuk melihat seluruh tabel.
| Serah terima | Tambahkan ke denah | Pertanyaan pemeriksaan |
|---|---|---|
| Pencampuran ke pembentukan | Wadah penuh, titik serah, tujuan wadah kosong | Apakah pasokan bahan dan komponen berebut tempat? |
| Pembentukan ke pemuatan | Pengambilan, penyangga, stasiun muat | Apakah penempatan dan penanganan memenuhi dukungan blanko? |
| Sebelum/sesudah curing | Tunggu oven, bongkar, pendinginan yang disyaratkan | Apakah pintu, muat, bongkar dan angkut bertabrakan? |
| Inspeksi ke pengemasan | Produk menunggu dan telah dievaluasi, titik serah | Apakah status dikenali dan perpindahan terkendali? |
Nomori titik serah dan hubungkan dengan wadah, metode dan area kerja. Pada perpotongan, periksa waktu dan pemakaian ruang aktual untuk memutuskan pemisahan waktu atau perubahan posisi.

3. Periksa posisi sekitar oven menurut jadwal
Keluaran blanko kontinu dan curing per batch membutuhkan pemeriksaan penghubung tersendiri. Bila pembentukan berlanjut tetapi oven belum menerima muatan berikut, produk harus memiliki tempat tunggu yang jelas. Menaruhnya di lorong tidak menyelesaikan penghubung proses.
Buat garis waktu mulai/berhenti pembentukan, jumlah kumulatif, rencana muat, bongkar, pendinginan yang diwajibkan dan kembalinya alat angkut. Jangan hanya mencatat waktu tahan suhu: masukkan masa pemakaian mesin dan penyangga lainnya, lalu nilai aktivitas paralel berdasarkan konfigurasi sebenarnya.
Pilih saat pemakaian ruang berubah, seperti muat, bongkar atau pergantian sif. Catat jumlah awal yang menunggu, tambahan dan keluaran aktual selama interval. Periksa akhir sebagai “awal + masuk − keluar”. Catat pula tujuan produk diisolasi atau dipindah, dengan batas pencatatan konsisten.
Hitung alat penyangga tiap batch menurut dukungan yang diizinkan. Gabungkan sisa kapasitas antarbatch hanya bila proses dan pengendalian batch mengizinkan. Jangan menjumlahkan seluruh produk lalu menganggap tiap troli penuh. Hitung alat kosong, sedang dimuat dan menunggu pembersihan di lokasi sebenarnya; alat yang sama dihitung satu kali pada satu saat.
Bandingkan waktu untuk menemukan kebutuhan posisi bersamaan terbesar. Periksa parkir, putaran, muat dan bongkar. Jumlah luas dasar alat hanya sebagian kebutuhan.
Dalam jadwal hipotetis, muatan berikut dapat siap menunggu, alat batch sebelumnya masih mendingin atau menunggu bongkar, dan mesin pres terus bekerja. Pemakaian ruang ini dapat bersamaan. Gambar posisi terpisah, jangan memberikan ruang kosong yang sama kepada tiga status. Jadwal dan catatan proyek harus mengonfirmasi tumpang tindih nyata.
Rute pendek tidak membolehkan pengurangan tunggu atau pendinginan sembarangan. Bila luas kurang, tinjau jadwal, ukuran batch, kelengkapan mesin dan perputaran alat angkut. Tumpukan, kondisi tunggu blanko dan pemuatan tetap mengikuti proses yang telah dikonfirmasi.
4. Tetapkan lokasi produk menunggu inspeksi dan tidak normal
Area “produk jadi” yang mencampur barang belum diperiksa, sampel menunggu tinjauan dan barang telah dirilis sulit dikendalikan hanya lewat serah terima lisan.
Gambar aliran normal dan penanganan ketidaknormalan secara terpisah. Untuk produk menunggu inspeksi, tinjauan atau perpindahan, tentukan tempat, identitas, hubungan batch dan syarat keluar. Area terpisah, rak khusus atau pengaturan terkendali lainnya harus sesuai sistem mutu lokasi.
Pertimbangkan hasil yang melewati sif: apakah tim berikut menemukan catatan batch dan sampel sebelumnya? Setelah pengambilan sampel tambahan, apakah sisanya masih teridentifikasi? Dapatkah blanko yang baru lolos pemeriksaan masuk tahap yang memerlukan rilis produk jadi?
Panduan mulai kembali setelah ganti cetakan dan catatan batch menjelaskan hubungan catatan. Denah harus menyediakan penyimpanan nyata untuk status tertunda; perpindahan berikut mengikuti prosedur mutu terkait.
5. Perluas area perawatan hingga komponen bisa dikeluarkan
Sela di sekitar mesin tidak membuktikan kemudahan perawatan. Pintu terbuka, komponen ditarik, perkakas dan alat penanganan dapat melampaui batas mesin.
Minta dokumen pemasangan dan perawatan untuk konfigurasi yang ditawarkan. Periksa sisi akses, bukaan panel dan pelindung, arah pembongkaran dan jalur komponen keluar. Masukkan troli perkakas, rak cetakan dan posisi pergantian. Bedakan ruang akses permanen dengan area yang dapat dikosongkan saat berhenti. Bila berbagi lokasi antar-skenario, pastikan pengosongan, isolasi dan pemulihan tanpa menempati jalur yang wajib bebas.
Orang mungkin dapat berdiri tetapi komponen yang dilepas tidak bisa diputar untuk dipindah; pintu panel dapat berbenturan dengan titik pasokan. Kasus pertama memerlukan pemeriksaan jalur keluar, kedua memerlukan penilaian pekerjaan serentak dan kelayakan pengaturan yang direncanakan.
Periksa listrik, udara dan antarmuka lain pada posisi aktual beserta kabel, pipa dan ventilasi hasil desain ahli. Denah mesin tidak menyelesaikan desain fondasi, kendali lingkungan atau kebakaran. Semuanya bergantung pada material, proses dan desain terkait, bukan nilai universal.
6. Jalankan tiga skenario sebelum mengunci denah
Tinjau produksi normal, pergantian terencana dan batch menunggu evaluasi. Ikuti tiap skenario dari material masuk sampai penyerahan produk dan alat angkut kembali, bukan hanya sekitar mesin.
Pada produksi periksa pasokan, pengambilan, muat, bongkar dan kembali. Pada pergantian periksa cetakan lama keluar, baru masuk dan operasi yang ditentukan. Untuk batch tertahan, periksa apakah mengisi posisi sirkulasi normal.
Gunakan skala sama untuk bangunan, mesin dan alat angkut. Tandai kolom, bukaan pintu dan ruang bebas terkait. Untuk mendorong, parkir dan berputar secara nyata, buat tanda 1:1 di tempat sesuai memakai alat asli atau model dengan batas luar sama. Sela pada gambar kecil tidak langsung membuktikan ruang kerja personel.
Untuk mesin belum terpasang, pakai area operasi/perawatan dan tinggi dari pemasok. Periksa terpisah pengangkatan komponen, hoisting dan rintangan atas yang tidak terwakili model lantai. Hasil uji ruang dipakai memperbaiki denah; keselamatan dan kondisi proses tetap dinilai dengan syarat penerimaannya sendiri.
Geser mendatar untuk melihat seluruh tabel.
| Masalah | Data yang diperlukan | Konfirmasi sebelum ditutup |
|---|---|---|
| Putaran troli konflik dengan pasokan | Dimensi, area putar, gerakan pasokan | Kelayakan jalur dan posisi baru |
| Tempat tunggu sebelum curing kurang | Jadwal representatif, muat, pemakaian alat | Penyimpanan dan lewat normal saat puncak tunggu |
| Komponen tak bisa dikeluarkan | Dokumen, arah keluar, penanganan | Jalur servis dan keluar disetujui pemasok |
| Produk tertunda bercampur yang dirilis | Identifikasi batch, status dan serah terima | Penyimpanan mendukung perpindahan terkendali |
Hubungkan masalah dengan revisi gambar, penanggung jawab dan data tertunda. Tanpa gambar perawatan atau kondisi material, biarkan poin terbuka; “disesuaikan di lapangan” bukan kesimpulan.
Untuk membahas solusi pembuatan cakram potong dengan LUMEI, siapkan denah berdimensi, kolom dan pintu, mesin lama, produk, sif, batch serta alat angkut. Tandai batas utilitas, pemasangan dan lokasi yang diketahui, serta data yang belum ada.
Denah siap pengembangan harus menjelaskan mesin, serah terima, tempat tunggu dan area yang dikosongkan saat pergantian/perawatan. Hubungkan pertanyaan dengan posisi spesifik, lalu mintakan tinjauan peralatan, proses dan ahli terkait sebagai dasar persetujuan.
Beritahu kami tentang kebutuhan manufaktur Anda
Diskusikan peralatan, bahan, proses dan cakupan pengiriman.
Kirim persyaratan proyek →