 TH












การวางผังโรงงานล้อเจียร: การไหลของวัสดุ พื้นที่รอ และพื้นที่ซ่อมบำรุง
วันที่เผยแพร่
ตรวจจุดส่งวัสดุ อุปกรณ์รอบเตา ที่รอตรวจและทางนำชิ้นส่วนออกด้วยตารางและสถานการณ์ทำงาน
ผังอาจเรียงเครื่องจักรอย่างเป็นระเบียบ แต่ไม่มีที่ให้ชิ้นงานดิบรออบหรืออุปกรณ์ขนย้ายเปล่ากลับมา ลองติดตามหนึ่งล็อตว่า ส่งมอบส่วนผสมที่ไหน จัดชิ้นงานหลังขึ้นรูปอย่างไร รอเตาที่ใด และอุปกรณ์เปล่ากลับทางไหน จากนั้นตรวจพื้นที่เปลี่ยนแม่พิมพ์และซ่อมบำรุงแยกต่างหาก จึงจะรู้ว่าช่องว่างระหว่างเครื่องใช้งานได้จริงหรือไม่
สำหรับสายการผลิตล้อเจียรและแผ่นตัดชนิดประสานด้วยเรซิน ให้เลือกผลิตภัณฑ์ตัวแทนและเส้นทางจริงก่อน แสดงเครื่องจักร อุปกรณ์รองรับ/ขนย้าย การเคลื่อนไหว สถานะสินค้า และขอบเขตซ่อมบำรุงในผังเดียวกัน แยกการใช้พื้นที่ระหว่างผลิตปกติออกจากพื้นที่ที่ต้องเคลียร์เมื่อเปลี่ยนงานหรือหยุดซ่อม แล้วซ้อนเฉพาะกิจกรรมที่จะเกิดพร้อมกันจริง
บทความนี้ใช้ตรวจผังเบื้องต้น ระยะห่าง ทางเดิน ฐานราก การระบายอากาศและการป้องกันอัคคีภัย ต้องให้ผู้เชี่ยวชาญยืนยันตามเอกสารเครื่อง ข้อมูลวัสดุ อาคาร และข้อกำหนดท้องถิ่นของโครงการ
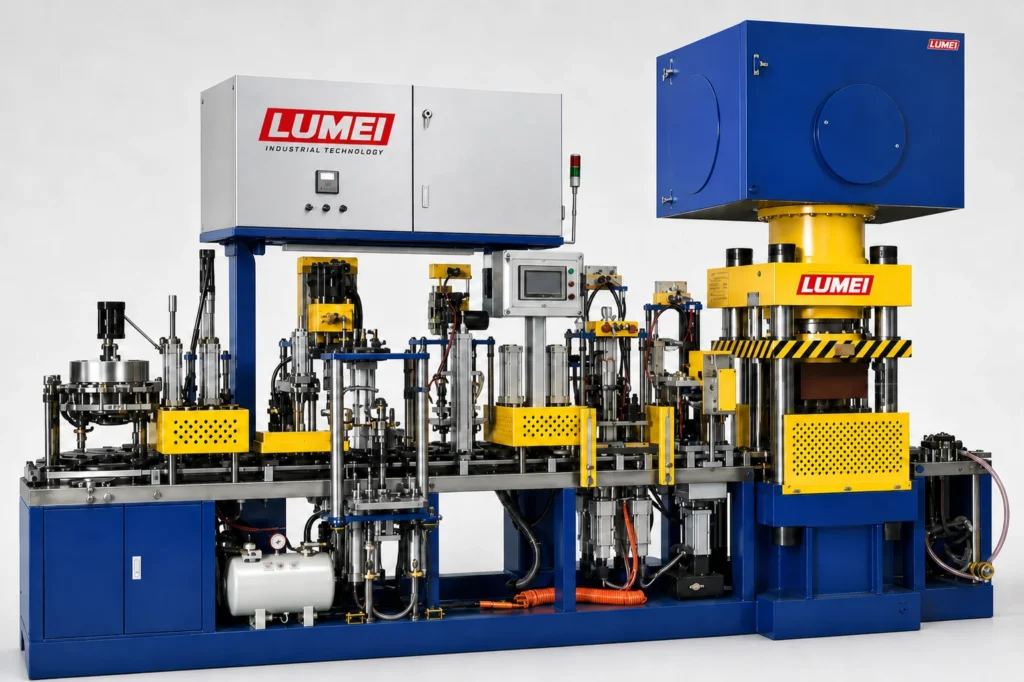
1. กำหนดเส้นทางผลิตภัณฑ์ก่อนจัดเครื่อง
รายการเครื่องเหมือนกันไม่ได้แปลว่าการไหลเหมือนกัน แผ่นตัดแบนกับแผ่นเจียรดุมเยื้องอาจใช้เครื่องมือรองรับและวิธีจัดโหลดต่างกัน สัดส่วนคำสั่งซื้อและความถี่เปลี่ยนงานยังมีผลต่อที่เก็บแม่พิมพ์ ตาข่ายเสริมแรงและอุปกรณ์ขนย้าย
ก่อนเขียนผัง ให้ระบุผลิตภัณฑ์ระยะปัจจุบัน กะทำงาน การแบ่งล็อตและเส้นทางที่วางแผน หากขอบเขตเครื่องยังไม่สรุป ใช้การทบทวนเลือกเครื่องและช่วงผลิตภัณฑ์จัดข้อมูล เพื่อไม่พบว่าต้องเปลี่ยนเครื่องมือหรืออุปกรณ์เสริมหลังอนุมัติผัง
สำหรับแต่ละผลิตภัณฑ์ตัวแทน ระบุเตรียมวัสดุ ผสม ขึ้นรูป อบให้แข็ง และงานแต่ง ตรวจสอบ บรรจุที่จำเป็นจริง อย่าใช้ผังเดียวเป็นเส้นทางตายตัวทุกล้อ หากมีงานแก้ไข ตรวจเพิ่มหรือประเมินภายนอก ให้ระบุปลายทางและจุดกลับด้วย
การจัดเครื่องต้องรองรับกระบวนการและวิธีส่งมอบที่ยืนยันแล้ว แนวตรง รูป U หรือแบ่งโซนเป็นทางเลือก รูปทรงเพียงอย่างเดียวไม่พิสูจน์ความเหมาะสม
2. วาดคน วัสดุและภาชนะทุกจุดส่งมอบ
จากผสมไปขึ้นรูปไม่ควรมีแค่ลูกศร ให้ระบุภาชนะ ปริมาณต่อเที่ยว จุดส่งมอบ จุดจอดที่ต้องใช้ และเส้นทางกลับของภาชนะเปล่า
ชิ้นงานดิบก็เช่นกัน จากจุดรับถึงอุปกรณ์รองรับที่กำหนด ต้องหมุน เปลี่ยนมือหรือจัดใหม่หรือไม่ การรองรับและเคลื่อนย้ายต้องตรงกระบวนการ ระยะสั้นไม่ใช่เหตุผลให้ใช้การซ้อนหรือขนย้ายที่ยังไม่ตรวจยืนยัน
ซ้อนเส้นทางเติมวัสดุ คืนภาชนะและคนลงบนการไหลหลัก หาจุดตัด เช่น ผู้เติมตาข่ายต้องผ่านตำแหน่งรถเข็นหรือไม่ รถเปล่าขวางการส่งมอบล็อตถัดไปหรือไม่
ปัดแนวนอนเพื่อดูตารางทั้งหมด
| จุดส่งมอบ | สิ่งที่เพิ่มในผัง | คำถามตรวจหน้างาน |
|---|---|---|
| ผสมไปขึ้นรูป | ภาชนะเต็ม จุดส่ง ปลายทางภาชนะเปล่า | ป้อนวัสดุและเติมชิ้นส่วนแย่งที่กันหรือไม่ |
| ขึ้นรูปไปจัดโหลด | จุดรับ อุปกรณ์รองรับ สถานีจัด | การวางและขนย้ายรองรับชิ้นงานได้ตามข้อกำหนดหรือไม่ |
| ก่อนและหลังอบ | รอเตา นำออก และทำเย็นตามกระบวนการ | ประตู โหลด ขนถ่ายและขนส่งขัดกันหรือไม่ |
| ตรวจไปบรรจุ | สินค้ารอตรวจและประเมินแล้ว จุดส่ง | แยกสถานะและควบคุมการเคลื่อนย้ายได้หรือไม่ |
ใส่หมายเลขจุดส่งและเชื่อมกับภาชนะ วิธีขนและขอบเขตทำงาน เมื่อเส้นทางตัดกัน ให้ตรวจเวลาและการครอบครองจริงเพื่อตัดสินว่าแยกเวลาหรือต้องย้ายตำแหน่ง

3. ตรวจตำแหน่งรอบเตาด้วยตารางผลิต
การออกชิ้นงานต่อเนื่องกับอบเป็นล็อตต้องตรวจการเชื่อมต่อแยก หากยังขึ้นรูปแต่เตารับโหลดถัดไปไม่ได้ ต้องมีที่รอชัดเจน การวางในทางเดินไม่แก้ปัญหาการเชื่อมกระบวนการ
ทำเส้นเวลาของเริ่ม/หยุดขึ้นรูป จำนวนสะสม แผนเข้าเตา ออกจากเตา ทำเย็นตามข้อกำหนดและคืนอุปกรณ์ อย่ากรอกแค่เวลาคงอุณหภูมิ ให้รวมช่วงอื่นที่ครอบครองเครื่องและอุปกรณ์ และพิจารณางานคู่ขนานตามรูปแบบจริง
เลือกเวลาที่การใช้พื้นที่เปลี่ยน เช่น เข้าเตา ออกเตาหรือเปลี่ยนกะ บันทึกจำนวนรอต้นงวด จำนวนเพิ่มและย้ายออกจริง ตรวจปลายงวดด้วย “ต้นงวด + เพิ่ม − ย้ายออก” สินค้าแยกกักหรือย้ายที่อื่นต้องบันทึกปลายทางด้วย โดยคงขอบเขตนับให้ตรงกัน
คำนวณอุปกรณ์รองรับเป็นรายล็อตตามวิธีที่อนุญาต รวมความจุว่างข้ามล็อตได้เฉพาะเมื่อกระบวนการและการควบคุมล็อตอนุญาต อย่ารวมสินค้าทั้งหมดแล้วสมมติว่าทุกคันเต็ม นับอุปกรณ์เปล่า กำลังจัดโหลดและรอทำความสะอาด ณ ตำแหน่งจริง อุปกรณ์เดียวกันนับครั้งเดียวในเวลาเดียวกัน
เปรียบเทียบแต่ละเวลาเพื่อหาจำนวนตำแหน่งพร้อมกันสูงสุด ตรวจจอด เลี้ยวและขนถ่ายด้วย พื้นที่ฐานอุปกรณ์รวมเป็นเพียงส่วนหนึ่ง
เช่น ในตารางสมมติ โหลดถัดไปพร้อมรอ อุปกรณ์จากโหลดก่อนยังทำเย็นหรือรอขนถ่าย และเครื่องอัดยังผลิตอยู่ การใช้พื้นที่อาจซ้อนกัน ให้วาดตำแหน่งแยก ไม่กำหนดช่องว่างเดียวให้สามสถานะ การซ้อนจริงต้องยืนยันจากตารางและบันทึกอุปกรณ์ของโครงการ
ทางสั้นไม่ทำให้ลดเวลารอหรือเงื่อนไขทำเย็นได้ตามใจ หากพื้นที่ไม่พอ ให้ทบทวนตาราง ขนาดล็อต การจัดเครื่องและการหมุนเวียนอุปกรณ์ การซ้อน เงื่อนไขรอชิ้นงานและจัดโหลดต้องยังเป็นไปตามกระบวนการยืนยันแล้ว
4. ให้สินค้ารอตรวจและผิดปกติมีตำแหน่งชัดเจน
พื้นที่ “สินค้าสำเร็จ” ที่ปนสินค้ายังไม่ตรวจ ตัวอย่างรอทบทวนและสินค้าผ่านอนุมัติ จะควบคุมยากด้วยการส่งต่องานปากเปล่า
แสดงการไหลปกติกับจัดการผิดปกติแยก สำหรับรอตรวจ ทบทวนหรือย้าย ให้ระบุสถานที่ ป้าย ล็อตและเงื่อนไขนำออก โซนแยก ชั้นเฉพาะหรือวิธีควบคุมอื่นต้องตรงระบบคุณภาพหน้างาน
คิดถึงผลที่รอข้ามกะ กะถัดไปหาบันทึกตัวอย่างและล็อตเดิมได้หรือไม่ หลังเก็บตัวอย่างเพิ่ม สินค้าที่เหลือยังระบุตัวตนได้หรือไม่ ชิ้นงานที่ผ่านเพียงการตรวจดิบอาจเข้าสู่ขั้นที่ต้องอนุมัติสินค้าสำเร็จหรือไม่
คู่มือเริ่มผลิตหลังเปลี่ยนแม่พิมพ์และบันทึกล็อตอธิบายความเชื่อมโยงของบันทึก ผังต้องมีที่เก็บจริงสำหรับงานค้าง และใช้ขั้นตอนคุณภาพที่เกี่ยวข้องตัดสินการส่งต่อ
5. ขยายพื้นที่ซ่อมถึงเส้นทางนำชิ้นส่วนออก
มีช่องรอบเครื่องไม่ได้พิสูจน์ว่าซ่อมได้ ประตูเปิด ชิ้นส่วนดึงออก เครื่องมือและอุปกรณ์เคลื่อนย้ายอาจเกินขอบเครื่อง
ขอเอกสารติดตั้งและบำรุงรักษาของชุดที่เสนอ ตรวจด้านเข้าถึง ขอบเขตเปิดตู้และฝาครอบ ทิศถอดและเส้นทางนำชิ้นส่วนออก รวมรถเครื่องมือ ชั้นแม่พิมพ์และตำแหน่งเปลี่ยนงาน แยกระยะที่ต้องคงไว้จากพื้นที่ที่เคลียร์ได้ตอนหยุด หากใช้ร่วมต่างสถานการณ์ ต้องยืนยันการเคลียร์ แยกและคืนสภาพ โดยไม่ใช้ทางที่ต้องโล่งตลอด
บางที่ยืนได้แต่หมุนชิ้นส่วนถอดออกเพื่อขนไม่ได้ หรือประตูตู้เปิดทับจุดเติมวัสดุ กรณีแรกตรวจทางนำออก กรณีหลังตรวจงานพร้อมกันและความเป็นไปได้ของการจัดงานตามแผน
ตรวจไฟ ลมและจุดต่ออื่น ณ ตำแหน่งจริง พร้อมสาย ท่อและระบบระบายอากาศที่ออกแบบโดยผู้เชี่ยวชาญ ผังเครื่องไม่ได้ทำให้การออกแบบฐานราก ควบคุมสิ่งแวดล้อมหรืออัคคีภัยเสร็จ สิ่งเหล่านี้ขึ้นกับวัสดุ กระบวนการและงานออกแบบที่เกี่ยวข้อง ไม่ใช่ค่ากลางเดียว
6. เดินสามสถานการณ์ก่อนสรุปผัง
ทบทวนผลิตปกติ เปลี่ยนงานตามแผนและล็อตรอประเมิน ติดตามแต่ละกรณีตั้งแต่วัสดุเข้า ส่งผลิตภัณฑ์จนคืนอุปกรณ์ ไม่จำกัดรอบเครื่อง
เมื่อผลิตให้ตรวจเติมวัสดุ รับ โหลด ขนถ่ายและกลับ เมื่อเปลี่ยนให้ตรวจแม่พิมพ์เดิมออก ใหม่เข้าและงานกำหนด เมื่อรอประเมินดูว่าสินค้ากักไว้กินตำแหน่งหมุนเวียนปกติหรือไม่
ในแบบใช้สเกลเดียวกับอาคาร เครื่องและอุปกรณ์ ระบุเสา ช่องประตูและระยะโล่งที่เกี่ยวข้อง เพื่อตรวจเข็น จอดและเลี้ยวจริง ให้ตีเส้น 1:1 ในที่เหมาะสม ใช้อุปกรณ์จริงหรือหุ่นขอบนอกเท่ากัน ช่องว่างในแบบย่อไม่ยืนยันพื้นที่ทำงานของคน
เครื่องยังไม่ติดตั้งให้ใช้ขอบเขตใช้งาน ซ่อมและความสูงจากผู้ขาย ตรวจยกชิ้นส่วน การชักรอกและสิ่งกีดขวางเหนือศีรษะแยก เพราะแบบจำลองบนพื้นไม่ครอบคลุม ใช้ผลทดสอบพื้นที่แก้ผัง ส่วนความปลอดภัยและกระบวนการประเมินตามเกณฑ์รับมอบของตน
ปัดแนวนอนเพื่อดูตารางทั้งหมด
| ปัญหา | ข้อมูลที่ต้องเติม | ยืนยันก่อนปิดประเด็น |
|---|---|---|
| รถเลี้ยวขัดจุดเติมวัสดุ | ขนาด ระยะเลี้ยวและการเติม | เส้นทางและตำแหน่งใหม่ใช้งานได้ |
| รอก่อนอบไม่พอ | ตารางตัวแทน วิธีโหลด การครอบครอง | เก็บและผ่านตามปกติช่วงรอสูงสุด |
| นำชิ้นส่วนออกซ่อมไม่ได้ | เอกสาร ทิศออกและวิธีขน | ทางซ่อมและนำออกที่ผู้ขายยอมรับ |
| ปนสินค้ารอกับอนุมัติแล้ว | ระบุล็อต สถานะและกติกาส่งต่อ | ที่เก็บรองรับการย้ายควบคุม |
ผูกปัญหากับฉบับแบบ ผู้รับผิดชอบและข้อมูลค้าง หากไม่มีแบบซ่อมหรือเงื่อนไขวัสดุ ให้คงสถานะเปิด “ปรับหน้างาน” ไม่ใช่ข้อสรุป
เมื่อติดต่อ LUMEI เรื่องโซลูชันผลิตแผ่นตัด เตรียมผังมีมิติ เสาและประตู เครื่องเดิม ผลิตภัณฑ์ กะ ล็อตและอุปกรณ์ขนย้าย ระบุข้อจำกัดสาธารณูปโภค ติดตั้งและพื้นที่ที่ทราบ พร้อมข้อมูลขาด
ผังที่พร้อมพัฒนาต่อควรแสดงเครื่อง การส่งมอบ ที่รอและพื้นที่ที่ต้องเคลียร์เมื่อเปลี่ยนหรือซ่อม ผูกคำถามกับตำแหน่งจริง แล้วให้ผู้ดูแลเครื่อง กระบวนการและผู้เชี่ยวชาญที่เกี่ยวข้องทบทวนเป็นฐานอนุมัติ
บอกเราเกี่ยวกับความต้องการในการผลิตของคุณ
หารือเกี่ยวกับอุปกรณ์ วัสดุ กระบวนการ และขอบเขตการส่งมอบ
ส่งข้อกำหนดโครงการ →