 ES












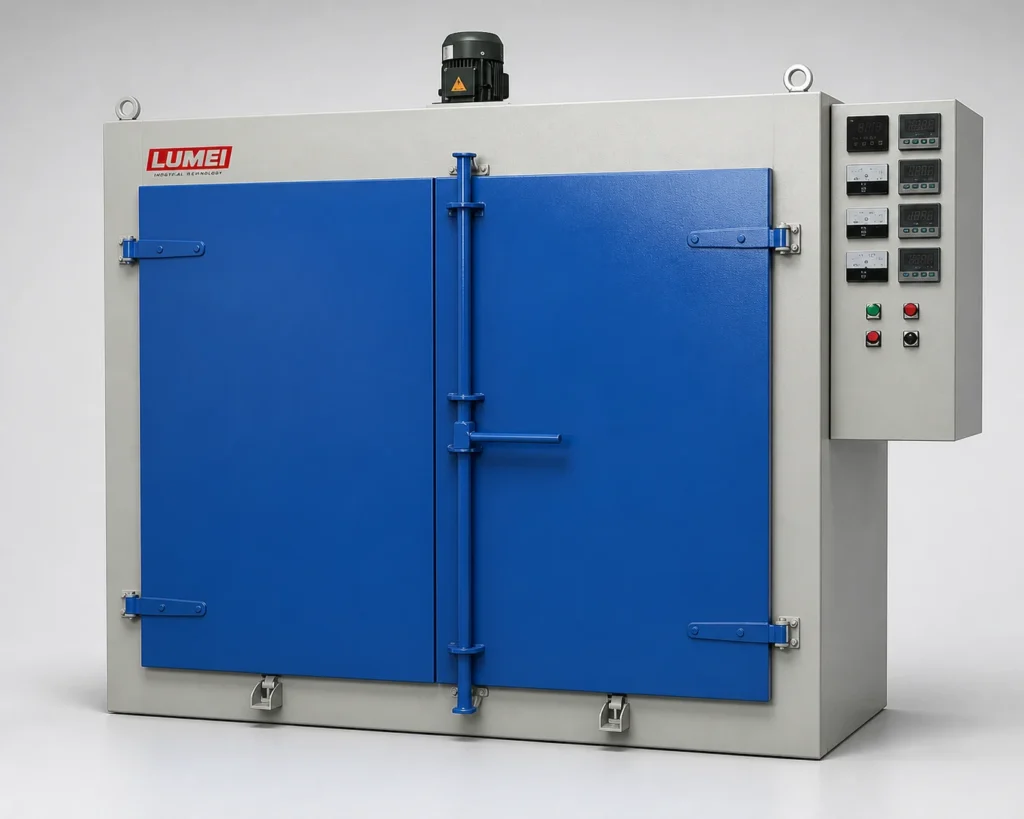
Cuando las muelas y los discos de corte con aglomerante de resina entran en el horno de curado, los operarios suelen mirar primero la pantalla: ¿se ha alcanzado la consigna y el programa funciona como estaba previsto?
En una prueba de aceptación también debe responderse otra pregunta: ¿los productos situados en diferentes posiciones han seguido un perfil térmico que cumple los requisitos del proceso?
Para responder, deben relacionarse los registros del controlador, la disposición de la carga, las temperaturas medidas y la inspección posterior a la descarga. Para seleccionar un horno o ajustar el proceso, esta información resulta más útil que una lectura aislada de temperatura alcanzada.
1. Identificar qué se mide antes de interpretar la temperatura
La información que aporta una curva depende de la ubicación del sensor.
El registro de un punto de control refleja la temperatura en ese lugar del horno. Un sensor colocado en el producto permite conocer el calentamiento de esa zona concreta. Ambos registros pueden mostrar tiempos de calentamiento diferentes y no son intercambiables.
Antes del ensayo, marque los puntos en el plano de carga e indique si miden el aire del horno, la superficie del producto u otra ubicación definida. Compruebe después los rangos de temperatura, el estado de calibración y la precisión de los sensores y del registrador.
Documente también la posición y el método de fijación. Sin estos datos, puede ser difícil determinar si dos curvas difieren por las condiciones de producción o por cambios en la medición.
2. Convertir la precisión de temperatura en requisitos concretos
La expresión precisión de temperatura de una ficha técnica puede interpretarse erróneamente como una condición térmica idéntica en todo el horno. Conviene aclarar por separado:
| Pregunta | Qué comprobar |
|---|---|
| ¿Son fiables los valores indicados? | Precisión y calibración del sistema de medición |
| ¿Es estable la temperatura en un punto? | Fluctuaciones en ese punto durante un periodo definido |
| ¿Son similares las temperaturas en distintos lugares? | Diferencias entre puntos dentro del espacio de trabajo acordado |
| ¿Ha recibido el producto el perfil térmico requerido? | Mediciones representativas del producto frente a los requisitos del proceso |
Estos aspectos responden a objetivos distintos y no pueden resumirse en una sola cifra.
Si el proveedor indica una uniformidad térmica, solicite la temperatura de ensayo, la distribución de sensores, las condiciones de estabilización y si la prueba se realizó con el horno vacío o cargado. Solo así será válida la comparación entre equipos.
3. Conservar el plano de carga como condición del ensayo
Modificar la cantidad de productos, la posición de los bastidores o las placas de apoyo puede cambiar el recorrido del aire caliente a través de la carga.
El registro no debería indicar únicamente cuántos discos se cargaron. Debe permitir reconstruir la disposición: especificaciones, peso por pieza, cantidad por nivel, separación entre niveles y forma de apoyo.
Utilice un esquema y fotografías para identificar productos, bastidores y puntos de medición. Estos registros ayudarán a comprobar cambios en la carga si aparecen anomalías posteriores.
Si el ensayo utiliza una carga menor y la producción añadirá niveles o modificará la colocación, evalúe si se requiere una validación complementaria. Que los productos quepan en la cámara no demuestra que la disposición cumpla el proceso.
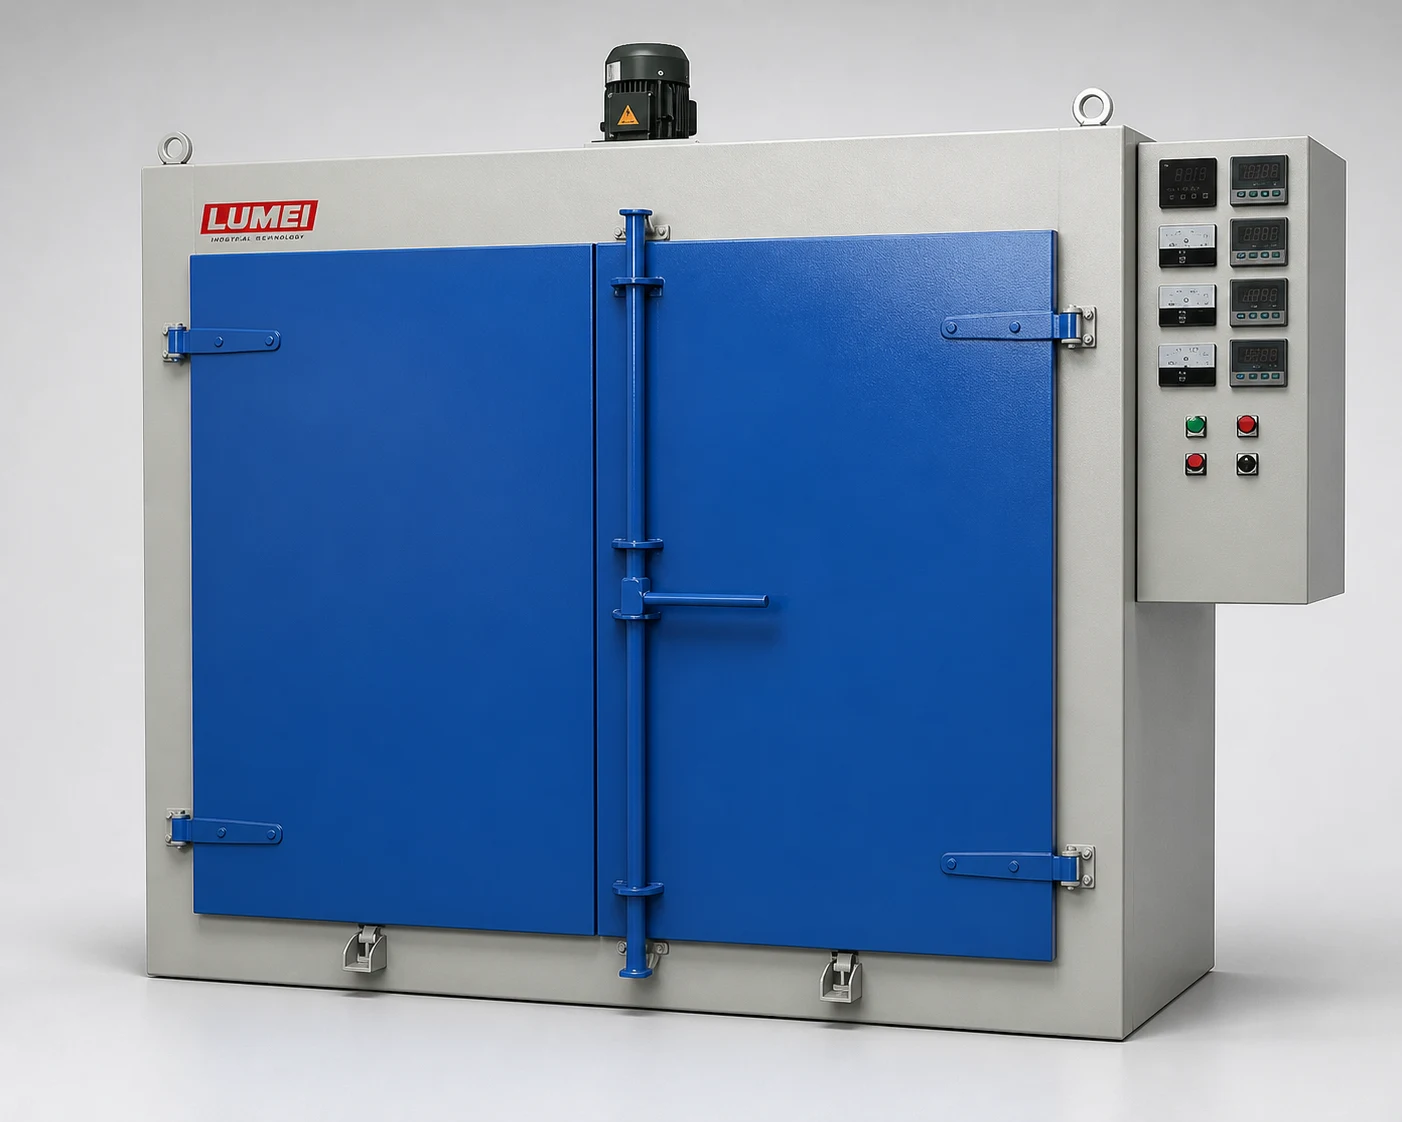
El horno eléctrico LUMEI con circulación de aire caliente se utiliza para endurecer muelas de resina y curar discos abrasivos flexibles mediante circulación de aire con ventiladores. Su adecuación a un producto debe confirmarse con la documentación del modelo, el plan de carga y los resultados del ensayo.
4. Definir el mantenimiento a temperatura según la documentación del proceso
Empezar a contar al alcanzar la temperatura requiere precisar qué punto debe cumplir qué condición y qué intervalo comienza entonces.
Si el operario utiliza la pantalla para contar el tiempo, pero el proceso exige una temperatura del producto, pueden producirse interpretaciones diferentes.
Defina antes del ensayo los criterios de calentamiento, mantenimiento a temperatura y enfriamiento. Si la producción se controla mediante la temperatura del aire, verifique que esa curva proporciona al producto el tratamiento requerido con la carga acordada.
Las temperaturas, los tiempos y las desviaciones permitidas deben proceder de los documentos aplicables y de la validación. Las curvas de otras formulaciones o dimensiones pueden orientar el estudio, pero no deben aplicarse sin confirmación.
5. Mantener la trazabilidad de las muestras hasta su posición
Si se mezclan todas las muestras después del ensayo, puede perderse la relación entre el registro térmico y el resultado del producto.
Planifique la identificación y relacione cada posición de muestreo con los sensores y bastidores. Tras descargar, inspeccione dimensiones, aspecto y prestaciones relevantes según los requisitos del producto y analice los resultados junto con las curvas.
Si las muestras de una zona presentan una anomalía, revise primero su registro térmico y disposición de carga; después examine materiales, conformado y otras operaciones. La ubicación ayuda a acotar la investigación, pero no demuestra por sí sola que el horno sea la causa.
Un registro térmico conforme no sustituye la inspección del producto acabado. Conserve por separado los resultados del equipo, de la ejecución del proceso y de los ensayos del producto. Para preparar muestras y criterios, consulte la información sobre producción de prueba y validación; el alcance y las condiciones concretas deben acordarse por separado.
6. Evaluar la capacidad con el ciclo completo de producción
Además de la temperatura de trabajo, una consulta de horno debe indicar los productos previstos, el tamaño de lote, el método de carga y el ritmo de producción.
La capacidad debe calcularse considerando la ocupación real del equipo durante carga, calentamiento, mantenimiento a temperatura, enfriamiento y descarga. No estime los lotes diarios únicamente a partir del tiempo de mantenimiento a temperatura.
Si los materiales liberan sustancias volátiles, informe al proveedor para que evalúe la extracción y la adecuación del equipo. La extracción debe funcionar según los requisitos confirmados del equipo y del proceso.
Al planificar las operaciones y equipos de una línea de discos de corte, calcule conjuntamente los lotes de curado, el tiempo de conformado y el movimiento de productos para confirmar la coordinación entre etapas.
Para una línea LUMEI de muelas y discos de corte, la discusión técnica puede comenzar con una prueba definida: qué productos fabricar, cómo cargarlos, qué proceso utilizar, qué temperaturas registrar y cómo inspeccionar las muestras descargadas.
Las conclusiones se limitan a los productos, la disposición de carga y las condiciones validadas. Si cambian significativamente las especificaciones, la cantidad cargada, los bastidores o la curva, evalúe si es necesario repetir la validación.