 ZH












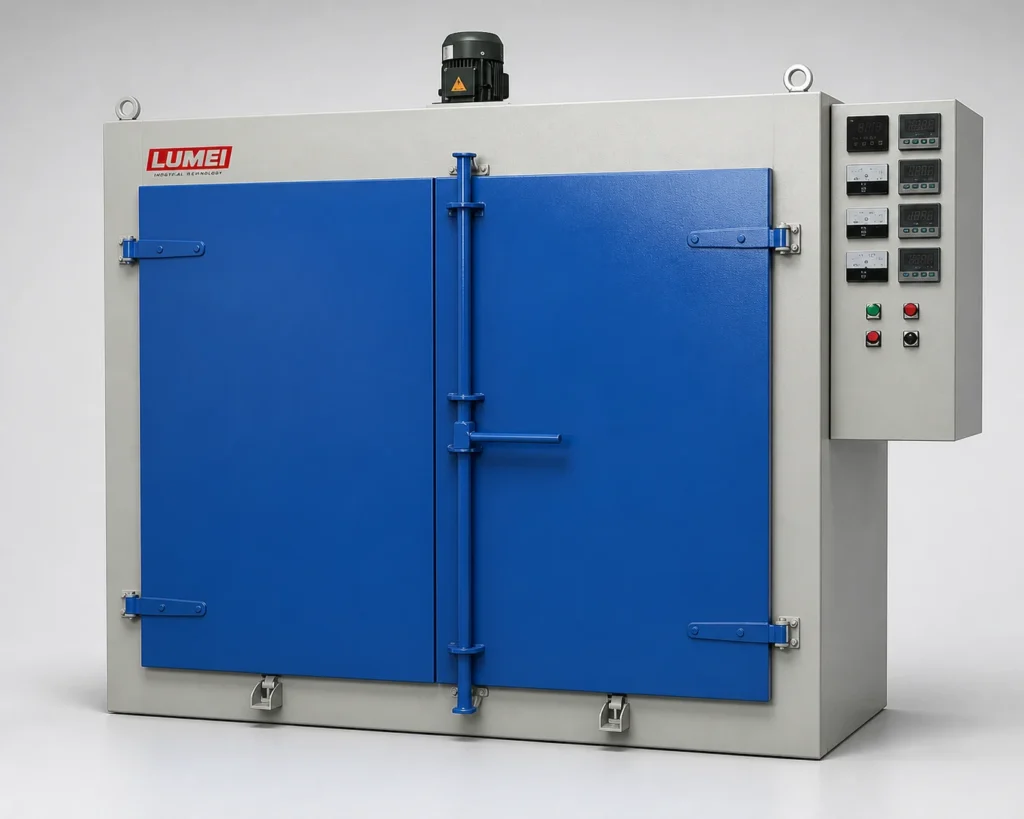
树脂砂轮和切割片进入固化炉后,操作人员通常会先关注控制屏:温度是否到达设定值,程序是否按计划运行。
但在试炉验收中,还需要回答另一个问题:不同位置的产品,是否经历了符合工艺要求的温度过程?
要回答这个问题,应将控制器记录、装炉布置、实际测温和出炉检测对应起来。对于准备采购固化炉或调整生产工艺的企业,这些记录比单独一个“已达温”的读数更有判断价值。
一、看温度之前,先确认测量对象
一条温度曲线能说明什么,取决于传感器放在哪里。
炉内控制测点的记录,可以反映该位置的温度变化;布置在产品上的测点,则用于了解相应产品部位的受热过程。两类记录之间可能存在升温时间差,不能直接互相替代。
试炉前,建议先在装炉图上标明测点,并注明测量的是炉内空气、产品表面,还是其他指定部位。随后核对传感器与记录仪的适用温度范围、校准状态及测量精度。
测点位置和固定方式也应保留记录。否则,两次试炉曲线出现差异时,很难分清是生产条件变化,还是测量方式发生了变化。
二、把“温度精度”拆成可以核对的要求
设备资料中的“温度精度”,有时容易被理解为整炉各处都能达到同样的温度状态。实际沟通时,应分别确认:
| 需要了解的问题 | 应核对的内容 |
|---|---|
| 显示数值是否可靠 | 测温系统的精度与校准情况 |
| 一个位置的温度是否稳定 | 该测点在规定时间内的温度波动 |
| 不同位置的温度是否接近 | 约定工作空间内各测点的温度差异 |
| 产品是否经历所需温度过程 | 代表性产品测点与工艺要求的对应情况 |
这些项目对应不同的检查目的,不能用一个数值概括。
供应商提供温度均匀性指标时,还应说明测试温度、测点布置、稳定条件,以及测试是在空载还是带载状态下进行。条件明确,设备之间的比较才有意义。
三、把装炉图当作试炉条件保存
同一台固化炉,改变产品数量、料架位置或垫板安排后,热风流经装载物的路径可能随之变化。
因此,试炉记录不宜只写“装入多少片”,还应能还原当时的布置,包括产品规格、单片重量、每层数量、层间安排和支撑方式。
可以使用装炉示意图配合现场照片,标出产品、料架与测点的位置。后续出现异常时,便于核对是否改变了装炉条件。
如果试炉采用较少装载,而正式生产计划增加层数或调整摆放方式,应评估是否需要补充验证。炉膛能够容纳产品,不代表这种摆放已经满足工艺要求。
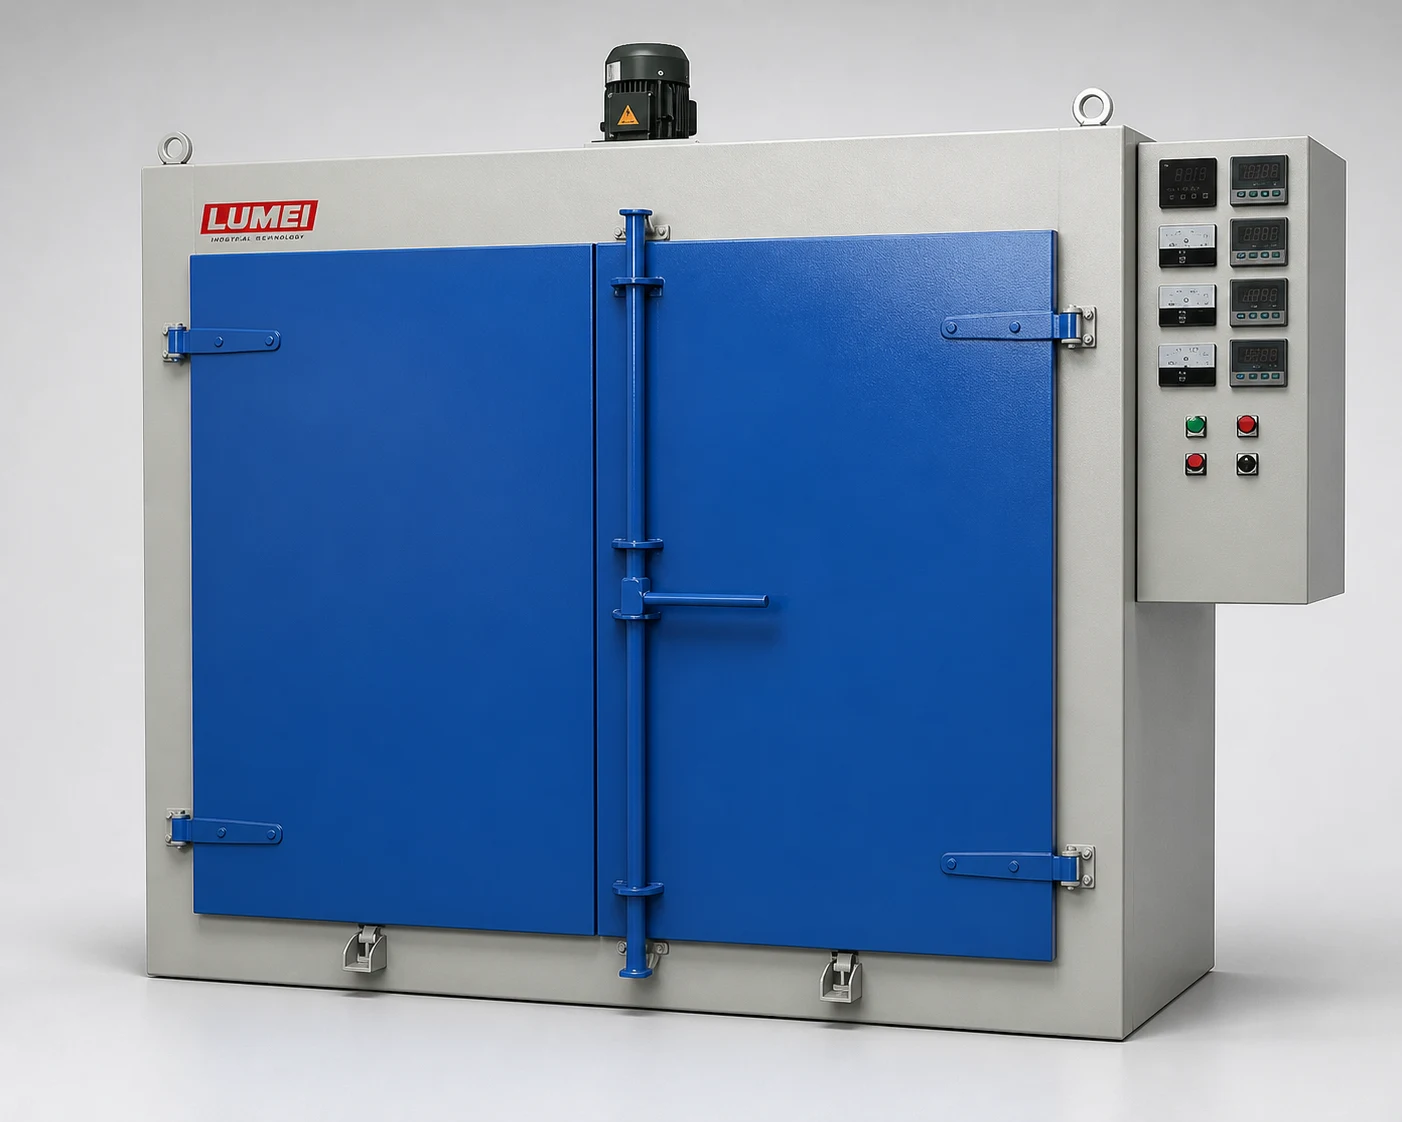
LUMEI 电热式热风循环干燥炉用于树脂砂轮硬化及柔性磨片固化,通过风机组织热风循环。具体产品的适用条件,应结合型号资料、装炉方案和试炉结果确认。
四、保温计时,应与工艺文件保持一致
“温度到了就开始计时”,需要进一步说明:哪个测点达到什么条件,才开始计算哪一段时间?
如果操作人员按控制屏计时,而工艺要求针对产品温度,两者之间就可能产生理解偏差。
试炉前,应明确升温、保温和冷却各阶段的判断依据。生产采用炉内空气温度控制时,也应验证这条控制曲线在约定装载条件下,能够使产品经历所需的热处理过程。
具体温度、时间和允许偏差,应来自适用的产品工艺文件及验证结果。其他配方或其他规格使用过的曲线,可以作为研究线索,不能未经确认直接用于生产。
五、出炉后,让样品找得到原来的位置
试炉结束后,如果所有样品混在一起检测,温度记录与产品结果之间的联系就容易丢失。
建议在试炉方案中提前安排样品标识,将取样位置与测点、料架位置对应。出炉后,按目标产品要求开展尺寸、外观和相关性能检测,再结合温度曲线分析。
例如,某一区域样品出现异常时,可以先核对该位置的测温记录和装载情况,再检查材料、成型及其他工序。位置对应有助于缩小排查范围,但不能仅凭异常所在区域就认定固化炉是原因。
温度记录满足约定要求,也不能单独替代成品检验。设备运行、工艺执行和产品检测,应分别保留结果。准备样品和评价项目时,可参阅试产与试验验证服务说明,具体试验范围与条件需另行沟通确认。
六、用完整生产循环讨论设备能力
固化炉询价除了工作温度,还应说明计划处理的产品、每炉批量、装载方式和生产节奏。
核算处理能力时,需要考虑装炉、升温、保温、冷却和出炉等环节对设备的实际占用,避免只用保温时间估算每天的批次。
若物料在处理过程中涉及挥发物释放,也应向供应商说明,由其核对排风与设备适用性。排风条件应按已确认的设备和工艺要求执行。
如果正在规划切割片生产线的工序与设备配套,还应把固化批次、成型耗时和产品周转放在一起核算,确认各环节的衔接条件。
对于 LUMEI 砂轮与切割片生产线,技术沟通可以从一份具体的试炉任务开始:准备生产什么产品、怎样装炉、采用什么工艺、记录哪些温度,以及如何检测出炉样品。
试炉结论应限定在已验证的产品、装载方式和工艺条件内。产品规格、装炉量、料架布置或工艺曲线发生明显变化时,应评估是否需要重新验证。