 ES












¿Se puede montar una fábrica de discos abrasivos sin experiencia? Personal y preparación técnica antes de producir
Publicado
Sin experiencia fabricando discos abrasivos: responsabilidades, documentos, formación, inspección y pruebas para evaluar la preparación antes de producir.
Configuración de equipos y asistencia para la fabricación
Consulte la configuración según los requisitos de su producto y de su planta.
Consultar este requisito
Sin experiencia fabricando discos abrasivos, se puede comenzar a evaluar el proyecto y formar el equipo. La preparación para producir depende de las competencias, los documentos de proceso, las condiciones de la planta y la validación del producto. El inversor no tiene que realizar todas las tareas técnicas, pero la empresa necesita personas capaces de valorar materiales, ejecutar procesos, gestionar desviaciones y determinar la base para liberar el producto.
Para quien invierte por primera vez, conviene concretar la pregunta «¿Puede enseñarnos el proveedor?»: Cuando su ingeniero se marche, ¿podrá nuestro equipo organizar la producción con los documentos confirmados, reconocer cuándo detener el trabajo, consultar los registros adecuados y saber quién decide?
Este artículo trata de discos de corte reforzados y discos de desbaste con aglomerante de resina. No ofrece fórmulas, parámetros ni plantillas de personal universales. Si aún no se ha elegido la gama inicial, consulte la guía de inversión en una línea de discos abrasivos y después identifique las carencias de personal y conocimientos mediante estas responsabilidades.
1. Definir responsabilidades antes de calcular la plantilla
Contar con alguien que entiende de maquinaria no equivale a disponer de una organización productiva funcional. Mantenimiento, materiales y procesos e inspección del producto resuelven problemas distintos; un cargo no demuestra por sí solo todas las competencias necesarias.
Las siguientes responsabilidades se proponen para preparar la fábrica; no exigen siete puestos independientes ni siete personas. La dotación depende de automatización, turnos, variedad de productos, manipulación y requisitos locales de empleo y gestión de planta. Si se combinan funciones, compruebe tareas simultáneas, sustituciones y autoridad para revisar cambios y liberar productos.
| Responsabilidad que definir | Problema principal | Preparación o confirmación necesaria |
|---|---|---|
| Coordinación del proyecto y la producción | Quién conecta productos, equipos, materiales y pruebas y sigue los asuntos pendientes | Gama inicial, responsables, puntos de entrega y registro de pendientes |
| Materiales y procesos | Adecuación de materiales y versiones para mezcla, conformado y curado | Documentación disponible, apoyo técnico y registros de cambios y pruebas |
| Operación de equipos | Ejecución autorizada, reconocimiento de alarmas y registro de desviaciones | Formación por equipo, instrucciones y confirmación de competencia |
| Mantenimiento de equipos y utillaje | Evaluación de averías, problemas de moldes y mantenimiento | Reparto de tareas, documentación, repuestos y contactos de servicio externo |
| Inspección de calidad y liberación | Qué comprobar, cómo decidir y cómo tratar producto pendiente o no conforme | Plan de inspección, recursos de ensayo, identificación de estado y autoridad de revisión |
| Materiales y lotes | Vincular materias primas, mezclas, piezas prensadas, cargas de horno y producto acabado | Identificación de lotes, registros de traspaso, almacenamiento y control de pendientes |
| Seguridad y salud laboral | Resguardos, uso de materiales, entorno y requisitos del personal | Medidas y responsables confirmados según información de seguridad, instrucciones y requisitos locales |
Antes de completar la plantilla, defina qué competencias se cubrirán contratando, formando internamente o recurriendo a apoyo externo. Los especialistas externos pueden participar, pero debe existir un responsable interno que reciba documentos, organice su aplicación y siga los problemas, sin dejar el conocimiento únicamente en los mensajes de un ingeniero del proveedor.
Si todo el equipo carece de experiencia en abrasivos de resina, conviene asegurar primero apoyo de proceso continuado y asignar el plan de inspección y las decisiones de calidad. Después organice contratación y formación de operadores y mantenimiento. El apoyo puede proceder de empleados o de un equipo externo acordado. Importan la experiencia en productos similares y la participación en pruebas, análisis y entrega documental; la reparación mecánica general no acredita por sí sola competencia en materiales y procesos.
Al evaluar candidatos o servicios, pregunte por un producto comparable: cómo confirmaron materiales y versiones de proceso, qué problemas encontraron, qué registros justificaron repetir ensayos y qué entregarán al terminar el apoyo. Los registros compartibles o las explicaciones permiten valorar la experiencia sin solicitar fórmulas confidenciales ajenas.
2. Preparar documentos utilizables, no solo una fórmula
Una tabla de proporciones no demuestra por sí sola que el producto pueda fabricarse de forma consistente. Deben corresponder grados de material, bases de cálculo, estructura, equipos y utillaje, condiciones de operación y resultados de inspección.
Por ejemplo, indique si una proporción de aditivo se calcula sobre la masa de abrasivo o la mezcla total. Sin esa definición, copiar los mismos números puede conducir a dosificaciones distintas. La página de apoyo a procesos y materiales de LUMEI también señala que las fórmulas y los ajustes concretos requieren pruebas, ensayos y confirmación técnica.
Para los productos iniciales, reúna lo siguiente e identifique cada punto como propuesto, pendiente de validar o confirmado:
- Requisitos del producto: uso, dimensiones, estructura, pieza de trabajo, marcado y requisitos de calidad. Las muestras del cliente ayudan a comunicar, pero deben convertirse en requisitos comprobables.
- Información de materiales: nombre, grado o especificación, lote suministrado, documentación técnica y de seguridad disponible y condiciones de almacenamiento y uso. Cambiar origen o grado exige revisar las conclusiones aunque coincida el nombre.
- Documentos de proceso: bases de pesaje y mezcla, conformado y utillaje, curado y enfriamiento y registros por etapa. Aquí no se fijan presiones, temperaturas ni tiempos universales.
- Documentos de inspección: elementos, métodos, muestreo, criterios y formatos de registro, diferenciando estado pendiente, no conforme y liberado.
- Versiones y cambios: quién propone y revisa, lotes afectados, validación adicional y momento de autorizar la nueva versión.
No es necesario finalizar todos los documentos al comenzar el proyecto, pero los puntos abiertos deben registrarse. Puede avanzar la selección del equipo sin presentar parámetros no validados como capacidad demostrada. Revise las conexiones entre etapas con el proceso de fabricación de discos de corte de resina.
3. Qué aporta la formación del proveedor y qué debe conservar el equipo
La formación de equipos suele abarcar operación, controles, mantenimiento, diagnóstico y seguridad de máquinas concretas. Contribuye a la competencia, pero no completa por sí sola la adaptación de fórmulas, la validación de prestaciones o la gestión de toda la línea.
Seleccione asistentes por sus futuras responsabilidades de operación, mantenimiento y transmisión interna, no solo porque puedan viajar. Si el idioma de documentos o ingenieros difiere del utilizado en planta, acuerde interpretación, terminología y entrega documental.
La formación puede incorporar demostraciones y revisión de registros. En condiciones seguras confirmadas y dentro de su autorización, el participante realiza las tareas normales acordadas conforme a los documentos; el formador registra observaciones y carencias. Las desviaciones se pueden revisar mediante casos documentados y preguntas situacionales, identificando lo reservado al personal técnico designado.
| Comprobación posterior | Confirmación más útil que haber asistido |
|---|---|
| ¿Puede realizar su tarea? | Ejecuta la operación acordada con instrucciones aplicables y autorización; el formador registra resultados y práctica pendiente |
| ¿Encuentra la documentación aplicable? | Identifica las versiones de equipo, utillaje y producto y sabe a quién consultar discrepancias |
| ¿Registra información productiva? | Vincula operaciones con materiales, productos y lotes de proceso, no solo con una cantidad total |
| ¿Conoce sus límites? | Explica qué ajustes puede realizar y qué desviaciones requieren parar, segregar producto o pedir intervención técnica |
| ¿Puede realizar el relevo de turno? | El siguiente turno identifica lote, desviaciones pendientes y estado del producto mediante los registros |
| ¿Sabe solicitar apoyo? | Reúne identificación del equipo, alarma o anomalía, momento y comprobaciones realizadas para el contacto adecuado |
La información de instalación, formación y posventa de LUMEI describe formación de equipos y servicios presenciales. Confirme participantes, alcance de equipos y productos, idiomas, documentos entregables y costes. «Se ofrece formación» no implica incluir todo el trabajo técnico para crear una fábrica.
4. Organizar la inspección antes de fabricar el primer lote
Durante la selección del equipo y la planificación de pruebas, técnicos y calidad deben definir inspecciones y lugares de ejecución. Aspecto, dimensiones, comportamiento de corte o desbaste y ensayos de seguridad aplicables tienen objetivos distintos y no se sustituyen. Que una pieza prensada cumpla sus dimensiones no acredita la conformidad del producto curado.
Valore qué controles serán internos y cuáles realizará una entidad externa competente. Compruebe que su capacidad e informes sirven para el producto y mercado previstos y programe muestras, plazos y recepción de resultados. Poder contratar un ensayo en el futuro no equivale a disponer ya del recurso.
Defina quién revisa resultados, cómo se relacionan con los lotes y dónde permanece el producto pendiente. De lo contrario, la prueba puede terminar con productos aparentemente normales sin base suficiente para liberarlos.
La documentación debe permitir identificar producto, criterio de inspección, lote de la muestra, resultado, revisor y estado actual.
5. Comprobar la continuidad del equipo durante la prueba
La primera prueba suele centrarse en alimentación, prensado, desmoldeo y forma íntegra. El equipo sin experiencia también debe comprobar responsables de entrega y desviaciones y si los registros permiten decidir en la etapa siguiente.
Los técnicos de ambas partes pueden acordar productos representativos, alcance, muestreo e inspecciones y mantener registros vinculados de materiales, mezcla, conformado, curado y resultados. Cantidades, repeticiones y criterios dependen del proyecto; no existe un número universal de pruebas que autorice producir en serie.
Considere este escenario hipotético de revisión, no un caso de cliente de LUMEI: conformado trabaja según instrucciones confirmadas, pero en la entrega a curado solo existen números de bandeja sin vínculo con los lotes de mezcla. Calidad tampoco identifica la versión de inspección. Es necesario corregir trazabilidad y entrega documental; que la máquina produzca piezas no acredita que toda la línea esté preparada.
Registre tres tipos de conclusión: condiciones verificadas y alcance; problemas que requieren corrección y repetición; e información insuficiente. Tras cambios de materiales, utillaje o proceso, los responsables deben determinar lotes afectados y revalidación necesaria.
Al discutir producción de prueba y validación, acuerde primero información de entrada, evaluación y entrega de registros. Los resultados corresponden al producto y las condiciones reales del ensayo, no automáticamente a todas las medidas en producción en serie.
6. Diferenciar responsable asignado y condición confirmada
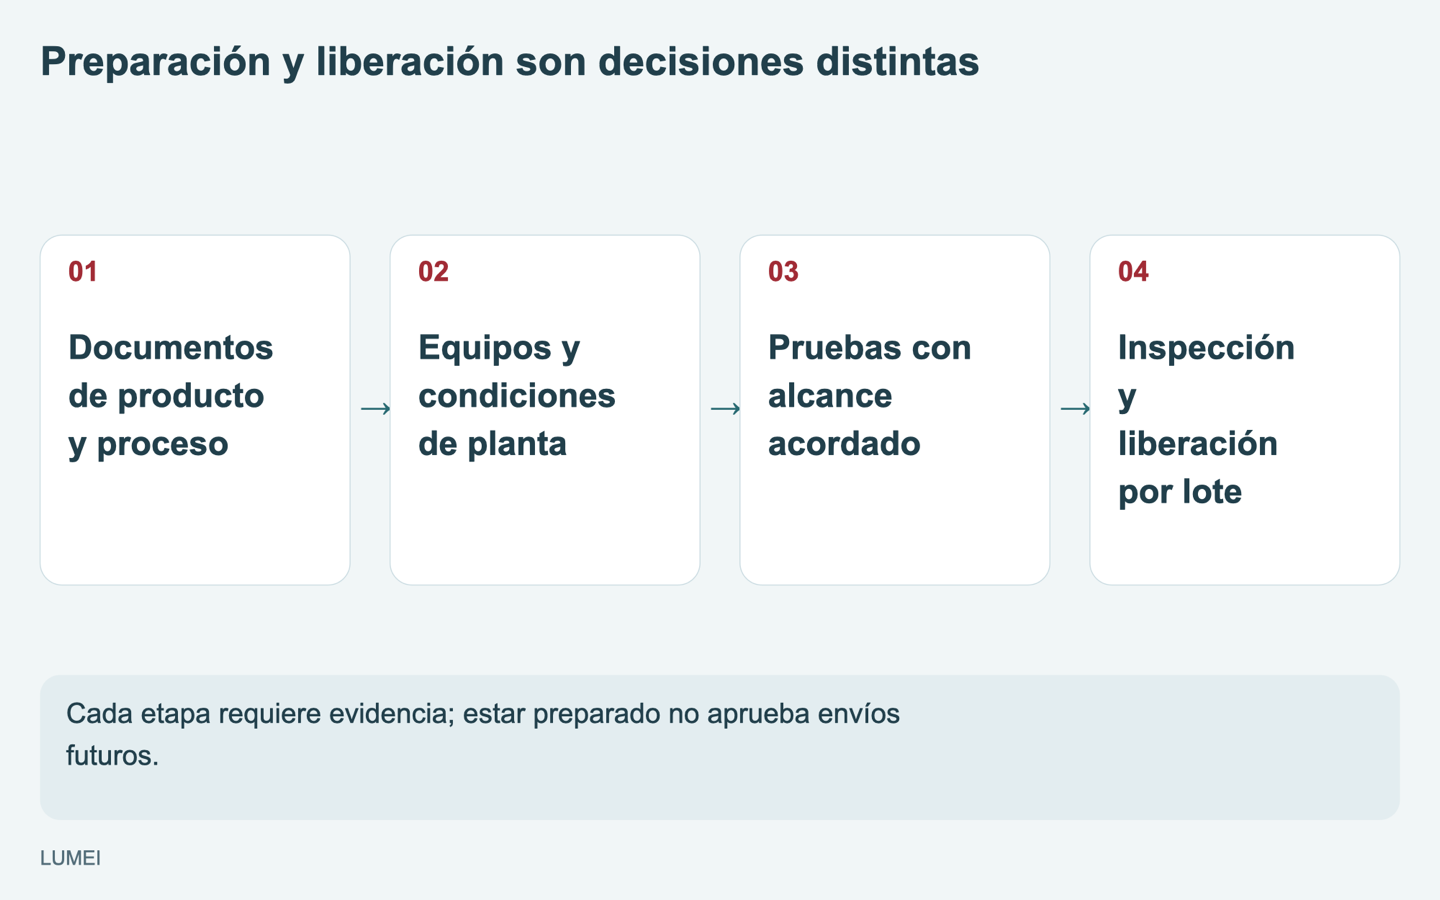
Una lista de personas asigna trabajo, pero no acredita su conclusión. Prepare antes de las pruebas una relación de condiciones, responsables, evidencias y pendientes. Llegada del equipo, preparación para probar y condiciones para producir y liberar dentro del alcance acordado son decisiones distintas.
Añada a cada fila responsable, fecha objetivo, estado y referencia de evidencia. Puede usar «por preparar», «por validar» y «confirmado»; en este último caso indique producto, equipo y condiciones de proceso. Así se identifica tanto el seguimiento como el fundamento de cada decisión.
| Aspecto | Evidencias o condiciones que revisar | Pendiente típico |
|---|---|---|
| Personal y traspaso de tareas | Responsabilidades, competencia confirmada, relevos y sustituciones | Conocimiento esencial únicamente en personal externo temporal, sin receptor interno |
| Producto y proceso | Producto definido, versiones identificables y condiciones abiertas registradas | Versiones contradictorias o parámetros sin origen claro |
| Equipo y planta | Instalación, comprobaciones y operación autorizada según instrucciones y proyecto | Resguardos, instalaciones auxiliares o preparación de planta pendientes |
| Materiales y lotes | Identificación y vínculo entre registros y productos | Sin correspondencia entre materiales, mezcla y cargas de horno |
| Inspección y disposición | Recursos disponibles, métodos y requisitos claros, autoridades para pendientes, no conformes y liberación | Muestras sin plan aplicable o sin revisión definida |
| Pruebas y problemas | Resultados vinculados a condiciones reales y corrección y repetición de pendientes | Se considera conforme producto no ensayado, no reevaluado o fuera del alcance |
La tabla apoya la revisión de preparación; no sustituye aceptación del equipo, inspección del producto ni trámites locales. Resuelva condiciones abiertas que afecten seguridad, conformidad o liberación antes de que los responsables decidan alcance y condiciones del siguiente paso.
Aunque personas, equipos y recursos estén preparados, cada lote sigue los requisitos aplicables de inspección y liberación. La revisión de preparación permite trabajar bajo condiciones definidas; no aprueba anticipadamente todos los envíos futuros.
7. Llevar las carencias de personal y conocimientos a la primera reunión
No necesita un proceso maduro en la primera conversación ni convertir incógnitas en respuestas confirmadas. Prepare una página con productos, clientes y mercados, personas disponibles, experiencia que falta y apoyo solicitado.
Concrete si necesita formación operativa, discusión de materiales y procesos, preparación de pruebas o confirmación de los registros de inspección entregables. Marque «por confirmar» y acuerde responsable y etapa para resolverlo.
La falta de experiencia no impide empezar a preparar el proyecto. Forme un equipo capaz de recibir conocimientos, ejecutar documentos, registrar procesos y tratar desviaciones; después confirme el alcance mediante pruebas e inspecciones acordadas. En la página de consultas de proyecto de LUMEI, describa productos iniciales, ubicación, personal y apoyo requerido para tratar equipos, materiales, formación y pruebas punto por punto.
Cuéntenos sus requisitos de fabricación
Consulte sobre equipos, materiales, procesos y alcance del suministro.
Enviar requisitos del proyecto →