 ES












Primero aclarar hacia dónde irá el proyecto
Antes de invertir en una línea de muelas abrasivas o discos de corte con aglomerante de resina, escriba qué fabricará, a quién venderá y cuántos productos terminados conformes necesita entregar en un periodo definido. Estos datos permiten discutir equipos, presupuesto e instalaciones adecuados al proyecto.
No hace falta tener todas las respuestas para contactar. Indique la evidencia de los datos confirmados y marque lo pendiente. Así, la primera consulta construye una ficha de proyecto útil, en vez de generar precios totales de equipos que no se pueden comparar directamente.
Este artículo trata la preparación de una nueva fábrica de muelas y discos de corte de resina. La idoneidad del equipo, las condiciones de proceso y los costes dependen del producto y del emplazamiento. No constituye un paquete fijo de fábrica ni una promesa de rentabilidad.
Definir el producto
Determinar las especificaciones de la primera fase y la dirección de expansión posterior.
Configuración de coordinación
Deje que la máquina principal, el equipo de soporte y las condiciones del sitio coincidan entre sí.
Listo para la producción
Implementar disposiciones de instalación, producción de prueba, capacitación y evaluación.
Utilice una hoja de trabajo local para completar las condiciones conocidas y luego imprímala o guárdela como PDF. No es necesario presentar formulaciones confidenciales.
¿A quién venderá los productos?
El cliente objetivo influye en los requisitos de producto y entrega. Distribuidores, compradores de marcas y usuarios finales pueden pedir distintas especificaciones, embalajes, lotes y evaluaciones. Elija el grupo inicial y recopile sus requisitos reales.
Revise consultas, solicitudes de muestras, comunicaciones y pedidos: corte o desbaste, materiales o piezas de trabajo, medidas y combinación de pedidos. Anote los países o regiones de venta y los requisitos del cliente sobre inspección, marcado y embalaje. Registre por separado los requisitos aplicables del destino y los acuerdos comerciales, y confirme su contenido. Sin clientes identificados, trate el cliente objetivo y el uso previsto como hipótesis por validar.
Separe pedidos confirmados, intereses en negociación y estimaciones propias del mercado. Aclare qué evidencia se usa al cotizar o hablar de capacidad. La cantidad de una consulta no demuestra ventas estables a largo plazo.
No necesita prever todo el mercado. Identificar un primer grupo de clientes y las condiciones de producto que puede confirmar ya reduce el alcance de la selección de equipos.
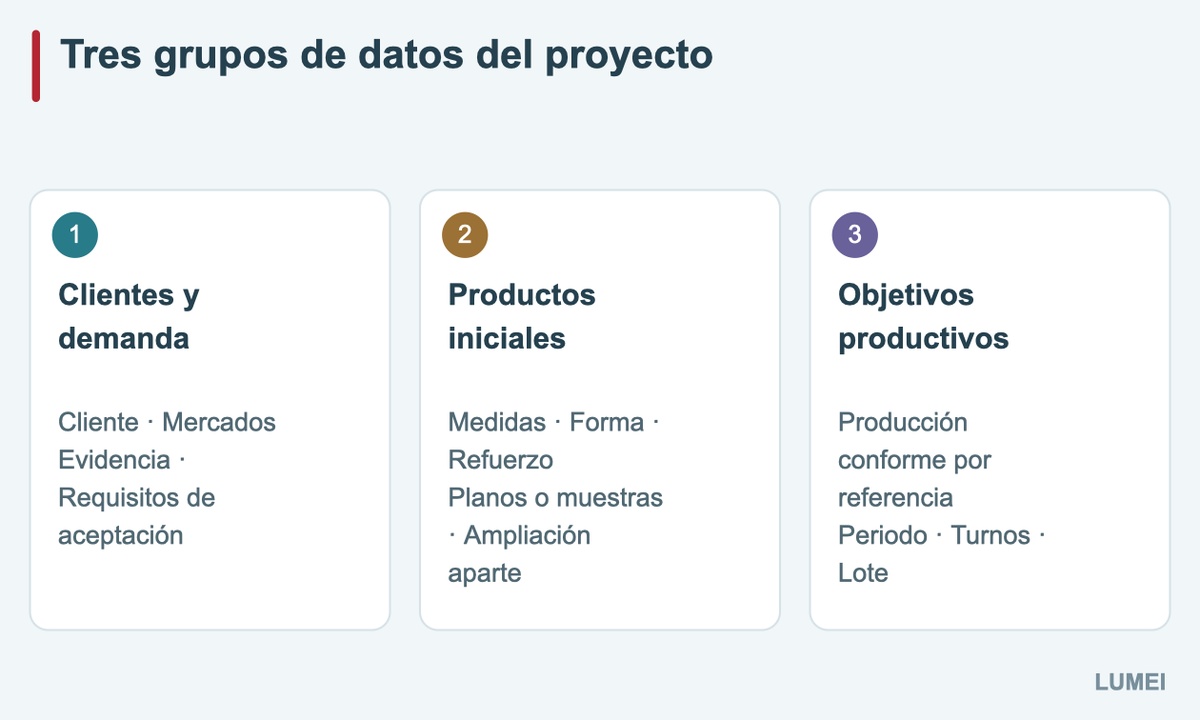
01 Producto y plan de producción: anotar los objetivos detalladamente
«Discos de corte y muelas de desbaste» no basta para definir equipos. Detalle diámetro exterior, espesor, agujero, forma, estructura de refuerzo y uso de los productos representativos. Relacione cada uno con sus planos o muestras disponibles.
El diámetro exterior no demuestra que un molde o una secuencia de máquina sirva para todos los productos de ese tamaño. Discos planos, muelas de centro deprimido y variantes de espesor, agujero o refuerzo exigen revisar utillaje, carga, prensado y desmoldeo. Vincule también materiales y condiciones de proceso a cada producto.
Separe los productos de la primera fase de las ampliaciones futuras. Los primeros sirven para definir equipos y procesos actuales; los segundos, para estudiar previsiones y posibles moldes, mecanismos o máquinas adicionales. «Se podrá hacer después» no equivale a tener toda la gama validada.
Para comenzar basta una lista de productos representativos, sin enviar formulaciones confidenciales. Consulte la guía de selección de máquinas para fabricar muelas para el equipo de conformado.
| Información | Registros sugeridos | Para confirmación |
|---|---|---|
| Gama de productos | Diámetro exterior, espesor, apertura, estructura reforzada y finalidad. | Modelo de máquina y adaptación del molde. |
| Portafolio de productos | Especificaciones principales, proporción esperada, tamaño de lote y frecuencia de cambio. | Disposiciones de suministro y cambio de material. |
| Objetivo de producción | La cantidad de productos terminados conformes y el período de tiempo planificado para cada especificación principal. | Comparación de capacidad de línea |
| Turnos y Personal | Turnos, horas de trabajo y personal de operación y mantenimiento disponible | Automatización y organización del trabajo. |
| Tipo de proyecto | Nueva construcción, reemplazo o ampliación; información del equipo existente | Alcance de reutilización de equipos e interfaces del proceso |
02 Configuración del equipo: primero asegúrese de que el proceso esté completo
La nueva fábrica necesita considerar la preparación y mezcla del material, moldeado, curado, inspección, envasado y manipulación como un proceso completo. Se puede discutir invertir en la máquina principal por etapas, pero aún es necesario implementar los procesos y capacidades de inspección necesarios.

Al comparar equipos candidatos, además de la gama de productos, verifique las herramientas, los cambios, la carga eficiente, los materiales entrantes y salientes, las condiciones de utilidad y mantenimiento. Puedes seguir viendo la selección completa de ideas.Guía de configuración de equipos de línea de producción. ↗.
Marque cada partida como incluida, opcional, a cargo del comprador o pendiente. No omita moldes, útiles de curado, medios de transporte, instalaciones de inspección e interfaces del emplazamiento. Revise los procesos con la guía de equipos y preparación de fábrica.
03 Construcción de fábrica y flujo de materiales: El área no es solo el área ocupada por la máquina
Proporcionar un plano de planta de la fábrica con dimensiones y describir columnas, aberturas de puertas, alturas libres, rutas de descarga y manipulación. El diseño del equipo también necesita reservar espacio para operación, mantenimiento, limpieza, reemplazo de moldes y almacenamiento temporal necesario.
- Almacenamiento de materia primaRequisitos de lotes y almacenamiento
- Pesaje/MezcladoPreparación y transferencia de material.
- FormaciónMolde y espacio operativo.
- Carga/CuradoEnfriamiento y manipulación
- Inspección/EmbalajeEstado y registros
- Almacenamiento de producto terminadoPedidos y Envíos
- Identificar las instalaciones fijas existentes y las áreas inamovibles o restringidas.
- Explicar las direcciones de entrada y salida, métodos de transporte y requisitos de almacenamiento de materias primas y productos terminados.
- Separar la reserva de ampliación del trazado real de la primera fase para evitar que el canal sea ocupado por equipos posteriores.
04 Utilidades: Verificar artículo por artículo según equipo y sitio
El hecho de que el edificio de la fábrica tenga suministro eléctrico no significa que tenga las condiciones de instalación para todos los equipos. Las condiciones disponibles en el sitio deben compararse caso por caso con las necesidades de cada equipo, y debe quedar claro quién va a qué interfaz.
| Condiciones | Información a proporcionar | Contenidos a confirmar en el plan. |
|---|---|---|
| Fuente de alimentación | Tensión, número de fases, frecuencia, capacidad disponible y condiciones de distribución. | Requisitos del equipo, distribución de energía y responsabilidades de cableado |
| Aire comprimido | Suministro de aire comprimido existente y condiciones disponibles; indique si no se dispone de él | Requisitos de procesamiento y fuente de gas cuando se utiliza equipo neumático |
| Ventilación y eliminación de polvo. | Materiales, Procesos, Instalaciones del Sitio y Limitaciones | Disposiciones adaptadas a materiales y procesos. |
| Entrada y conceptos básicos | Aperturas de puertas, descarga, condiciones de suelo y manipulación. | Responsabilidades de Fundación, Instalación, Conexión y Aceptación |
| Almacenamiento y entorno | Condiciones de almacenamiento de materias primas, mezclas y productos terminados. | Requisitos de almacenamiento aplicables e identificación de estado |
Las capacidades específicas y los requisitos del sitio deben ser confirmados por el proveedor del equipo con los profesionales de instalación locales adecuados. Cuando no existen datos del proyecto, no corresponde aplicar potencia, volumen de gas o área uniforme.
05 Coordinación de capacidades: unificar productos, tiempos y unidades
Tomando el producto terminado final calificado como objetivo, compare la capacidad disponible de cada proceso bajo la misma combinación de productos y período de planificación. Cuando la mezcla se mide en masa, es necesario convertirla en función del peso de entrada del producto; el curado se evalúa en función de la carga efectiva y los ciclos completos de ocupación; La inspección se basa en arreglos de tareas pieza por pieza o de muestreo.
Mezclado → Moldeo
¿Pueden el peso del lote único, las condiciones de descarga y almacenamiento temporal respaldar la alimentación planificada?
Conformación → Curado
¿La velocidad de llegada de las piezas formadas coincide con el volumen de carga del horno, el ciclo y el recambio de herramientas?
Inspección → Embalaje
¿Se pueden completar las tareas de detección, juicio y operaciones de empaquetado según lo planeado?
El cambio de modelo, carga y descarga, limpieza, parada planificada y pérdida de calidad deben considerarse de acuerdo con las condiciones reales de cada proceso. kg/h, pcs/h no se pueden comparar directamente con el volumen del horno, ni se debe deducir repetidamente la misma pérdida.
«Piezas al día» debe indicar productos, turnos, periodo de cómputo y si se cuentan piezas prensadas sin curar o productos terminados que han superado los controles exigidos y han sido liberados.
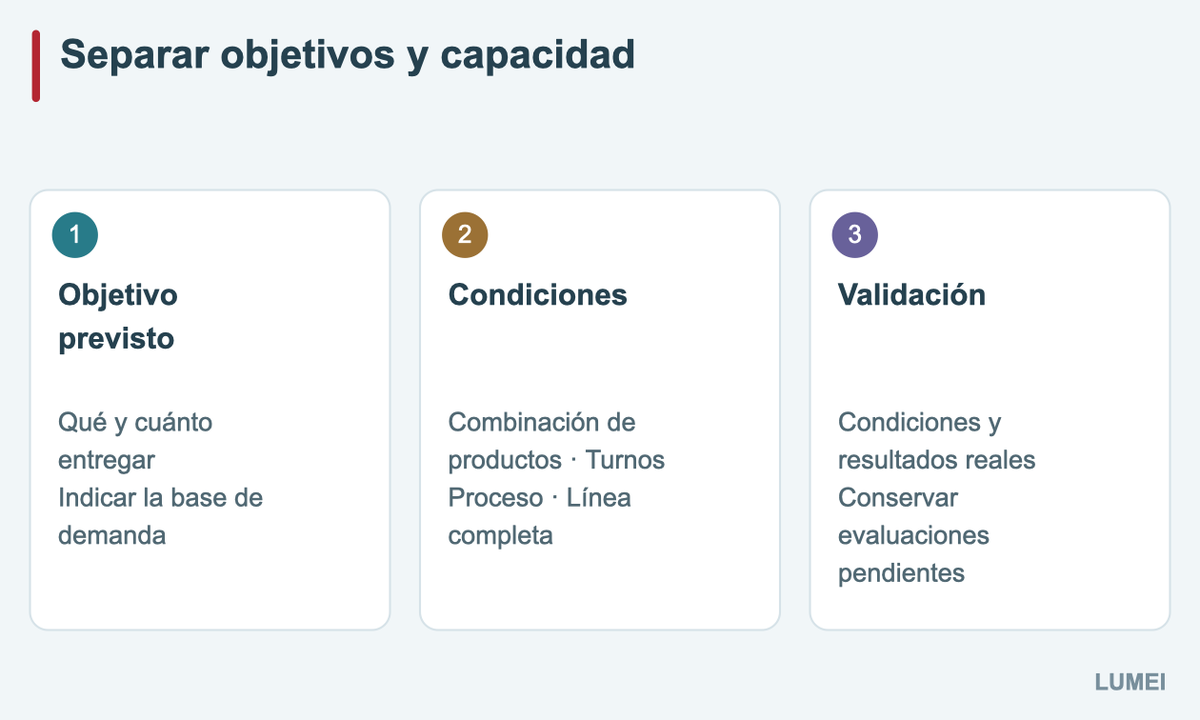
Para cada especificación principal, registre cantidad conforme objetivo, periodo de demanda, lote y cambios previstos. El personal de equipos y proceso podrá comprobar si mezcla, conformado, curado, inspección y embalaje siguen el mismo programa. Mantenga separados el objetivo de demanda y la capacidad validada: un objetivo no prueba capacidad.
La velocidad de salida de piezas prensadas de referencia no es la producción entregable de toda la línea. Carga efectiva y ciclo completo de ocupación del horno, transporte, inspección, embalaje, cambios y paradas afectan al programa. Se pueden sumar piezas de distintas medidas para una combinación de productos definida. Para comparar capacidades, hay que igualar esa combinación, el periodo y el criterio de producto terminado; el total de piezas por sí solo no basta.
Imagine dos proyectos hipotéticos que piden una «línea totalmente automática»: uno prevé series largas de pocas referencias; el otro, pedidos pequeños y variados. El primero debe revisar alimentación continua, coordinación y funcionamiento sostenido. El segundo necesita además estudiar cambios, limpieza, utillaje y transición de lotes. La etiqueta «automática» no determina una configuración idéntica, menor personal ni mayor rentabilidad.
06 Instalación, capacitación y producción de prueba: aclarar responsabilidades de antemano
Enumere gestión de materiales y proceso, operación y mantenimiento, inspección, trazabilidad de lotes y tratamiento de anomalías. Identifique responsables y necesidades de formación o apoyo. Acuerde contenidos, documentación, alcance del servicio y cómo comprobar después la capacidad para las tareas. La formación de operación no demuestra por sí sola capacidad completa de desarrollar procesos o evaluar calidad.
Prepare lotes de materiales, utillaje, revisiones de producto y proceso, identificación de muestras y evaluaciones. Organice por separado prueba de máquina, producción de prueba, evaluación de prestaciones y liberación final. El servicio de pruebas y validación permite concretar muestras y evaluaciones, registrando pendientes, responsables y seguimiento.
| Etapa | El comprador está listo para confirmar con ambas partes. | El resultado que se debe formar |
|---|---|---|
| Confirmación de configuración | Productos, equipos, moldes, soporte y límites de suministro. | Lista de alcances y asuntos por confirmar |
| Listo para instalar | Descarga en el lugar, suministro de energía, fuente de aire, personal y condiciones del sitio. | Lista de verificación de preparación del sitio y responsabilidades de conexión |
| Preparación de producción de prueba | Lotes de materiales, muestras, versiones de procesos y proyectos de evaluación. | Plan de producción de prueba y formato de registro |
| Producción y evaluación de ensayos. | Condiciones de proceso, calibre de rendimiento, inspecciones aplicables y disposición de resultados. | Registros de evaluación y producción de prueba rastreables |
| Entrenamiento y traspaso | Personal de operaciones y mantenimiento, cursos, materiales y contactos de servicio. | Disposiciones de apoyo a la formación, la información y el seguimiento |
Si el proyecto adopta aceptación en fábrica o en sitio, los objetos, métodos y condiciones de aprobación deben acordarse en el contrato. Los resultados de la producción de prueba, la aceptación del equipo y la liberación del producto final se confirman por separado y no pueden ser reemplazados entre sí.
Instrucciones relacionadas:Producción de prueba y verificación de prueba. ↗、Formación en instalación y posventa. ↗.
07 Primera ronda de comunicación, solo prepare esta información.
La primera conversación no exige información completa, pero sí claridad sobre el avance. Use la tabla para decidir el siguiente paso; un precio total sin revisar no sustituye una propuesta de proyecto.
| Situación | Datos que faltan primero | Próxima conversación |
|---|---|---|
| Solo intención de invertir, sin clientes o productos claros | Cliente, destinos, uso, referencias representativas y evidencia de demanda | Limitar la gama inicial e identificar hipótesis por validar |
| Productos preliminares, volumen y combinación pendientes | Objetivos por referencia, periodo, lotes y turnos | Definir objetivos condicionados y revisar cargas de proceso |
| Productos y objetivos más claros, configuración y local pendientes | Alcance, recursos existentes, plano y servicios | Configuración, interfaces, responsabilidades y presupuesto con alcance y condiciones |
| Configuración y local preparados para organizar pruebas | Materiales, utillaje, personal, métodos y evaluación | Ejecutar pruebas acordadas, conservar registros y asignar pendientes y acciones de cierre |
Son situaciones para ordenar la conversación, no fases obligatorias de aprobación ni pruebas de cumplir todas las condiciones de puesta en marcha. Equipos, proceso, emplazamiento y calidad se confirman por separado para cada proyecto.
Puede usar este formato para el primer contacto. Es un ejemplo rellenable, no un caso real. Sustituya los campos entre corchetes y escriba «pendiente» donde falten datos.
Prevemos una línea de muelas de resina en [ubicación], para [tipo de cliente] en [países o regiones]. Productos iniciales: [uso, diámetro exterior × espesor × agujero, forma y refuerzo; planos o muestras adjuntos]. La demanda se basa en [pedidos, interés comercial o hipótesis]. Requisitos del cliente de inspección, marcado y embalaje: [datos]. Confirmación de requisitos del destino: [estado].
Durante [periodo], con [turnos], prevemos entregar [cantidad conforme por referencia]. Combinación de pedidos y cambios: [datos]. Son objetivos de planificación, con capacidad por validar. Instalaciones y equipos existentes: [datos]. Solicitamos [alcance concreto de suministro, instalación o formación]. Problema principal: [datos]. Otros pendientes: [datos].
Use la hoja de proyecto de fábrica existente para registrar datos y pendientes, con planos o información de muestras. Adjunte la información disponible del emplazamiento y acuerde con LUMEI qué preparar para la siguiente conversación.
El primer resultado útil es una base clara: productos delimitados, demanda respaldada y criterio de cómputo definido. Con ella, revise equipos, fondos, instalaciones y pruebas para comparar propuestas de la fábrica que realmente quiere construir.
- Tamaño del producto, estructura, uso y muestras o dibujos disponibles.
- Combinaciones de especificaciones principales, cantidades calificadas objetivo, turnos y horas.
- Ubicación del proyecto, fases, diagramas de planta y condiciones de servicios conocidas.
- Se espera que el equipo, el personal y el alcance existentes sean responsabilidad del proveedor.
- Tiempo de planificación, producción de prueba, capacitación y requisitos de entrega de datos.
La versión completa admite la impresión; la versión en blanco se puede descargar y guardar directamente.
Nuevo plano de fábrica ↗ · Esquema de fabricación de discos de corte. ↗ · Formación en instalación y posventa. ↗
Use las mismas condiciones para presupuesto e instalaciones
Registre por separado suministro de equipos, desembolsos de implantación y costes operativos. Compruebe si transporte, preparación del local, instalación, materiales iniciales y capital circulante están incluidos, evitando omisiones y duplicidades. Compare importes con moneda, fecha, condiciones de entrega y alcance equivalentes. Un coste desconocido queda pendiente, no en cero. Utilice la guía de costes y cotizaciones y su lista de comprobación.