 PT-BR












É possível montar uma fábrica de discos abrasivos sem experiência? Equipe e preparação técnica antes de produzir
Publicado em
Sem experiência de fabricação: defina responsabilidades, documentos, treinamento, recursos de inspeção e testes para avaliar a prontidão antes de produzir.
Configuração de equipamentos e suporte à fabricação
Discuta a configuração em relação aos requisitos do seu produto e local.
Discuta este requisito
Sem experiência na fabricação de discos, é possível começar pela avaliação do projeto e formação da equipe. A prontidão para produzir depende, porém, de competências, documentos de processo, condições da instalação e validação do produto. O investidor não precisa executar todas as tarefas técnicas, mas a empresa necessita de pessoas capazes de avaliar materiais, aplicar processos, tratar desvios e definir a base para liberar os produtos.
Para o primeiro investimento, vale tornar mais concreta a pergunta “O fornecedor pode nos ensinar?”: Depois que o engenheiro do fornecedor sair, nossa equipe conseguirá organizar a produção pelos documentos confirmados, reconhecer quando interromper o trabalho, consultar os registros certos e identificar quem decide?
Este artigo trata de discos de corte reforçados e discos de desbaste com ligante resinoide. Não apresenta formulação, parâmetros ou quantidade universal de funcionários. Se a linha inicial ainda não foi definida, consulte o guia de investimento na produção de discos abrasivos e depois identifique as lacunas de pessoal e conhecimento com as responsabilidades abaixo.
1. Defina responsabilidades antes de calcular o quadro de pessoal
Ter alguém que entende de máquinas não equivale a uma organização produtiva funcional. Manutenção, materiais e processos e inspeção do produto resolvem questões distintas; o nome de um cargo não comprova todas as competências.
As responsabilidades abaixo são sugestões para preparar a fábrica, não sete cargos separados ou sete pessoas. Avalie a equipe conforme automação, turnos, variedade de produtos, movimentação e exigências locais de trabalho e gestão da instalação. Ao acumular funções, verifique atividades simultâneas, substituições e autoridade para analisar alterações de processo e liberar produtos.
| Responsabilidade a definir | Questão principal | O que preparar ou confirmar |
|---|---|---|
| Coordenação do projeto e produção | Quem conecta produtos, equipamentos, materiais e testes e acompanha pendências? | Produtos iniciais, responsáveis, pontos de transferência e registro de pendências |
| Materiais e processos | Adequação de materiais e versões para mistura, conformação e cura | Documentos disponíveis, apoio técnico e registros de mudanças e testes |
| Operação dos equipamentos | Trabalho autorizado, identificação de alarmes e registro de desvios | Treinamento por equipamento, instruções e confirmação de competência |
| Manutenção de equipamentos e ferramental | Quem avalia falhas, problemas de moldes e manutenção? | Divisão de tarefas, documentação, peças e contatos de serviço externo |
| Inspeção e liberação | O que verificar, como julgar e como tratar produtos pendentes ou não conformes? | Plano de inspeção, recursos de ensaio, identificação de situação e autoridade de revisão |
| Materiais e lotes | Vincular matérias-primas, misturas, peças prensadas, cargas de forno e produtos acabados | Identificação de lotes, transferências, armazenamento e controle de pendentes |
| Segurança e saúde ocupacional | Proteções, uso de materiais, ambiente e requisitos de pessoal | Medidas e responsáveis conforme dados de segurança, instruções e requisitos locais |
Antes de completar a equipe, defina o que será coberto por contratação, desenvolvimento interno ou apoio externo. Especialistas externos podem participar, mas deve haver um responsável interno por receber documentos, organizar sua aplicação e acompanhar problemas, sem deixar o conhecimento somente nas mensagens do engenheiro do fornecedor.
Se ninguém conhece a fabricação de abrasivos resinoides, assegure primeiro apoio contínuo ao processo e atribua o plano de inspeção e as decisões de qualidade. Depois organize contratação e treinamento de operadores e manutenção. O apoio pode vir de empregado ou equipe externa acordada. Importam experiência em produtos semelhantes e participação em testes, análise e entrega documental; reparação mecânica geral não comprova, sozinha, competência em materiais e processos.
Ao avaliar candidatos ou prestadores, pergunte sobre produto comparável: como confirmaram materiais e versões, quais problemas enfrentaram, quais registros justificaram novos ensaios e o que entregarão ao encerrar o apoio? Registros compartilháveis ou explicações ajudam a avaliar a experiência sem solicitar formulações confidenciais de terceiros.
2. Prepare documentos utilizáveis, não apenas uma formulação
Uma tabela de proporções não comprova fabricação consistente. Classes de materiais, bases de cálculo, estrutura do produto, máquinas e ferramental, condições de operação e resultados de inspeção precisam corresponder.
Por exemplo, informe se a proporção do aditivo se refere à massa de abrasivo ou à mistura total. Sem isso, os mesmos números podem gerar dosagens diferentes. A página de apoio a processos e materiais da LUMEI também informa que formulações e ajustes específicos exigem testes de produção, ensaios e confirmação técnica.
Para os produtos iniciais, reúna os itens abaixo e indique se estão propostos, aguardando validação ou confirmados:
- Requisitos do produto: aplicação, dimensões, estrutura, peça trabalhada, marcação e qualidade exigida. Amostras de clientes ajudam, mas precisam ser traduzidas em requisitos verificáveis.
- Dados de materiais: nome, classe/especificação, lote fornecido, documentos técnicos e de segurança disponíveis, armazenamento e uso. O mesmo nome não permite manter conclusões automaticamente após mudar origem ou classe.
- Documentos de processo: bases de pesagem e mistura, conformação e ferramental, cura e resfriamento e registros por etapa. Não se fixam aqui pressão, temperatura ou tempo universais.
- Documentos de inspeção: itens, métodos, amostragem, critérios e formatos de registro, diferenciando pendente, não conforme e liberado.
- Versões e alterações: proponente e revisor, lotes afetados, validação adicional e momento de autorizar a nova versão.
Nem todo documento precisa estar finalizado no início do projeto, mas as pendências devem ser registradas. A seleção de máquinas pode avançar sem apresentar ajustes não validados como capacidade estabelecida. Confira as interfaces pelo processo de fabricação de discos de corte resinoides.
3. O que o treinamento fornece e o que a equipe precisa manter
O treinamento costuma abordar operação, comandos, manutenção, diagnóstico e segurança dos equipamentos específicos. Contribui para a competência, mas não conclui por si só a adequação da formulação, a validação do desempenho ou a gestão da linha.
Selecione participantes pelas funções permanentes de operação, manutenção e transmissão interna, não só por poderem viajar. Se documentos ou engenheiro utilizarem outro idioma, organize interpretação, terminologia e entrega documental antecipadamente.
O treinamento pode incluir demonstrações e revisão de registros. Sob condições seguras confirmadas e dentro da autorização, o participante executa tarefas normais acordadas conforme os documentos; o instrutor registra observações e lacunas. Desvios podem ser discutidos com registros existentes e perguntas situacionais, definindo o que cabe aos técnicos designados.
| Verificação após o treinamento | Confirmação mais útil que comparecimento |
|---|---|
| Consegue executar sua tarefa? | Realiza a operação acordada com instruções e autorização aplicáveis; o instrutor registra o resultado e a prática pendente |
| Encontra o documento correto? | Identifica versões de máquina, ferramental e produto e sabe quem resolve divergências |
| Registra informações produtivas? | Relaciona operações a materiais, produtos e lotes de processo, não apenas ao total produzido |
| Conhece seus limites? | Explica ajustes permitidos e desvios que exigem parada, segregação ou intervenção técnica |
| Consegue passar o turno? | O turno seguinte identifica lote, desvios pendentes e situação do produto pelos registros |
| Sabe solicitar apoio? | Reúne identificação da máquina, alarme/desvio, momento e verificações realizadas para o contato adequado |
As informações da LUMEI sobre instalação, treinamento e pós-venda descrevem treinamento e serviços presenciais. Confirme participantes, equipamentos/produtos, idiomas, documentos entregáveis e custos do projeto. Oferecer treinamento não significa incluir todo o trabalho técnico para criar a fábrica.
4. Organize a inspeção antes de fabricar o primeiro lote
Durante seleção de máquinas e planejamento dos testes, técnicos e qualidade devem definir inspeções e locais de execução. Aparência, dimensões, desempenho de corte/desbaste e ensaios de segurança aplicáveis têm objetivos diferentes e não se substituem. Dimensões conformes da peça prensada não demonstram conformidade do produto curado.
Avalie quais verificações serão internas e quais ficarão com uma entidade externa competente. Confirme que sua capacidade e seus relatórios atendem ao produto e mercado e planeje amostras, prazos e retorno dos resultados. Poder contratar um ensaio no futuro não equivale a ter o recurso disponível agora.
Defina quem analisa resultados, como os relatórios se vinculam aos lotes e onde fica o produto aguardando decisão. Sem isso, o teste pode deixar produtos aparentemente normais sem base suficiente para liberação.
Os documentos devem identificar produto, referência de inspeção, lote da amostra, resultado, revisor e situação atual.
5. Verifique a continuidade da equipe nos testes, além da saída da máquina
O primeiro teste costuma focar alimentação, prensagem, desmoldagem e forma íntegra. A equipe inexperiente também deve verificar responsáveis pelas transferências e desvios e se os registros sustentam as decisões da etapa seguinte.
Os técnicos das partes podem acordar produtos representativos, escopo, amostragem e inspeções, mantendo registros ligados de materiais, mistura, conformação, cura e resultados. Quantidades, repetições e critérios dependem do projeto; não há número universal de testes que estabeleça prontidão para produção em escala.
Considere este cenário hipotético de avaliação, não um caso de cliente da LUMEI: conformação segue instruções confirmadas, mas a transferência para cura contém apenas números de bandejas, sem vínculo com lotes de mistura. Qualidade também não identifica a versão da instrução de inspeção. É necessário corrigir rastreabilidade e entrega documental; produzir peças na máquina não demonstra a prontidão de toda a linha.
Registre três tipos de conclusão: condições verificadas e alcance; problemas para correção e novo teste; informações insuficientes. Após mudanças de material, ferramental ou processo, os responsáveis definem lotes afetados e revalidação necessária.
Ao discutir produção de teste e validação, acorde primeiro entradas, itens de avaliação e entrega de registros. Os resultados se aplicam aos produtos e condições realmente testados, não automaticamente a todas as medidas em série.
6. Separe responsável designado de condição confirmada
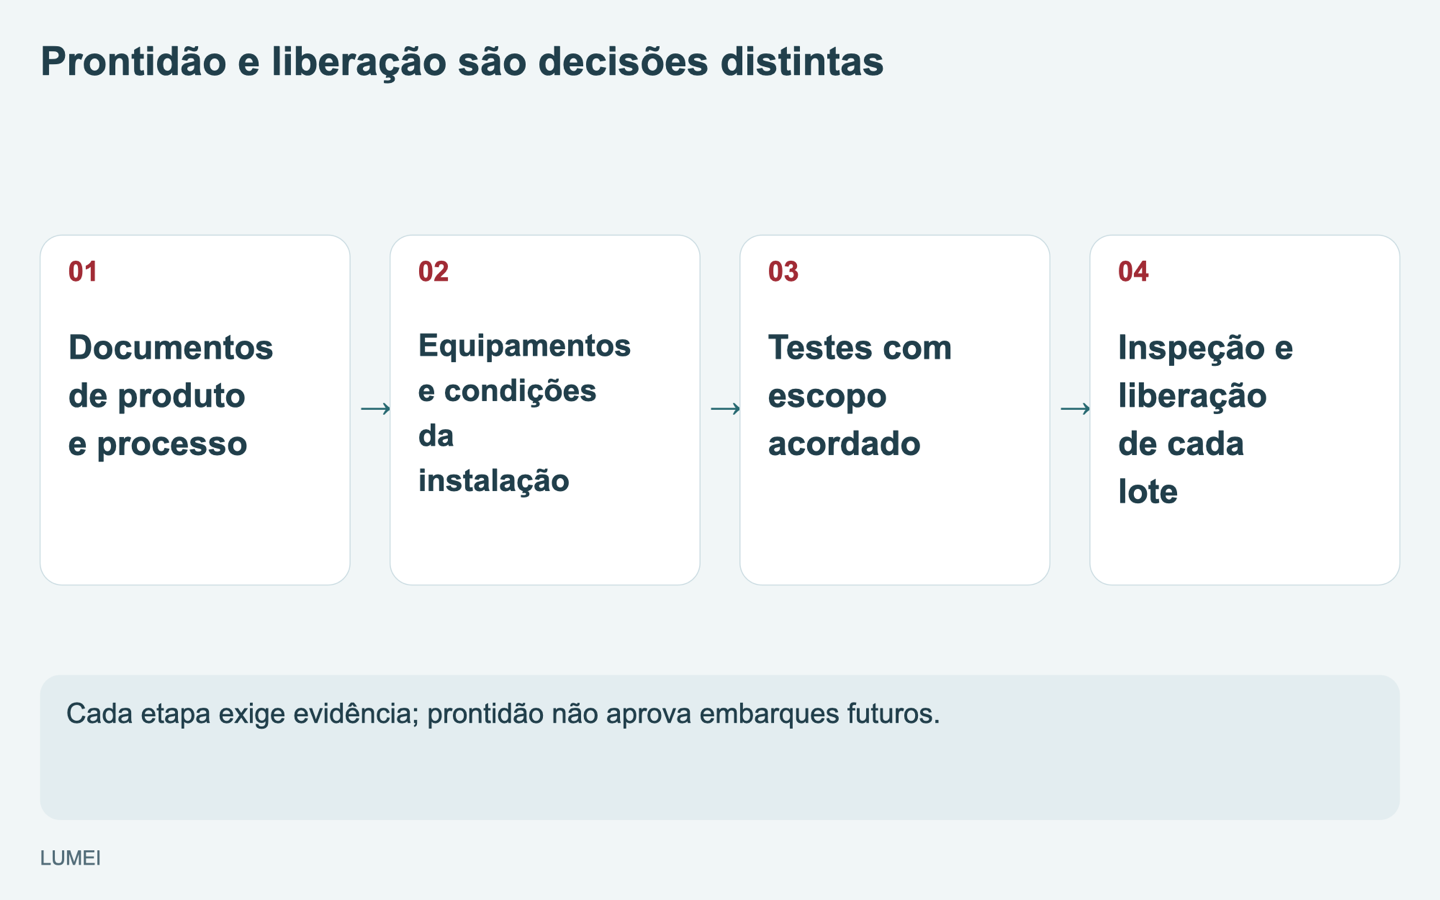
Uma lista de pessoas distribui trabalho, mas não demonstra conclusão. Prepare antes dos testes um registro de condições, responsáveis, evidências e pendências. Chegada da máquina, prontidão para testes e condições para produzir/liberar no escopo acordado exigem decisões separadas.
Acrescente responsável, prazo, situação e referência de evidência a cada item. Use, por exemplo, “a preparar”, “a validar” e “confirmado”; o último deve indicar produto, máquina e condições de processo. Assim aparecem tanto o acompanhamento como a base de cada decisão.
| Item de revisão | Evidências ou condições a conferir | Pendência típica |
|---|---|---|
| Pessoas e transferências | Funções, competência confirmada, passagem de trabalho e substituição | Conhecimento essencial apenas com apoio externo temporário, sem receptor interno |
| Produto e processo | Produto definido, versões identificáveis e incertezas registradas | Documentos conflitantes ou ajustes sem origem clara |
| Equipamentos e instalação | Instalação, verificações e operação autorizada conforme instruções e projeto | Proteções, auxiliares ou preparação da instalação pendentes |
| Materiais e lotes | Identificação e ligação entre registros e produtos | Falta de correspondência entre materiais, misturas e cargas de forno |
| Inspeção e destinação | Recursos disponíveis, métodos e critérios claros, autoridade para pendentes, não conformes e liberação | Amostras sem plano aplicável ou revisão atribuída |
| Testes e problemas | Resultados vinculados às condições reais, correção e repetição previstas | Produto não ensaiado, não reavaliado ou fora do escopo tratado como conforme |
A tabela apoia a revisão de prontidão; não substitui aceitação da máquina, inspeção do produto ou procedimentos locais. Resolva condições abertas que afetem segurança, conformidade ou liberação antes de os responsáveis definirem escopo e condições do próximo passo.
Mesmo com pessoas, máquinas e inspeção preparadas, cada lote continua sujeito aos requisitos de inspeção e liberação. A avaliação determina se o trabalho pode começar em condições definidas, sem aprovar antecipadamente todos os embarques futuros.
7. Leve lacunas de pessoal e conhecimentos à primeira conversa
Não é preciso apresentar um processo maduro no primeiro contato nem converter dúvidas em respostas confirmadas. Prepare uma página com produtos, clientes/mercados, equipe existente, experiência que falta e apoio solicitado.
Especifique treinamento operacional, discussão de materiais/processos, preparação de testes ou confirmação dos registros de inspeção entregáveis. Marque “a confirmar” e acorde responsável e etapa de resolução.
A falta de experiência não impede começar a preparação. Forme uma equipe que receba informações técnicas, siga documentos, registre processos e trate desvios; depois confirme o escopo com testes e inspeções acordados. Na página de consulta de projeto da LUMEI, informe produtos iniciais, localização, pessoal e apoio necessário para discutir máquinas, materiais, treinamento e testes individualmente.
Conte-nos sobre seus requisitos de fabricação
Discuta equipamentos, materiais, processos e escopo de entrega.
Enviar requisitos do projeto →