 ID












Perencanaan Kapasitas Cakram Gerinda 100–125
Tinjau konfigurasi terdokumentasi dengan mekanisme pembalik untuk cakram berdiameter 100–125 mm, tanpa mengasumsikan perluasan pabrik atau persentase peningkatan.
Konfigurasi peralatan dan dukungan manufaktur
Diskusikan konfigurasi sesuai kebutuhan produk dan kondisi pabrik Anda.
Diskusikan persyaratan ini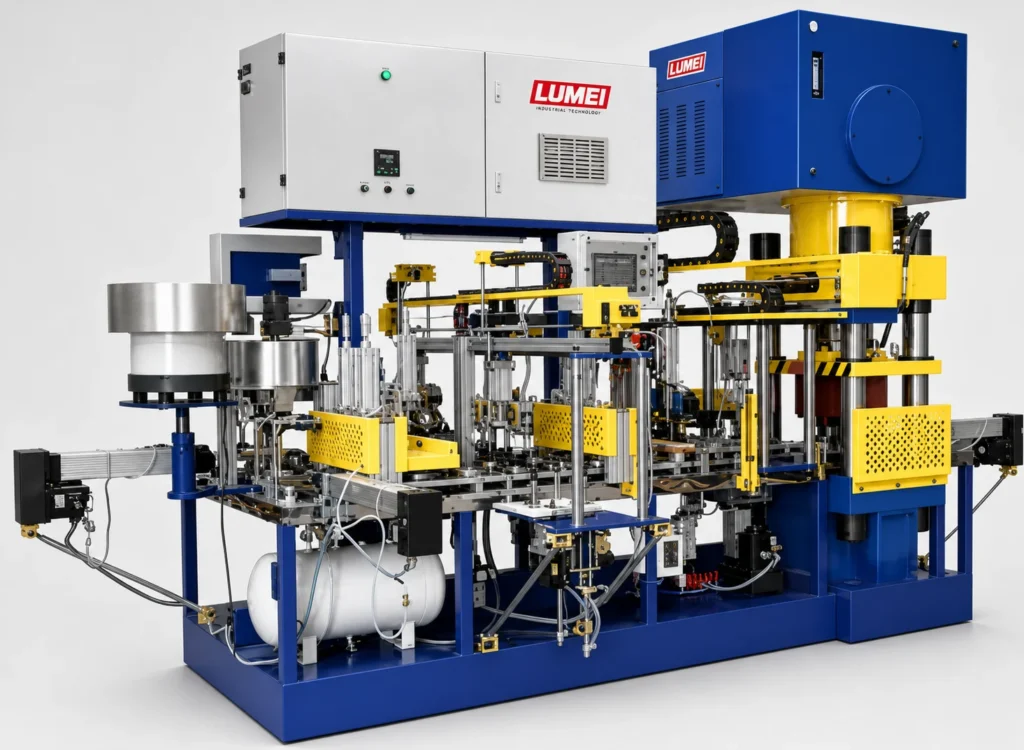
Skenario aplikasi
Pengaturan skenario: Mesir; Neravo Abrasives. Nama perusahaan, lokasi, dan latar belakang bisnis adalah fiktif. Ini adalah skenario aplikasi ilustratif, bukan proyek pelanggan terverifikasi.
Ikhtisar
Dalam skenario ini, sebuah pabrik di Mesir yang memiliki jangkauan cakram potong kecil berencana untuk menambah cakram gerinda 100–125 mm. Ekspansi ini berpusat pada mesin pembentuk dengan stasiun flipping dan peninjauan kompatibilitas dan waktu pengoperasian yang tersedia dari peralatan pencampuran, pengerasan resin, dan pengemasan yang ada.
Latar Belakang Bisnis dan Persyaratan Produksi
Neravo Abrasives, perusahaan fiktif dalam skenario ini, memproduksi cakram potong kecil dengan ikatan resin dan ingin memasok cakram gerinda berukuran 100–125 mm melalui saluran distribusi yang ada.
Pesanan cutting disc yang ada masih memerlukan waktu produksi. Oleh karena itu, pabrikan berencana untuk menambah peralatan pembentuk cakram gerinda sambil menilai apakah mixer dan oven pengerasan resinnya dapat digunakan kembali. Keputusan pembelian harus memperhitungkan uji coba produk baru, sambungan peralatan, dan pesanan yang sedang berlangsung.
Perluasan dimulai dengan satu struktur cakram gerinda target dan daftar cetakan yang ditentukan, jaring penguat, dan jig penanganan. Setiap item peralatan yang ada dinilai untuk penggunaan lanjutan, penggunaan setelah modifikasi, atau penggantian dengan item baru. Batch percobaan tetap terpisah dari pesanan reguler. Apabila oven bersama atau jadwal pencampuran tidak dapat mengakomodasi keduanya, maka rencana produksi atau peralatan pendukungnya harus dikaji ulang. Komisioning, pelatihan personel, dan pengaturan komunikasi jarak jauh disepakati sebelum implementasi; waktu henti dikonfirmasi terhadap kondisi lokasi sebenarnya.
Konfigurasi Peralatan
Proposal lini 68 dan 54 stasiun LUMEI mencakup mesin press pembentuk satu kepala dengan 54 stasiun, gaya tekan 125 ton, dan stasiun pembalikan yang dapat dievaluasi untuk perluasan ini.
Mencakup cakram potong dan gerinda 100–125 mm. Konfigurasinya mencakup tiga tahap pengumpanan volumetrik, tiga unit penempatan jaring, empat stasiun perataan material, dua unit pembalikan, pra-pengepresan, dan dua posisi deteksi jaring inframerah. Stasiun dan cetakan yang aktif harus dipastikan sesuai dengan struktur cakram gerinda yang diinginkan.
Menilai Peralatan yang Ada untuk Digunakan Kembali
Mulailah dengan jadwal pencampuran saat ini, siklus oven, metode penumpukan, dan dimensi jig. Untuk setiap item pendukung, sebutkan apakah item tersebut dapat tetap digunakan, memerlukan modifikasi, atau perlu ditambahkan, disertai dengan syarat pengambilan keputusan tersebut.
Peralatan pengemasan yang ada juga harus diperiksa terhadap dimensi cakram gerinda dan format pengemasan yang baru. Nama peralatan yang serupa saja tidak menentukan kompatibilitas; persyaratan produk dan antarmuka perlu diperiksa sebelum item disertakan dalam konfigurasi yang diperluas.
Menyiapkan Urutan Pembentukan
Mesin 54 stasiun dengan gaya tekan 125 ton menyediakan fungsi pengumpanan volumetrik, penempatan jaring, pembalikan, dan pra-pengepresan. Untuk cakram gerinda target, gunakan gambar produk untuk mengonfirmasi stasiun aktif, cetakan, dan pengaturan umpan.
Stasiun yang tersedia tidak berarti bahwa setiap produk menggunakan urutan yang sama. Uji coba awal harus memverifikasi bahwa penempatan jaring, pengumpanan, dan pembalikan sesuai dengan struktur yang diinginkan, kemudian membuat catatan pengaturan untuk spesifikasi tersebut.
Koordinasi Instalasi dengan Produksi Saat Ini
Periksa akses peralatan, ruang perawatan, dan sambungan utilitas sebelum pengiriman dan pemasangan. Pekerjaan yang melibatkan utilitas bersama harus dijadwalkan dalam jangka waktu penghentian yang disepakati, diikuti dengan pemeriksaan sebelum produksi yang ada dilanjutkan.
Identifikasi area uji coba dan batch produksi reguler secara terpisah. Menyimpan catatan pembentukan, pengerasan resin, inspeksi, dan pengemasan yang jelas untuk produk baru sehingga permintaan tambahan pada peralatan bersama dapat dinilai.
Beralih dari Uji Coba ke Penjadwalan Reguler
Konfirmasikan urutan proses dan hasil pemeriksaan untuk satu spesifikasi target sebelum menambahkan ukuran atau menambah volume batch. Tinjau catatan cakram gerinda baru beserta waktu tunggu yang memengaruhi pesanan cakram potong yang ada.
Jika pencampuran atau pengerasan resin bersama menjadi kendala, revisi jadwal atau pertimbangkan peralatan pendukung tambahan. Ekspansi yang berhasil memerlukan produksi produk yang berulang dan proses yang terkoordinasi, di luar kemampuan mesin baru untuk berjalan sendiri.
Dimana Konfigurasi Ini Cocok
Pendekatan ini cocok bagi produsen yang menambahkan produk secara bertahap saat bekerja di pabrik yang sudah ada. Ini memisahkan peralatan pembentuk baru, peralatan pendukung yang dapat digunakan kembali, dan modifikasi ke dalam cakupan pembelian dan pemasangan yang jelas.
Output Referensi dan Batas Konfigurasi
Mesin pembentuk 54 stasiun memiliki keluaran referensi 500–600 cakram per jam. Hal ini tidak berarti bahwa proyek perluasan produksi cakram gerinda tertentu akan mencapai laju tersebut. Keputusan penggunaan kembali, jumlah peralatan tambahan, dan kinerja uji coba harus dikonfirmasi untuk masing-masing pabrik.
Minta Tinjauan Ekspansi Cakram Gerinda
Menyediakan struktur cakram gerinda target, daftar peralatan yang ada, jadwal produksi saat ini, dan tata letak pabrik. LUMEI dapat menilai mesin pembentuk baru, peralatan yang dapat digunakan kembali, dan perkakas tambahan secara terpisah untuk membantu menentukan cakupan pembelian dan koneksi lokasi.
Beritahu kami tentang kebutuhan manufaktur Anda
Diskusikan peralatan, bahan, proses dan cakupan pengiriman.
Kirim persyaratan proyek →