 ZH












砂轮与切割片自动成型机:压制坯体厚度控制
发布日期
了解投料重量、布料、压机设定、增强材料位置和试机记录如何影响树脂砂轮与切割片的坯体厚度。
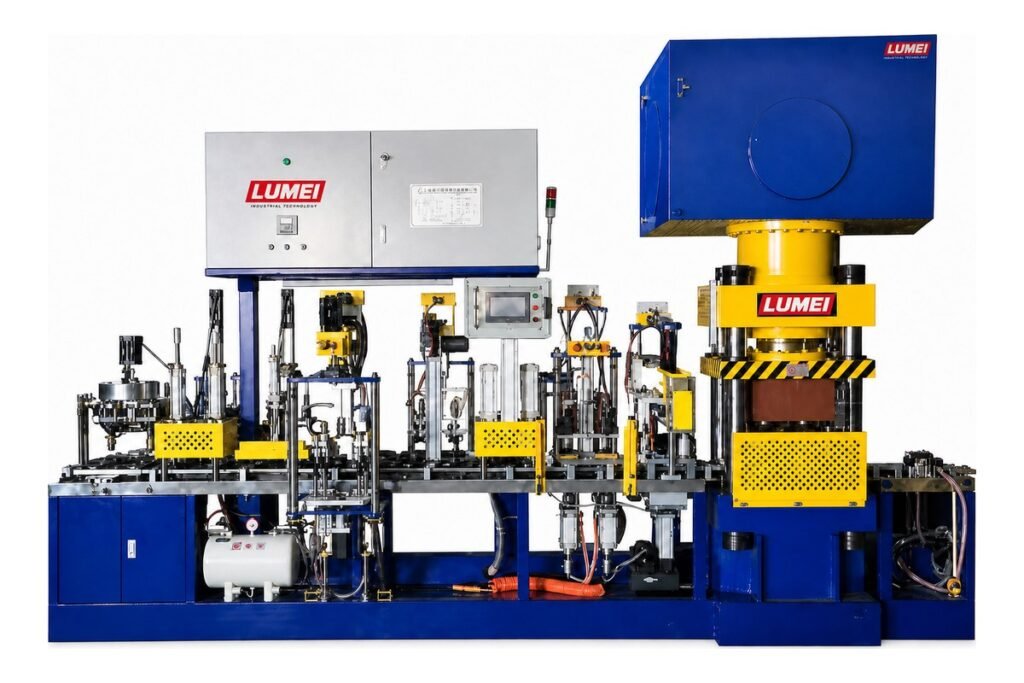
在树脂砂轮和切割片生产中,即使压机的压力设定不变,压制坯体的厚度仍可能波动。遇到这种情况,应从哪里开始排查?
压力只是影响成型质量的变量之一。投料重量、物料在模腔内的分布、增强材料的位置,以及压制和脱模动作,都可能影响坯体状态。综合检查这些因素,可以为评估自动成型机和排查生产波动提供实际依据。
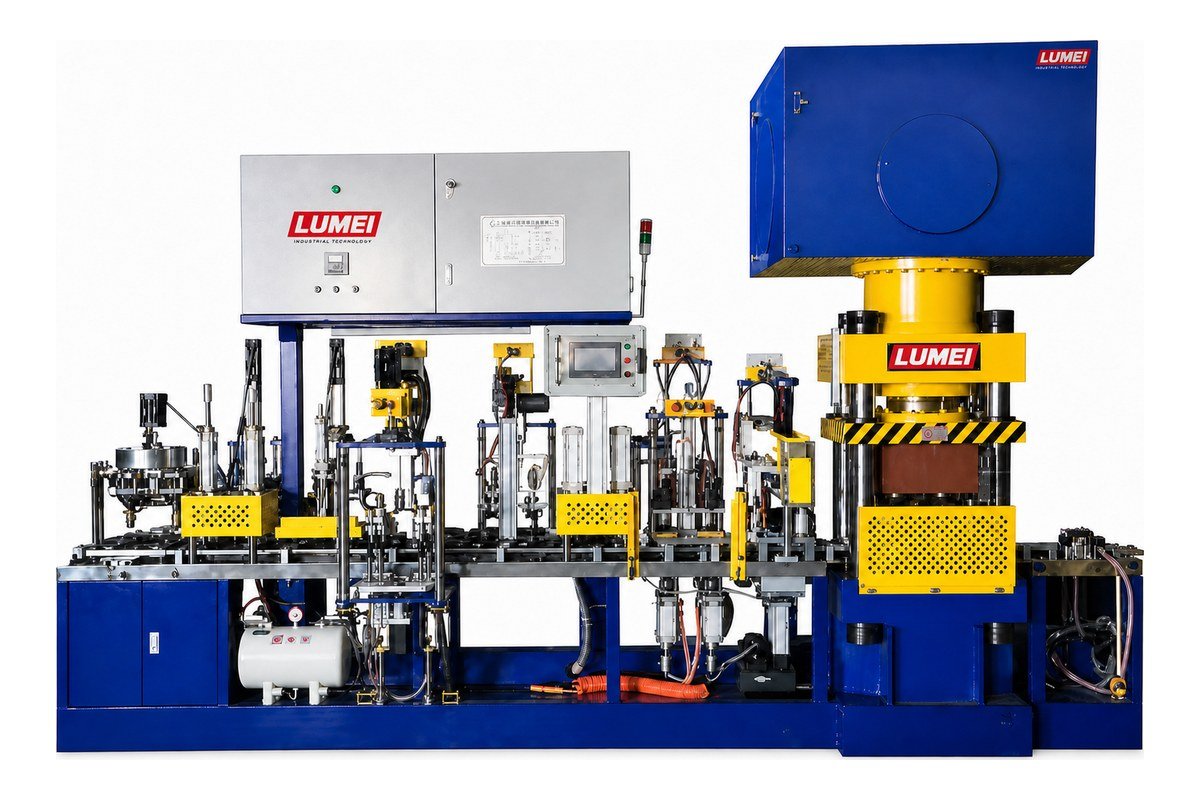
设备选型可参考 砂轮与切割片自动成型设备,再按目标产品核对配置。
区分单片内部厚度差异与片间厚度波动
“厚度不一致”可能指两种不同问题:同一片压制坯体不同位置的厚度存在差异,或同一生产批次不同坯体的平均厚度发生变化。
对于单片内部的差异,应先检查布料情况、模具表面的清洁度、压制面的对中与接触情况,以及增强材料是否移位或起皱。
对于片间波动,应关联单片重量、物料批次、模具编号和生产时间,寻找规律。比较不同坯体时,应采用相同的规定测量位置。
两种问题可能同时发生,但所需检查不同。只记录一个厚度测量值,可能掩盖单片内部差异与片间波动的区别。
同时检查投料重量与布料情况
每次进入模具的物料重量是成型的基本控制项。在产品尺寸和配方相同的情况下,投料重量变化可能影响坯体厚度、压实状态,或同时影响两者,具体取决于压机对周期的控制方式。
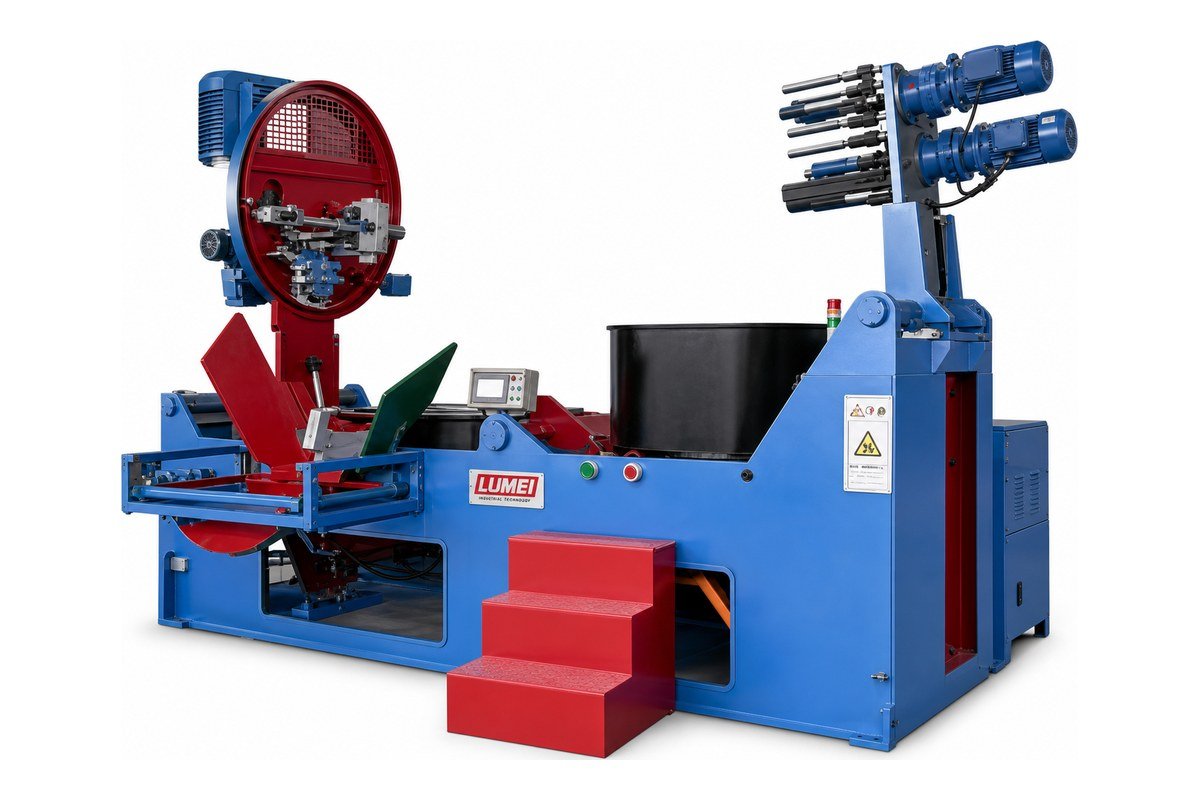
投料重量相同,并不保证布料相同。一份物料可能堆积在模腔一侧,另一份则在压制前分布得更均匀。
检查自动上料时,既要确认规定重量的物料能够稳定进入模具,也要确认其分布符合工艺要求。
还应检查混合料的流动性、结团情况,以及混料至压制之间的间隔。调试所用物料应能代表连续生产中的实际状态,包括搬运和存放条件。
有关备料、成型和固化的前后工序,可参阅 树脂砂轮制造工艺指南。
明确压力显示值的含义
比较压力设定前,应先明确显示值代表液压系统压力、压机施加的力,还是受压面积上的平均压力。
这些量彼此相关,但不能直接互换。由液压压力确定压制力,需要考虑油缸有效面积及相关设备配置;计算平均压实压力,还需要确定被压制产品的受压面积。
因此,对于不同切割片尺寸或设备配置,相同的显示设定不一定对应相同的压实条件。
查阅具体机型的技术文件,确认测量对象、控制对象及可用设定。若压力、位置和保压时间可调,应依据已批准的工艺评估它们如何配合。
比较操作设置前,可通过 核心设备目录确认需要讨论的设备配置。
检查完整压制周期,不只看峰值压力
压制周期包括接近物料、建立压力、保压、卸压和回程。即使各阶段的实际表现不同,峰值读数仍可能接近。
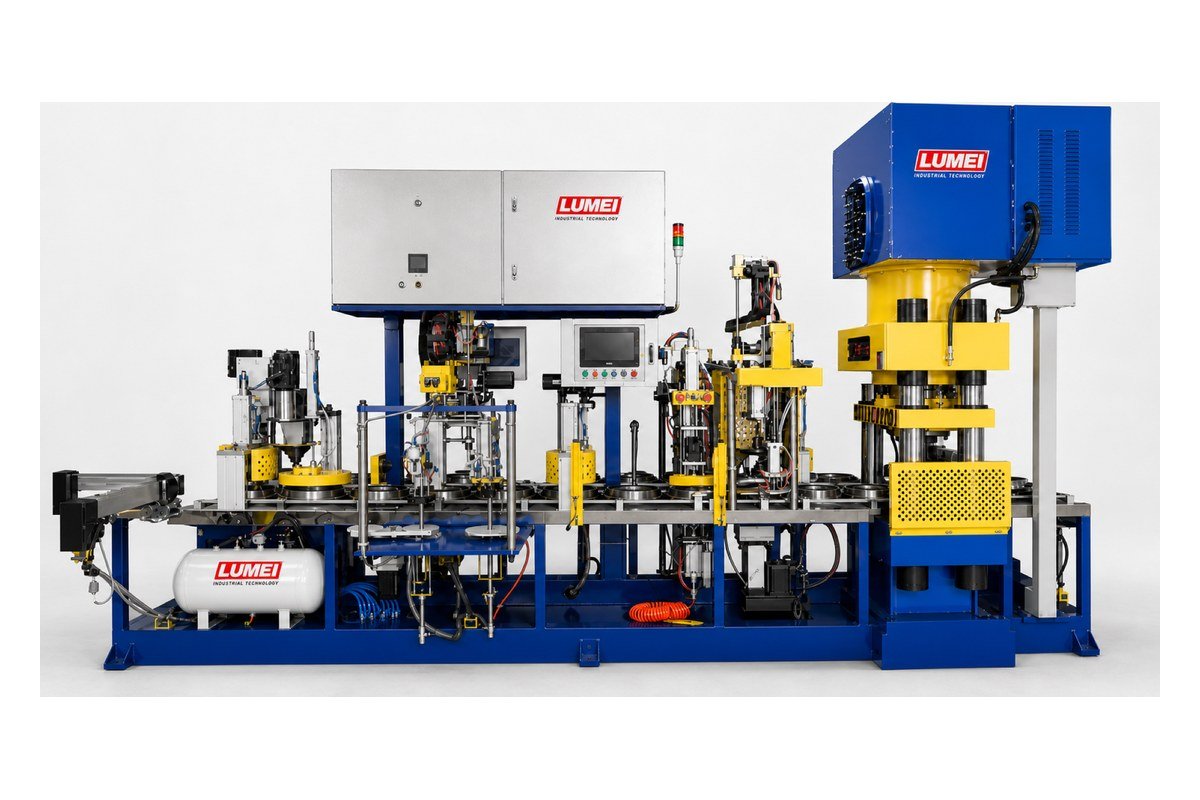
排查时应检查:
- 压机能否稳定达到规定条件;
- 保压阶段是否满足已验证的工艺要求;
- 卸压和脱模后,坯体是否出现回弹、边缘损伤或形状变化。
保压时间、压制速度和卸压设定应结合配方、产品尺寸、模具和试验结果确定。采用其他产品的设定前,应先验证。
压制前检查增强材料的位置
对于使用玻璃纤维网增强的产品,应检查规定层数、位置、平整度,以及网片相对于物料层的放置关系。
网片错位、翘边和铺放不均可能影响局部成型条件。应沿实际动作顺序检查:确认网片放置正确,检查后续上料是否使其移动,并在压制前核实位置。
对于薄型切割片,应结合厚度测量分析这些观察结果。仅凭坯体外观,不能判断增强材料的放置是否稳定一致。
利用模具与工位记录缩小排查范围
对于多工位设备,应将每个受检样品与对应模具、工位和生产时间关联。
如果异常反复出现在同一模具或工位,应先检查相关部位的清洁度、磨损、定位和动作顺序。如果多个工位在相近时间发生变化,则应检查物料批次、上料条件和共用设备系统。
这些规律有助于确定检查顺序,但不能据此认定原因。在可行情况下,每次只调整一个相关变量并记录结果,以便评估每次调整的影响。
试机时同时评估产量与坯体质量
比较自动成型机时,应评估压头与工位数量、适用产品范围和工艺安排。制定 LUMEI 设备方案时,应先明确目标切割片规格和生产要求,再确认合适的配置及产能估算依据。
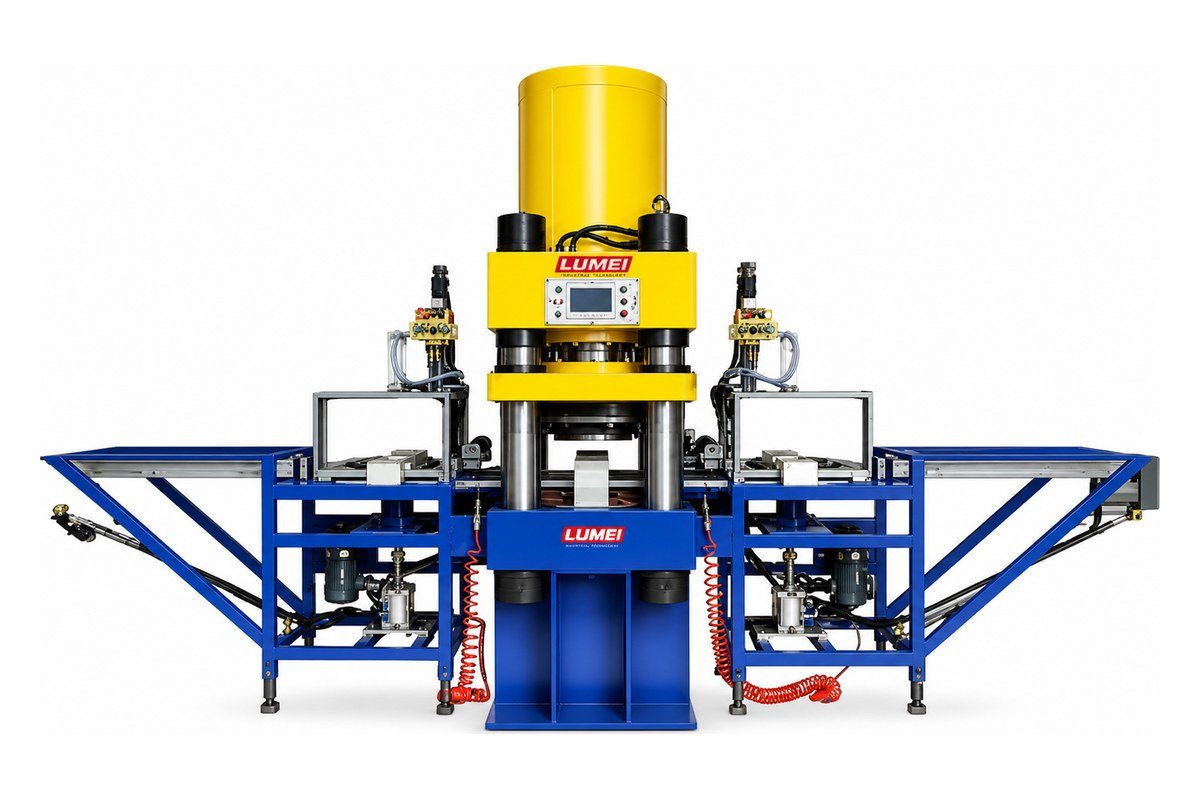
试生产应使用计划投产的物料和产品规格。在约定的连续运行期间持续取样,记录单片重量、规定位置的厚度、外观,以及对应模具和工位。
对于涉及换模或换料的生产,还应评估每次切换后恢复稳定生产的情况。试验前应约定试机条件、测量方法和验收标准,确保产量与质量在同一基础上评估。
压制坯体检验应与固化后的成品检验衔接。坯体尺寸合格,并不能单独证明成品切割片达到性能要求。
评估自动成型机,应关注生产的可重复性:投料稳定、增强材料放置和压制动作受控、质量波动可追溯,以及工艺调整有记录依据。
协调混料、压机、固化和检测设备时,可参阅 切割片生产线设备与建厂配置指南。
厚度波动排查表
调整工艺前,先用此表整理观察结果。以下规律仅用于确定检查起点,不代表已经查明原因,也不是验收限值。
| 观察到的现象 | 优先检查 | 记录用于对比 |
|---|---|---|
| 同一坯体不同位置厚度不同 | 布料、模具清洁度、压制面接触及增强材料平整度。 | 固定位置的厚度读数,以及脱模前后的外观。 |
| 不同坯体的平均厚度变化 | 单次投料重量、材料批次、流动性及压制前存放条件。 | 坯体重量、厚度、材料批次和生产时间。 |
| 异常反复对应某副模具或工位 | 相关模具状态、定位、投料和动作顺序。 | 将模具、工位编号与每个样品对应。 |
| 多个工位在相近时间发生变化 | 共用供料、送料条件及设备系统。 | 变化时间和每次干预前后的观察结果。 |
| 泄压或脱模后形状变化 | 对照已确认工艺,检查保压、泄压与脱模顺序。 | 变化出现的阶段,以及每次试验的设置和结果。 |
技术沟通时,请提供产品尺寸、配方或材料批次编号、压机配置、模具与工位记录,以及双方确认的测量方法。申请 制造工艺支持时一并提供这些观察结果。在调整生产前,先确定具体产品的试验条件与验收标准。