 ES












Prensa automática para muelas y discos de corte: control del espesor de las piezas prensadas
Publicado
Cómo influyen la carga, la distribución, los ajustes, el refuerzo y los registros de prueba en el espesor de piezas de discos con aglomerante de resina.
Configuración de equipos y asistencia para la fabricación
Consulte la configuración según los requisitos de su producto y de su planta.
Consultar este requisito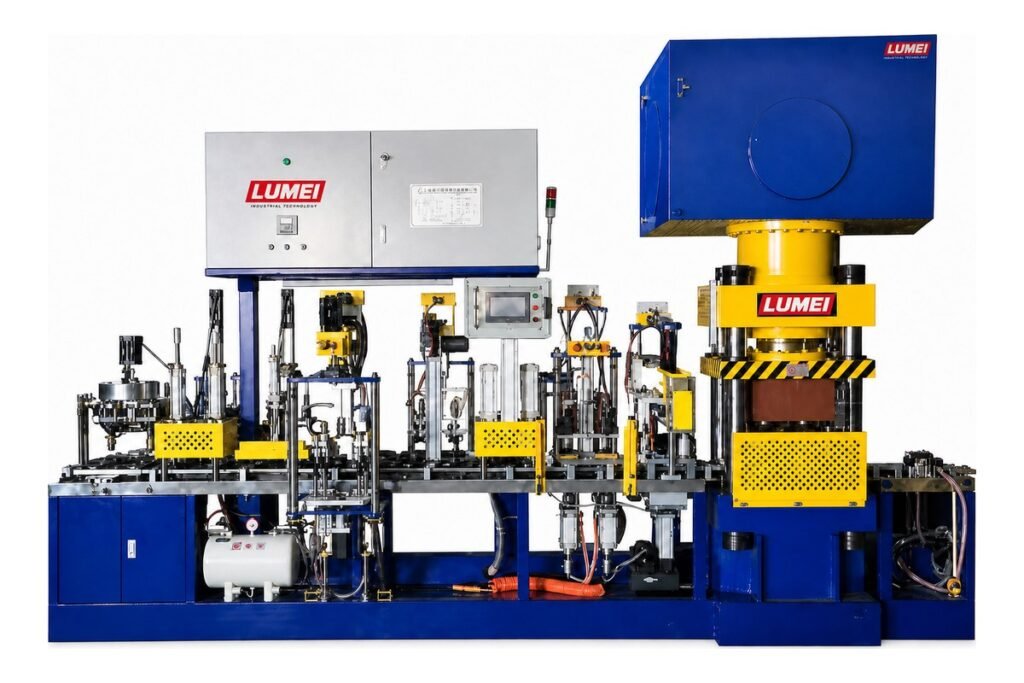
En la producción de muelas y discos de corte con aglomerante de resina, el espesor de las piezas prensadas puede variar aunque el ajuste de presión no cambie. ¿Por dónde conviene empezar la investigación?
La presión es una de varias variables que afectan a la calidad del moldeo. El peso de la carga, su distribución en la cavidad del molde, la colocación del refuerzo y la secuencia de prensado y desmoldeo pueden influir en la pieza. Revisar estos factores en conjunto permite evaluar una prensa automática e investigar las variaciones de producción.
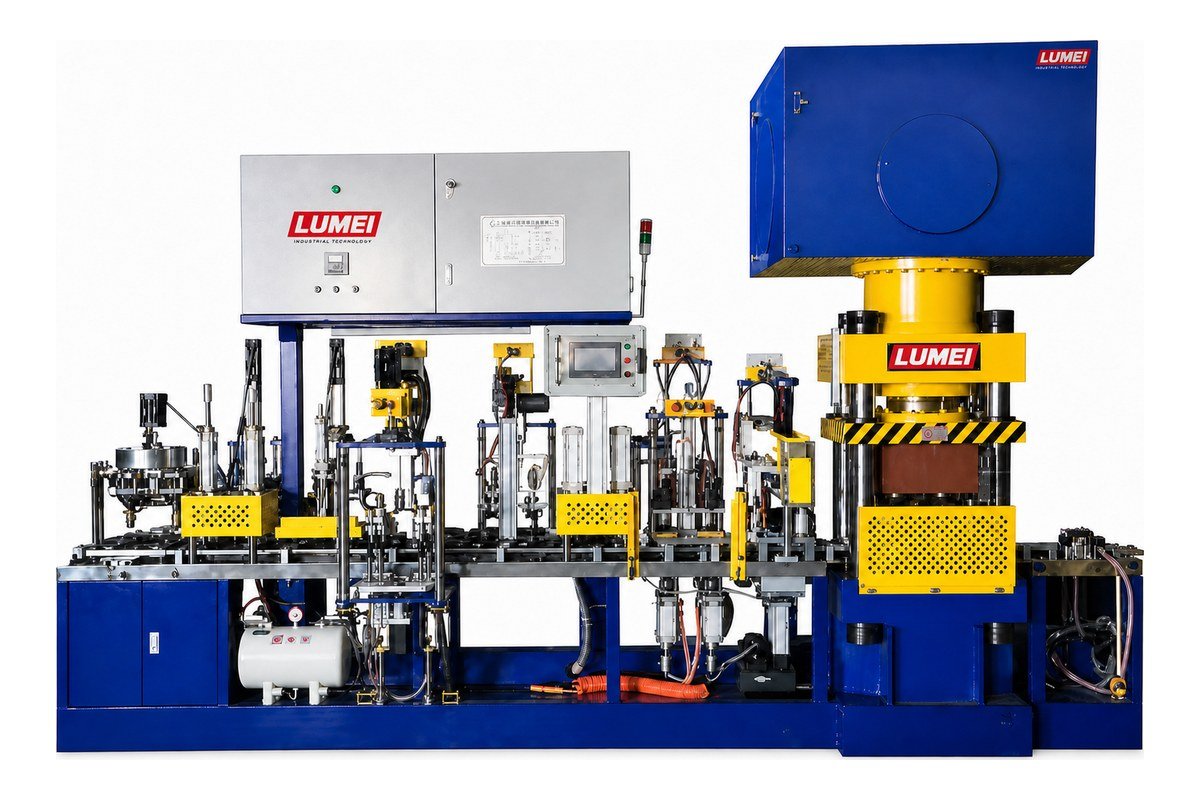
Para seleccionar la prensa, consulte los equipos de moldeo de muelas y discos de corte y confirme la configuración para el producto previsto.
Diferenciar las variaciones dentro de una pieza y entre piezas
Un espesor irregular puede significar dos problemas distintos: diferencias entre puntos de una misma pieza prensada o cambios del espesor medio entre piezas de un mismo lote.
Si la variación se da dentro de una pieza, compruebe primero la distribución del material, la limpieza del molde, la alineación y el contacto de las superficies de prensado y cualquier desplazamiento o arruga del refuerzo.
Si se da entre piezas, compare sus pesos individuales, los lotes de material, los identificadores de molde y las horas de producción para buscar un patrón. Utilice los mismos puntos de medición definidos al comparar piezas.
Ambos problemas pueden coexistir, pero requieren comprobaciones diferentes. Registrar una sola medida de espesor puede ocultar la diferencia entre la variación dentro de una pieza y la variación entre piezas.
Comprobar el peso de carga y la distribución del material
El peso introducido en cada molde es un control básico del moldeo. Con las mismas dimensiones y formulación, un cambio de carga puede afectar al espesor, a la compactación o a ambos, según cómo la prensa controle el ciclo.
Un peso igual no garantiza una distribución igual. Una carga puede acumularse a un lado de la cavidad y otra distribuirse de forma más uniforme antes del prensado.
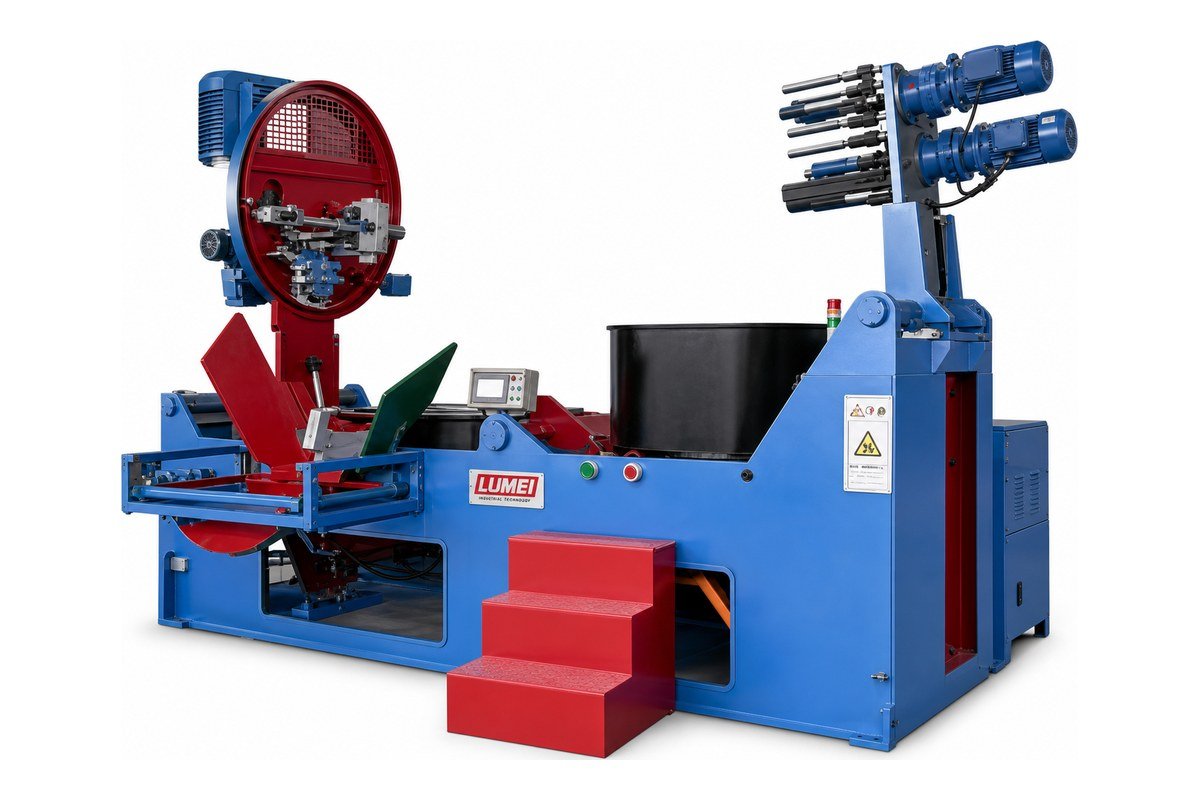
Al revisar la alimentación automática, confirme que el peso previsto llega al molde de forma constante y que el material se distribuye según el proceso.
Examine también la fluidez, los grumos y el tiempo entre mezclado y prensado. Los materiales de puesta en marcha deben representar las condiciones de producción continua, incluidas su manipulación y conservación temporal.
Para situar la preparación, el prensado y el curado en el proceso completo, consulte la guía de fabricación de muelas de resina.
Aclarar qué significa el valor de presión mostrado
Antes de comparar ajustes, determine si el valor mostrado representa la presión hidráulica, la fuerza de prensado o la presión media sobre el área cargada.
Estas magnitudes están relacionadas, pero no son intercambiables. Para determinar la fuerza a partir de la presión hidráulica se necesitan el área efectiva del cilindro y la configuración de la máquina. Para calcular la presión media de compactación también se necesita el área cargada del producto.
Por ello, el mismo ajuste en pantalla no implica condiciones de compactación equivalentes para distintos tamaños de disco o configuraciones.
Consulte la documentación del modelo para saber qué se mide, qué se controla y qué ajustes están disponibles. Cuando puedan ajustarse presión, posición y tiempo de mantenimiento de la presión, evalúe su coordinación conforme al proceso aprobado.
Antes de comparar ajustes, el catálogo de equipos principales permite identificar la configuración que debe consultarse.
Revisar todo el ciclo, no solo la presión máxima
El ciclo incluye aproximación, aumento de presión, mantenimiento, despresurización y retorno. Puede haber máximos similares aunque el comportamiento de estas etapas sea diferente.
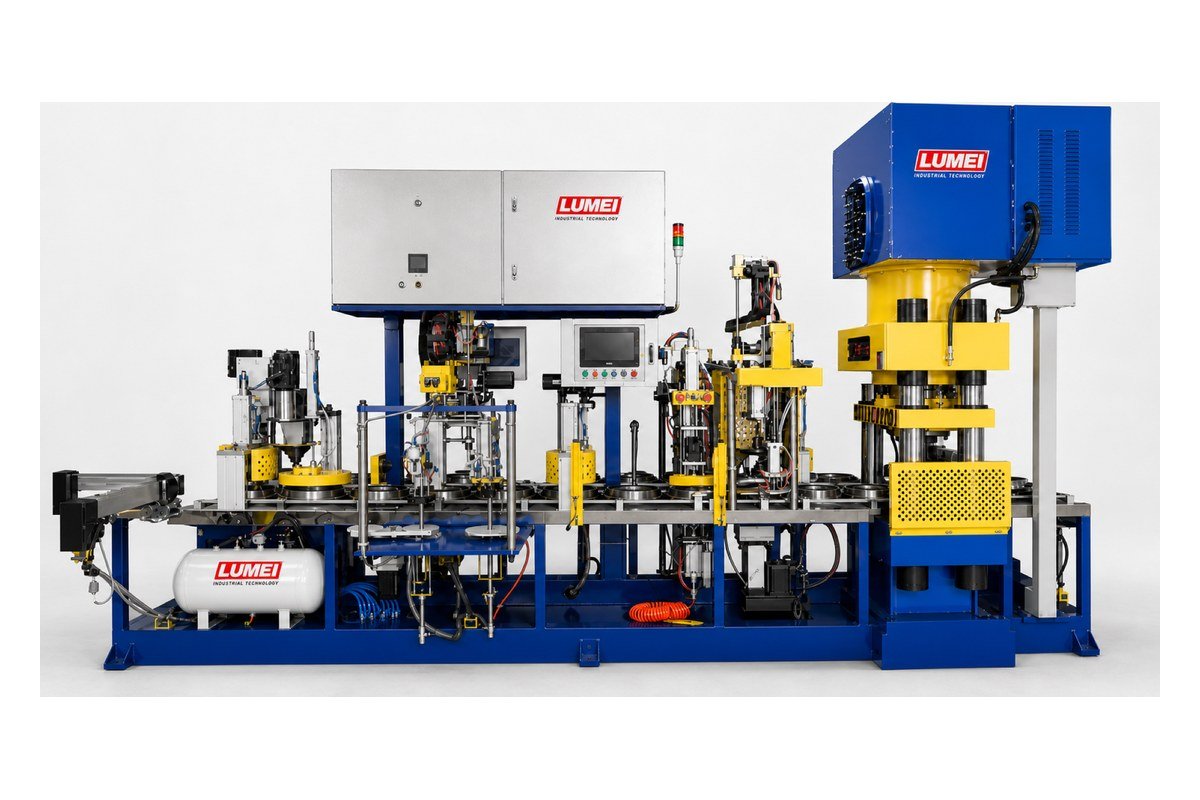
Durante la investigación, compruebe:
- Si la prensa alcanza las condiciones especificadas de forma constante;
- Si la etapa de mantenimiento de la presión cumple el proceso validado;
- Si tras despresurizar y desmoldear aparecen recuperación elástica, daños en los bordes o cambios de forma.
El tiempo de mantenimiento de la presión, la velocidad y la despresurización deben establecerse según la formulación, las dimensiones, el molde y los ensayos. Verifique los ajustes de otros productos antes de adoptarlos.
Comprobar la colocación del refuerzo antes de prensar
En productos reforzados con malla de fibra de vidrio, compruebe el número de capas especificado, su posición, planitud y colocación respecto a las capas de material.
Una malla desalineada, con bordes levantados o colocada irregularmente puede afectar al moldeo local. Siga la secuencia real: confirme la colocación, compruebe si la alimentación posterior la desplaza y verifique su posición antes del prensado.
En discos de corte finos, relacione estas observaciones con las mediciones de espesor. El aspecto de la pieza prensada por sí solo no demuestra una colocación constante del refuerzo.
Utilizar registros de moldes y estaciones para acotar la investigación
En equipos de varias estaciones, vincule cada muestra inspeccionada con su molde, estación y hora de producción.
Si una anomalía se repite en un molde o estación, revise primero la limpieza, el desgaste, el posicionamiento y la secuencia de funcionamiento asociados. Si varias estaciones cambian casi al mismo tiempo, investigue los lotes de material, la alimentación y los sistemas compartidos.
Los patrones ayudan a priorizar las comprobaciones; no prueban la causa. Cuando sea viable, cambie una sola variable pertinente cada vez y registre el resultado para evaluar el efecto de cada ajuste.
Evaluar la producción de prueba junto con la calidad de las piezas
Al comparar prensas automáticas, revise los cabezales y estaciones, la gama de productos admitida y la organización del proceso. Una propuesta de equipos LUMEI debe partir de las especificaciones del disco y los requisitos de producción para confirmar la configuración y las hipótesis de capacidad.
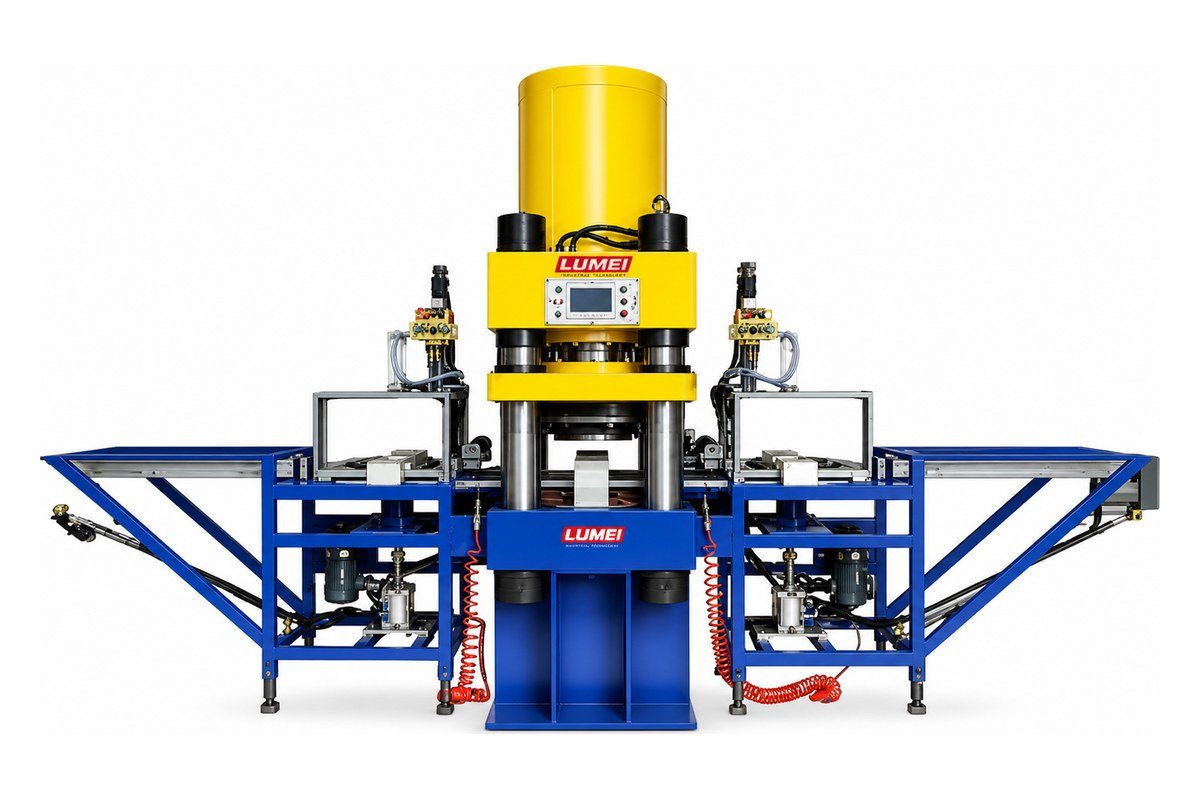
Durante la prueba, utilice los materiales y especificaciones previstos. Tome muestras a lo largo de un funcionamiento continuo acordado y registre peso individual, espesor en puntos definidos, estado visual, molde y estación.
Si hay cambios de molde o material, evalúe también cómo se recupera la estabilidad tras cada cambio. Acuerde previamente condiciones, métodos de medición y criterios de aceptación para evaluar producción y calidad sobre la misma base.
Coordine la inspección de las piezas prensadas con la del producto terminado tras el curado. Unas dimensiones aceptables no demuestran por sí solas que el disco final cumpla los requisitos de rendimiento.
Evalúe la prensa por la repetibilidad de producción: carga constante, refuerzo y prensado controlados, variaciones de calidad trazables y ajustes respaldados por registros.
Para coordinar mezcla, prensado, curado e inspección, consulte la guía de equipos y configuración de una fábrica de discos de corte.
Lista de comprobación de variaciones de espesor
Organice las observaciones antes de ajustar el proceso. Estos patrones orientan las primeras comprobaciones; no son diagnósticos ni límites de aceptación.
| Patrón observado | Comprobar primero | Registrar para comparar |
|---|---|---|
| Espesores distintos dentro de una pieza | Distribución del material, limpieza del molde, contacto de las superficies de prensado y planitud del refuerzo. | Espesor en puntos definidos y estado visible antes y después del desmoldeo. |
| Cambio del espesor medio entre piezas | Peso individual de carga, lote, fluidez y condiciones de conservación antes del prensado. | Peso de la pieza, espesores, lote y hora de producción. |
| Variación asociada repetidamente a un molde o estación | Estado del molde, posicionamiento, alimentación y secuencia de funcionamiento. | Identificadores de molde y estación vinculados a cada muestra. |
| Cambios simultáneos en varias estaciones | Suministro común de material, condiciones de alimentación y sistemas de la máquina. | Momento del cambio y observaciones antes y después de cada intervención. |
| Cambio de forma tras descargar la presión o desmoldear | Mantenimiento de presión, descarga de presión y desmoldeo según el proceso aprobado. | Etapa en que aparece el cambio, ajustes y observaciones de cada ensayo. |
Para la consulta técnica, facilite dimensiones del producto, referencia de formulación o lote, configuración de prensa, registros de moldes y estaciones y método de medición acordado. Comparta las observaciones al solicitar asistencia de proceso de fabricación. Acuerde las condiciones de ensayo y los criterios de aceptación del producto antes de modificar la producción.
Cuéntenos sus requisitos de fabricación
Consulte sobre equipos, materiales, procesos y alcance del suministro.
Enviar requisitos del proyecto →