 FR












Presse automatique pour meules et disques à tronçonner : maîtriser l’épaisseur des ébauches pressées
Publié le
Influence de la charge, de sa répartition, des réglages, du renfort et des relevés d’essai sur l’épaisseur des ébauches de disques à liant résine.
Configuration des équipements et support à la fabrication
Discutez de la configuration par rapport aux exigences de votre produit et de votre site.
Discutez de cette exigence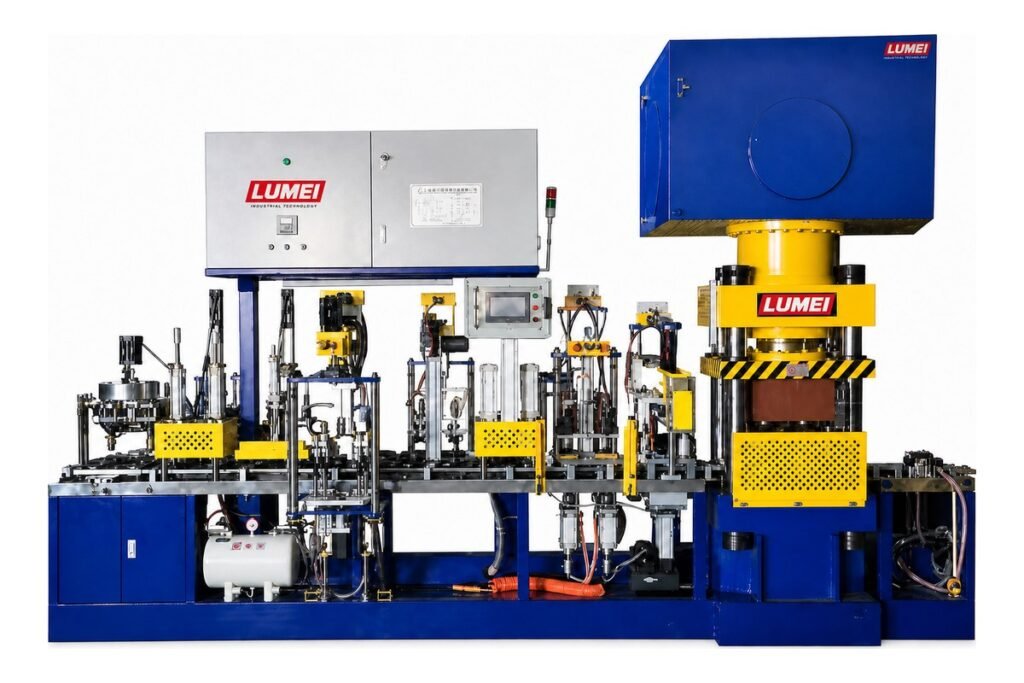
Dans la fabrication de meules et de disques à tronçonner à liant résine, l’épaisseur des ébauches pressées peut varier malgré un réglage de pression inchangé. Par où commencer l’analyse ?
La pression est l’une des variables influant sur la qualité du moulage. La masse de la charge, sa répartition dans l’empreinte, le positionnement du renfort et la séquence de pressage et de démoulage peuvent modifier l’état de l’ébauche. Leur examen conjoint permet d’évaluer une presse automatique et d’analyser les variations de production.
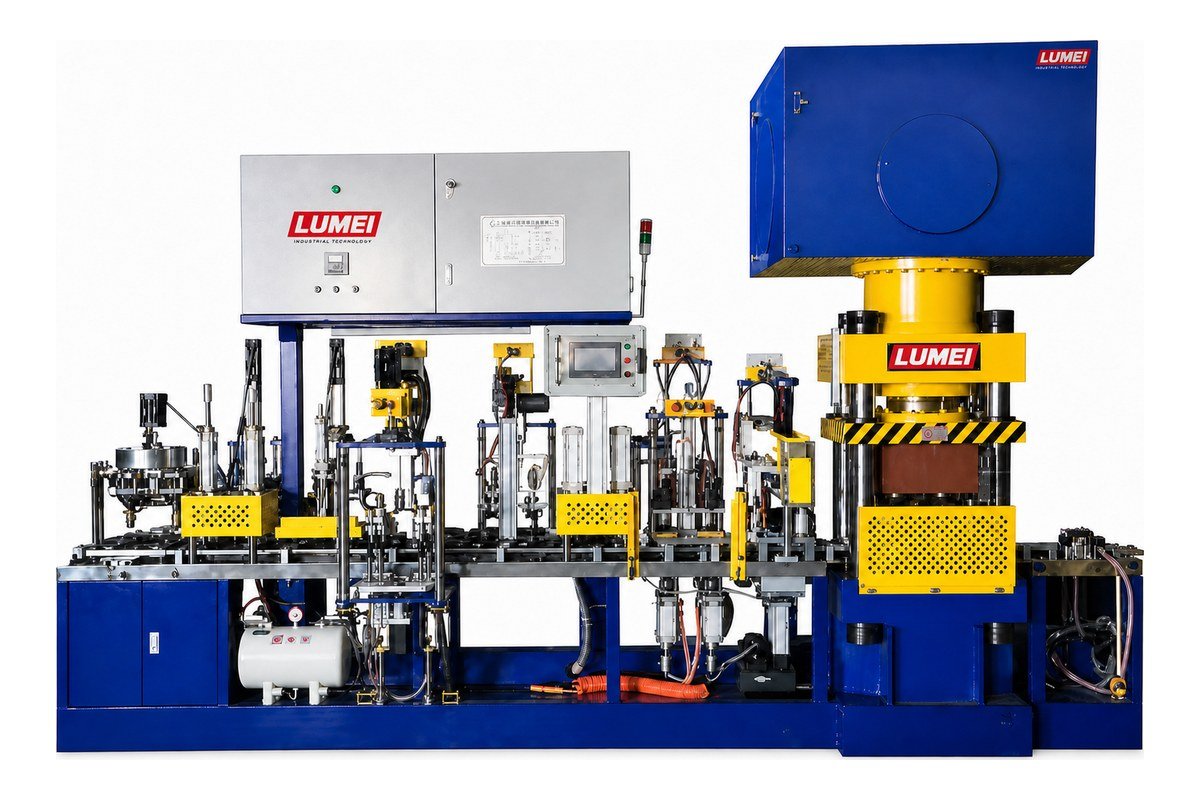
Pour choisir une presse, consultez les équipements de formage des meules et disques à tronçonner puis confirmez la configuration adaptée au produit.
Distinguer les écarts au sein d’une ébauche des variations entre ébauches
Une épaisseur irrégulière peut désigner deux problèmes : des différences entre plusieurs points d’une même ébauche pressée, ou une variation de l’épaisseur moyenne entre ébauches d’un même lot.
Pour les écarts au sein d’une ébauche, vérifier d’abord la répartition de la matière, la propreté du moule, l’alignement et le contact des surfaces de pressage, ainsi que les déplacements ou plis du renfort.
Pour les variations entre ébauches, comparer les masses individuelles, les lots de matière, les identifiants des moules et les heures de production afin de rechercher une tendance. Employer les mêmes points de mesure définis pour comparer les ébauches.
Ces problèmes peuvent coexister, mais nécessitent des contrôles différents. Une seule mesure d’épaisseur peut masquer la distinction entre variation au sein d’une ébauche et variation entre ébauches.
Vérifier la masse de charge et la répartition de la matière
La masse introduite dans chaque moule constitue un contrôle élémentaire du moulage. À dimensions et formulation identiques, sa variation peut modifier l’épaisseur, le compactage ou les deux, selon le mode de commande du cycle.
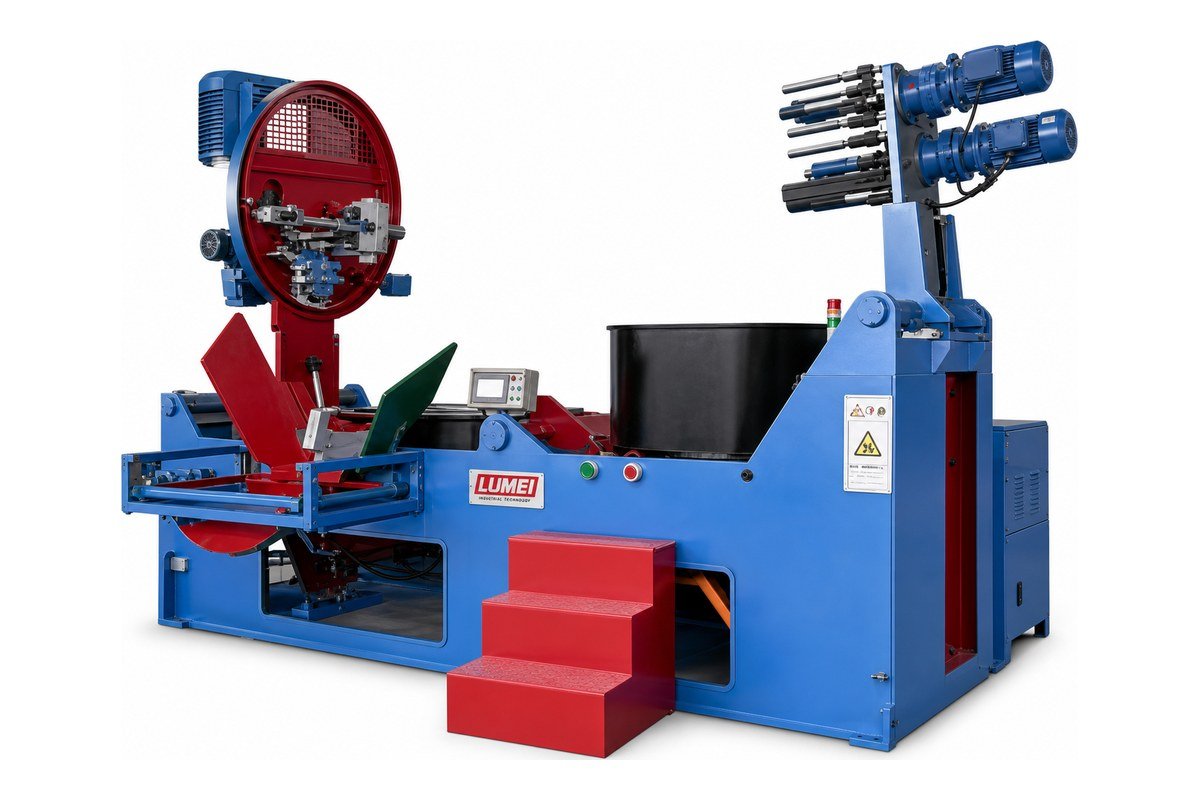
Des charges de même masse ne garantissent pas une répartition identique. L’une peut s’accumuler d’un côté de l’empreinte, l’autre se répartir plus uniformément avant pressage.
Lors du contrôle de l’alimentation automatique, vérifier que la masse prévue atteint régulièrement le moule et que la matière se répartit conformément au procédé.
Examiner également la fluidité du mélange, les agglomérats et le délai entre mélange et pressage. La matière utilisée lors de la mise en service doit représenter celle de la production continue, y compris ses conditions de manutention et de stockage temporaire.
Pour replacer préparation, formage et cuisson dans leur ensemble, consultez le guide de fabrication des meules à liant résine.
Définir la signification de la pression affichée
Avant de comparer les réglages, déterminer si la valeur affichée correspond à la pression hydraulique, à la force de pressage ou à la pression moyenne sur la surface chargée.
Ces grandeurs sont liées, mais ne sont pas interchangeables. Le calcul de la force de pressage à partir de la pression hydraulique nécessite la surface utile du vérin et la configuration de la machine. Le calcul de la pression moyenne de compactage nécessite aussi la surface chargée du produit.
Un même réglage affiché ne garantit donc pas des conditions de compactage équivalentes pour différents diamètres ou différentes configurations.
Consulter la documentation du modèle pour identifier les grandeurs mesurées et commandées et les réglages disponibles. Lorsque pression, position et durée de maintien sont réglables, évaluer leur coordination selon le procédé approuvé.
Avant de comparer les réglages, le catalogue des équipements principaux aide à identifier la configuration à examiner.
Examiner le cycle complet au-delà du pic de pression
Le cycle comprend l’approche, la montée en pression, le maintien, la décompression et le retour. Des pics similaires peuvent masquer des comportements différents pendant ces phases.
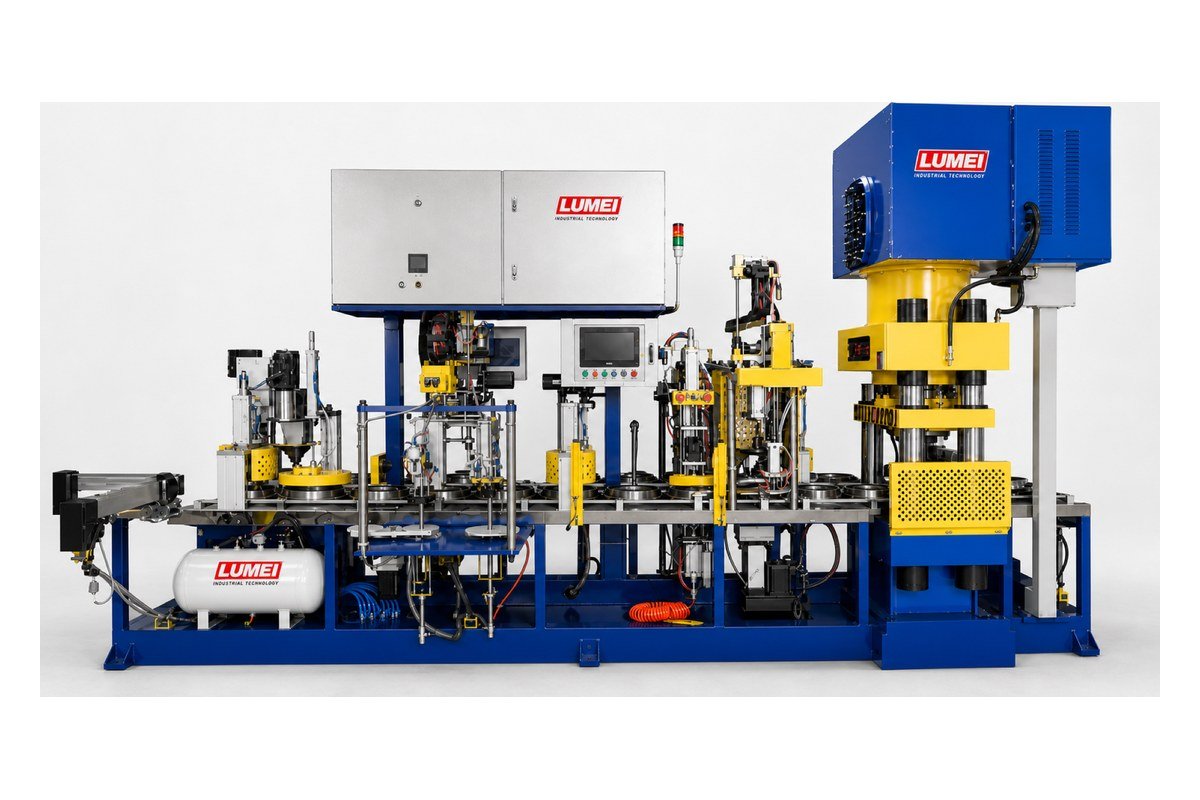
Lors du diagnostic, vérifier :
- Si la presse atteint régulièrement les conditions spécifiées ;
- Si le maintien respecte les exigences du procédé validé ;
- Si l’ébauche présente un retour élastique, des bords endommagés ou une déformation après décompression et démoulage.
La durée de maintien, la vitesse et la décompression doivent être définies selon la formulation, les dimensions, le moule et les essais. Vérifier les réglages d’un autre produit avant de les adopter.
Contrôler le positionnement du renfort avant pressage
Pour les produits renforcés par une toile de fibre de verre, contrôler le nombre de couches prescrit, leur position, leur planéité et leur placement par rapport aux couches de matière.
Une toile décalée, des bords relevés ou une pose irrégulière peuvent modifier les conditions locales de moulage. Suivre la séquence réelle : confirmer la pose, vérifier si l’alimentation suivante la déplace et contrôler sa position avant pressage.
Pour les disques fins, rapprocher ces observations des mesures d’épaisseur. L’aspect de l’ébauche seul ne permet pas d’établir la régularité du placement du renfort.
Exploiter les relevés par moule et par poste
Sur une machine multiposte, associer chaque échantillon contrôlé à son moule, son poste et son heure de production.
Si une anomalie se répète sur un moule ou un poste, vérifier d’abord la propreté, l’usure, le positionnement et la séquence de fonctionnement correspondants. Si plusieurs postes changent presque simultanément, examiner les lots de matière, l’alimentation et les systèmes communs.
Ces tendances orientent les contrôles sans prouver la cause. Lorsque cela est possible, modifier une seule variable pertinente à la fois et consigner le résultat pour évaluer chaque ajustement.
Évaluer le débit d’essai avec la qualité des ébauches
Pour comparer les presses, examiner le nombre de têtes et de postes, la gamme de produits admissible et l’organisation du procédé. Une proposition LUMEI doit partir des spécifications des disques et des besoins de production, puis définir la configuration et les hypothèses de capacité.
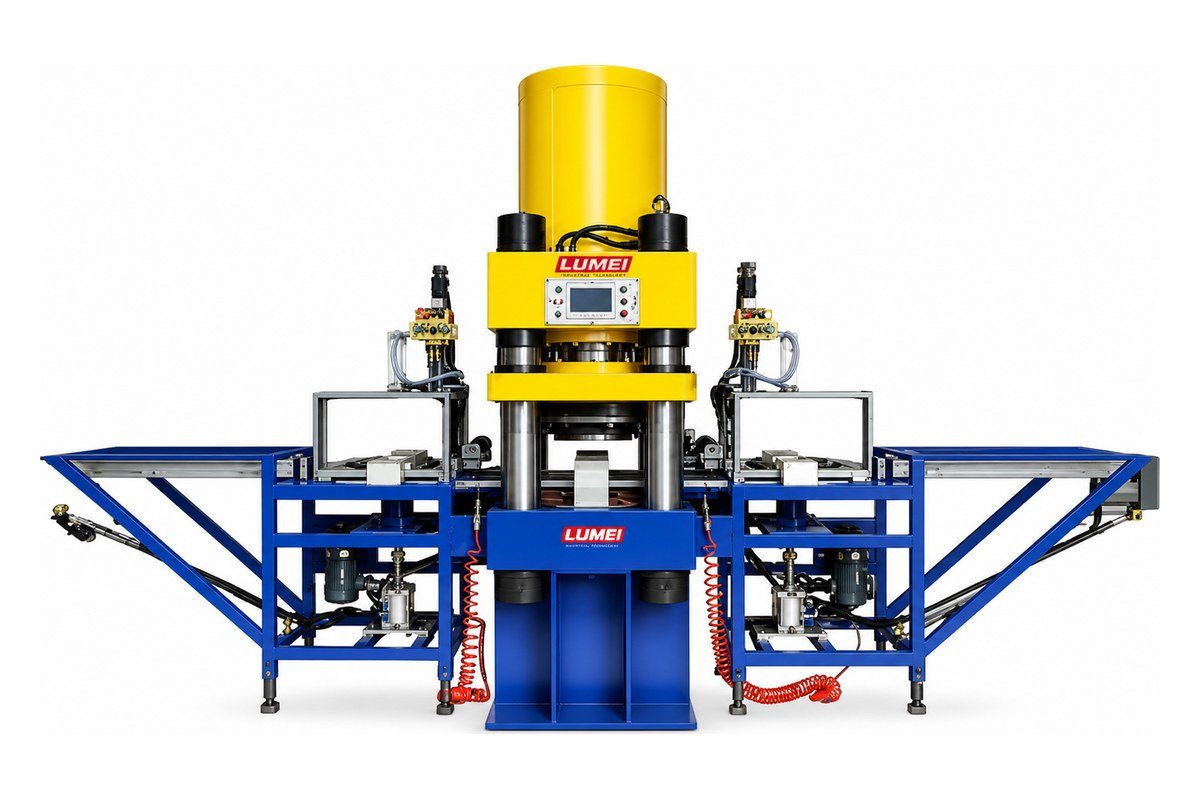
Lors des essais, employer les matières et spécifications prévues. Prélever des échantillons tout au long d’une marche continue convenue et relever masse individuelle, épaisseur aux points définis, état visuel, moule et poste.
En cas de changement de moule ou de matière, évaluer également le retour à une production stable. Convenir avant l’essai des conditions, méthodes de mesure et critères de réception pour évaluer débit et qualité sur une même base.
Coordonner le contrôle des ébauches avec celui des produits finis après durcissement. Des dimensions acceptables ne prouvent pas, à elles seules, que le disque fini satisfait aux exigences de performance.
Évaluer la presse selon la répétabilité de production : chargement régulier, pose du renfort et pressage maîtrisés, variations de qualité traçables et ajustements fondés sur des résultats consignés.
Pour coordonner mélange, pressage, cuisson et contrôle, consultez le guide des équipements et de l’implantation d’une ligne de disques à tronçonner.
Tableau de contrôle des variations d’épaisseur
Organisez les observations avant de modifier le procédé. Ces tendances indiquent où commencer les contrôles ; elles ne constituent ni un diagnostic ni des limites d’acceptation.
| Phénomène observé | Vérifier en priorité | Relever pour comparer |
|---|---|---|
| Épaisseurs différentes sur une même ébauche | Répartition de matière, propreté du moule, contact des surfaces de pressage et planéité du renfort. | Épaisseur aux mêmes points définis et état visible avant et après démoulage. |
| Variation de l’épaisseur moyenne entre ébauches | Masse de chaque charge, lot, fluidité et conditions de stockage avant pressage. | Masse, épaisseurs, lot de matière et heure de production. |
| Variation récurrente sur un moule ou un poste | État du moule, positionnement, alimentation et séquence de fonctionnement. | Identifiants du moule et du poste associés à chaque échantillon. |
| Changement de plusieurs postes au même moment | Approvisionnement commun, conditions d’alimentation et systèmes de la machine. | Heure du changement et observations avant et après chaque intervention. |
| Déformation après décompression ou démoulage | Maintien, décompression et démoulage par rapport au procédé approuvé. | Étape d’apparition, réglages et observations de chaque essai. |
Pour l’échange technique, fournissez les dimensions, la référence de formulation ou de lot, la configuration de presse, les relevés par moule et poste et la méthode de mesure convenue. Joignez vos observations à une demande d’ assistance au procédé de fabrication. Convenez des conditions d’essai et des critères d’acceptation du produit avant de modifier la production.
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →