 RU












Автоматический пресс для шлифовальных и отрезных кругов: контроль толщины прессованных заготовок
Дата публикации
Влияние массы загрузки, распределения смеси, настроек, армирования и записей испытаний на толщину заготовок кругов на смоляной связке.
Конфигурация оборудования и поддержка производства.
Обсудите конфигурацию, соответствующую требованиям вашего продукта и объекта.
Обсудить это требование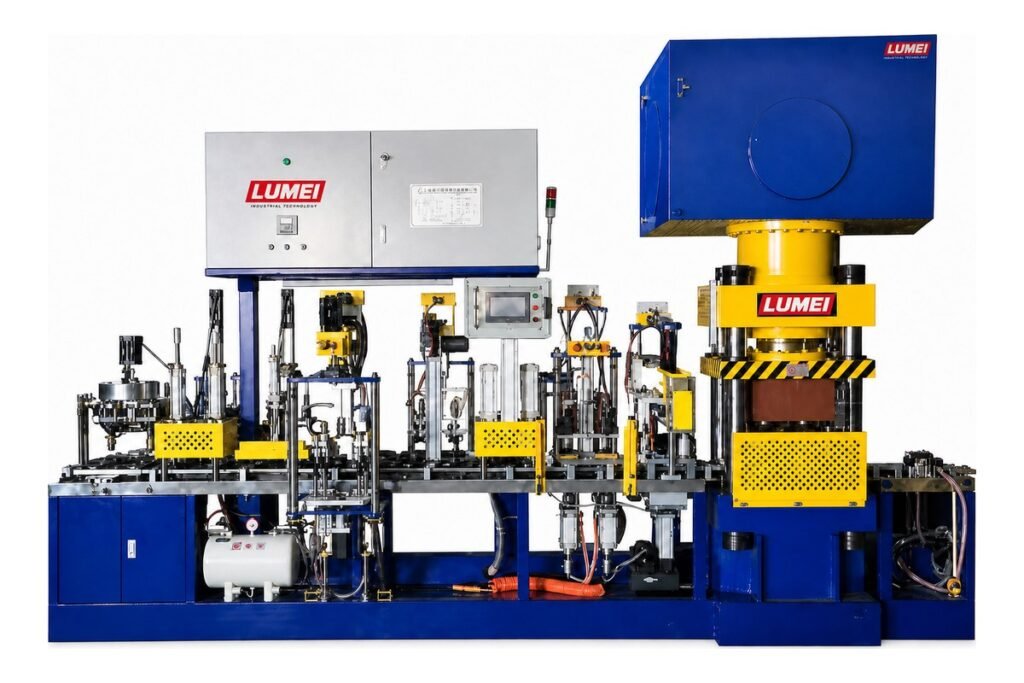
При производстве шлифовальных и отрезных кругов на смоляной связке толщина прессованных заготовок может меняться даже при неизменной настройке давления. С чего начинать проверку?
Давление — лишь одна из переменных качества формования. На заготовку влияют масса загрузки, распределение смеси в полости формы, положение армирующего материала и последовательность прессования и извлечения. Совместная проверка этих факторов помогает оценить автоматический пресс и исследовать колебания производства.
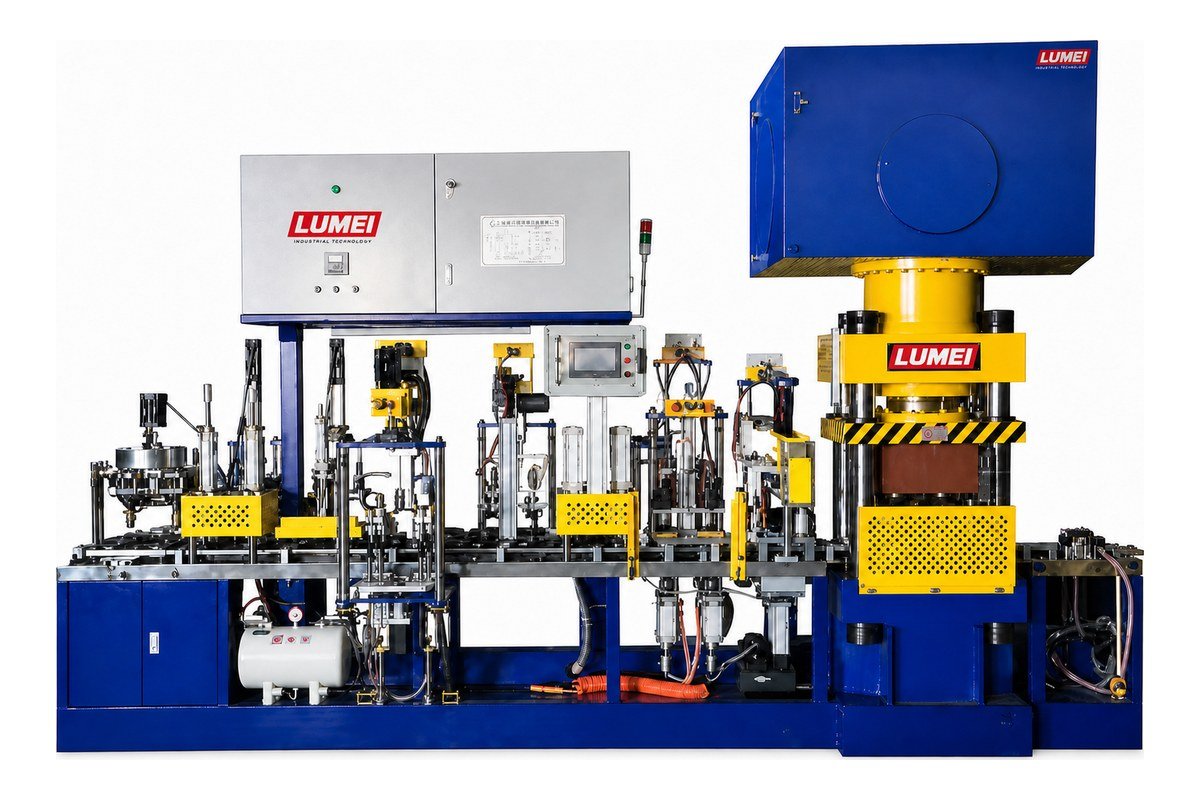
При выборе пресса изучите оборудование для формования шлифовальных и отрезных кругов и уточните конфигурацию под нужный продукт.
Разделяйте разнотолщинность одной заготовки и различия между заготовками
Неравномерная толщина может означать две проблемы: различия между точками одной прессованной заготовки или изменение средней толщины заготовок одной партии.
При разнотолщинности одной заготовки сначала проверьте распределение смеси, чистоту формы, выравнивание и контакт прессующих поверхностей, смещение или складки армирующего материала.
При различиях между заготовками сопоставьте их индивидуальные массы, партии смеси, обозначения форм и время производства, чтобы найти закономерность. Сравнивайте толщину в одинаковых заданных точках.
Обе проблемы могут возникать одновременно, но требуют разных проверок. Единственное измерение толщины может скрывать различие между разнотолщинностью одной заготовки и колебаниями между заготовками.
Проверяйте массу загрузки и распределение смеси
Масса материала, подаваемого в каждую форму, — базовый параметр формования. При одинаковых размерах и рецептуре изменение массы может влиять на толщину, уплотнение или оба показателя в зависимости от управления циклом пресса.
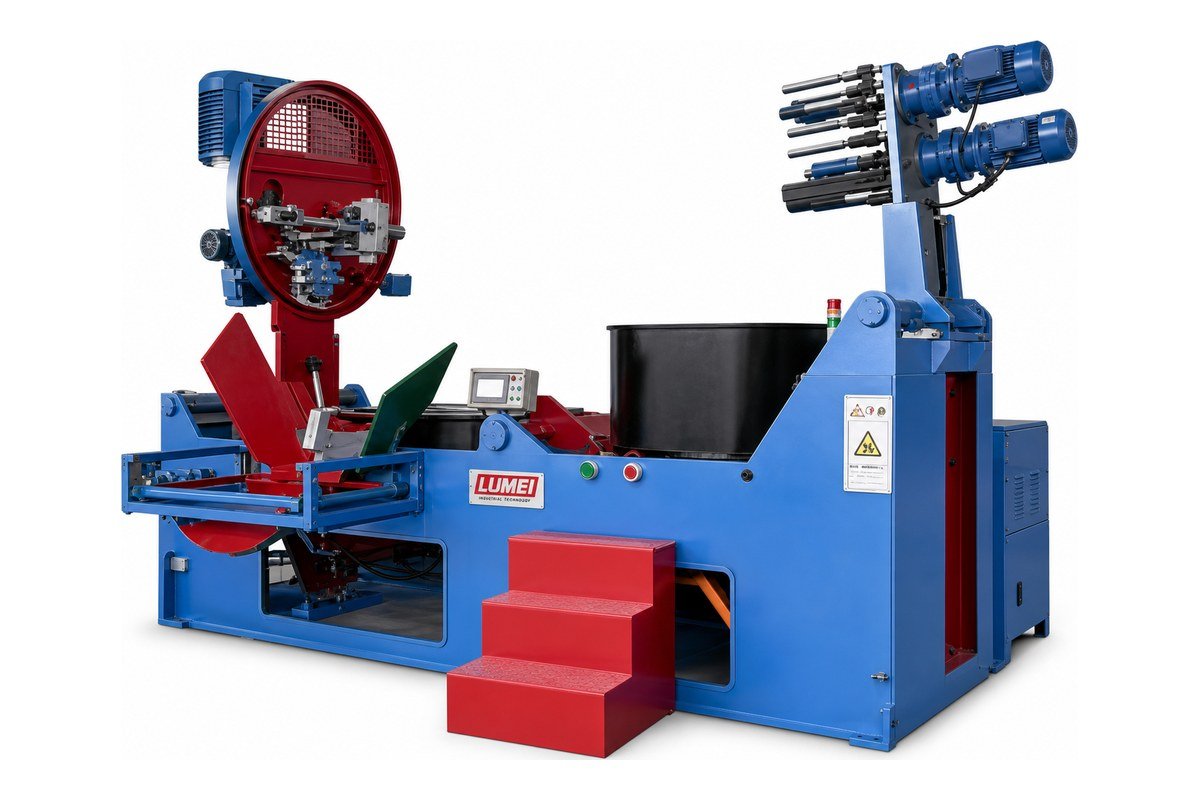
Одинаковая масса не гарантирует одинакового распределения. Одна порция может скапливаться с одной стороны полости, другая — распределяться равномернее перед прессованием.
Проверяя автоматическую подачу, убедитесь, что заданная масса стабильно поступает в форму и смесь распределяется согласно процессу.
Также проверьте сыпучесть, комкование и интервал между смешиванием и прессованием. Материал для пусконаладки должен соответствовать материалу непрерывного производства, включая условия перемещения и временного хранения.
Последовательность подготовки, формования и отверждения описана в руководстве по изготовлению шлифовальных кругов на смоляной связке.
Уточните смысл отображаемого давления
Перед сравнением настроек выясните, что показывает экран: давление гидросистемы, усилие прессования или среднее давление на нагруженную площадь.
Эти величины связаны, но не взаимозаменяемы. Для определения усилия по гидравлическому давлению нужны эффективная площадь цилиндра и соответствующая конфигурация машины. Для среднего давления уплотнения нужна также нагруженная площадь изделия.
Поэтому одинаковое значение на экране не обязательно обеспечивает равные условия уплотнения при разных размерах кругов или конфигурациях оборудования.
По документации конкретной модели выясните, что измеряется и регулируется и какие настройки доступны. Если регулируются давление, положение и выдержка, оцените их взаимодействие в рамках утвержденного процесса.
Перед сравнением настроек используйте каталог основного оборудования для уточнения обсуждаемой конфигурации.
Анализируйте весь цикл, а не только пик давления
Цикл включает подвод, набор давления, выдержку, сброс давления и возврат. Пиковые значения могут быть близкими при различном поведении на отдельных этапах.
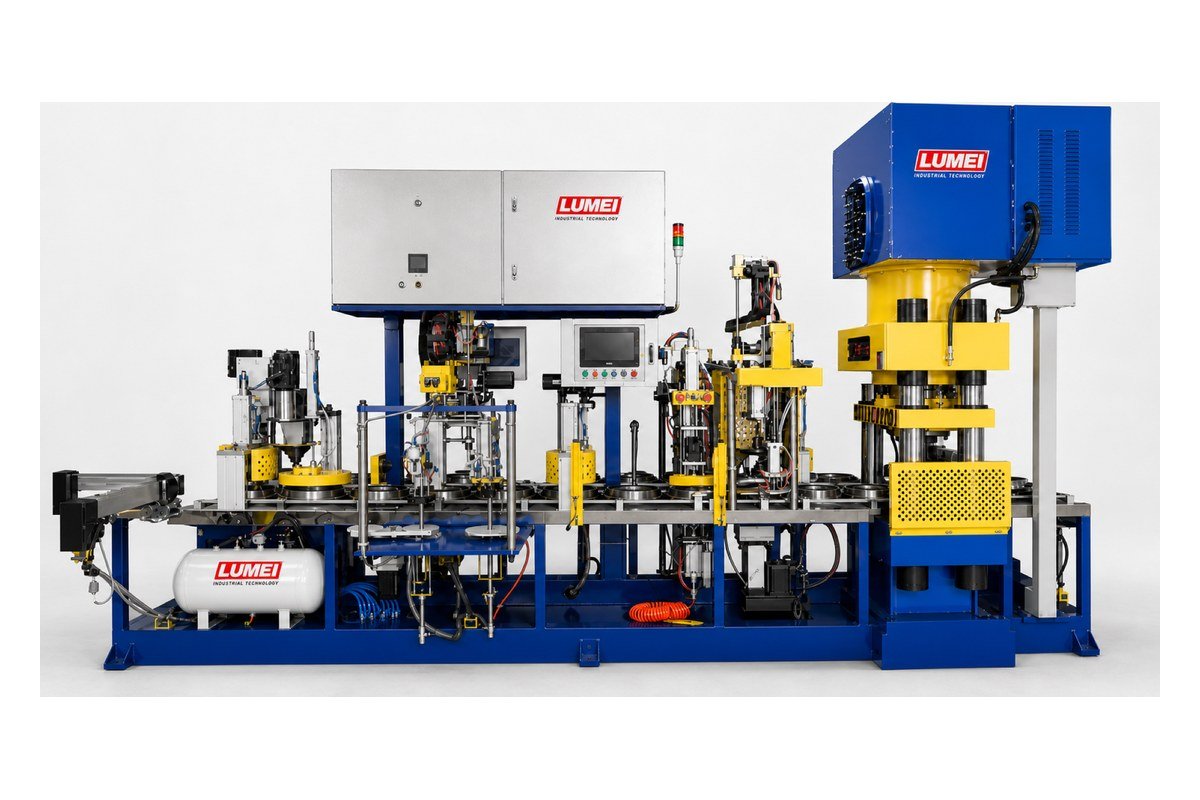
При поиске неисправности проверьте:
- Стабильно ли пресс достигает заданных условий;
- Соответствует ли выдержка требованиям подтвержденного процесса;
- Есть ли упругое восстановление, повреждения кромок или изменение формы после сброса давления и извлечения.
Выдержку, скорость и сброс давления определяют по рецептуре, размерам, форме и результатам испытаний. Настройки другого изделия необходимо проверить до применения.
Проверяйте положение армирования перед прессованием
Для изделий со стеклосеткой проверьте заданное число слоев, положение, плоскостность и размещение относительно слоев смеси.
Смещение сетки, поднятые края и неравномерная укладка могут менять местные условия формования. Проследите фактическую последовательность: подтвердите укладку, проверьте смещение при последующей подаче и положение перед прессованием.
Для тонких отрезных кругов сопоставляйте эти наблюдения с измерениями толщины. Один внешний вид заготовки не подтверждает стабильность укладки армирования.
Сужайте область поиска по записям о формах и позициях
На многопозиционном оборудовании связывайте каждый проверенный образец с формой, позицией и временем производства.
Если отклонение повторяется на одной форме или позиции, начните с чистоты, износа, позиционирования и последовательности операций. Если несколько позиций меняются примерно одновременно, исследуйте партии материала, подачу и общие системы машины.
Закономерности определяют очередность проверок, но не доказывают причину. По возможности меняйте одну значимую переменную за раз и фиксируйте результат, чтобы оценить эффект каждого изменения.
Оценивайте выпуск при испытаниях вместе с качеством заготовок
Сравнивая автоматические прессы, учитывайте число прессующих головок и позиций, диапазон изделий и организацию процесса. Для предложения LUMEI сначала определите характеристики кругов и производственные требования, затем подтвердите конфигурацию и исходные допущения по производительности.
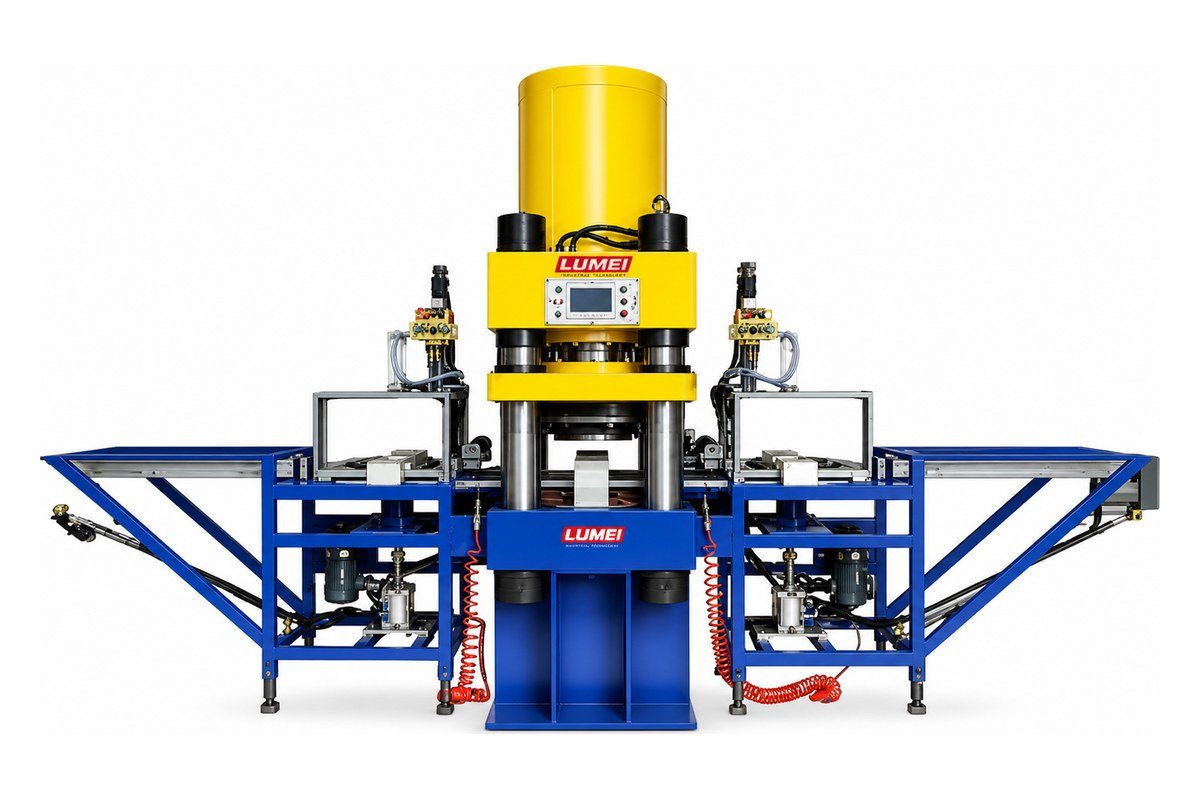
При пробном производстве используйте планируемые материалы и спецификации. Отбирайте образцы в течение согласованного непрерывного прогона и фиксируйте массу, толщину в заданных точках, внешний вид, форму и позицию.
При смене формы или материала оцените также восстановление стабильного производства. До испытаний согласуйте условия, методы измерений и критерии приемки, чтобы сопоставлять выпуск и качество на единой основе.
Согласуйте контроль прессованных заготовок с контролем готовых изделий после отверждения. Допустимые размеры заготовки сами по себе не доказывают соответствие готового круга требованиям к эксплуатационным свойствам.
Оценивайте пресс по повторяемости производства: стабильной загрузке, контролируемой укладке и прессованию, прослеживаемости колебаний качества и корректировкам по зарегистрированным результатам.
Для согласования смешивания, прессования, отверждения и контроля изучите руководство по оборудованию линии отрезных кругов и организации производства.
Таблица проверки причин колебаний толщины
Систематизируйте наблюдения до изменения процесса. Указанные закономерности помогают выбрать начало проверки, но не являются диагнозом или приемочными допусками.
| Наблюдаемая картина | Что проверить сначала | Что записать для сравнения |
|---|---|---|
| Разная толщина в пределах одной заготовки | Распределение смеси, чистота формы, контакт прессующих поверхностей и ровность армирования. | Толщину в одинаковых заданных точках и внешний вид до и после извлечения. |
| Изменение средней толщины между заготовками | Массу каждой загрузки, партию, сыпучесть и условия выдержки до прессования. | Массу заготовки, толщину, партию и время выпуска. |
| Повторение отклонений на одной форме или станции | Состояние формы, позиционирование, подачу и последовательность операций. | Номера формы и станции для каждого образца. |
| Одновременные изменения на нескольких станциях | Общую подачу материала, условия загрузки и системы машины. | Время изменения и наблюдения до и после каждого вмешательства. |
| Изменение формы после сброса давления или извлечения | Выдержку, сброс давления и извлечение по утвержденному процессу. | Этап появления изменения, настройки и наблюдения каждого испытания. |
Для технического обсуждения подготовьте размеры изделия, обозначение рецептуры или партии, конфигурацию пресса, записи по формам и станциям и согласованную методику измерений. Передайте наблюдения при запросе поддержки производственного процесса. До изменения производства согласуйте условия испытаний и критерии приемки конкретного изделия.
Расскажите нам о ваших производственных требованиях.
Обсудить оборудование, материалы, технологический процесс и объем поставки.
Отправить требования к проекту →