 TR












Taşlama taşları ve kesme diskleri için otomatik kalıplama presi: preslenmiş ham parça kalınlığının kontrolü
Yayın tarihi
Şarj ağırlığı, dağılım, pres ayarları, takviye konumu ve deneme kayıtlarının reçine bağlı disk ham parçalarının kalınlığına etkisi.
Ekipman konfigürasyonu ve üretim desteği
Yapılandırmayı ürün gereksinimlerinize ve tesis koşullarınıza göre görüşün.
Bu gereksinimi tartışın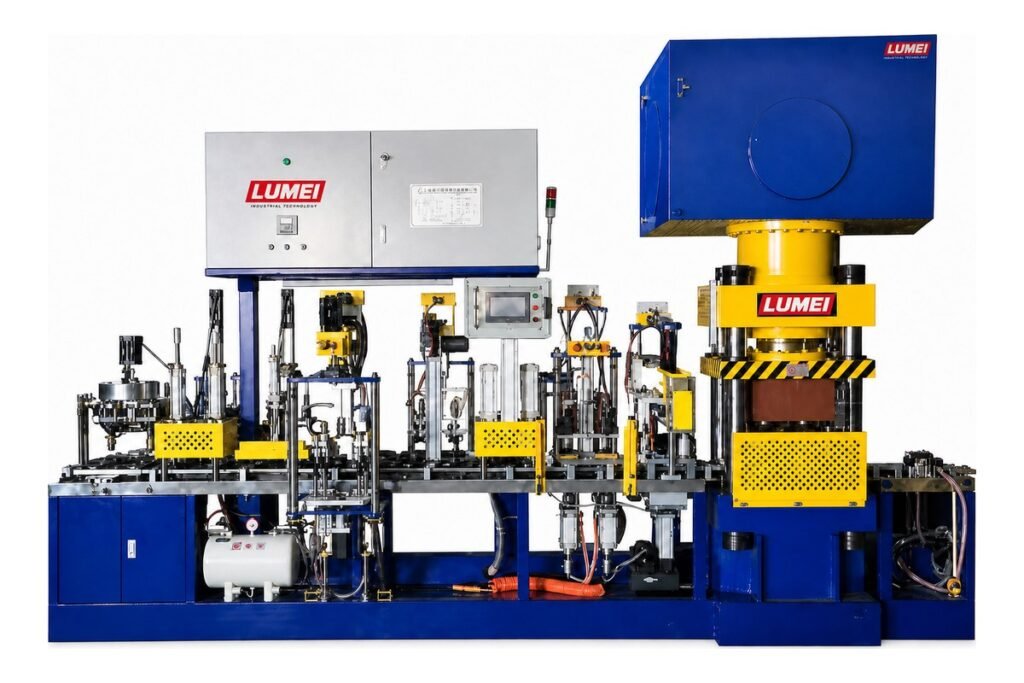
Reçine bağlı taşlama taşı ve kesme diski üretiminde, presin basınç ayarı değişmese bile preslenmiş ham parçaların kalınlığı değişebilir. Bu durumda incelemeye nereden başlanmalıdır?
Basınç, kalıplama kalitesini etkileyen değişkenlerden biridir. Şarj ağırlığı, malzemenin kalıp boşluğundaki dağılımı, takviyenin konumu ve presleme ile kalıptan çıkarma sırası ham parçayı etkileyebilir. Bu unsurları birlikte incelemek, otomatik presi değerlendirmek ve üretim dalgalanmalarını araştırmak için pratik bir temel sağlar.
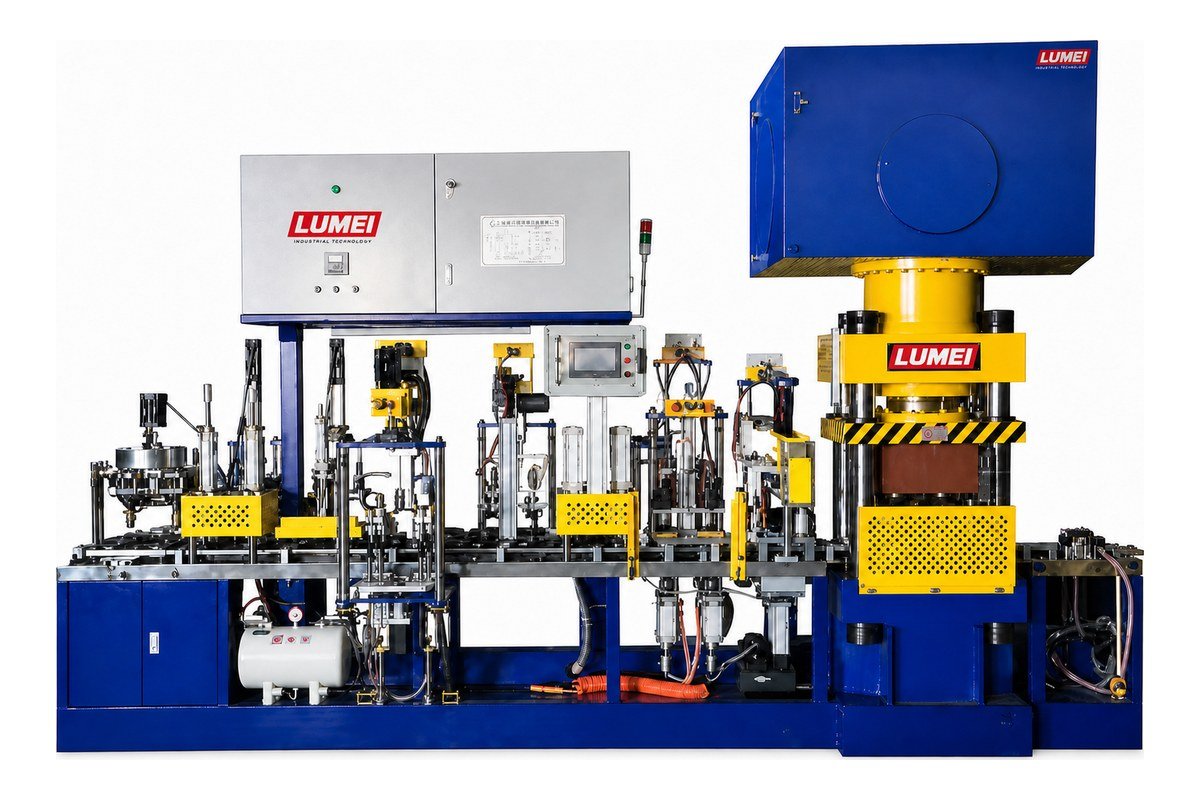
Pres seçimi için taşlama taşı ve kesme diski kalıplama ekipmanlarını inceleyin ve hedef ürüne uygun konfigürasyonu doğrulayın.
Ham parça içindeki kalınlık farklarını ham parçalar arasındaki değişimden ayırın
Düzensiz kalınlık iki ayrı sorunu ifade edebilir: aynı preslenmiş ham parçanın farklı noktalarındaki kalınlık farkları veya aynı partideki ham parçaların ortalama kalınlıklarının değişmesi.
Tek bir ham parça içindeki farklarda önce malzeme dağılımını, kalıp yüzeyinin temizliğini, presleme yüzeylerinin hizasını ve temasını, takviyenin kaymasını veya kırışmasını kontrol edin.
Ham parçalar arasındaki değişimde, bir örüntü bulmak için tekil ağırlıkları, malzeme partilerini, kalıp kimliklerini ve üretim zamanlarını karşılaştırın. Ham parçaları karşılaştırırken aynı tanımlanmış ölçüm noktalarını kullanın.
İki sorun birlikte görülebilir ancak farklı kontroller gerektirir. Yalnızca tek bir kalınlık ölçümü kaydetmek, ham parça içi ve ham parçalar arası değişim arasındaki farkı gizleyebilir.
Şarj ağırlığını ve malzeme dağılımını birlikte kontrol edin
Her kalıba doldurulan malzemenin ağırlığı temel bir kalıplama kontrolüdür. Aynı ürün boyutları ve formülasyonda, şarj değişimi presin çevrimi nasıl kontrol ettiğine bağlı olarak kalınlığı, sıkışmayı veya her ikisini etkileyebilir.
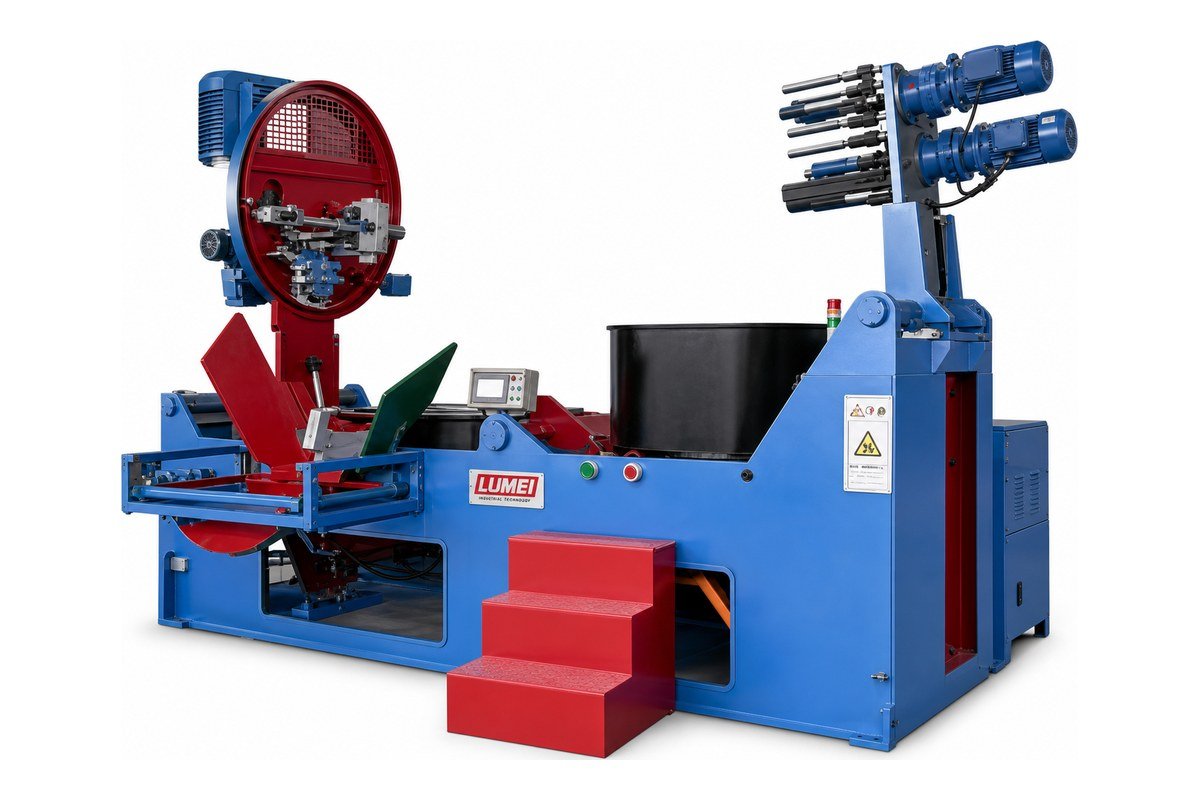
Eşit ağırlık, eşit dağılımı garanti etmez. Bir şarj boşluğun bir tarafında yığılırken diğeri preslemeden önce daha düzgün yayılabilir.
Otomatik beslemeyi kontrol ederken hedef ağırlığın kalıba tutarlı biçimde ulaştığını ve dağılımın proses gerekliliklerine uyduğunu doğrulayın.
Karışımın akışkanlığını, topaklanmasını ve karıştırma ile presleme arasındaki süreyi de inceleyin. Devreye almada kullanılan malzemeler, taşıma ve bekletme koşulları dahil sürekli üretimi temsil etmelidir.
Hazırlama, şekillendirme ve kürleme sırası için reçineli taşlama taşı üretim prosesi kılavuzuna bakın.
Ekrandaki basınç değerinin anlamını netleştirin
Ayarları karşılaştırmadan önce gösterilen değerin hidrolik sistem basıncı, presleme kuvveti veya yüklenen alan üzerindeki ortalama basınç olup olmadığını belirleyin.
Bu büyüklükler ilişkilidir ancak birbirinin yerine kullanılamaz. Hidrolik basınçtan kuvveti belirlemek için silindirin etkin alanı ve ilgili makine yapısı gerekir. Ortalama sıkıştırma basıncı hesabında ürünün yüklenen alanı da gerekir.
Bu nedenle aynı ekran ayarı, farklı disk boyutları veya makine konfigürasyonları için eşdeğer sıkıştırma koşulları sağlamayabilir.
Neyin ölçüldüğünü, neyin kontrol edildiğini ve hangi ayarların bulunduğunu belirlemek için ilgili modelin teknik belgelerine bakın. Basınç, konum ve tutma süresi ayarlanabiliyorsa bunların onaylı proseste nasıl birlikte çalıştığını değerlendirin.
Ayarları karşılaştırmadan önce ana ekipman kataloğu üzerinden görüşülecek konfigürasyonu belirleyin.
Yalnızca tepe basıncı değil, tüm presleme çevrimini inceleyin
Çevrim yaklaşma, basınç oluşturma, tutma, basınç boşaltma ve geri dönüş aşamalarını içerir. Bu aşamalardaki davranış farklı olsa bile benzer tepe değerleri görülebilir.
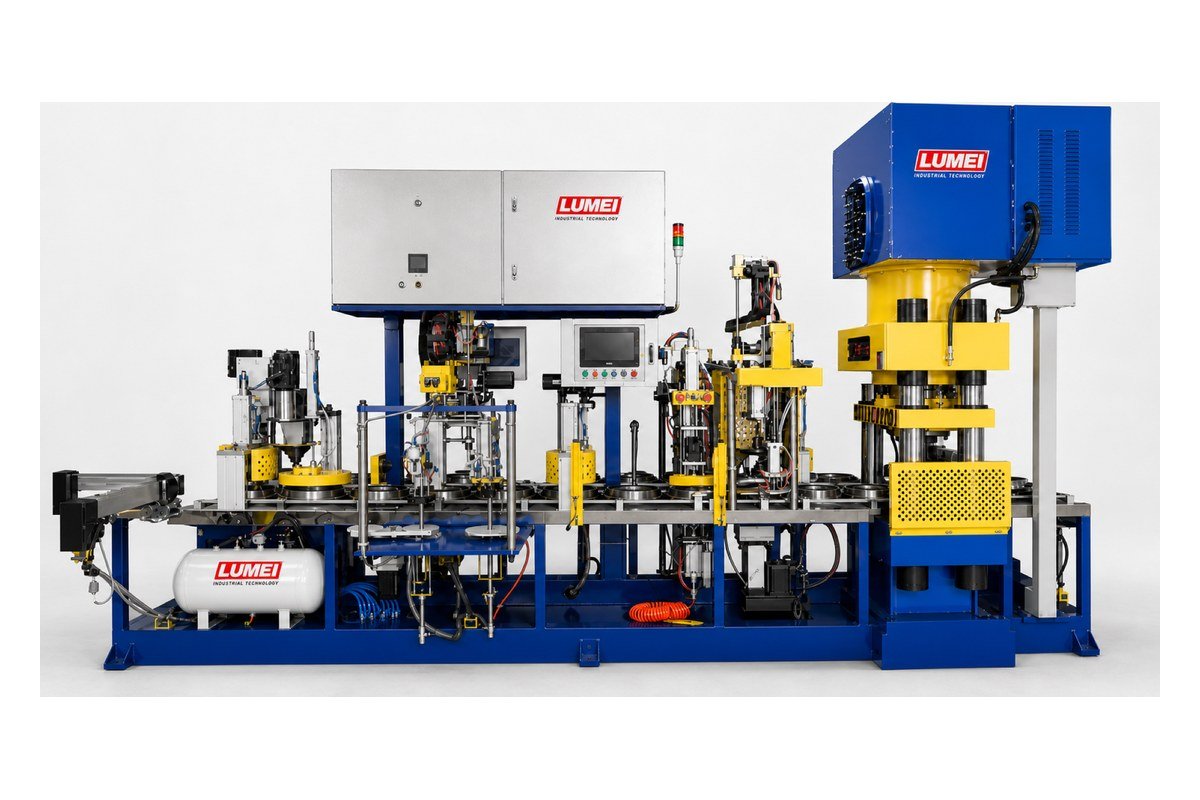
Sorun giderirken şunları kontrol edin:
- Presin belirtilen koşullara tutarlı biçimde ulaşıp ulaşmadığı;
- Tutma aşamasının doğrulanmış proses gerekliliklerini karşılayıp karşılamadığı;
- Basınç boşaltılıp kalıptan çıkarıldıktan sonra ham parçada elastik geri yaylanma, kenar hasarı veya şekil değişimi olup olmadığı.
Tutma süresi, presleme hızı ve basınç boşaltma ayarları formülasyon, boyutlar, kalıp ve denemelere göre belirlenmelidir. Başka ürünün ayarlarını kullanmadan önce doğrulayın.
Preslemeden önce takviyenin konumunu kontrol edin
Cam elyaf ağla takviyeli ürünlerde belirtilen katman sayısını, konumları, düzlüğü ve malzeme katmanlarına göre yerleşimi kontrol edin.
Kaymış ağ, kalkmış kenarlar ve düzensiz yerleşim yerel kalıplama koşullarını etkileyebilir. Gerçek işlem sırasını izleyin: yerleşimi doğrulayın, sonraki beslemenin ağı kaydırıp kaydırmadığını kontrol edin ve presleme öncesinde konumu teyit edin.
İnce kesme disklerinde bu gözlemleri kalınlık ölçümleriyle birlikte değerlendirin. Ham parçanın görünümü tek başına takviye yerleşiminin tutarlılığını göstermez.
İncelemeyi daraltmak için kalıp ve istasyon kayıtlarını kullanın
Çok istasyonlu ekipmanda her kontrol numunesini kalıbı, istasyonu ve üretim zamanıyla ilişkilendirin.
Bir anormallik aynı kalıp veya istasyonda tekrarlanıyorsa önce ilgili temizlik, aşınma, konumlandırma ve işlem sırasını inceleyin. Birden fazla istasyon yakın zamanlarda değişiyorsa malzeme partilerini, beslemeyi ve ortak makine sistemlerini araştırın.
Bu örüntüler kontrollere öncelik verir; nedeni kanıtlamaz. Mümkünse her seferinde ilgili tek bir değişkeni değiştirin ve her ayarın etkisini değerlendirmek için sonucu kaydedin.
Deneme üretim miktarını ham parça kalitesiyle birlikte değerlendirin
Otomatik presleri karşılaştırırken pres başlığı ve istasyon sayılarını, desteklenen ürün aralığını ve proses düzenini inceleyin. LUMEI ekipman teklifinde önce disk özelliklerini ve üretim gereksinimlerini tanımlayın, ardından uygun konfigürasyonu ve kapasite varsayımlarını doğrulayın.
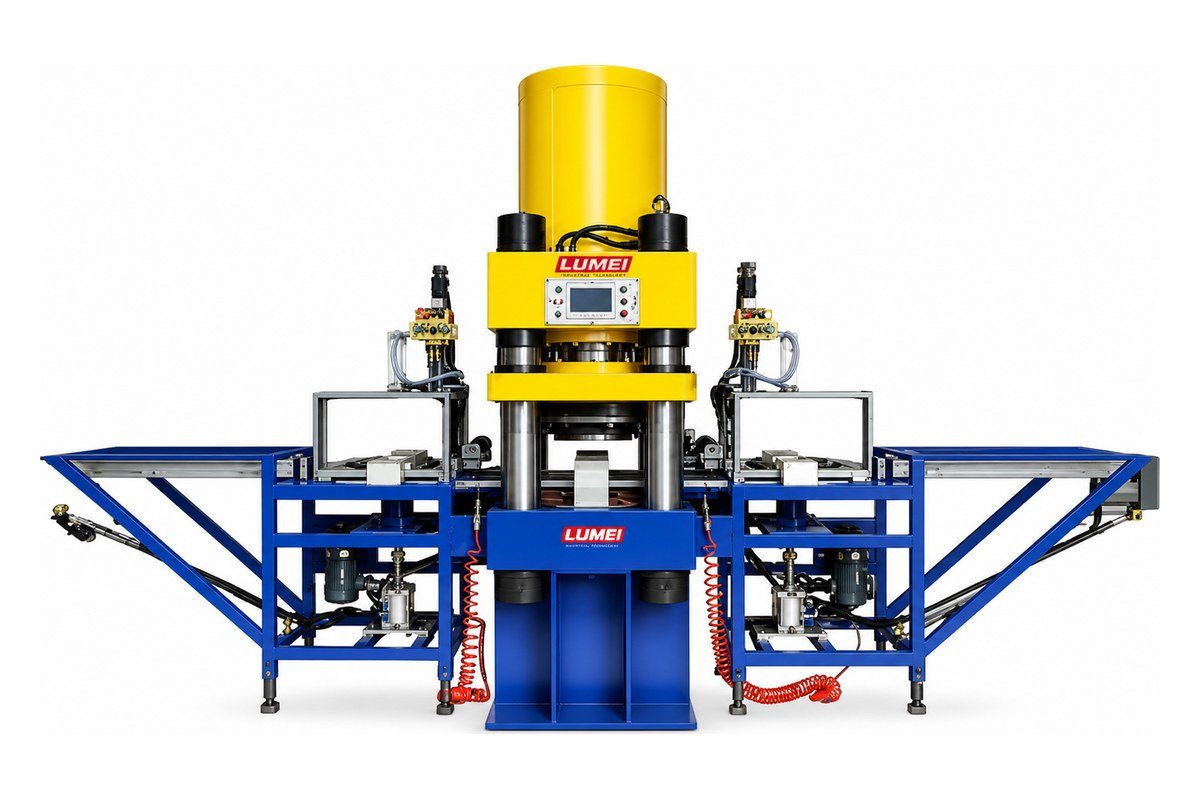
Deneme üretiminde planlanan malzemeleri ve ürün özelliklerini kullanın. Mutabık kalınan kesintisiz çalışma boyunca numune alın; tekil ağırlığı, tanımlanan noktalardaki kalınlığı, görünümü, kalıbı ve istasyonu kaydedin.
Kalıp veya malzeme değişimlerinde kararlı üretime dönüşü de değerlendirin. Miktar ve kaliteyi aynı temelde değerlendirmek için denemeden önce koşulları, ölçüm yöntemlerini ve kabul kriterlerini kararlaştırın.
Preslenmiş ham parça muayenesini kürleme sonrası bitmiş ürün muayenesiyle koordine edin. Kabul edilebilir ham parça boyutları, bitmiş diskin performans şartlarını karşıladığını tek başına göstermez.
Presi üretim tekrarlanabilirliğiyle değerlendirin: tutarlı şarj, kontrollü takviye yerleşimi ve presleme, izlenebilir kalite değişimleri ve kayıtlı sonuçlara dayanan ayarlar.
Karıştırma, presleme, kürleme ve kontrolü eşleştirmek için kesme diski hattı ekipmanı ve fabrika kurulumu kılavuzuna bakın.
Kalınlık değişimi kontrol tablosu
Prosesi ayarlamadan önce gözlemleri düzenleyin. Bu örüntüler kontrolün nereden başlayacağını gösterir; kesin teşhis veya kabul sınırı değildir.
| Gözlenen durum | Önce kontrol edin | Karşılaştırma için kaydedin |
|---|---|---|
| Aynı ham parçanın farklı noktalarında farklı kalınlık | Malzeme dağılımı, kalıp temizliği, presleme yüzeylerinin teması ve takviye düzlüğü. | Tanımlanmış aynı noktalardaki kalınlık ile kalıptan çıkarma öncesi ve sonrası görünüm. |
| Ham parçalar arasında ortalama kalınlık değişimi | Her dolumun ağırlığı, malzeme partisi, akışkanlık ve presleme öncesi bekletme koşulları. | Parça ağırlığı, kalınlık ölçümleri, parti ve üretim zamanı. |
| Değişimin aynı kalıp veya istasyonda tekrarlanması | Kalıbın durumu, konumlandırma, besleme ve işlem sırası. | Her numuneyle eşleştirilmiş kalıp ve istasyon numaraları. |
| Birden fazla istasyonun aynı zamanda değişmesi | Ortak malzeme beslemesi, besleme koşulları ve makine sistemleri. | Değişim zamanı ile her müdahale öncesi ve sonrası gözlemler. |
| Basınç boşaltma veya kalıptan çıkarma sonrası şekil değişimi | Onaylı prosese göre tutma, basınç boşaltma ve çıkarma sırası. | Değişimin görüldüğü aşama ve her denemenin ayarları ile gözlemleri. |
Teknik görüşme için ürün ölçülerini, formül veya parti referansını, pres konfigürasyonunu, kalıp ve istasyon kayıtlarını ve kararlaştırılan ölçüm yöntemini sağlayın. Üretim prosesi desteği talebinize gözlemleri ekleyin. Üretimi değiştirmeden önce ürüne özel deneme koşullarını ve kabul ölçütlerini kararlaştırın.
Üretim gereksinimlerinizi bize bildirin
Ekipman, malzeme, süreç ve teslimat kapsamını tartışın.
Proje gereksinimlerini gönderin →