 PT-BR












Prensa automática para rebolos e discos de corte: controle da espessura das peças prensadas
Publicado em
Como carga, distribuição, ajustes, reforço e registros de teste influenciam a espessura de peças prensadas de discos com ligante de resina.
Configuração de equipamentos e suporte à fabricação
Discuta a configuração em relação aos requisitos do seu produto e local.
Discuta este requisito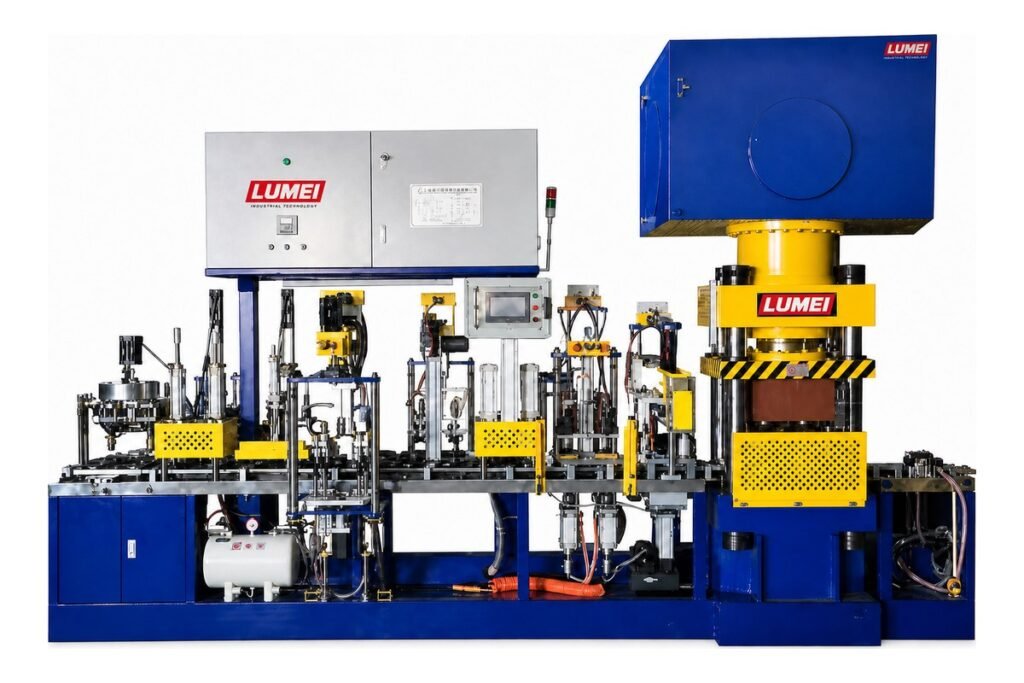
Na produção de rebolos e discos de corte com ligante de resina, a espessura das peças prensadas pode variar mesmo sem alteração no ajuste de pressão. Por onde começar a investigação?
A pressão é uma das variáveis que afetam a qualidade da moldagem. O peso da carga, sua distribuição na cavidade, a posição do reforço e a sequência de prensagem e desmoldagem podem afetar a peça. Verificar esses fatores em conjunto permite avaliar uma prensa automática e investigar variações de produção.
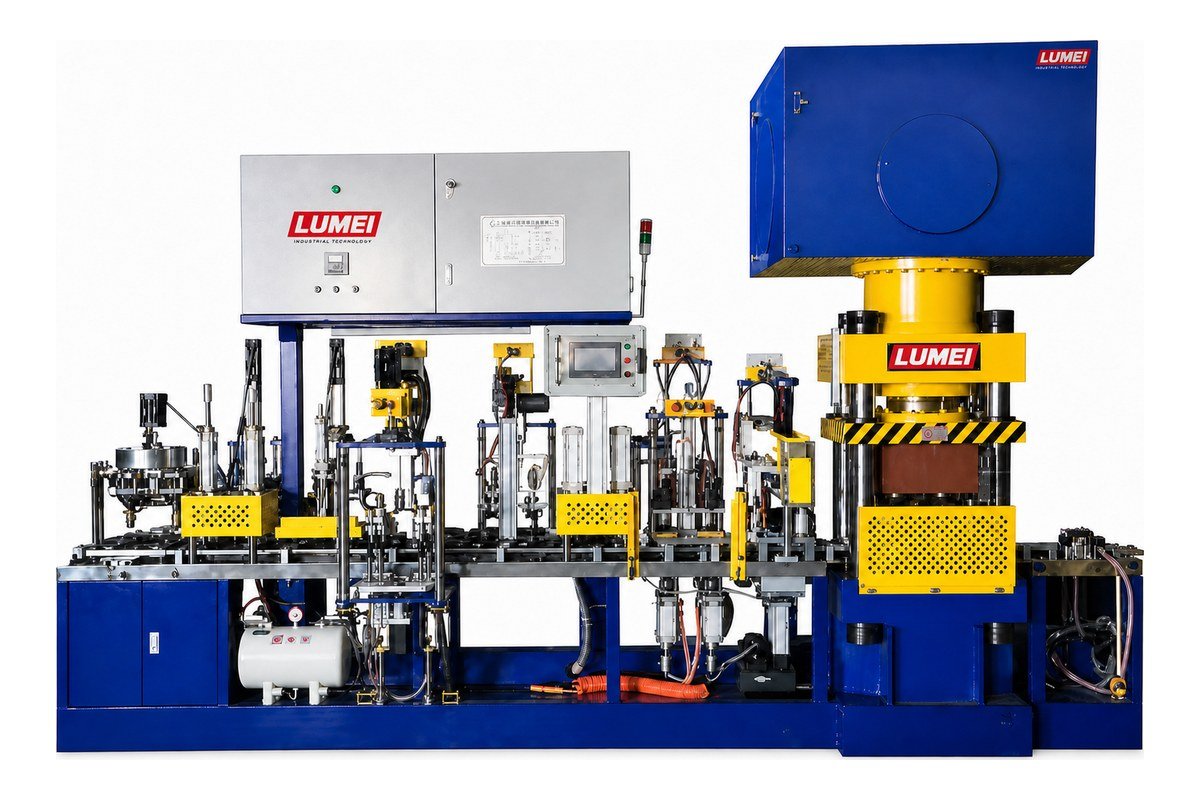
Para selecionar a prensa, consulte os equipamentos de moldagem de rebolos e discos de corte e confirme a configuração adequada ao produto.
Diferencie a variação dentro de uma peça da variação entre peças
Espessura irregular pode indicar dois problemas: diferenças entre pontos de uma mesma peça prensada ou mudanças na espessura média entre peças do mesmo lote.
Para diferenças dentro de uma peça, verifique primeiro a distribuição do material, a limpeza do molde, o alinhamento e o contato das superfícies de prensagem e possíveis deslocamentos ou rugas no reforço.
Para variações entre peças, compare os pesos individuais, lotes de material, identificadores dos moldes e horários de produção em busca de um padrão. Use os mesmos pontos de medição definidos ao comparar peças.
Os dois problemas podem ocorrer juntos, mas exigem verificações diferentes. Registrar apenas uma medida pode ocultar a diferença entre a variação dentro de uma peça e entre peças.
Verifique o peso da carga e a distribuição do material
O peso colocado em cada molde é um controle básico da moldagem. Para as mesmas dimensões e formulação, uma mudança na carga pode afetar a espessura, a compactação ou ambas, dependendo do controle do ciclo da prensa.
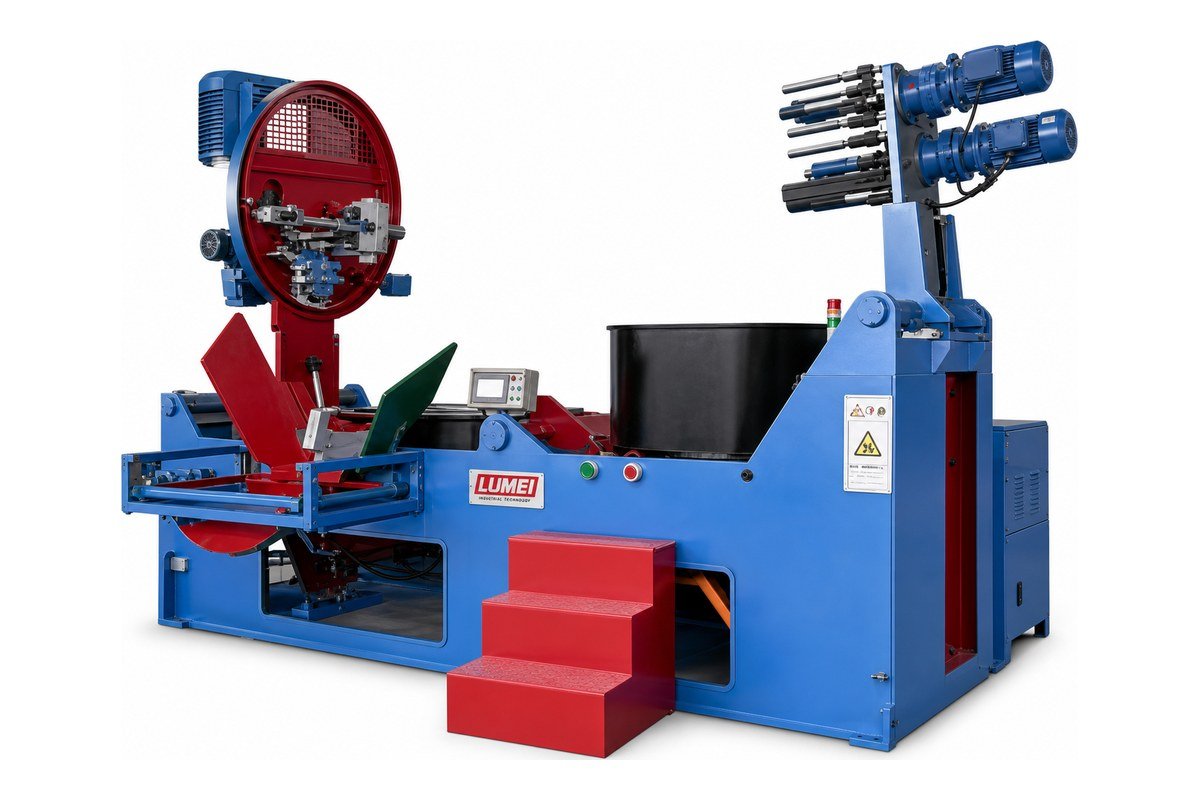
Cargas de mesmo peso não garantem a mesma distribuição. Uma pode se acumular em um lado da cavidade, enquanto outra se espalha de maneira mais uniforme antes da prensagem.
Ao verificar a alimentação automática, confirme que o peso previsto chega ao molde de forma constante e que a distribuição atende ao processo.
Examine também a fluidez da mistura, a formação de grumos e o intervalo entre mistura e prensagem. Os materiais do comissionamento devem representar os da produção contínua, inclusive quanto ao manuseio e à armazenagem temporária.
Para entender a sequência de preparação, moldagem e cura, consulte o guia do processo de fabricação de rebolos de resina.
Esclareça o significado da pressão exibida
Antes de comparar ajustes, determine se o valor exibido representa pressão hidráulica, força de prensagem ou pressão média sobre a área carregada.
Essas grandezas são relacionadas, mas não intercambiáveis. Determinar a força a partir da pressão hidráulica exige a área efetiva do cilindro e a configuração da máquina. Calcular a pressão média de compactação também exige a área carregada do produto.
Assim, o mesmo ajuste na tela não significa necessariamente condições equivalentes de compactação para diferentes tamanhos de disco ou configurações.
Consulte a documentação do modelo para identificar o que é medido, o que é controlado e os ajustes disponíveis. Quando pressão, posição e tempo de manutenção da pressão forem ajustáveis, avalie sua coordenação conforme o processo aprovado.
Antes de comparar ajustes, o catálogo de equipamentos principais ajuda a identificar a configuração a discutir.
Examine o ciclo completo, além do pico de pressão
O ciclo inclui aproximação, aumento da pressão, manutenção, despressurização e retorno. Picos semelhantes podem ocorrer mesmo com comportamentos diferentes nessas etapas.
Durante a investigação, verifique:
- Se a prensa atinge as condições especificadas de forma consistente;
- Se a manutenção da pressão atende ao processo validado;
- Se há retorno elástico, danos nas bordas ou alterações de forma após despressurização e desmoldagem.
O tempo de manutenção da pressão, a velocidade e a despressurização devem ser definidos conforme formulação, dimensões, molde e ensaios. Verifique os ajustes de outros produtos antes de adotá-los.
Verifique a posição do reforço antes da prensagem
Nos produtos reforçados com tela de fibra de vidro, verifique o número especificado de camadas, as posições, a planicidade e a relação com as camadas de material.
Tela desalinhada, bordas levantadas e colocação irregular podem afetar a moldagem local. Acompanhe a sequência real: confirme a colocação, verifique se a alimentação seguinte desloca a tela e confira sua posição antes da prensagem.
Para discos finos, relacione essas observações às medições de espessura. A aparência da peça prensada, isoladamente, não comprova a regularidade da colocação do reforço.
Use registros de moldes e estações para direcionar a investigação
Em equipamentos com várias estações, associe cada amostra inspecionada ao molde, à estação e ao horário de produção.
Se uma anomalia se repete em um molde ou estação, comece pela limpeza, desgaste, posicionamento e sequência de operação correspondentes. Se várias estações mudam quase ao mesmo tempo, investigue lotes de material, alimentação e sistemas compartilhados.
Esses padrões orientam as verificações, mas não comprovam a causa. Quando viável, altere uma variável relevante por vez e registre o resultado para avaliar o efeito de cada ajuste.
Avalie a produção de teste junto com a qualidade das peças
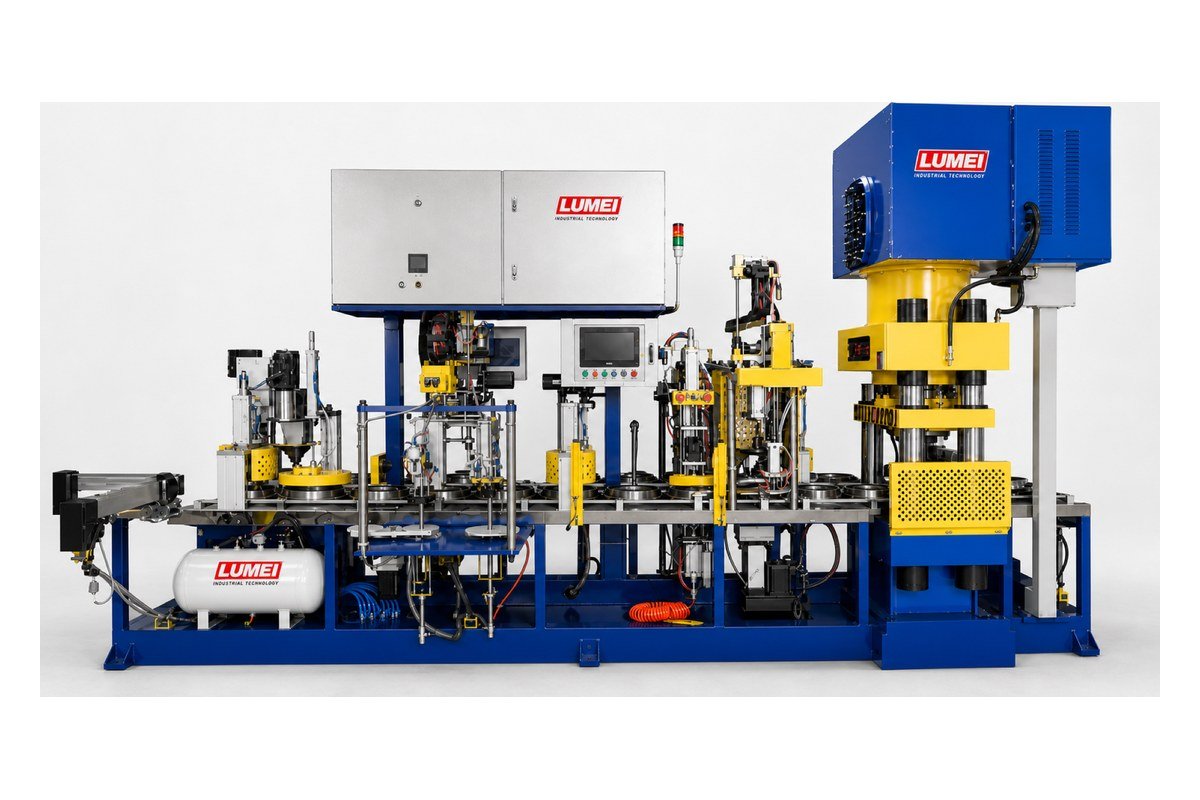
Ao comparar prensas automáticas, analise cabeçotes, estações, faixa de produtos e organização do processo. Uma proposta LUMEI deve partir das especificações dos discos e dos requisitos de produção, para então confirmar a configuração e as premissas de capacidade.
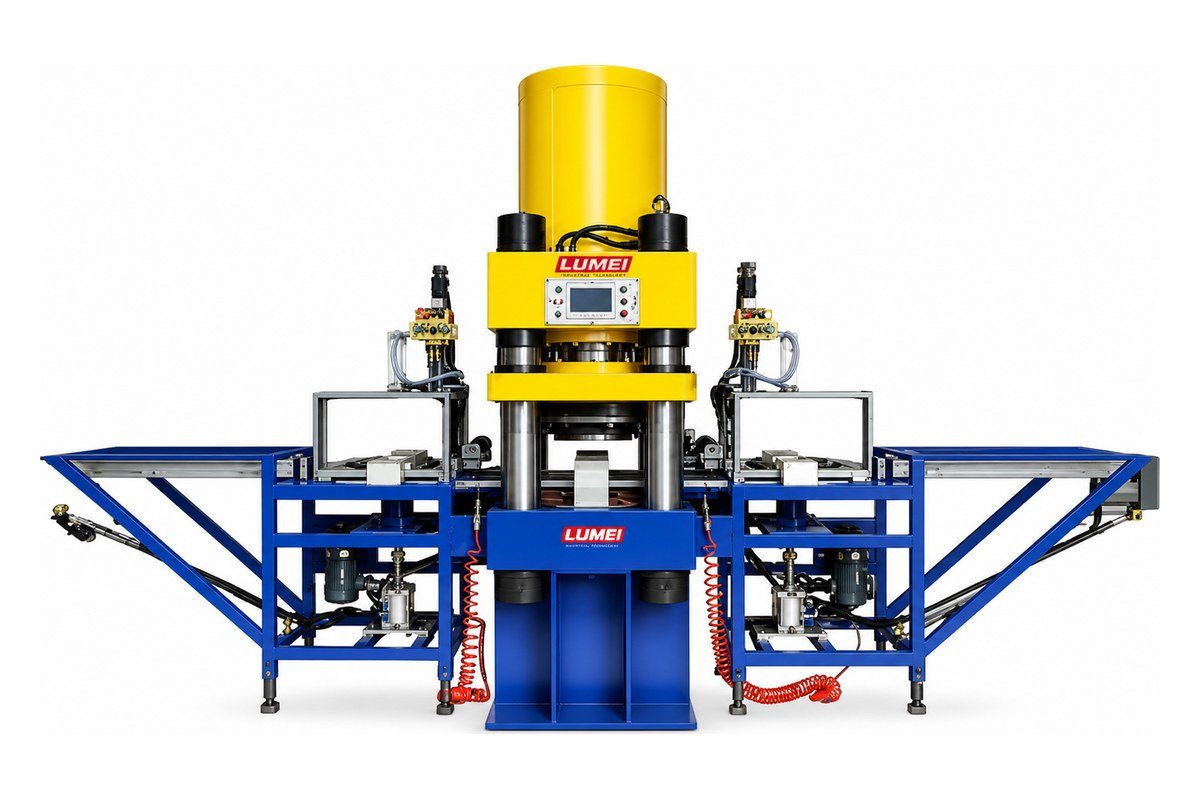
Nos testes, use os materiais e especificações previstos. Colete amostras durante toda uma operação contínua acordada e registre peso individual, espessura nos pontos definidos, condição visual, molde e estação.
Quando houver troca de molde ou material, avalie a recuperação da produção estável. Combine previamente condições, métodos de medição e critérios de aceitação para avaliar produção e qualidade na mesma base.
Coordene a inspeção das peças prensadas com a dos produtos acabados após a cura. Dimensões aceitáveis, por si só, não demonstram que o disco final atende aos requisitos de desempenho.
Avalie a prensa pela repetibilidade: alimentação constante, colocação do reforço e prensagem controladas, variações de qualidade rastreáveis e ajustes baseados em resultados registrados.
Para coordenar mistura, prensagem, cura e inspeção, consulte o guia de equipamentos da linha de discos de corte e implantação de fábrica.
Lista de verificação de variações de espessura
Organize as observações antes de ajustar o processo. Estes padrões indicam onde iniciar a verificação; não são diagnósticos nem limites de aceitação.
| Padrão observado | Verificar primeiro | Registrar para comparação |
|---|---|---|
| Espessuras diferentes na mesma peça prensada | Distribuição do material, limpeza do molde, contato das superfícies de prensagem e planicidade do reforço. | Espessura nos mesmos pontos definidos e aspecto antes e depois da desmoldagem. |
| Mudança da espessura média entre peças | Peso de cada carga, lote, fluidez e condições de armazenamento antes da prensagem. | Peso da peça, espessuras, lote e horário de produção. |
| Variação recorrente em um molde ou estação | Condição do molde, posicionamento, alimentação e sequência de operação. | Identificadores de molde e estação associados a cada amostra. |
| Mudança simultânea em várias estações | Abastecimento comum de material, condições de alimentação e sistemas da máquina. | Momento da mudança e observações antes e depois de cada intervenção. |
| Mudança de forma após aliviar a pressão ou desmoldar | Etapas de manutenção da pressão, alívio de pressão e desmoldagem conforme o processo aprovado. | Etapa em que ocorre a mudança, ajustes e observações de cada ensaio. |
Para a discussão técnica, forneça dimensões, referência da formulação ou lote, configuração da prensa, registros de moldes e estações e método de medição acordado. Compartilhe as observações ao solicitar suporte ao processo de fabricação. Defina condições de ensaio e critérios de aceitação do produto antes de alterar a produção.
Conte-nos sobre seus requisitos de fabricação
Discuta equipamentos, materiais, processos e escopo de entrega.
Enviar requisitos do projeto →