 VI












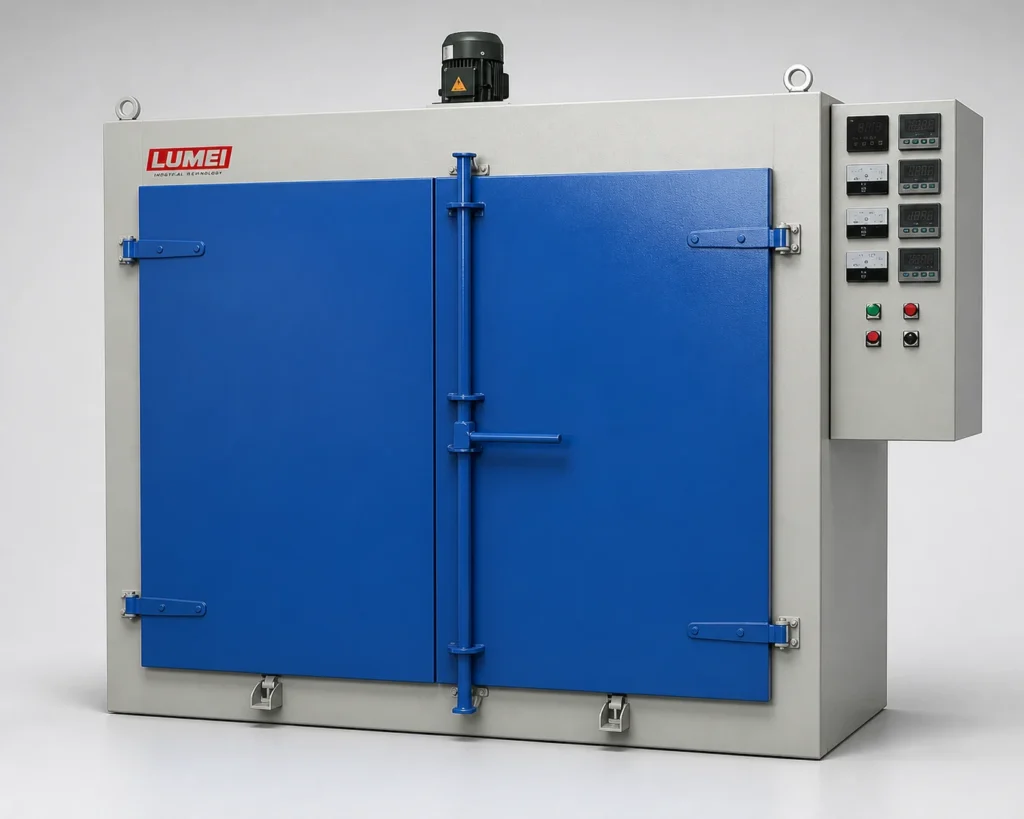
Sau khi đưa đá mài và đá cắt liên kết nhựa vào lò đóng rắn, người vận hành thường nhìn màn hình trước: nhiệt độ đã đạt giá trị cài đặt chưa, chương trình có chạy đúng kế hoạch không?
Nhưng khi chạy thử nghiệm thu, còn phải trả lời câu hỏi khác: sản phẩm ở các vị trí khác nhau có trải qua quá trình nhiệt đáp ứng yêu cầu công nghệ không?
Muốn trả lời, cần đối chiếu dữ liệu bộ điều khiển, sơ đồ xếp tải, nhiệt độ đo thực tế và kết quả kiểm tra sau khi ra lò. Với doanh nghiệp chọn lò hoặc điều chỉnh công nghệ, các hồ sơ này có giá trị hơn một số hiển thị đơn lẻ báo đã đạt nhiệt.
1. Xác định đối tượng đo trước khi đọc nhiệt độ
Đường cong nhiệt độ cho biết điều gì phụ thuộc vào vị trí đặt cảm biến.
Dữ liệu điểm điều khiển phản ánh thay đổi nhiệt độ tại vị trí đó trong lò. Cảm biến gắn trên sản phẩm giúp theo dõi quá trình gia nhiệt của phần sản phẩm được đo. Thời gian tăng nhiệt giữa hai loại dữ liệu có thể khác nhau và không thể thay thế trực tiếp cho nhau.
Trước khi chạy thử, đánh dấu điểm đo trên sơ đồ xếp tải, ghi rõ đo không khí trong lò, bề mặt sản phẩm hay vị trí xác định khác. Sau đó kiểm tra dải nhiệt độ, tình trạng hiệu chuẩn và độ chính xác của cảm biến cùng bộ ghi.
Cũng cần lưu vị trí và cách cố định cảm biến. Nếu không, khi hai đường cong khác nhau, sẽ khó phân biệt do điều kiện sản xuất hay do thay đổi cách đo.
2. Chia độ chính xác nhiệt độ thành các yêu cầu có thể kiểm tra
Thông số độ chính xác nhiệt độ đôi khi bị hiểu nhầm rằng mọi vị trí trong lò đều có cùng trạng thái nhiệt. Khi trao đổi, cần làm rõ từng nội dung:
| Câu hỏi | Nội dung cần kiểm tra |
|---|---|
| Số hiển thị có đáng tin cậy không? | Độ chính xác và tình trạng hiệu chuẩn của hệ thống đo |
| Nhiệt độ tại một vị trí có ổn định không? | Dao động tại điểm đó trong khoảng thời gian xác định |
| Nhiệt độ giữa các vị trí có gần nhau không? | Chênh lệch giữa các điểm trong không gian làm việc đã thống nhất |
| Sản phẩm có trải qua quá trình nhiệt yêu cầu không? | Số đo đại diện trên sản phẩm so với yêu cầu công nghệ |
Các mục này phục vụ những mục đích khác nhau, không thể gộp thành một con số.
Nếu nhà cung cấp nêu độ đồng đều nhiệt, hãy hỏi thêm nhiệt độ thử, bố trí điểm đo, điều kiện ổn định và thử khi lò rỗng hay có tải. Chỉ khi điều kiện rõ ràng mới có thể so sánh thiết bị hợp lý.
3. Lưu sơ đồ xếp tải như một điều kiện chạy thử
Trong cùng một lò, thay đổi số lượng sản phẩm, vị trí giá xếp hoặc tấm kê có thể làm thay đổi đường đi của khí nóng qua tải.
Vì vậy, hồ sơ không nên chỉ ghi số viên đã xếp mà phải cho phép tái hiện bố trí: quy cách sản phẩm, khối lượng từng viên, số lượng mỗi tầng, khoảng cách tầng và cách đỡ.
Có thể kết hợp sơ đồ với ảnh hiện trường để xác định sản phẩm, giá và điểm đo. Khi có bất thường về sau, hồ sơ giúp kiểm tra điều kiện xếp tải có thay đổi không.
Nếu chạy thử với ít tải nhưng sản xuất sẽ tăng tầng hoặc đổi bố trí, cần đánh giá có phải xác nhận bổ sung không. Sản phẩm đặt vừa buồng lò không có nghĩa là cách xếp đã đáp ứng yêu cầu công nghệ.
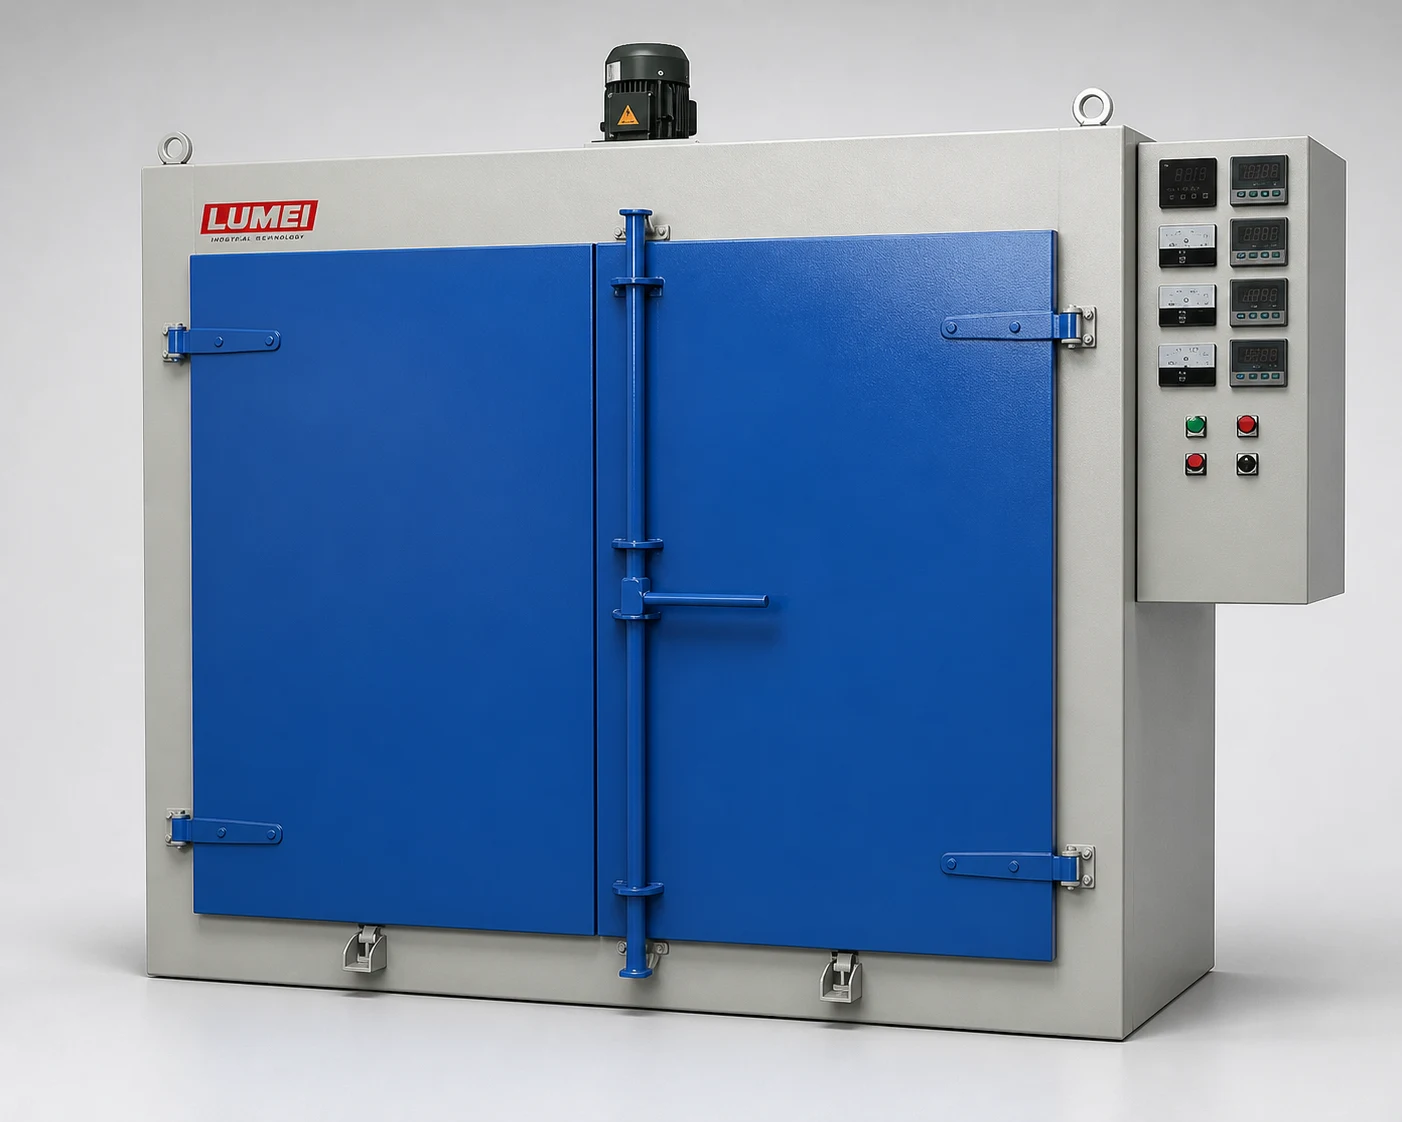
Lò điện tuần hoàn khí nóng LUMEI dùng để đóng rắn đá mài liên kết nhựa và đĩa mài mềm, với quạt tổ chức tuần hoàn khí nóng. Điều kiện phù hợp cho từng sản phẩm cần được xác nhận theo tài liệu model, phương án xếp tải và kết quả chạy thử.
4. Thống nhất thời điểm giữ nhiệt theo tài liệu công nghệ
Bắt đầu tính thời gian khi đạt nhiệt cần được nói rõ: điểm nào đạt điều kiện gì, rồi bắt đầu tính giai đoạn nào?
Nếu người vận hành tính theo màn hình trong khi yêu cầu công nghệ áp dụng cho nhiệt độ sản phẩm, có thể phát sinh cách hiểu khác nhau.
Trước khi thử, xác định tiêu chí của các giai đoạn tăng nhiệt, giữ nhiệt và làm nguội. Khi điều khiển theo nhiệt độ không khí, cần xác nhận đường cong đó tạo ra quá trình xử lý nhiệt cần thiết cho sản phẩm với tải đã thống nhất.
Nhiệt độ, thời gian và sai lệch cho phép phải căn cứ tài liệu công nghệ áp dụng và kết quả xác nhận. Đường cong của công thức hoặc kích thước khác có thể gợi ý hướng nghiên cứu nhưng không được dùng ngay cho sản xuất khi chưa xác nhận.
5. Giữ liên hệ giữa mẫu và vị trí trong lò
Nếu trộn lẫn tất cả mẫu sau chạy thử rồi mới kiểm tra, liên hệ giữa dữ liệu nhiệt và kết quả sản phẩm dễ bị mất.
Hãy lập kế hoạch đánh dấu mẫu, đối chiếu vị trí lấy mẫu với điểm đo và giá xếp. Sau khi ra lò, kiểm tra kích thước, ngoại quan và tính năng liên quan theo yêu cầu sản phẩm, rồi phân tích cùng đường cong nhiệt.
Ví dụ, khi mẫu ở một vùng có bất thường, trước hết xem dữ liệu nhiệt và cách xếp tại vùng đó, sau đó kiểm tra vật liệu, ép tạo hình và các công đoạn khác. Truy xuất vị trí giúp thu hẹp phạm vi nhưng không thể chỉ dựa vào nơi xuất hiện bất thường để kết luận lò là nguyên nhân.
Dữ liệu nhiệt đạt yêu cầu không thay thế kiểm tra thành phẩm. Cần lưu riêng kết quả vận hành thiết bị, thực hiện công nghệ và thử nghiệm sản phẩm. Khi chuẩn bị mẫu và hạng mục đánh giá, có thể xem thông tin dịch vụ sản xuất thử và xác nhận; phạm vi cùng điều kiện thử cụ thể phải trao đổi, xác nhận riêng.
6. Đánh giá năng lực theo toàn bộ chu kỳ sản xuất
Khi hỏi báo giá lò, ngoài nhiệt độ làm việc cần nêu sản phẩm dự kiến, lượng mỗi mẻ, phương pháp xếp tải và nhịp sản xuất.
Tính năng lực phải xét thời gian thực tế chiếm dụng thiết bị khi xếp tải, tăng nhiệt, giữ nhiệt, làm nguội và dỡ tải. Không nên tính số mẻ mỗi ngày chỉ bằng thời gian giữ nhiệt.
Nếu vật liệu phát sinh chất bay hơi trong quá trình xử lý, cần thông báo nhà cung cấp để đánh giá hệ thống hút xả và tính phù hợp của thiết bị. Vận hành hút xả theo yêu cầu thiết bị và công nghệ đã xác nhận.
Khi lập kế hoạch công đoạn và thiết bị dây chuyền đá cắt, cần tính chung mẻ đóng rắn, thời gian ép và luân chuyển sản phẩm để xác nhận sự phối hợp giữa các khâu.
Với dây chuyền đá mài và đá cắt LUMEI, trao đổi kỹ thuật có thể bắt đầu từ một nhiệm vụ chạy thử cụ thể: sản xuất sản phẩm nào, xếp thế nào, dùng công nghệ gì, ghi nhiệt độ nào và kiểm tra mẫu ra lò ra sao.
Kết luận chạy thử chỉ áp dụng cho sản phẩm, cách xếp tải và điều kiện đã xác nhận. Khi quy cách, lượng tải, bố trí giá hoặc đường cong thay đổi đáng kể, cần đánh giá có phải xác nhận lại không.