 TR












Taşlama taşı makinesinde kalıp değişiminden sonra üretime dönüş: ilk parça, istasyonlar ve parti kayıtları
Yayın tarihi
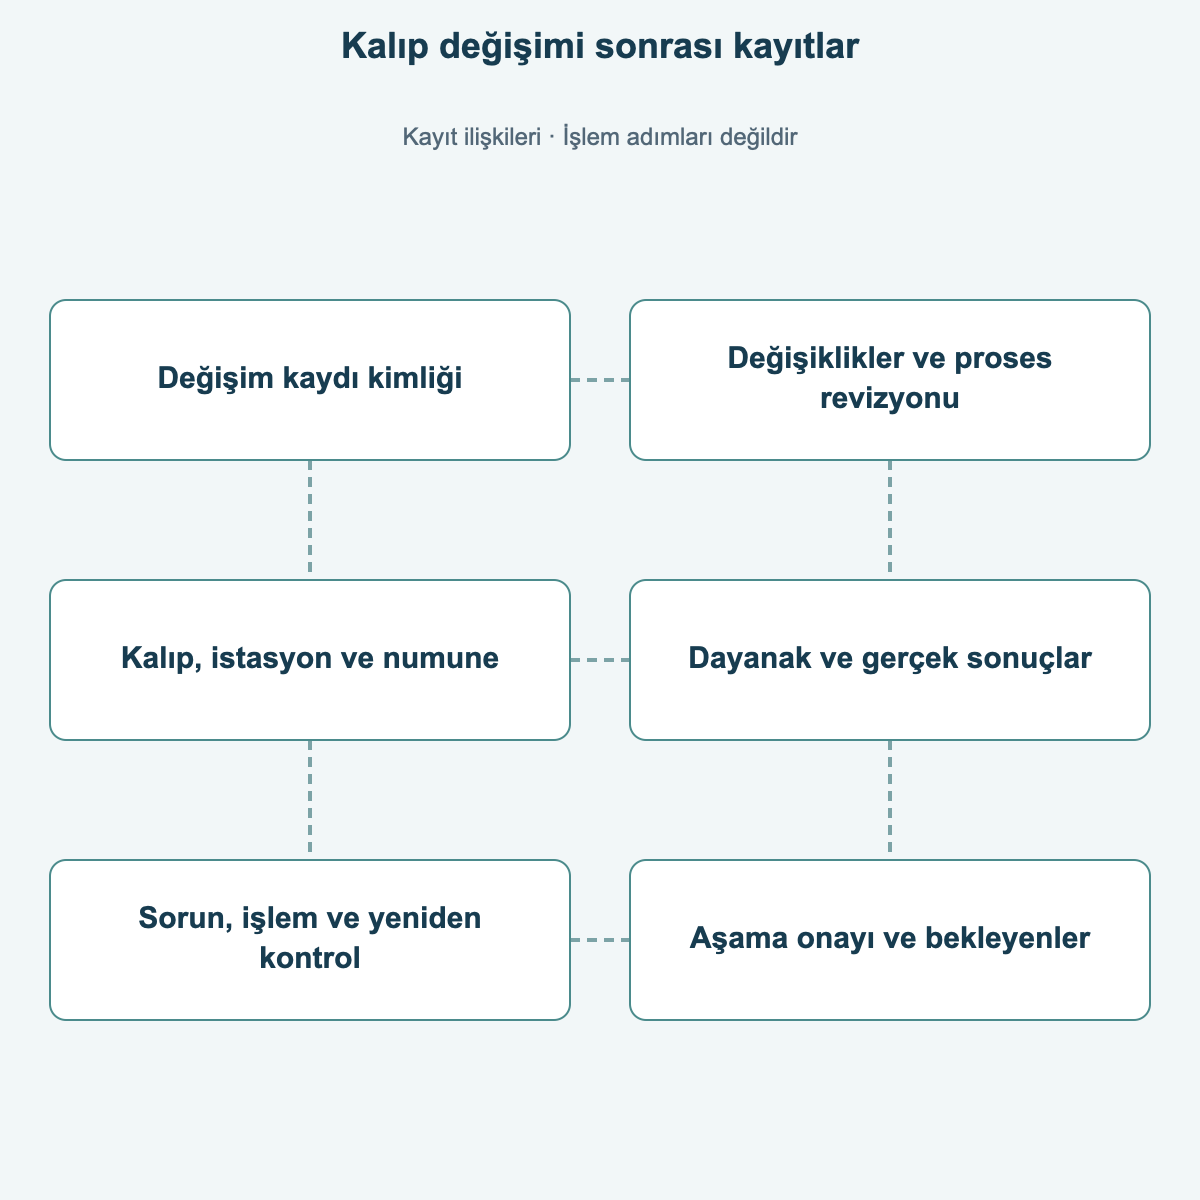
Kalıp değişimini proses revizyonu, ilk parça, istasyon, normal çevrim ve parti kayıtlarına bağlayın. Yeniden çalıştırmayı ürün serbest bırakmasından ayırın.
Kalıp değişiminden sonra görünümü düzgün bir ham parça üretmek, önceki üretim düzenine dönülebileceğini tek başına doğrulamaz. Kontrol üç konuyu bağlamalıdır: değişen parçalar ve ayarlar, numunelerin temsil ettiği kalıplar ve istasyonlar, değerlendirmesi tamamlanmış sonuçlar.
Değişiklik listesi, proses revizyonu, ilk parça ve çalışma numuneleri, uygunsuzluk işlemleri ve aşama onaylarını aynı değişim kaydı altında birleştirmek yararlıdır. Böylece tek uygun numunenin sonucu tüm partiye yayılmadan sorun izlenebilir.
Bu yazı, reçine bağlayıcılı taşlama taşı ve kesme diski şekillendirme ekipmanının doğrulanması ve kayıtları hakkındadır. Kalıp sökme ve takma, enerji izolasyonu, güvenlik donanımı kontrolleri ve yeniden çalıştırma yetkin personel tarafından makine belgelerine ve saha prosedürlerine göre yapılmalıdır. Evrensel sökme adımları veya ayar değerleri verilmez.
1. Kalıp değişiminde gerçekte neyin değiştiğini belirleyin
Aynı özellikteki kalıbı değiştirmek; kalınlık, delik çapı veya takviye yapısını değiştirmekten farklı kontrol kapsamı gerektirebilir. Denemeden önce yalnızca “kalıp değişti” yazmak yerine gerçek değişimleri ve ayarlamaları kaydedin.
| Değişiklik | Netleştirilecek kontrol kapsamı |
|---|---|
| Aynı özellikte kalıp değişimi | Kalıp kimliği, eşleşen parçalar, konumlandırma ve ürün sonuçları |
| Çap, kalınlık, delik veya şekil değişimi | Takımlar, merkezleme, dolum alanı, presleme ve kalıptan çıkarma koşulları |
| Takviye filesi veya diğer parçalar | Yerleştirme sırası, konum şartları ve mekanizmaların uyumluluğu |
| Eş zamanlı bakım, yeniden montaj veya ayar | Değişiklikleri, etkilerini ve gereken kontrolleri ayrı kaydetme |
Tablo kontrol kapsamını düzenler; genel bir kabul standardı değildir. Mevcut prosesin geçerliliğini ve ek denemeleri değişikliklere ve onaylı proses ile kalite şartlarına göre belirleyin. Daha önce aynı çapın üretilmesi, başka ürünün bütün ayarlarını kopyalamayı haklı çıkarmaz.
Ürün ile makine uyumluluğu net değilse önce makine seçimi ve ürün kapsamı incelemesini tamamlayın.
2. Kalıp ve ürünü güncel proses revizyonuyla eşleştirin
Deneme öncesinde, öngörülen montaj ve güvenlik kontrolleri tamamlandıktan sonra ürün çizimini, malzeme partilerini ve kalıp listesini kontrol edin. Gerçek kalıp ve eşleşen parçalar izlenebilir olmalıdır; görünüşü benzer parçalar aynı takıma ait olmayabilir.
Bitmiş ürün, preslenmiş ham parça ve kalıp ölçülerini ayrı tutun. Parça kombinasyonlarını çizim veya listelere göre doğrulayın. Presleme, merkezleme, çıkarma ve diğer parçalar makine ve kalıp tasarımına bağlıdır.
Etkin ayarların onaylı revizyona uyduğunu doğrulayın. Sistem reçete veya program saklıyorsa dosya adını değil gerçekten kullanılan revizyonu kontrol edin. Elle girilen değerleri saha kontrol şartlarına göre kaydedin.
Basıncın birimini ve anlamını belirtin; hidrolik basıncı presleme kuvvetinden ayırın. Konum, bekletme ve basınç boşaltma ayarlarında bu ürün için doğrulanmış prosesi kullanın; başka özellikteki ürünün değerlerini kopyalamayın. İlgili denemeden önce uygulanabilirlik belirsizliğini çözün.
3. İlk parça sonuçlarını kalıp ve istasyonlara bağlayın
“İlk parça uygun” kaydı, numunenin kaynağını ve kontrol edilen özellikleri açıklamalıdır. Çok kalıplı veya çok istasyonlu makinede tek konumdan numune diğerlerini otomatik temsil etmez.
Numune planını etkilenen kapsama ve kullanılan kalıp ve istasyonlara göre belirleyin. Numune kimliği, üretim zamanı, kalıp ve istasyon, malzeme partisi ve çalışma ayarlarını yazın; alanları makinenin gerçek yapısına uyarlayın. Sayı, sıklık ve kapsamı proses ve kalite planı belirler; burada evrensel sayı verilmez.
Ham parça ağırlığını, belirtilen noktalardaki ölçüleri, görünümü ve diğer uygulanabilir özellikleri onaylı şartlara göre kontrol edin; gerçek sonuçları saklayın. Uygun çap veya kalınlık tüm şekillendirme durumunun doğrulandığı anlamına gelmez.
Fileli ürünlerde yerleştirme işlemini ve istenen değerlendirmeleri de inceleyin. Yüzey görüntüsü iç file katman sayısını, konumunu veya düzlüğünü kanıtlamaz. İç yapının doğrulanması gerekiyorsa ürün için kabul edilmiş yöntemi kullanın.
Kalınlık sorunları için preslenmiş ham parça kalınlık kontrol rehberine bakın. İlgili numuneyi ve ölçüm konumunu değişim kaydında koruyun.
4. Normal çevrimde değerlendirmeye devam edin
İlk parça değerlendirmesi kararlaştırılan şartları ve sonraki aşamaya geçiş koşullarını sağladıktan sonra normal çalışmayı onaylı plana göre değerlendirin. Sık elle müdahale edilen denemeleri normal çevrimdeki kesintisiz çalışmadan ayrı kaydedin.
Besleme ve dağıtım kararlılığını, file ve parçaların sonraki hareketlerde yerini korumasını, presleme ve çıkarmanın sürekliliğini, tekrarlayan duruş ve düzeltmeleri izleyin. Yalnızca ortalama üretim yerine olay zamanlarını ve öncesi-sonrası numuneleri ilişkilendirin.
Otomatik olması planlanan işlem geçici elle düzeltme gerektirirse saha prosedürünü uygulayın ve bu durumu yeniden sağlanan çalışmadan ayrı değerlendirin. Tek tek elle düzeltilmiş numuneler normal sürekli üretimin kararlılığını doğrudan kanıtlamaz.
Çalışma numunelerini ilk parça kaydına bağlayın: başlangıç sonuçları, kararlaştırılan çevrime dönünce değişiklikler ve bunların kalıp, istasyon veya zaman aralığında yoğunlaşması görülebilmelidir.
5. Etkilenmiş olabilecek aralığın izlerini koruyun
Kenar kırılması, ölçü dalgalanması, parça kayması veya çıkarma sorunu oluşursa yalnızca görünen kusurlu diski ayırıp kaydı kapatmayın. Olası etkilenen ürünü kalite prosedürüne göre belirleyip yönetin; uygunluğu bilinen kontrol noktasını, tespit zamanını, numuneleri ve ilgili işlemleri saklayın.
Bu bilgiler izlenecek kapsamı değerlendirmeye yarar. Tek kontrol noktası öncesindeki veya sonrasındaki tüm ürünün uygun ya da kusurlu olduğunu kanıtlamaz. Ayırma, ek kontrol ve ürün kararı prosedüre ve sonuçlara bağlıdır.
Ayar öncesi ve sonrası numunelere ayrı kimlik verin; değişen parçaları ve değerleri yazın. Uygun olduğunda deneme değişkenlerini ayırın. Kalıp ve malzeme birlikte değiştiyse her ikisini inceleyin; sonucu yalnızca kalıba bağlamayın.
Ayarlamadan sonra etkilenen özellikleri yeniden doğrulayın; hangi aşamanın ne zaman ve hangi sonuçlarla sürdürüldüğünü kaydedin. Yalnızca “işlem yapıldı” yazılması kapanışı göstermez.
6. Çalıştırma, ham parça onayı ve bitmiş ürün serbest bırakmasını ayırın
Makinenin çalıştırılması, ham parçanın uygunluğu ve bitmiş ürünün serbest bırakılması ayrı kararlardır. Tablo kayıt düzenini örnekler; makine kabul sonucu veya işletmenin serbest bırakma prosedürü değildir.
| Aşama | Kaydın yanıtlayacağı soru | Tek başına kanıtlamadığı sonuç |
|---|---|---|
| Yeniden çalıştırma koşulları | Montaj ve gerekli kontroller tamam mı; hangi koşullar doğrulandı? | Ürün kalitesinin uygunluğu |
| Ham parça ve çalışma | Hangi kalıplar, istasyonlar, koşullar ve numuneler incelendi? | Kürleme sonrası performans ve tüm şartların sağlandığı |
| Sonraki inceleme ve ürün kararı | Hangi kürleme ve testler tamamlandı; kim, hangi temelle ürün kararı verdi? | Başka parti veya yapılara otomatik uygulanabilirlik |
Planın gerektirdiği kürleme veya bitmiş ürün değerlendirmelerini değişim sonrası numunelere ya da partilere bağlayın. Sonuçlar bekleniyorsa denemelerin devamı, miktar ve bekletme koşullarını onaylı plan belirlemelidir. Makinenin çalışması ürün serbest bırakmasının yerini tutmaz.
Kayıt; sonraki vardiya ve kalite ekibine değişiklikleri, proses revizyonunu, kontrol kapsamını, sorunların kapanışını ve bekleyen ürünü göstermelidir.
Aşağıdaki şablon tek numune içindir. Köşeli parantezler gerçek veri değil doldurulacak alanlardır. Sonraki numuneler aynı değişim kimliğini ve kendi numune kimliği ile sonuçlarını kullanır. Mevcut formlara atıf yapılarak tekrar yazım önlenebilir. Bağlantıları gerçek üretim akışına ve izlenebilirlik şartlarına göre doldurun; geçerli olmayan alanları uygulanamaz olarak işaretleyin.
| Kayıt | İçerik |
|---|---|
| Kalıp değişimi | [Değişim kimliği]; [değişen parçalar ve ayarlar] |
| Ürün ve proses | [Ürün ve çizim revizyonu]; [proses revizyonu ve gerçek ayar kaydı]; [malzeme partisi] |
| Parti ve sonraki kayıtlar | [Şekillendirme partisi]; [kürleme yükü/partisi]; [sonraki kontrol kaydı kimliği] |
| Numune kaynağı | [Makineye göre kalıp ve istasyon]; [numune kimliği]; [üretim zamanı] |
| Değerlendirme | [Özellik]; [gerçek değer veya gözlem]; [dayanak ve sonuç] |
| Sorun ve yeniden kontrol | [Sorun ve etkilenen ürün, belirsizse beklemede]; [işlem]; [yeniden kontrol numuneleri ve sonuçları] |
| Aşama ve bekleyenler | [İzin verilen aşama, onaylayan ve zaman]; [bekleyen işler ve tutulan ürün kimliği, yoksa yok] |
LUMEI ile görüşürken makine ve kalıp kimliklerini, önceki ve sonraki çizimleri, proses revizyonunu, partileri, numune kayıtlarını, olay zamanlarını, fotoğraf veya videoları sunun. İşletme ve bakım için kurulum eğitimi ve satış sonrası desteğe başvurun. Ürün ve proses karşılaştırması için numune ve değerlendirme kapsamını önceden kararlaştırarak deneme üretimi ve doğrulama düzenleyin.
Üretim gereksinimlerinizi bize bildirin
Ekipman, malzeme, süreç ve teslimat kapsamını tartışın.
Proje gereksinimlerini gönderin →