 ES












Reiniciar una máquina de fabricación de muelas tras cambiar el molde: primera pieza, estaciones y trazabilidad del lote
Publicado
Relacione cambios, revisión del proceso, muestras iniciales y por estación, ciclo normal y registros del lote. Distinga el reinicio de la liberación final.
Una pieza en verde de aspecto normal después del cambio de molde no basta para confirmar que puede retomarse la producción anterior. La verificación debe relacionar tres aspectos: componentes y ajustes modificados, moldes y estaciones representados por las muestras, y resultados ya evaluados.
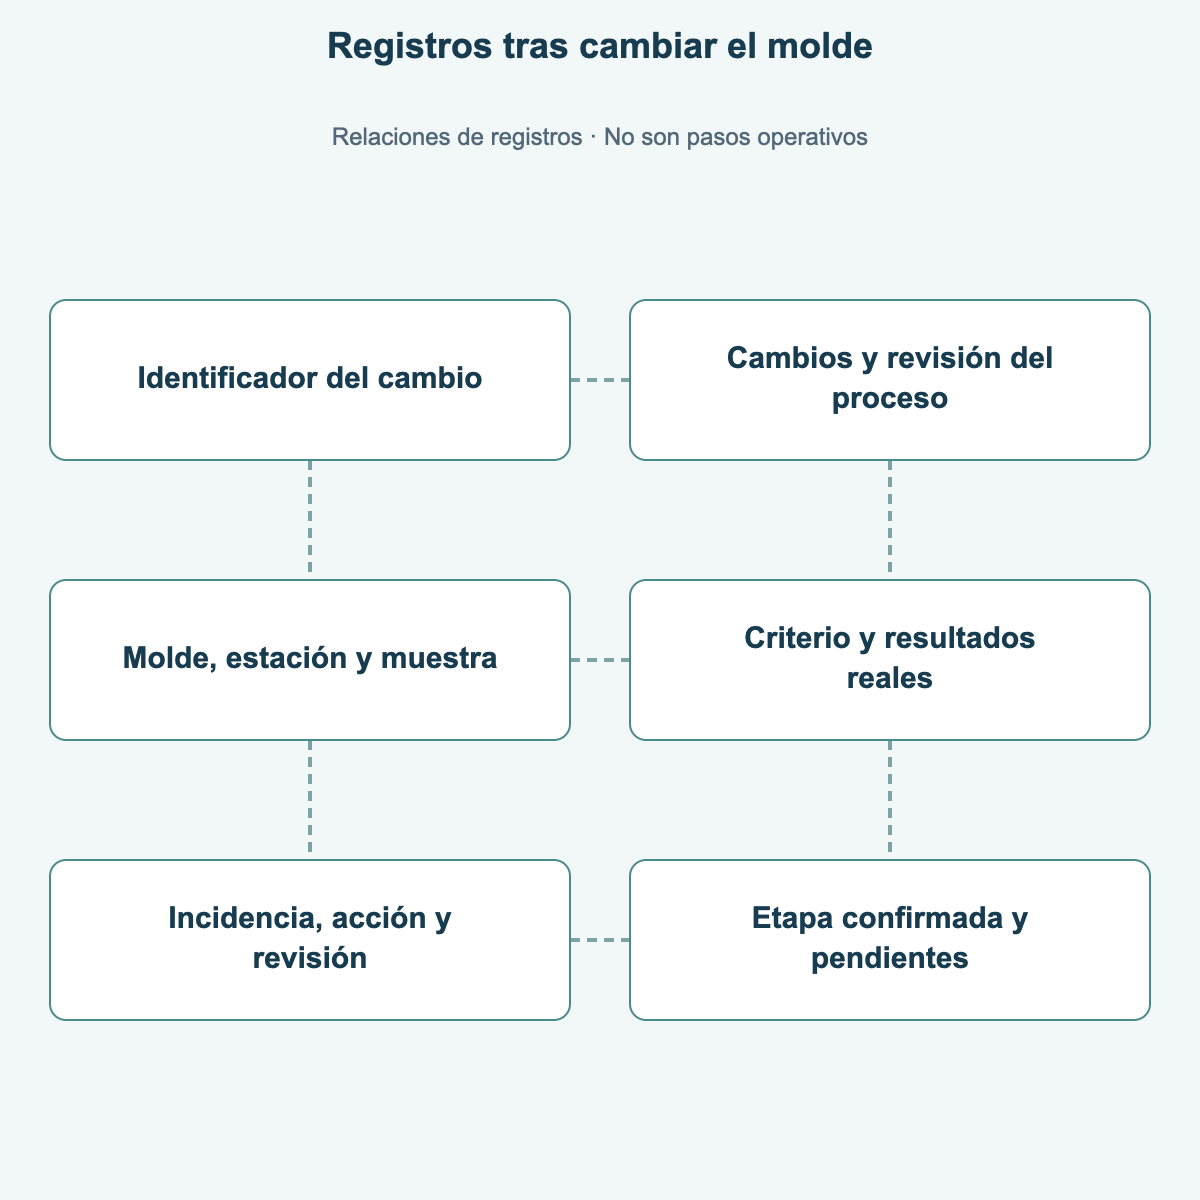
Conviene vincular la lista de cambios, la revisión del proceso, las muestras iniciales y de producción, las incidencias y las confirmaciones de etapa en un mismo registro. Así se localizan los problemas sin convertir una muestra conforme en una conclusión sobre todo el lote.
Este artículo trata la verificación y los registros de equipos de conformado de muelas y discos de corte con aglomerante de resina. El desmontaje y montaje de moldes, el aislamiento de energías, las comprobaciones de seguridad y el reinicio corresponden a personal competente, conforme a la documentación del equipo y los procedimientos de planta. No se ofrecen instrucciones universales de desmontaje ni valores de ajuste.
1. Definir qué ha cambiado realmente
Sustituir un molde para la misma especificación puede requerir comprobaciones distintas de cambiar el espesor, el orificio o la estructura de refuerzo. Antes de la prueba, registre las sustituciones y ajustes reales, no solo «cambio de molde terminado».
| Cambio | Alcance que debe aclararse |
|---|---|
| Molde de sustitución para la misma especificación | Identificación del molde, componentes compatibles, posicionamiento y resultados del producto |
| Cambio de diámetro, espesor, orificio o forma | Utillaje, centrado, espacio de llenado y condiciones de prensado y desmoldeo |
| Cambio de malla o de otros componentes | Orden de colocación, posición requerida y compatibilidad de los mecanismos |
| Reparación, reinstalación o ajuste simultáneo | Registrar cada cambio por separado, sus efectos y las comprobaciones necesarias |
La tabla organiza la verificación; no es un criterio universal de aceptación. La aplicabilidad del proceso existente y la necesidad de pruebas adicionales dependen del cambio y de los requisitos aprobados de proceso y calidad. Haber fabricado el mismo diámetro no permite copiar todos los ajustes de otro producto.
Si no se ha confirmado la compatibilidad entre producto y equipo, complete primero la revisión de selección de máquina y alcance del producto.
2. Relacionar molde, producto y revisión del proceso
Antes de las pruebas, una vez realizadas las comprobaciones prescritas de montaje y seguridad, revise el plano del producto, los lotes de material y la lista de moldes. Identifique el molde y sus componentes compatibles; piezas visualmente similares pueden pertenecer a conjuntos diferentes.
Distinga en los registros las dimensiones del producto terminado, de la pieza prensada en verde y del molde. Compruebe las combinaciones de componentes según planos o listas. Las piezas de prensado, centrado y desmoldeo necesarias dependen del diseño de la máquina y del utillaje.
Verifique que los ajustes activos coinciden con la revisión aprobada. Si el control almacena recetas o programas, compruebe la revisión realmente utilizada, no solo el nombre del archivo. Registre las entradas manuales según el procedimiento de revisión de la planta.
Indique unidad y significado de la presión registrada; la presión hidráulica y la fuerza de prensado son magnitudes distintas. Para posiciones, mantenimiento de presión y descarga, utilice el proceso confirmado para ese producto, sin copiar valores de otra especificación. Resuelva cualquier duda de aplicabilidad antes de la prueba correspondiente.
3. Asociar los resultados iniciales con moldes y estaciones
«Primera pieza conforme» debe indicar el origen de la muestra y lo comprobado. En equipos con varios moldes o estaciones, una muestra de una posición no representa automáticamente las demás.
Defina el muestreo según el alcance afectado y los moldes y estaciones utilizados. Registre identificación y hora de la muestra, molde y estación, lote de material y ajustes de funcionamiento; adapte los campos a la estructura del equipo. Cantidad, frecuencia y cobertura corresponden al plan de proceso y calidad, sin cifras universales.
Compruebe el peso, las dimensiones en posiciones prescritas, el aspecto y los demás puntos aplicables según requisitos aprobados, conservando los resultados reales. Un diámetro o espesor conforme no confirma todos los aspectos del conformado.
En productos reforzados con malla, revise también la colocación y los resultados de evaluación exigidos. La superficie no demuestra el número de capas internas, su posición ni su planitud. Cuando sea necesario verificar la estructura interna, use un método reconocido para ese producto.
Para anomalías de espesor, consulte la guía de control del espesor de piezas prensadas. Conserve la muestra y la posición de medición vinculadas al cambio de molde.
4. Evaluar el funcionamiento al ciclo normal
Cuando la evaluación inicial cumpla lo acordado y se satisfagan las condiciones para la siguiente etapa, evalúe el funcionamiento normal según el plan aprobado. Registre por separado las pruebas con intervención manual frecuente y el funcionamiento continuo al ciclo normal.
Observe la estabilidad de alimentación y distribución, la posición de mallas o componentes durante los movimientos posteriores, la continuidad de prensado y desmoldeo, y las paradas o correcciones repetidas. Anote la hora y relacione las muestras anteriores y posteriores; no se limite a la producción media.
Si una operación prevista como automática necesita corrección manual provisional, aplique el procedimiento de planta y evalúe ese estado por separado del funcionamiento restablecido. Las muestras corregidas manualmente una a una no demuestran directamente la estabilidad de la producción continua normal.
Vincule el muestreo durante la marcha con el registro inicial para mostrar los resultados de partida, los cambios al recuperar el ciclo acordado y su concentración en un molde, estación o intervalo.
5. Conservar indicios del intervalo potencialmente afectado
Si aparecen bordes astillados, variación dimensional, desplazamiento de componentes o problemas de desmoldeo, no cierre el registro eliminando únicamente el disco defectuoso visible. Identifique y gestione el producto potencialmente afectado conforme a calidad, conservando el punto de inspección conocido como conforme, la hora de detección, las muestras y las operaciones relacionadas.
Estos datos permiten evaluar el alcance de la trazabilidad. Un único punto no demuestra que todo lo anterior o posterior sea conforme o defectuoso. El procedimiento aplicable y la evaluación determinan el aislamiento, las comprobaciones adicionales y la disposición.
Identifique por separado las muestras anteriores y posteriores a los ajustes y registre los componentes o parámetros modificados. Separe variables cuando sea viable. Si cambian molde y material a la vez, analice ambos, sin atribuir automáticamente el resultado al molde.
Tras el ajuste, vuelva a comprobar los puntos afectados y registre cuándo se reanudó cada etapa y con qué resultados. «Resuelto» por sí solo no acredita el cierre.
6. Separar reinicio, confirmación de piezas en verde y liberación final
Autorizar la marcha, aceptar las piezas en verde y liberar el producto terminado son decisiones distintas. Esta tabla ilustra la organización del registro; no sustituye la aceptación de una máquina ni los procedimientos de liberación.
| Etapa | Pregunta del registro | No permite deducir por sí sola |
|---|---|---|
| Condiciones de reinicio | ¿Se completaron montaje y comprobaciones, y qué condiciones se confirmaron? | Calidad del producto conforme |
| Pieza en verde y funcionamiento | ¿Qué moldes, estaciones, condiciones y muestras se evaluaron? | Prestaciones tras el curado y todos los requisitos satisfechos |
| Inspección posterior y disposición | ¿Qué curado e inspecciones están completos y quién dispone o libera el producto, con qué fundamento? | Aplicación automática a otros lotes o estructuras |
Vincule las evaluaciones de curado o producto terminado exigidas por el plan con las muestras o lotes posteriores al cambio. Si faltan resultados, el plan aprobado debe definir si continúan las pruebas, las cantidades permitidas y la retención del producto. La máquina en marcha no equivale a liberación.
El registro debe permitir al siguiente turno y a calidad identificar cambios, revisión utilizada, cobertura, cierre de incidencias y productos pendientes.
La plantilla siguiente corresponde a una muestra. Los corchetes son campos por completar, no datos reales. Las muestras posteriores comparten el identificador de cambio, con identificación y resultados propios. Se pueden referenciar formularios existentes sin duplicarlos. Complete los vínculos según la ruta de producción y los requisitos reales de trazabilidad; marque lo que no corresponda como no aplicable.
| Registro | Contenido |
|---|---|
| Cambio de molde | [Identificador]; [componentes sustituidos y ajustes] |
| Producto y proceso | [Producto y revisión del plano]; [revisión del proceso y registro de ajustes reales]; [lote de material] |
| Lote y registros posteriores | [Lote de conformado]; [carga/lote de curado]; [identificador del registro de inspección posterior] |
| Origen de la muestra | [Molde y estación según equipo]; [muestra]; [hora de producción] |
| Evaluación | [Punto]; [valor real u observación]; [criterio y conclusión] |
| Incidencia y revisión | [Problema y producto afectado; pendiente si procede]; [medida]; [muestras y resultados de revisión] |
| Etapa y pendientes | [Etapa permitida, responsable y hora]; [pendientes e identificación del producto retenido, o ninguno] |
Para consultar a LUMEI, facilite identificadores de equipo y molde, planos antes y después, revisión del proceso, lotes, registros de muestras, horas de incidencias y fotos o vídeos. Para operación y mantenimiento, consulte instalación, formación y posventa. Para comparar productos y procesos, acuerde una producción de prueba y validación, definiendo previamente muestras y evaluación.
Cuéntenos sus requisitos de fabricación
Consulte sobre equipos, materiales, procesos y alcance del suministro.
Enviar requisitos del proyecto →