 TH












เริ่มผลิตหินเจียรใหม่หลังเปลี่ยนแม่พิมพ์: ชิ้นแรก ความครอบคลุมสถานี และบันทึกล็อต
วันที่เผยแพร่
เชื่อมการเปลี่ยนแม่พิมพ์ ฉบับกระบวนการ ตัวอย่างแรก สถานี รอบปกติ และบันทึกล็อต แยกเริ่มเดินเครื่องจากการปล่อยผลิตภัณฑ์สำเร็จ
ชิ้นงานอัดที่ดูปกติเพียงชิ้นเดียวหลังเปลี่ยนแม่พิมพ์ยังไม่เพียงพอที่จะยืนยันว่ากลับไปผลิตแบบเดิมได้ การตรวจยืนยันต้องเชื่อมโยงชิ้นส่วนและค่าที่เปลี่ยน แม่พิมพ์และสถานีที่ตัวอย่างเป็นตัวแทน และผลที่ประเมินเสร็จแล้ว
ควรเชื่อมรายการเปลี่ยนแปลง ฉบับกระบวนการ ตัวอย่างชิ้นแรกและระหว่างเดินเครื่อง การจัดการความผิดปกติ และการยืนยันแต่ละช่วงไว้ในบันทึกการเปลี่ยนเดียวกัน วิธีนี้ช่วยตามหาปัญหาโดยไม่ใช้ผลตัวอย่างที่ผ่านหนึ่งชิ้นสรุปทั้งล็อต
บทความนี้กล่าวถึงการตรวจยืนยันและบันทึกของเครื่องขึ้นรูปหินเจียรและแผ่นตัดที่ใช้สารยึดประสานเรซิน การถอดและติดตั้งแม่พิมพ์ การแยกพลังงาน การตรวจอุปกรณ์ความปลอดภัย และการเริ่มเดินเครื่องต้องทำโดยผู้มีความสามารถตามเอกสารเครื่องและขั้นตอนของสถานที่ บทความไม่ให้ลำดับการถอดหรือค่าตั้งที่ใช้ได้กับทุกเครื่อง
1. ระบุว่าการเปลี่ยนครั้งนี้เปลี่ยนอะไรจริง
การเปลี่ยนแม่พิมพ์สเปกเดิมอาจต้องตรวจต่างจากการเปลี่ยนความหนา รู หรือโครงสร้างเสริมแรง ก่อนทดลองผลิต ให้บันทึกรายการเปลี่ยนและปรับจริง แทนการเขียนเพียง “เปลี่ยนแม่พิมพ์แล้ว”
| การเปลี่ยน | ขอบเขตที่ต้องระบุ |
|---|---|
| เปลี่ยนแม่พิมพ์สเปกเดิม | รหัสแม่พิมพ์ ชิ้นส่วนที่ใช้คู่กัน การจัดตำแหน่ง และผลผลิตภัณฑ์ |
| เส้นผ่านศูนย์กลาง ความหนา รู หรือรูปทรง | ชุดเครื่องมือ การตั้งศูนย์ พื้นที่เติมวัสดุ เงื่อนไขอัดและถอดชิ้นงาน |
| ตาข่ายหรือชิ้นส่วนอื่น | ลำดับวาง ตำแหน่งที่กำหนด และความเข้ากันได้ของกลไก |
| ซ่อม ติดตั้งใหม่ หรือปรับค่าพร้อมกัน | แยกรายการ ผลกระทบ และการตรวจที่จำเป็น |
ตารางใช้จัดขอบเขตการตรวจ ไม่ใช่เกณฑ์รับรองทั่วไป ความใช้ได้ของกระบวนการเดิมและการทดลองเพิ่มขึ้นอยู่กับสิ่งที่เปลี่ยนและข้อกำหนดกระบวนการกับคุณภาพที่อนุมัติแล้ว การเคยผลิตขนาดเส้นผ่านศูนย์กลางเดียวกันไม่ใช่เหตุให้คัดลอกค่าทั้งชุดจากผลิตภัณฑ์อื่น
หากยังไม่ยืนยันความเข้ากันได้ของผลิตภัณฑ์กับเครื่อง ให้ทำ การทบทวนเลือกเครื่องและขอบเขตผลิตภัณฑ์ ก่อน
2. เชื่อมแม่พิมพ์ ผลิตภัณฑ์ และฉบับกระบวนการที่ใช้
ก่อนทดลองผลิต หลังตรวจการประกอบและความปลอดภัยตามที่กำหนดแล้ว ให้เทียบแบบผลิตภัณฑ์ ล็อตวัตถุดิบ และรายการแม่พิมพ์ ต้องตามรอยแม่พิมพ์จริงและชิ้นส่วนคู่กันได้ ชิ้นส่วนที่ดูคล้ายกันอาจไม่ได้เป็นชุดเดียวกัน
แยกขนาดผลิตภัณฑ์สำเร็จ ชิ้นงานอัดก่อนอบ และแม่พิมพ์ในบันทึก ตรวจชุดชิ้นส่วนตามแบบหรือรายการ ส่วนอัด ตั้งศูนย์ ถอดชิ้นงาน และส่วนอื่นขึ้นอยู่กับการออกแบบเครื่องและแม่พิมพ์
ยืนยันว่าค่าที่ทำงานอยู่ตรงกับฉบับอนุมัติ หากระบบเก็บสูตรหรือโปรแกรมได้ ให้ตรวจฉบับที่เปิดใช้จริง ไม่ใช่ชื่อไฟล์เท่านั้น รายการป้อนด้วยมือต้องบันทึกตามข้อกำหนดตรวจทานของสถานที่
ระบุหน่วยและความหมายของความดัน แยกความดันไฮดรอลิกออกจากแรงอัด การตั้งตำแหน่ง คงแรงดัน และคลายแรงดันต้องใช้กระบวนการที่ยืนยันสำหรับผลิตภัณฑ์นี้ ไม่คัดลอกจากสเปกอื่น แก้ข้อสงสัยเรื่องความใช้ได้ก่อนการทดลองที่เกี่ยวข้อง
3. ผูกผลชิ้นแรกกับแม่พิมพ์และสถานี
ข้อความ “ชิ้นแรกผ่าน” ต้องบอกว่าตัวอย่างมาจากที่ใดและตรวจอะไร เครื่องหลายแม่พิมพ์หรือหลายสถานีไม่สามารถใช้ตัวอย่างจากตำแหน่งเดียวแทนที่อื่นโดยอัตโนมัติ
กำหนดการเก็บตัวอย่างตามขอบเขตผลกระทบและแม่พิมพ์กับสถานีที่ใช้งานจริง บันทึกรหัสตัวอย่าง เวลาผลิต รหัสแม่พิมพ์และสถานี ล็อตวัตถุดิบ และค่าทำงาน โดยปรับช่องตามโครงสร้างเครื่อง จำนวน ความถี่ และความครอบคลุมเป็นไปตามแผนกระบวนการและคุณภาพ ไม่มีจำนวนกลางในบทความนี้
ตรวจน้ำหนัก ขนาด ณ จุดกำหนด ลักษณะภายนอก และรายการอื่นที่ใช้ตามข้อกำหนดอนุมัติ เก็บผลจริงไว้ เส้นผ่านศูนย์กลางหรือความหนาผ่านไม่เท่ากับยืนยันทุกสภาวะการขึ้นรูป
สำหรับผลิตภัณฑ์เสริมตาข่าย ให้ตรวจการวางและผลประเมินที่กำหนดด้วย ผิวชิ้นงานไม่ยืนยันจำนวนชั้น ตำแหน่ง หรือความเรียบของตาข่ายภายใน หากต้องตรวจโครงสร้างภายใน ให้ใช้วิธีที่ยอมรับสำหรับผลิตภัณฑ์นั้น
เมื่อความหนาผิดปกติ ดู แนวทางควบคุมความหนาชิ้นงานอัด เก็บความเชื่อมโยงตัวอย่างและตำแหน่งวัดไว้ในบันทึกเปลี่ยนแม่พิมพ์
4. ประเมินต่อที่รอบผลิตปกติ
หลังผลชิ้นแรกผ่านข้อกำหนดที่ตกลงและเงื่อนไขเข้าสู่ช่วงถัดไปแล้ว ให้ประเมินการทำงานปกติตามแผนอนุมัติ แยกบันทึกการทดลองที่แทรกแซงด้วยมือบ่อยจากการเดินต่อเนื่องที่รอบปกติ
สังเกตความสม่ำเสมอของการป้อนและกระจายวัสดุ การคงตำแหน่งตาข่ายหรือชิ้นส่วนระหว่างการเคลื่อนถัดไป ความต่อเนื่องของการอัดและถอด และการหยุดหรือแก้ด้วยมือซ้ำ บันทึกเวลาและเชื่อมตัวอย่างก่อนหลังเหตุการณ์ ไม่ใช่เพียงผลผลิตเฉลี่ย
ถ้าการทำงานที่ตั้งใจให้เป็นอัตโนมัติต้องแก้ด้วยมือชั่วคราว ให้จัดการตามขั้นตอนสถานที่และประเมินแยกจากช่วงที่กลับมาปกติ ตัวอย่างที่แก้ด้วยมือทีละชิ้นไม่ใช่หลักฐานโดยตรงของความเสถียรในการผลิตต่อเนื่องปกติ
เชื่อมตัวอย่างระหว่างเดินเครื่องกับบันทึกชิ้นแรกให้เห็นผลเริ่มต้น การเปลี่ยนหลังคืนรอบที่ตกลง และการกระจุกตัวที่แม่พิมพ์ สถานี หรือช่วงเวลาใด
5. เก็บหลักฐานช่วงที่อาจได้รับผลกระทบ
หากพบขอบบิ่น ขนาดแปรปรวน ชิ้นส่วนเคลื่อน หรือถอดผิดปกติ อย่าจบบันทึกด้วยการคัดทิ้งเฉพาะชิ้นที่เห็นว่าเสีย ระบุและจัดการผลิตภัณฑ์ที่อาจกระทบตามขั้นตอนคุณภาพ เก็บจุดตรวจที่ทราบว่าผ่าน เวลาพบ รหัสตัวอย่าง และการทำงานที่เกี่ยวข้อง
ข้อมูลนี้ช่วยประเมินขอบเขตติดตาม จุดตรวจเดียวไม่พิสูจน์ว่าผลิตภัณฑ์ก่อนหรือหลังทั้งหมดผ่านหรือเสีย ขอบเขตกักกัน ตรวจเพิ่ม และการจัดการขึ้นอยู่กับขั้นตอนและผลประเมิน
แยกรหัสตัวอย่างก่อนและหลังปรับ บันทึกชิ้นส่วนหรือค่าที่เปลี่ยน หากทำได้ให้แยกตัวแปรการทดลอง ถ้าเปลี่ยนทั้งแม่พิมพ์และวัสดุ ให้พิจารณาทั้งสอง ไม่สรุปว่าแม่พิมพ์เป็นสาเหตุโดยตรง
หลังปรับ ให้ตรวจยืนยันรายการที่กระทบใหม่ และบันทึกว่ากลับไปทำช่วงใด เมื่อใด ด้วยผลอะไร การเขียนเพียง “จัดการแล้ว” ไม่แสดงว่าปิดปัญหาได้
6. แยกการเดินเครื่อง การยืนยันชิ้นงาน และการปล่อยผลิตภัณฑ์สำเร็จ
การอนุญาตให้เครื่องเดิน ชิ้นงานก่อนอบผ่าน และการปล่อยผลิตภัณฑ์สำเร็จเป็นคนละการตัดสินใจ ตารางเป็นตัวอย่างจัดบันทึก ไม่ใช่ผลรับรองเครื่องหรือสิ่งทดแทนขั้นตอนปล่อยผลิตภัณฑ์ของบริษัท
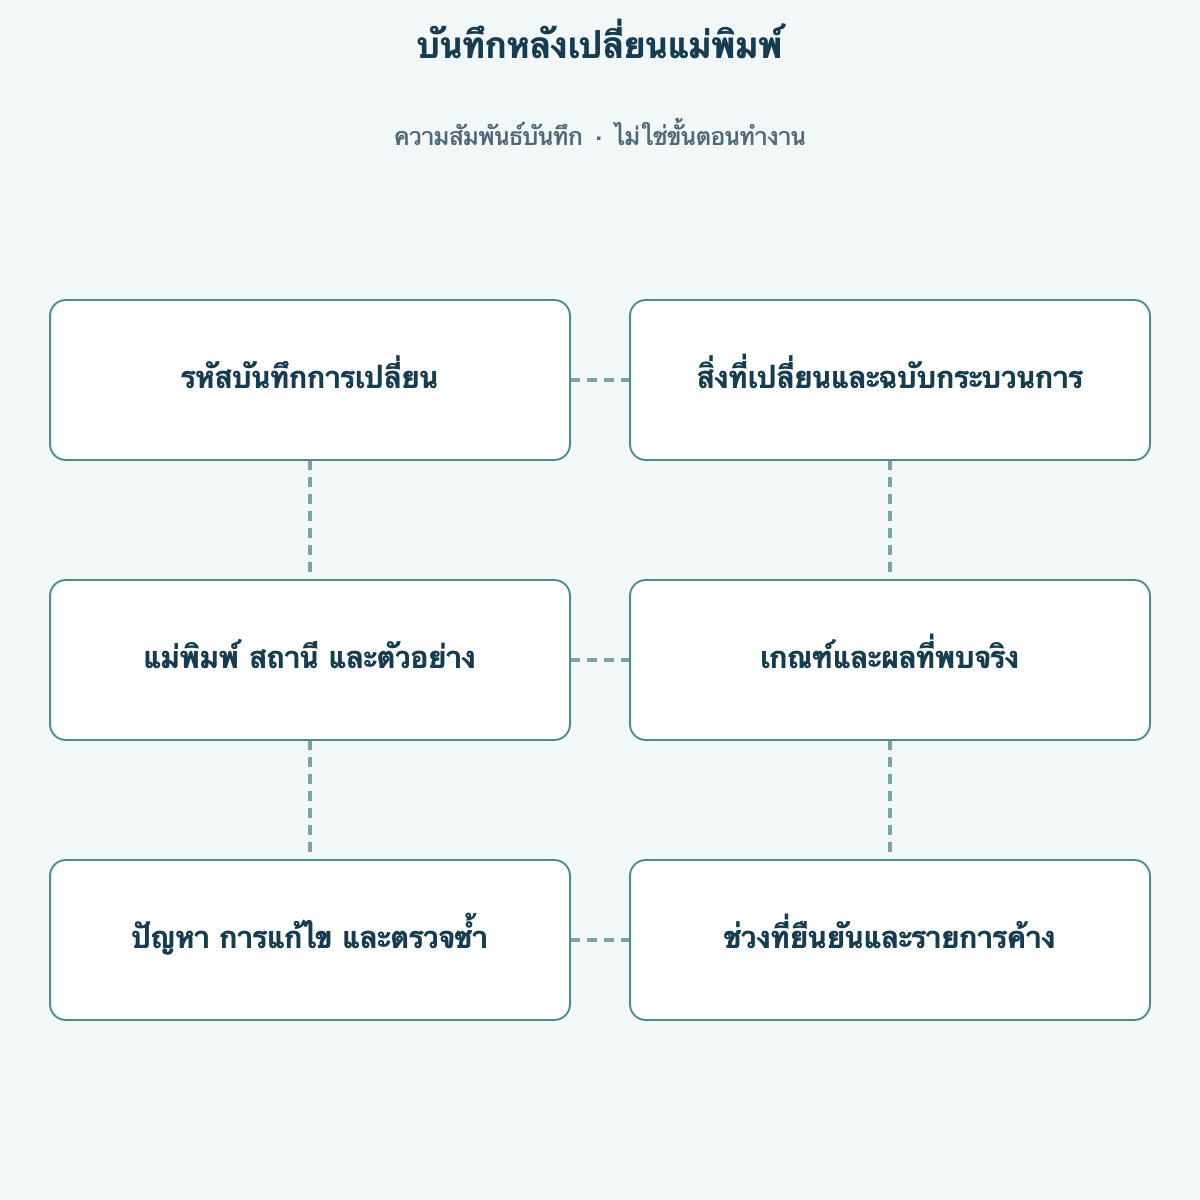
| ช่วง | คำถามที่บันทึกต้องตอบ | ไม่สามารถสรุปจากสิ่งนี้เพียงอย่างเดียว |
|---|---|---|
| เงื่อนไขเริ่มเดิน | ประกอบและตรวจตามกำหนดครบหรือไม่ ยืนยันเงื่อนไขใดแล้ว? | คุณภาพผลิตภัณฑ์ผ่าน |
| ชิ้นงานและการเดิน | ตรวจแม่พิมพ์ สถานี เงื่อนไข และตัวอย่างใด? | สมรรถนะหลังอบและข้อกำหนดทั้งหมดผ่าน |
| ตรวจภายหลังและจัดการ | ประเมินการอบและตรวจอะไรเสร็จ ใครตัดสินใจจัดการหรือปล่อยโดยอ้างอิงอะไร? | ใช้ผลกับล็อตหรือโครงสร้างอื่นโดยอัตโนมัติ |
ผูกผลการอบหรือการประเมินผลิตภัณฑ์สำเร็จที่แผนกำหนดกับตัวอย่างหรือล็อตหลังเปลี่ยน หากยังรอผล แผนอนุมัติต้องระบุว่าจะทดลองต่อได้หรือไม่ จำนวนเท่าใด และพักผลิตภัณฑ์อย่างไร เครื่องเดินได้ไม่แทนการอนุมัติปล่อยผลิตภัณฑ์
บันทึกต้องให้กะถัดไปและฝ่ายคุณภาพเห็นสิ่งที่เปลี่ยน ฉบับกระบวนการ ขอบเขตตรวจ การปิดปัญหา และผลิตภัณฑ์ที่ยังรอผล
ต่อไปเป็นแบบกรอกสำหรับตัวอย่างหนึ่งรายการ วงเล็บเป็นช่องกรอก ไม่ใช่ข้อมูลจริง ตัวอย่างถัดไปใช้รหัสการเปลี่ยนเดียวกัน แต่มีรหัสและผลของตนเอง อ้างอิงแบบฟอร์มเดิมได้โดยไม่ต้องคัดลอกซ้ำกรอกความเชื่อมโยงตามเส้นทางผลิตและข้อกำหนดติดตามจริง ระบุไม่เกี่ยวข้องในช่องที่ไม่ใช้
| รายการ | เนื้อหา |
|---|---|
| การเปลี่ยนแม่พิมพ์ | [รหัสการเปลี่ยน]; [ชิ้นส่วนและการปรับ] |
| ผลิตภัณฑ์และกระบวนการ | [ผลิตภัณฑ์และฉบับแบบ]; [ฉบับกระบวนการและรหัสค่าตั้งจริง]; [ล็อตวัสดุ] |
| ล็อตและบันทึกภายหลัง | [ล็อตขึ้นรูป]; [ชุดบรรจุอบ/ล็อตอบ]; [รหัสบันทึกตรวจภายหลัง] |
| ที่มาของตัวอย่าง | [แม่พิมพ์และสถานีตามเครื่อง]; [รหัสตัวอย่าง]; [เวลาผลิต] |
| การประเมิน | [หัวข้อ]; [ค่าหรือสภาพที่พบจริง]; [เกณฑ์และข้อสรุป] |
| ความผิดปกติและตรวจซ้ำ | [ปัญหาและขอบเขตผลิตภัณฑ์ ระบุรอยืนยันถ้ายังไม่ชัด]; [มาตรการ]; [ตัวอย่างและผลตรวจซ้ำ] |
| ยืนยันช่วงและรายการค้าง | [ช่วงที่อนุญาต ผู้ยืนยัน และเวลา]; [รายการค้างและรหัสผลิตภัณฑ์พักไว้ หรือไม่มี] |
เมื่อติดต่อ LUMEI ให้เตรียมรหัสเครื่องและแม่พิมพ์ แบบก่อนหลัง ฉบับกระบวนการ ล็อต บันทึกตัวอย่าง เวลาเกิดเหตุ และภาพหรือวิดีโอ เรื่องการใช้งานและบำรุงรักษาดู การติดตั้ง ฝึกอบรม และบริการหลังการขาย หากเปรียบเทียบผลิตภัณฑ์และกระบวนการ ให้จัด ทดลองผลิตและตรวจยืนยัน โดยตกลงตัวอย่างและขอบเขตประเมินล่วงหน้า
บอกเราเกี่ยวกับความต้องการในการผลิตของคุณ
หารือเกี่ยวกับอุปกรณ์ วัสดุ กระบวนการ และขอบเขตการส่งมอบ
ส่งข้อกำหนดโครงการ →