 VI












Khôi phục sản xuất sau thay khuôn máy tạo hình đá mài: mẫu đầu, phạm vi trạm và hồ sơ lô
Ngày đăng
Liên kết thay khuôn, phiên bản quy trình, mẫu đầu, trạm, nhịp bình thường và hồ sơ lô. Phân biệt khởi động với phê duyệt thành phẩm.
Một phôi có ngoại quan bình thường sau thay khuôn chưa đủ để xác nhận có thể khôi phục cách tổ chức sản xuất trước đó. Việc xác nhận phải liên kết ba nội dung: bộ phận và cài đặt đã thay đổi, khuôn và trạm mà mẫu thử đại diện, cùng các kết quả đã được đánh giá.
Nên gắn danh sách thay đổi, phiên bản quy trình, mẫu đầu và mẫu khi chạy, xử lý bất thường và xác nhận từng giai đoạn vào một hồ sơ thay khuôn. Nhờ đó có thể truy tìm vấn đề mà không coi một mẫu đạt là kết luận cho cả lô.
Bài viết đề cập việc xác nhận và tổ chức hồ sơ cho thiết bị tạo hình đá mài, đĩa cắt dùng chất kết dính nhựa. Người có năng lực phù hợp phải tháo lắp khuôn, cách ly năng lượng, kiểm tra an toàn và khởi động lại theo tài liệu máy và quy trình tại cơ sở. Bài viết không cung cấp các bước tháo lắp hay thông số cài đặt dùng chung.
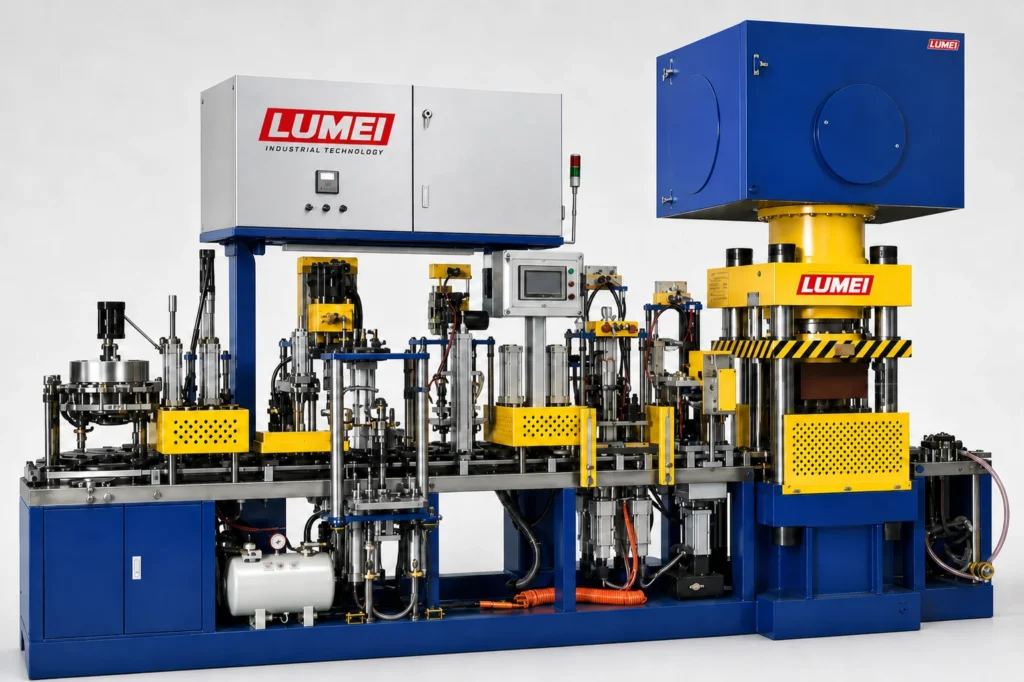
1. Xác định lần thay khuôn này đã thay đổi những gì
Thay khuôn cùng quy cách có thể cần phạm vi kiểm tra khác với đổi độ dày, lỗ hoặc kết cấu gia cường. Trước chạy thử, ghi rõ bộ phận thay và điều chỉnh thực tế thay vì chỉ ghi “đã thay khuôn”.
| Thay đổi | Phạm vi cần làm rõ |
|---|---|
| Thay khuôn cùng quy cách | Nhận dạng khuôn, chi tiết đi kèm, định vị và kết quả sản phẩm |
| Đường kính, độ dày, lỗ hoặc hình dạng | Bộ khuôn, định tâm, không gian nạp liệu, điều kiện ép và tháo khuôn |
| Lưới hoặc chi tiết khác | Thứ tự đặt, vị trí yêu cầu và sự phù hợp của cơ cấu |
| Đồng thời sửa chữa, lắp lại hoặc chỉnh cài đặt | Liệt kê riêng từng thay đổi, ảnh hưởng và kiểm tra cần thiết |
Bảng giúp tổ chức phạm vi xác nhận, không phải tiêu chuẩn nghiệm thu chung. Tính phù hợp của quy trình hiện có và nhu cầu thử bổ sung phải dựa vào thay đổi cùng yêu cầu quy trình và chất lượng đã phê duyệt. Từng sản xuất cùng đường kính không có nghĩa được sao chép toàn bộ cài đặt của sản phẩm khác.
Nếu chưa xác nhận sản phẩm phù hợp với thiết bị, trước hết thực hiện đối chiếu chọn máy và phạm vi sản phẩm.
2. Đối chiếu khuôn, sản phẩm và phiên bản quy trình
Trước sản xuất thử, sau khi hoàn tất kiểm tra lắp ráp và an toàn theo quy định, đối chiếu bản vẽ sản phẩm, lô nguyên liệu và danh sách khuôn. Phải truy được khuôn thực tế và chi tiết đi kèm; các chi tiết giống nhau bên ngoài chưa chắc thuộc cùng bộ.
Phân biệt kích thước thành phẩm, phôi ép và khuôn trong hồ sơ. Đối chiếu tổ hợp chi tiết theo bản vẽ hoặc danh sách. Chi tiết ép, định tâm, tháo khuôn và các bộ phận khác phụ thuộc thiết kế máy và bộ khuôn.
Xác nhận cài đặt đang dùng đúng phiên bản được duyệt. Nếu hệ điều khiển lưu công thức hoặc chương trình, kiểm tra phiên bản thực sự được kích hoạt, không chỉ tên tệp. Ghi các mục nhập tay theo yêu cầu kiểm tra tại cơ sở.
Ghi đơn vị và ý nghĩa của áp suất; phân biệt áp suất thủy lực với lực ép. Cài vị trí, giữ áp và xả áp theo quy trình đã xác nhận cho sản phẩm, không sao chép giá trị từ quy cách khác. Giải quyết điểm chưa rõ về tính áp dụng trước khi thử tương ứng.
3. Gắn kết quả mẫu đầu với khuôn và trạm
“Mẫu đầu đạt” phải cho biết mẫu đến từ đâu và đã kiểm tra gì. Với máy nhiều khuôn hoặc nhiều trạm, mẫu ở một vị trí không tự động đại diện cho các vị trí còn lại.
Xác định lấy mẫu theo phạm vi ảnh hưởng và khuôn, trạm thực sự tham gia. Ghi mã mẫu, thời gian sản xuất, mã khuôn và trạm, lô nguyên liệu và cài đặt; điều chỉnh trường truy xuất theo cấu trúc máy. Số lượng, tần suất và phạm vi do kế hoạch quy trình và chất lượng quy định, không có số chung trong bài.
Kiểm tra khối lượng, kích thước tại vị trí quy định, ngoại quan và các mục phù hợp theo yêu cầu đã duyệt; lưu kết quả thực tế. Đường kính hoặc độ dày đạt không xác nhận toàn bộ trạng thái tạo hình.
Với sản phẩm gia cường bằng lưới, kiểm tra thêm quá trình đặt và kết quả đánh giá yêu cầu. Bề mặt phôi không chứng minh số lớp, vị trí hay độ phẳng của lưới bên trong. Khi cần xác nhận cấu trúc trong, dùng phương pháp được chấp nhận cho sản phẩm đó.
Khi có bất thường độ dày, xem hướng dẫn kiểm soát độ dày phôi ép. Giữ liên kết mẫu và vị trí đo trong hồ sơ thay khuôn.
4. Tiếp tục đánh giá ở nhịp sản xuất bình thường
Sau khi mẫu đầu đáp ứng yêu cầu đã thống nhất và đủ điều kiện sang giai đoạn sau, đánh giá vận hành bình thường theo kế hoạch được duyệt. Ghi riêng thử nghiệm có can thiệp tay thường xuyên với chạy liên tục ở nhịp bình thường.
Quan sát độ ổn định cấp và phân bố liệu, khả năng giữ vị trí lưới hoặc chi tiết trong chuyển động sau đó, tính liên tục của ép và tháo khuôn, các lần dừng và sửa tay lặp lại. Ghi thời gian và liên kết mẫu trước, sau sự kiện thay vì chỉ tổng hợp sản lượng trung bình.
Nếu thao tác dự kiến tự động cần sửa tay tạm thời, xử lý theo quy trình cơ sở và đánh giá riêng với trạng thái đã khôi phục. Mẫu được sửa thủ công từng chiếc không trực tiếp chứng minh sản xuất liên tục bình thường ổn định.
Liên kết mẫu khi chạy với hồ sơ mẫu đầu để thấy kết quả ban đầu, thay đổi sau khi khôi phục nhịp đã thống nhất và sự tập trung ở khuôn, trạm hoặc khoảng thời gian.
5. Giữ dấu vết của khoảng có thể bị ảnh hưởng
Nếu có sứt mép, dao động kích thước, lệch chi tiết hoặc tháo khuôn bất thường, không kết thúc hồ sơ chỉ bằng loại bỏ đĩa lỗi nhìn thấy. Xác định và quản lý sản phẩm có thể bị ảnh hưởng theo quy trình chất lượng; lưu điểm kiểm tra đã biết là đạt, thời gian phát hiện, mã mẫu và thao tác liên quan.
Các dữ liệu này giúp xác định phạm vi truy xuất. Một điểm kiểm tra không chứng minh toàn bộ sản phẩm trước hoặc sau đều đạt hay lỗi. Phạm vi cách ly, kiểm tra thêm và xử lý phụ thuộc quy trình và kết quả đánh giá.
Đặt mã riêng cho mẫu trước và sau chỉnh, ghi chi tiết hoặc cài đặt thay đổi. Tách biến thử khi có thể. Nếu đồng thời đổi khuôn và nguyên liệu, phân tích cả hai, không quy trực tiếp cho khuôn.
Sau điều chỉnh, xác nhận lại mục bị ảnh hưởng và ghi giai đoạn nào được tiếp tục, thời điểm và kết quả làm căn cứ. Chỉ ghi “đã xử lý” chưa chứng minh vấn đề đã khép lại.
6. Phân biệt khởi động, xác nhận phôi và phê duyệt thành phẩm
Cho phép máy chạy, phôi đạt và thành phẩm được xuất là các quyết định khác nhau. Bảng minh họa tổ chức hồ sơ, không phải kết quả nghiệm thu máy và không thay quy trình phê duyệt của doanh nghiệp.

| Giai đoạn | Câu hỏi hồ sơ phải trả lời | Không thể tự suy ra |
|---|---|---|
| Điều kiện khởi động | Đã hoàn tất lắp ráp và kiểm tra gì, điều kiện nào được xác nhận? | Chất lượng sản phẩm đạt |
| Phôi và vận hành | Đã đánh giá khuôn, trạm, điều kiện và mẫu nào? | Đạt tính năng sau đóng rắn và mọi yêu cầu |
| Kiểm tra sau và xử lý | Đã hoàn tất đánh giá đóng rắn và kiểm tra nào, ai quyết định xử lý hoặc xuất theo căn cứ gì? | Tự động áp dụng cho lô hoặc kết cấu khác |
Gắn đánh giá đóng rắn hoặc thành phẩm mà kế hoạch yêu cầu với mẫu hay lô sau thay khuôn. Khi còn chờ kết quả, kế hoạch được duyệt phải nêu có tiếp tục thử không, số lượng cho phép và cách lưu giữ. Máy chạy không thay cho quyết định phê duyệt thành phẩm.
Hồ sơ phải cho ca sau và bộ phận chất lượng biết thay đổi, phiên bản, độ phủ kiểm tra, tình trạng khép lại bất thường và sản phẩm còn chờ.
Dưới đây là mẫu ghi cho một mẫu thử. Nội dung trong ngoặc là trường cần điền, không phải số liệu thực. Các mẫu sau dùng cùng mã thay khuôn nhưng mã mẫu và kết quả riêng. Có thể dẫn chiếu biểu mẫu hiện có thay vì chép lại. Điền liên kết theo luồng sản xuất và yêu cầu truy xuất thực tế; ghi không áp dụng cho mục không phù hợp.
| Mục | Nội dung |
|---|---|
| Thay khuôn | [Mã lần thay]; [chi tiết thay và điều chỉnh] |
| Sản phẩm và quy trình | [Sản phẩm và phiên bản bản vẽ]; [phiên bản quy trình và mã ghi cài đặt thực]; [lô nguyên liệu] |
| Lô và hồ sơ công đoạn sau | [Lô tạo hình]; [mẻ/lô đóng rắn]; [mã hồ sơ kiểm tra sau] |
| Nguồn mẫu | [Khuôn và trạm theo máy]; [mã mẫu]; [thời gian sản xuất] |
| Đánh giá | [Mục]; [giá trị hoặc hiện tượng thực]; [căn cứ và kết luận] |
| Bất thường và kiểm tra lại | [Vấn đề và sản phẩm bị ảnh hưởng, ghi chờ xác nhận nếu chưa rõ]; [biện pháp]; [mẫu và kết quả kiểm tra lại] |
| Xác nhận giai đoạn và chờ xử lý | [Giai đoạn được phép, người xác nhận và thời gian]; [mục còn chờ và mã sản phẩm lưu giữ, không có thì ghi không] |
Khi liên hệ LUMEI, cung cấp mã máy và khuôn, bản vẽ trước và sau, phiên bản quy trình, lô, hồ sơ mẫu, thời gian sự cố và ảnh hoặc video. Với vận hành và bảo trì, dùng hỗ trợ lắp đặt, đào tạo và sau bán hàng. Để so sánh sản phẩm và quy trình, bố trí sản xuất thử và xác nhận, thống nhất trước mẫu và phạm vi đánh giá.
Hãy cho chúng tôi biết về yêu cầu sản xuất của bạn
Thảo luận về thiết bị, vật liệu, quy trình và phạm vi cung cấp.
Gửi yêu cầu dự án →