 ID












Bisakah Mendirikan Pabrik Batu Gerinda Tanpa Pengalaman? Persiapan Personel dan Teknis Sebelum Produksi
Tanggal terbit
Belum berpengalaman membuat batu gerinda? Tetapkan tanggung jawab, dokumen, pelatihan, inspeksi dan uji coba sebelum memulai produksi.
Konfigurasi peralatan dan dukungan manufaktur
Diskusikan konfigurasi sesuai kebutuhan produk dan kondisi pabrik Anda.
Diskusikan persyaratan ini
Tanpa pengalaman membuat batu gerinda, Anda dapat mulai mengevaluasi proyek dan membangun tim. Namun, kesiapan produksi bergantung pada kompetensi, dokumen proses, kondisi lokasi, dan validasi produk. Investor tidak perlu melakukan semua pekerjaan teknis sendiri, tetapi perusahaan membutuhkan orang yang menilai kelayakan bahan, menjalankan proses, menangani penyimpangan, serta menentukan dasar pelepasan produk.
Bagi investor pertama, pertanyaan “Bisakah pemasok mengajari kami?” perlu diperjelas: Setelah teknisi pemasok pulang, dapatkah tim bekerja berdasarkan dokumen yang disetujui, mengetahui kapan harus berhenti saat terjadi penyimpangan, catatan mana yang diperiksa, dan siapa yang memutuskan?
Artikel ini membahas cakram potong diperkuat dan cakram gerinda berpengikat resin, bukan formula, parameter, atau jumlah pekerja universal. Jika produk awal belum dipilih, baca panduan investasi produksi batu gerinda, lalu gunakan pembagian berikut untuk mengenali kekurangan personel dan teknis.
1. Tentukan tanggung jawab sebelum jumlah pekerja
Memiliki seseorang yang memahami mesin belum berarti organisasi produksi dapat berfungsi. Pemeliharaan, bahan dan proses, serta inspeksi produk mengatasi masalah berbeda; nama jabatan saja tidak membuktikan semua kompetensi tersedia.
Tanggung jawab berikut disarankan untuk persiapan pabrik, bukan tujuh jabatan terpisah atau tujuh pekerja. Susunan tim perlu mempertimbangkan otomasi, sif, variasi produk, penanganan bahan, serta persyaratan lokal ketenagakerjaan dan lokasi. Bila tugas digabung, periksa pekerjaan bersamaan, pengganti saat absen, dan kewenangan meninjau perubahan serta melepas produk.
| Tanggung jawab | Masalah utama | Persiapan atau konfirmasi |
|---|---|---|
| Koordinasi proyek dan produksi | Siapa menghubungkan produk, mesin, bahan, uji coba, dan masalah terbuka? | Produk awal, penanggung jawab, titik serah terima, dan daftar masalah |
| Bahan dan proses | Kecocokan bahan serta versi dokumen pencampuran, pembentukan, dan curing | Dokumen, dukungan teknis, serta catatan perubahan dan percobaan |
| Operasi mesin | Pekerjaan berwenang, pengenalan alarm, dan pencatatan penyimpangan | Pelatihan per mesin, instruksi kerja, dan konfirmasi kompetensi |
| Pemeliharaan mesin dan perkakas | Siapa menilai kerusakan, cetakan, dan pemeliharaan? | Pembagian tugas, dokumen, suku cadang, dan kontak servis luar |
| Inspeksi dan pelepasan produk | Apa yang diperiksa, bagaimana menilai, dan menangani produk tertunda/tidak sesuai? | Rencana inspeksi, sumber pengujian, identifikasi status, dan kewenangan peninjauan |
| Bahan dan batch | Hubungan bahan baku, campuran, produk pres, muatan oven, dan barang jadi | Kode batch, serah terima, penyimpanan, dan pengendalian produk menunggu inspeksi |
| Keselamatan dan kesehatan kerja | Pelindung mesin, penggunaan bahan, lingkungan, dan persyaratan personel | Tindakan dan pemilik tugas sesuai informasi keselamatan, petunjuk mesin, dan ketentuan lokal |
Sebelum personel lengkap, tentukan keterampilan yang diperoleh melalui perekrutan, pengembangan internal, atau bantuan luar. Spesialis luar dapat berkontribusi, tetapi harus ada pemilik internal yang menerima dokumen, mengatur penerapan, dan menindaklanjuti masalah agar pengetahuan proyek tidak hanya tersimpan dalam pesan teknisi pemasok.
Jika seluruh tim belum berpengalaman membuat abrasif berpengikat resin, sediakan dahulu dukungan proses berkelanjutan dan tetapkan pemilik rencana inspeksi serta keputusan mutu. Setelah itu, susun perekrutan dan pelatihan operator/pemeliharaan. Dukungan dapat berasal dari karyawan atau tim luar sesuai kesepakatan. Pengalaman produk sejenis dan keterlibatan dalam percobaan, analisis, serta serah terima dokumen penting; pengalaman perbaikan mekanis umum tidak otomatis membuktikan kemampuan bahan dan proses.
Saat menilai calon atau penyedia jasa, tanyakan produk serupa: bagaimana bahan dan versi dikonfirmasi, masalah produksi yang pernah ditangani, catatan dasar pengujian ulang, dan apa yang diserahkan sebelum dukungan selesai? Catatan yang boleh dibagikan atau penjelasan membantu penilaian tanpa meminta formula rahasia perusahaan lain.
2. Siapkan dokumen yang dapat dijalankan, bukan hanya formula
Tabel perbandingan bahan tidak cukup membuktikan produksi konsisten. Grade bahan, dasar perhitungan, struktur produk, mesin/perkakas, kondisi operasi, dan hasil inspeksi harus saling berkaitan.
Misalnya, nyatakan apakah proporsi aditif berdasarkan massa abrasif atau seluruh campuran. Tanpa definisi ini, angka sama dapat menghasilkan takaran berbeda. Halaman dukungan proses dan bahan LUMEI juga menjelaskan bahwa formula serta setelan khusus perlu produksi percobaan, pengujian, dan konfirmasi teknis.
Untuk produk awal, kumpulkan informasi berikut dengan status usulan, perlu validasi, atau terkonfirmasi:
- Persyaratan produk: penggunaan, dimensi, struktur, benda kerja, penandaan, dan mutu. Sampel pelanggan bermanfaat tetapi harus diterjemahkan menjadi persyaratan yang dapat diperiksa.
- Informasi bahan: nama, grade/spesifikasi, batch pasokan, dokumen teknis/keselamatan tersedia, penyimpanan, dan penggunaan. Nama sama tidak membenarkan pemakaian kesimpulan lama setelah sumber atau grade berubah.
- Dokumen proses: dasar penimbangan/pencampuran, pembentukan dan perkakas, curing/pendinginan, serta catatan setiap tahap. Tidak ada tekanan, suhu, atau waktu universal yang ditetapkan di sini.
- Dokumen inspeksi: item, metode, sampling, kriteria, dan format catatan, termasuk pembedaan status tertunda, tidak sesuai, dan dilepas.
- Versi dan perubahan: pengusul, peninjau, batch terdampak, validasi tambahan, dan waktu penggunaan versi baru.
Tidak semua dokumen harus final sejak awal, tetapi hal yang belum jelas harus tercatat. Pemilihan mesin dapat berlanjut tanpa menyebut setelan belum tervalidasi sebagai kemampuan produksi terbukti. Periksa hubungan tahap melalui proses pembuatan cakram potong resin.
3. Apa yang diberikan pelatihan dan harus dipertahankan tim?
Pelatihan mesin biasanya meliputi operasi, kontrol, pemeliharaan, diagnosis, dan keselamatan mesin tertentu. Ini bagian pembangunan kompetensi, bukan penyelesaian otomatis kecocokan formula, validasi kinerja, atau pengelolaan seluruh lini.
Pilih peserta menurut peran operasi, pemeliharaan, dan alih pengetahuan berkelanjutan, bukan hanya kesiapan bepergian. Jika bahasa dokumen atau teknisi berbeda dari bahasa lokasi, atur penerjemahan, istilah, dan penyerahan dokumen lebih awal.
Pelatihan dapat meliputi demonstrasi dan peninjauan catatan. Dalam kondisi aman terkonfirmasi dan batas wewenang, peserta melakukan tugas normal sesuai dokumen; pelatih mencatat hasil dan kekurangannya. Penanganan penyimpangan dapat dinilai dengan catatan kasus dan pertanyaan situasi, sambil menetapkan tindakan khusus personel teknis yang ditunjuk.
| Pemeriksaan setelah pelatihan | Konfirmasi lebih berguna daripada kehadiran |
|---|---|
| Dapat melakukan tugasnya? | Menjalankan operasi sesuai petunjuk, kondisi, dan wewenang; pelatih mencatat hasil dan kebutuhan latihan |
| Dapat menemukan dokumen tepat? | Mengidentifikasi versi mesin, perkakas, dan produk serta pihak penyelesai konflik |
| Dapat mencatat produksi? | Mengaitkan operasi dengan bahan, produk, dan batch proses, bukan hanya total hasil |
| Memahami batas tindakan? | Menjelaskan setelan yang diizinkan dan penyimpangan yang memerlukan berhenti, pemisahan produk, atau bantuan teknis |
| Dapat menyerahkan pekerjaan? | Sif berikut mengenali batch, penyimpangan terbuka, dan status dari catatan |
| Tahu meminta bantuan? | Menyiapkan identitas mesin, alarm/gejala, waktu, dan pemeriksaan terdahulu untuk kontak yang sesuai |
Informasi instalasi, pelatihan, dan purnajual LUMEI menjelaskan cakupan pelatihan dan layanan lokasi. Konfirmasikan peserta, mesin/produk, bahasa, dokumen keluaran, dan biaya. Penyediaan pelatihan tidak berarti seluruh pekerjaan teknis pendirian pabrik tercakup.
4. Atur kemampuan inspeksi sebelum batch pertama dibuat
Saat memilih mesin dan merencanakan percobaan, personel teknis dan mutu perlu menentukan pemeriksaan serta tempatnya. Tampilan, dimensi, kinerja potong/gerinda, dan uji keselamatan terkait memiliki tujuan berbeda dan tidak saling menggantikan. Dimensi produk pres sesuai tidak membuktikan produk setelah curing sesuai.
Nilai pemeriksaan internal dan yang dilakukan organisasi luar berkompeten. Periksa kecocokan kemampuan dan laporannya untuk produk/pasar, serta atur sampel, tenggat uji, dan penerimaan hasil. Kemungkinan menguji kelak bukan kemampuan inspeksi yang sudah tersedia.
Tentukan peninjau hasil, kaitan laporan dengan batch, dan tempat produk menunggu keputusan. Jika tidak, percobaan dapat menghasilkan barang tampak normal tanpa dasar pelepasan yang memadai.
Dokumen harus menunjukkan identitas produk, dasar inspeksi, batch sampel, hasil, peninjau, dan status saat ini.
5. Periksa kesinambungan tim saat percobaan, selain keluaran mesin
Percobaan pertama sering berfokus pada pengisian, pengepresan, pelepasan cetakan, dan bentuk utuh. Tim baru juga harus memeriksa penanggung jawab serah terima dan penyimpangan serta kecukupan catatan untuk keputusan tahap berikutnya.
Teknisi kedua pihak dapat menyepakati produk perwakilan, lingkup, sampling, dan pemeriksaan, lalu menghubungkan catatan bahan, pencampuran, pembentukan, curing, dan hasil. Kuantitas, pengulangan, serta kriteria bergantung pada proyek; tidak ada jumlah percobaan universal untuk menyatakan siap produksi massal.
Berikut situasi hipotetis penilaian kesiapan, bukan kasus pelanggan LUMEI: bagian pembentukan mengikuti instruksi terkonfirmasi, tetapi penyerahan ke curing hanya mencatat nomor baki tanpa kaitan ke batch campuran. Tim mutu juga tidak mengetahui versi dokumen inspeksi. Perbaiki hubungan batch dan penyerahan dokumen; keberhasilan mesin mengeluarkan produk tidak membuktikan seluruh lini siap.
Catat tiga kesimpulan: kondisi terverifikasi dan cakupannya; masalah yang perlu koreksi dan pengujian ulang; serta informasi yang belum cukup. Setelah perubahan bahan, perkakas, atau proses, penanggung jawab menentukan batch terdampak dan validasi ulang.
Saat membahas produksi percobaan dan validasi, sepakati dahulu masukan, evaluasi, dan penyerahan catatan. Hasil berlaku pada produk dan kondisi yang benar-benar diuji, bukan otomatis seluruh ukuran produksi massal.
6. Pisahkan penunjukan penanggung jawab dari kondisi terkonfirmasi
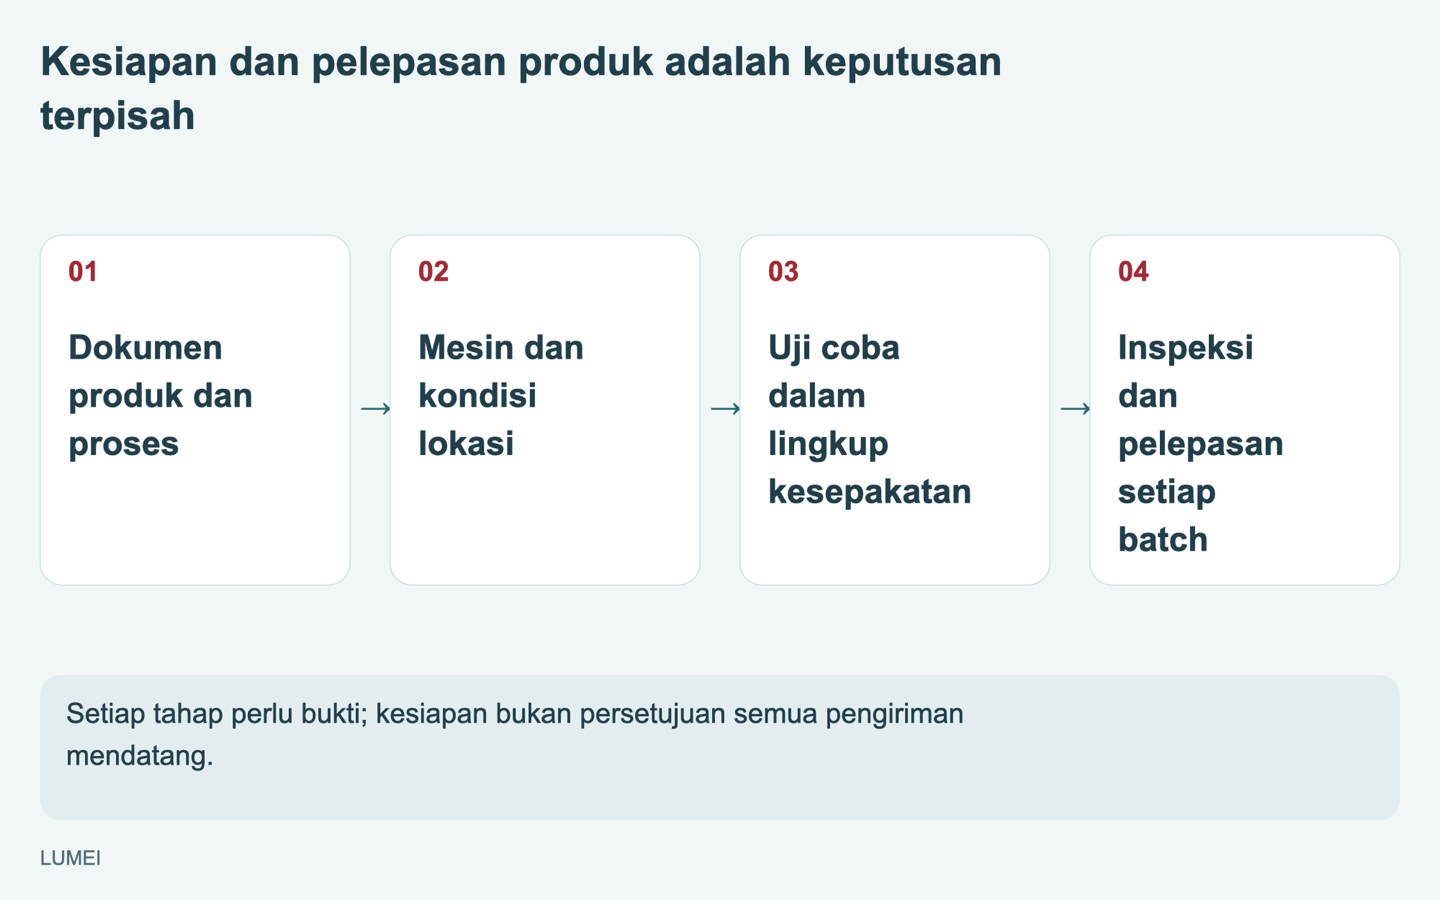
Daftar personel membagi tugas, bukan membuktikan penyelesaian. Sebelum percobaan, buat daftar kondisi, pemilik tugas, bukti, dan masalah terbuka. Kedatangan mesin, kesiapan percobaan, serta kesiapan memproduksi/melepas dalam lingkup kesepakatan memerlukan keputusan terpisah.
Tambahkan pemilik, tanggal target, status, dan referensi bukti pada tiap item. Gunakan “perlu disiapkan”, “perlu divalidasi”, atau “terkonfirmasi”; status terakhir mencantumkan produk, mesin, dan kondisi proses. Dengan demikian, tindak lanjut dan dasar keputusan terlihat.
| Item tinjauan | Bukti atau kondisi yang diperiksa | Masalah terbuka umum |
|---|---|---|
| Personel dan serah terima | Pembagian tugas, kompetensi terkonfirmasi, serah terima, dan pengganti | Pengetahuan penting hanya pada personel luar sementara tanpa penerima internal |
| Produk dan proses | Produk jelas, versi dikenali, ketidakpastian dicatat | Dokumen bertentangan atau setelan tanpa dasar jelas |
| Mesin dan lokasi | Instalasi, pemeriksaan, dan operasi berwenang sesuai petunjuk/proyek | Pelindung, fasilitas pendukung, atau lokasi belum siap |
| Bahan dan batch | Bahan teridentifikasi dan catatan terkait produk | Bahan, campuran, dan muatan oven tidak dapat dihubungkan |
| Inspeksi dan penanganan | Sumber tersedia, metode/kriteria jelas, wewenang status tertunda, tidak sesuai, dan pelepasan | Sampel tanpa rencana sesuai atau peninjau |
| Percobaan dan masalah | Hasil sesuai kondisi aktual, koreksi dan uji ulang dijadwalkan | Barang belum diuji, belum diuji ulang, atau di luar lingkup dianggap sesuai |
Tabel mendukung tinjauan kesiapan, bukan menggantikan penerimaan mesin, inspeksi produk, atau prosedur lokal. Selesaikan kondisi belum jelas yang memengaruhi keselamatan, kesesuaian, atau pelepasan sebelum penanggung jawab menetapkan lingkup dan syarat langkah berikutnya.
Meski personel, mesin, dan sumber uji siap, setiap batch tetap mengikuti persyaratan inspeksi dan pelepasan. Tinjauan kesiapan menetapkan apakah pekerjaan dapat berlangsung dalam kondisi tertentu, bukan menyetujui semua pengiriman mendatang.
7. Bawa kekurangan personel dan teknis ke pertemuan pertama
Pertemuan awal tidak memerlukan proses matang atau jawaban pasti atas hal yang belum diketahui. Siapkan satu halaman berisi produk, pelanggan/pasar, personel tersedia, pengalaman kurang, dan dukungan yang diminta.
Perjelas apakah perlu pelatihan operasi, diskusi bahan/proses, persiapan percobaan, atau konfirmasi catatan inspeksi keluaran. Tandai “perlu dikonfirmasi” dan sepakati siapa menyelesaikannya pada tahap mana.
Kurang pengalaman tidak menghalangi persiapan. Bentuk tim yang menerima pengetahuan teknis, mengikuti dokumen, mencatat proses, dan menangani penyimpangan, lalu tentukan lingkup lewat percobaan dan inspeksi yang disepakati. Pada halaman permintaan proyek LUMEI, jelaskan produk awal, lokasi, personel, dan dukungan agar mesin, bahan, pelatihan, serta percobaan dapat dibahas satu per satu.
Beritahu kami tentang kebutuhan manufaktur Anda
Diskusikan peralatan, bahan, proses dan cakupan pengiriman.
Kirim persyaratan proyek →