 AR












تصنيع أقراص القطع والجلخ 180–230
استخدم مقترح 30 + 46 محطة لشرح أدوار الماكينة وبناء المنتج
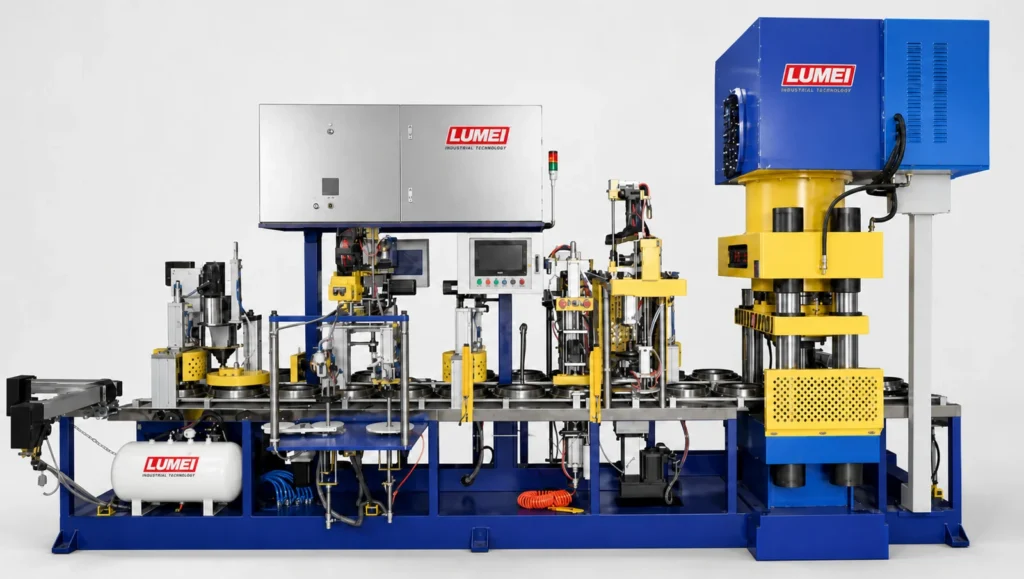
سيناريو تطبيقي
إطار السيناريو: المغرب؛ Mavorel Abrasives. اسم الشركة والموقع والخلفية التجارية افتراضية. هذا مثال توضيحي للتطبيق، وليس مشروعًا موثقًا لعميل.
نظرة عامة
في هذا السيناريو، تخطط إحدى شركات تصنيع المواد الكاشطة المغربية لإنتاج أقراص قطع وجلخ بحجم 180–230 ملم. تتعامل آلتان تشكيل مختلفتان مع متطلبات المنتج المعنية، بينما تتناول خطة الإنتاج الأحجام المتعددة وتغييرات المواد وقدرة المعالجة المشتركة.
خلفية الأعمال ومتطلبات الإنتاج
تقوم شركة Mavorel Abrasives، الشركة الخيالية في هذا السيناريو، بتوريد المواد الكاشطة للموزعين الصناعيين وترغب في تطوير نطاقات منتجات القطع والجلخ. ويركز المزيج المخطط له على منتجات 180 ملم و230 ملم. تدعم أقراص القطع طلبات التجديد المنتظمة، بينما تتم جدولة أقراص الجلخ على دفعات لتتناسب مع مزيج منتجات العملاء.
والسؤال الرئيسي هو كيفية تشغيل عمليتي التشكيل بشكل منفصل مع مشاركة الخلط والمعالجة والتعبئة حيثما كان ذلك مناسبًا. يجب أن تكون إضافة مجموعة منتجات مصحوبة بخطة واضحة لأحمال العمل النهائية.
تبدأ مناقشات التكوين بهياكل المنتج ومزيج الطلبات المتوقع. تتطلب أقراص القطع والجلخ معلومات منفصلة عن القالب والشبكة والتغذية. يمكن مراجعة الأعمال الفنية للتغليف الفرنسية أو العربية التي تقترحها الشركة، مع الاتفاق على لغات التوثيق والتدريب بشكل منفصل. هذه ترتيبات خاصة بالسيناريوهات، وليست افتراضات بشأن جميع المصانع المغربية. يجب أن تسجل التجارب المجمعة وقت الانتظار لكل مجموعة منتجات لدعم القرارات المتعلقة بالمعدات المشتركة.
تكوين المعدات
يجمع الاقتراح المتوفر بين آلة تشكيل الأقراص ذات الرأس الواحد 30 محطة، 300 طن مع آلة تشكيل ذات الرأس الواحد 46 محطة، 200 طن مع محطات التقليب.
تستخدم الآلة الأولى محطتين لوضع شبكة التسليح ونظام نقل بمحرك خطوي لتشكيل أقراص القطع. وتشمل الآلة الثانية التقليب والكبس المسبق ونظامين للكشف عن الشبكة بالأشعة تحت الحمراء لعمليات تصنيع أقراص القطع والجلخ المعنية.
تشمل المعدات المساندة نظام خلط بسعة 100 L، ومعدات للخلط الثانوي والغربلة الاهتزازية، وآلة تكديس أقراص أحادية الرأس، وفرن معالجة بتدوير الهواء الساخن بسعة 5 m³، ومعدات تغليف انكماشي.
جدولة المعدات المشتركة
تعتمد إمكانية مشاركة الخلط والغربلة والمعالجة على التركيبات وأحجام الدفعات ومتطلبات العملية. استخدم سجلات منفصلة لتحديد الدفعات والحركة للمنتجات المختلفة. أكمل خطوات التنظيف والتحقق المتفق عليها قبل تغيير الخليط.
يجب أن تتبع جداول المعالجة متطلبات العملية المؤكدة؛ إن مطابقة الأقطار الخارجية وحدها لا تثبت إمكانية مشاركة المنتجات في دورة الفرن. احتفظ بالملصقات وكميات العبوات وأشكال الكرتون المحددة بوضوح في منطقة التغليف.
تخطيط حول آلتين للتشكيل
حدد اتجاه تغذية كل آلة، وموضع إخراج المنتج من القالب، ومسار تغيير القالب، ومساحة الصيانة قبل تحديد موقع المعدات المساعدة المشتركة. تأكد من توافق تركيبات التراص لكلتا مجموعتي المنتجات.
إذا كانت آلتا التشكيل تعملان في نفس الوقت، فقد تتقاطع حركات المواد وحوامل الأقراص. يجب أن تتحقق التجارب من استخدام الممر ومواقع انتظار الدفعات بحيث يمكن تعديل مسارات النقل وفقًا لسير العمل الفعلي.
التجارب الفردية تليها الإنتاج المشترك
تحقق أولاً من تشكيل قرص القطع على الآلة ذات 30 محطة وعملية المنتج المحددة على الآلة ذات 46 محطة. قم بتأكيد وضع الشبكة، والتغذية، والقلب، وإعدادات ما قبل الضغط حسب الاقتضاء.
بعد استقرار كل عملية، نفّذ تجارب مشتركة وفق مزيج المنتجات المستهدف. سجّل الوقت المستغرق في انتظار المواد وحوامل الأقراص والمعالجة في مراحل الإنتاج اللاحقة. وإذا أدّى اشتراك العمليات في المعدات إلى تراكم الدفعات، فراجع جدولة الدفعات قبل تحديد الحاجة إلى زيادة الطاقة الإنتاجية.
تقييم التكوين المشترك
يجب أن يحدّد التقييم إمكانية إنتاج مجموعتي المنتجات بصورة متكررة، وقدرة العمليات المشتركة على الالتزام بالجدول المخطط. سجّل كميات الأقراص المشكّلة والكميات المنتظرة للفحص والكميات المقبولة بصورة منفصلة لأقراص القطع وأقراص الجلخ.
قم أيضًا بمراجعة إعداد التغيير وتحديد الدفعة وإرجاع حوامل الأقراص. يمكن أن يؤدي عدد الأقراص الإجمالي الفردي إلى إخفاء التغييرات في مزيج المنتجات وتوفير أساس غير كامل للتخطيط.
حيث يناسب هذا التكوين
من خلال أدوار الماكينة المحددة بوضوح، يمكن للشركة المصنعة جدولة مهام التشكيل حسب المنتج أثناء تنسيق عمليات الإعداد والعمليات النهائية. يدعم هذا التكوين مجموعة منتجات مختلطة؛ ولا يثبت أن معدات المعالجة والتعبئة المقترحة يمكنها استيعاب كلا الجهازين تلقائيًا بكامل طاقتها.
معدل الإنتاج المرجعي وحدود التجهيز
معدل الإنتاج المرجعي للآلة ذات 30 محطة هو 500–600 قرص في الساعة، وللآلة ذات 46 محطة هو 350–500 قرص في الساعة. هذه قيم مرجعية لاختيار آلتين مختلفتين، ولا يجوز جمعها باعتبارها معدل إنتاج مضمونًا للخط بالكامل.
اطلب خطًا مشتركًا لأقراص القطع والجلخ
قم بتوفير الأبعاد والسمك وعدد طبقات الشبكة ورسومات المنتج ومزيج الطلب المتوقع لكلتا مجموعتي المنتجات. اسمحوا لنا أن نعرف ما إذا كانت العملية المتزامنة مطلوبة. يمكن لـ LUMEI تحديد أدوار آلة التشكيل وتقييم معدات الخلط والمعالجة والتكديس والتعبئة المشتركة.
أخبرنا عن متطلبات التصنيع الخاصة بك
مناقشة المعدات والمواد والعملية ونطاق التسليم.
إرسال متطلبات المشروع ←