180–230切割与磨片场景
用30+46工位配置资料说明切片与磨片配置的分工,按产品结构评估
应用场景说明
摩洛哥企业 Mavorel Abrasives(玛沃瑞磨具)的名称、国别归属及业务背景为虚构设定,不代表真实客户或已交付项目。
场景概览
摩洛哥一家磨具企业希望将180–230 mm切割片与磨片纳入同一生产规划。方案以两台不同成型主机分别承担产品任务,重点处理多规格订单、混料切换和共用固化工序的排产关系。
企业背景与生产需求
本情境中的摩洛哥企业 Mavorel Abrasives(玛沃瑞磨具,虚构名称)面向工业用品经销商供应磨具,拟完善切割与磨削两个产品系列。计划导入的订单以180 mm和230 mm规格为主,切割片承担常规补货任务,磨片则按客户产品组合分批安排。企业关注的核心问题是:两类产品能否分别组织成型,又能否合理共用混料、固化和包装资源,避免新增产品之后所有订单都排在同一个后段工序等待。
配置讨论以产品结构和订单比例为起点,分别建立切割片与磨片的模具、网片和投料资料。包装标签可按企业拟定的法语或阿拉伯语版本核对,技术文件与培训语言也单独约定;这属于本场景的业务安排,不代表所有摩洛哥工厂采用相同要求。联合试产时分别跟踪两类产品的等待时间,让共用设备的配置建立在可记录的排产条件上。
设备配置与选型
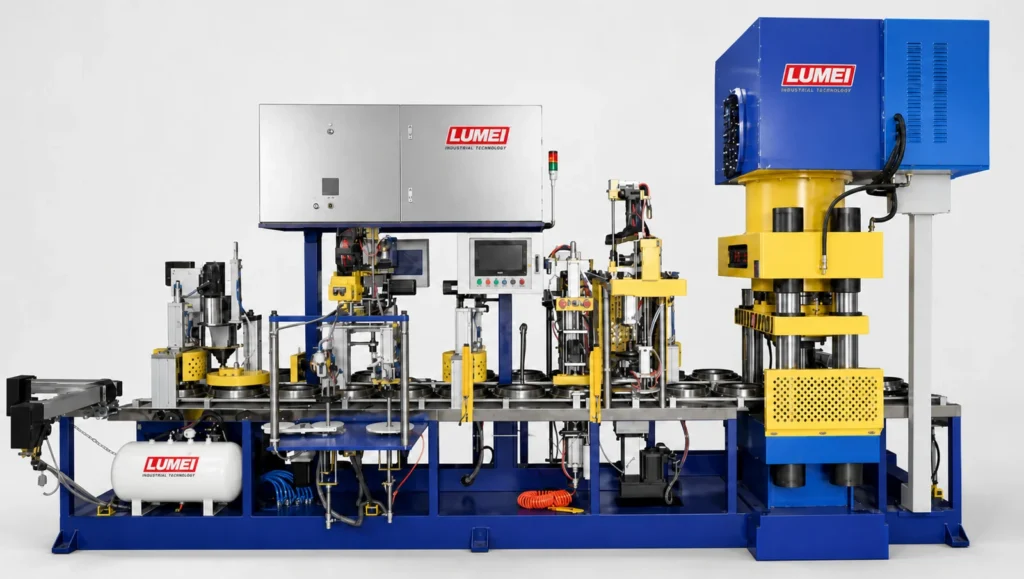
现有方案采用300 t 30工位单压头切片成型机与200 t 46工位单压翻转成型机。前者配置双放网与步进搬运,面向切割片成型;后者配置翻转、预压及两套红外测网,覆盖相应切割片和磨片工艺。整线另配100 L混料锅系统、二次搅拌与振动筛、单头码片机、5 m³热风循环干燥炉及热缩包装设备。
共用设备需要排产规则
混料、筛分和固化能否共用,需要按具体配方、批量与工艺要求核对。不同产品使用独立批次标识和流转记录;切换混合料前按确认的作业要求完成清理和核对。固化安排按经确认的工艺要求组织,不因两类产品外径相同就默认可以同炉处理。包装区也应区分标签、数量和箱规,防止产品在后段混淆。
布局从两台主机的供料与出料展开
布置时分别标出两台主机的供料方向、卸模位置、模具更换路径和维护空间,再确定共用辅机的位置。码片工装与两类产品之间的适配需要单独确认。如果两台主机同时运行,物料和工装转运会形成交叉,应在试运行中检查通道占用及待加工批次的存放位置,并据此优化搬运路线。
分机验证再做联合试产
先分别验证30工位主机的切片成型与46工位主机的目标产品工艺,确认对应的放网、投料、翻转及预压设置。单机流程稳定后,再按拟定订单比例组织联合试产,记录两台主机等待供料、等待工装和等待后段处理的时间。出现共用设备排队时,先调整批次安排,再判断是否需要增加配套能力。
怎样评价组合方案
这一方案的评估重点,是两类产品能否分别重复生产,以及共用工序能否按计划接续。生产记录应分别列出切割片和磨片的成型数量、待检数量与合格数量,避免用总片数掩盖产品结构变化。换规格的准备时间、批次识别和工装返回情况,也应纳入试运行复盘,作为后续排产的依据。
配置价值与适用范围
两台主机的职责清楚后,企业可根据产品订单分别组织成型任务,并统一考虑前后段工序。该方案适合多产品布局的设备规划,不预设两台主机满负荷运行时已有足够的固化和包装余量。
产能与配置说明
30工位主机参考产能为500–600片/小时,46工位主机为350–500片/小时。两项数据属于不同设备的选型参考,不应相加后作为整线承诺产量。
获取切片与磨片组合方案
请分别提供两类产品的尺寸、厚度、网片层数、结构图和计划订单比例,并说明是否需要同时运行。路美可按产品分工确认主机配置,再核对共用混料、固化、码片与包装的配套范围。