 ES












Cómo elegir una máquina para fabricar muelas abrasivas: dimensiones, refuerzo y cambios de producto
Publicado
Revise dimensiones, refuerzo y cambios de producto frente al utillaje y la capacidad de prensado. Compare equipos y separe compatibilidad y validación.
Asocie cada muela o disco de corte de aglomerante resinoide con su utillaje, operaciones y comprobaciones de prueba. Un diámetro dentro del intervalo indicado es solo un filtro inicial. No demuestra que sean admisibles todas las combinaciones de espesor, agujero y refuerzo.
Siga esta secuencia: lista de productos, utillaje y operaciones, revisión de capacidades y pruebas representativas. Registre por separado la compatibilidad de la configuración y los resultados de validación. Esta guía trata de equipos para fabricar muelas y discos.
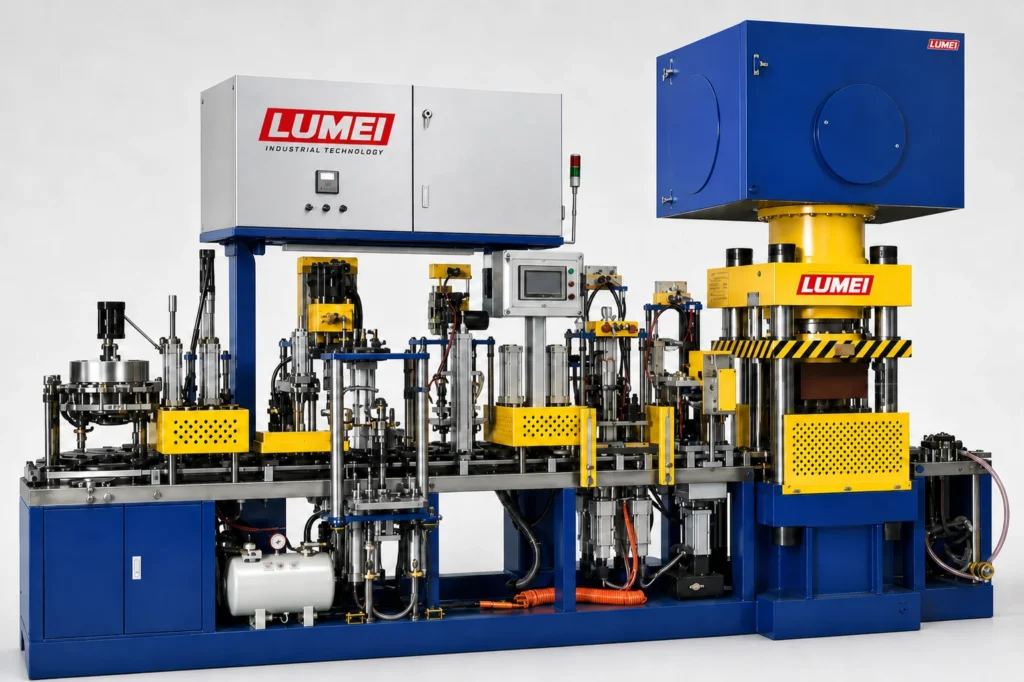
1. Definir el alcance de compra mediante una lista de productos
Separe la producción inmediata de los planes futuros. Registre lo siguiente para cada producto.
| Información del producto | Elementos de máquina o proceso que deben comprobarse |
|---|---|
| Diámetro, espesor y agujero | Moldes, elementos de centrado y espacio de conformado |
| Forma plana, de centro deprimido u otra | Superficies de conformado, apoyo y desmoldeo |
| Dimensiones, capas y posición de la malla entre capas de material | Colocación, alimentación, posicionamiento e inspección |
| Referencia de formulación o sistema de materiales | Alimentación, distribución y materiales representativos de prueba |
| Medidas principales, mezcla de pedidos y turnos | Condiciones de funcionamiento y base para evaluar la producción |
| Combinaciones y frecuencia de cambios; utillaje existente | Piezas que sustituir, ajustes y compatibilidad de interfaces |
Distinga las dimensiones del producto acabado, la pieza prensada sin curar y el molde. No son intercambiables. Identifique los planos o muestras pendientes y no incluya todavía esos productos en el alcance confirmado.
2. Comprobar el prensado y el desmoldeo tras la compatibilidad dimensional
Un disco de corte plano y un disco de desbaste de centro deprimido del mismo diámetro pueden necesitar distintas superficies, apoyos o ajustes. Los cambios de espesor o agujero también exigen revisar el espacio de llenado, el centrado, el prensado y el desmoldeo.
Pida al proveedor que confirme, mediante el proceso del producto y la documentación de máquina, la fuerza necesaria, la carrera efectiva permitida, el espacio de apertura, el recorrido de desmoldeo y la compatibilidad de recepción y traslado. La presión hidráulica y la fuerza de prensado no son intercambiables. Un ajuste en pantalla no basta para establecer la idoneidad.
Use el catálogo de equipos de conformado para una selección inicial y confirme qué utillaje y mecanismos opcionales incluyen la propuesta y el precio. Revise interfaces, centrado, dimensiones y revisiones de planos del utillaje existente. Poder cambiar moldes no significa que los antiguos se instalen directamente.
3. Convertir la estructura de refuerzo en una secuencia de operaciones
A partir de la estructura y el proceso aprobados, enumere la colocación de componentes, el llenado por capas, cada capa de malla, el prensado y el desmoldeo. Identifique operaciones manuales, estándar y opcionales.
Compruebe diámetro, agujero, forma y estado de suministro de la malla respecto al mecanismo propuesto. Verifique que la alimentación y el avance posteriores conservan su posición. Revise cada capa: una prueba de una sola capa no demuestra la idoneidad para varias.
Colocar automáticamente y detectar la malla son capacidades distintas. Si hay detección, especifique si comprueba presencia, cantidad, posición u otro aspecto. El aspecto superficial de la pieza prensada no demuestra la conformidad del refuerzo interior. Vincule las anomalías con producto, etapa y número de muestra.
4. Comparar cabezales, estaciones y producción en condiciones comunes
El número de cabezales, las estaciones y el alcance de productos describen aspectos distintos. Uno no determina directamente los demás. Confirme la función de cada estación en el diagrama de secuencia.
Por ejemplo, antes de comparar la máquina automática de avance de dos cabezales, 48–52 estaciones y la máquina automática de avance de un cabezal, 54–58 estaciones, confirme que el producto está dentro del alcance verificado de ambas propuestas. Después, evalúelas con el mismo producto y las condiciones acordadas.
| Comparación | Condiciones que deben igualarse o definirse |
|---|---|
| Producto y materiales | Revisión del plano, refuerzo, lote y requisitos del proceso |
| Ciclo completo | Alcance de alimentación, colocación de malla, prensado, desmoldeo e intervención manual |
| Producción y calidad | Mismo periodo y método de inspección; distinguir piezas prensadas de productos acabados aceptados |
| Cambio de producto | Misma pareja de productos y alcance del tiempo de sustitución, ajuste y recuperación |
La producción de referencia sirve para la discusión inicial. Más cabezales no garantizan un aumento proporcional, y el ciclo de conformado no equivale a la producción final aceptada de la línea. Véase la guía de control del espesor de piezas prensadas.
5. Definir qué debe verificar cada producto de prueba
Use productos principales para evaluar funcionamiento continuo; medidas límite dentro del rango permitido para comprobar utillaje y espacio de movimiento; estructuras de refuerzo distintas para revisar operaciones; y cambios frecuentes para evaluar sustitución y recuperación. Seleccione las muestras según el proyecto. No explore los límites de máquina mediante prensados de prueba.
Acuerde revisiones de planos y proceso, lotes, utillaje, cantidades, funcionamiento, medición y criterios de aceptación. Registre tiempos, identificadores de molde o estación pertinentes, interrupciones, intervenciones y piezas o ajustes modificados durante los cambios.
Complete el curado y las inspecciones acordados. Unas dimensiones aceptables de la pieza sin curar no demuestran por sí solas el rendimiento de corte o desbaste ni el cumplimiento de los requisitos de seguridad aplicables. Defina por separado condiciones y responsabilidades de esas evaluaciones.
6. Separar compatibilidad de configuración y resultados de validación
La configuración puede clasificarse como compatible tal como está, necesita utillaje o mecanismos adicionales, pendiente de evaluación o fuera de alcance. La validación se registra aparte: no iniciada, realizada con evaluación incompleta, comprobaciones acordadas superadas o no conformidades detectadas. Necesitar equipo adicional y no estar probado no son estados excluyentes.
La tabla es un ejemplo para rellenar, no un caso real ni una declaración de capacidad. Introduzca dimensiones y referencias de plano y material reales; conserve un registro por producto.
| Producto de ejemplo | Compatibilidad | Validación | Registro o siguiente acción |
|---|---|---|---|
| Disco de corte plano principal | Pendiente de evaluación | No iniciada | Aportar plano, materiales y estructura de malla |
| Igual diámetro, distinto espesor o agujero | Pendiente de evaluación | No iniciada | Revisar utillaje, centrado, prensado y desmoldeo |
| Estructura de refuerzo diferente | Pendiente de evaluación | No iniciada | Revisar secuencia de malla, mecanismos e inspecciones |
Superar las comprobaciones acordadas solo se aplica al producto, configuración y evaluaciones registrados. No significa superar todos los requisitos de rendimiento o conformidad. Un resultado no cubre automáticamente otras estructuras.
Qué preparar antes de hablar con LUMEI
Prepare lista de productos, planos o muestras, referencias de materiales, medidas principales, producción objetivo y turnos, además de equipos y utillaje existentes. Enumere aparte las ampliaciones futuras para aclarar la oferta y los puntos pendientes.
Al organizar la producción de prueba y validación, acuerde registros y condiciones de evaluación. En líneas completas, utilice la solución de fabricación de discos de corte para revisar las interfaces entre mezcla, conformado, curado, inspección y embalaje. El documento de selección debe vincular cada producto con su configuración, resultados y tareas pendientes.
Compare las configuraciones de conformado publicadas
Relacione las preguntas de esta guía con los rangos documentados y las producciones de referencia condicionadas. Compruebe planos reales y condiciones de prueba antes de considerar adecuado un modelo.
Recursos de selección y cotización
Cuéntenos sus requisitos de fabricación
Consulte sobre equipos, materiales, procesos y alcance del suministro.
Enviar requisitos del proyecto →