 ES












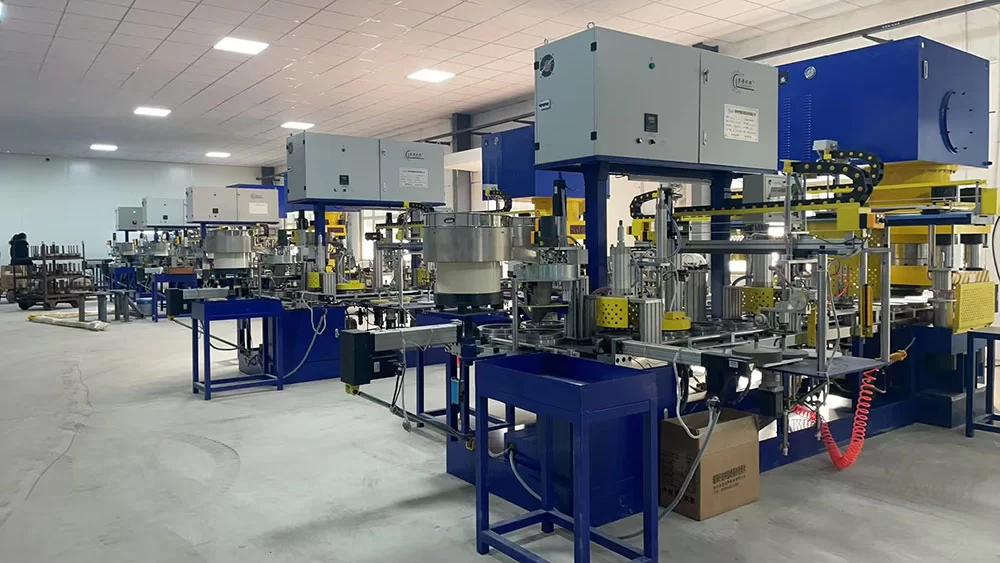
La fabricación de discos reforzados de corte y desbaste con aglomerante de resina suele comprender selección de materias primas, mezcla y acondicionamiento, prensado con refuerzo, curado y enfriamiento, inspección final, embalaje y almacenamiento. Al evaluar una línea, compruebe los equipos, el estado en que materiales, piezas prensadas y productos pasan a la siguiente operación y los registros que acompañan cada lote.
Este artículo explica las operaciones principales y la información que debe comprobarse entre etapas. La formulación, las condiciones de trabajo, los límites del equipo y los requisitos de inspección dependen del producto previsto y de los documentos de proceso y calidad correspondientes.
1. Selección y proporción de materias primas
Defina uso, dimensiones, forma y estructura de refuerzo antes de revisar la combinación de abrasivo, aglomerante de resina y cargas. Un mismo nombre de material no hace intercambiables distintos grados o lotes.
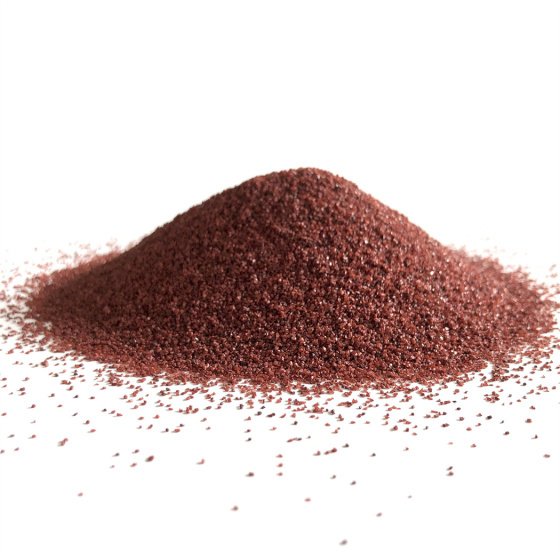
Por ejemplo, seleccione alúmina fundida marrón y alúmina fundida blanca según el material de la pieza, el diseño del producto y los ensayos. Registre por separado tratamientos como recubrimiento o calcinación; no utilice únicamente un nombre genérico en el registro de entrega de materiales.
Antes de dosificar, compruebe especificaciones, números de lote, revisión de fórmula y registros de pesaje. Las cantidades y la secuencia de incorporación de resina en polvo, resina líquida y cargas aplicables deben proceder de los documentos de proceso.
Comprobación de transferencia: La siguiente operación debe poder identificar materiales utilizados, revisión de fórmula y pesos reales del lote. Identifique y gestione los materiales de entrada pendientes de revisión conforme al procedimiento de calidad.
2. Mezcla y acondicionamiento controlado
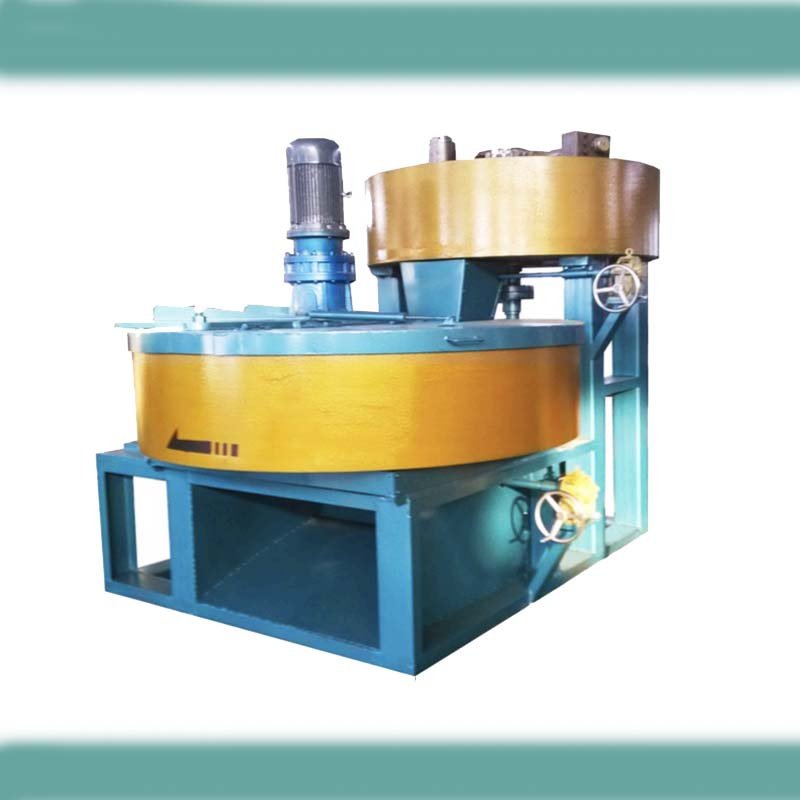
La mezcla distribuye el aglomerante y los demás componentes según el proceso. Evalúe método de mezcla, intervalo de tamaño de lote, secuencia de carga y descarga; el nombre de la máquina no demuestra su idoneidad para una fórmula.
Confirme si se requiere maduración u otro acondicionamiento, su duración, ambiente y plazo de utilización según la fórmula y el proceso validado. Cada sistema de materiales puede necesitar condiciones diferentes.
Registre inicio y fin de mezcla, fórmula, lotes de materiales, condiciones ambientales necesarias y estado de la mezcla. Evalúe apelmazamiento, cambios de fluidez u otras anomalías conforme al procedimiento; no añada materiales arbitrariamente para recuperar el aspecto.
Comprobación de transferencia: La mezcla pendiente de prensado debe tener lote, estado y condiciones de uso definidos. La reutilización o combinación de sobrantes también requiere una justificación establecida. Consulte el soporte de procesos y aplicación de materiales.
3. Prensado y refuerzo con malla
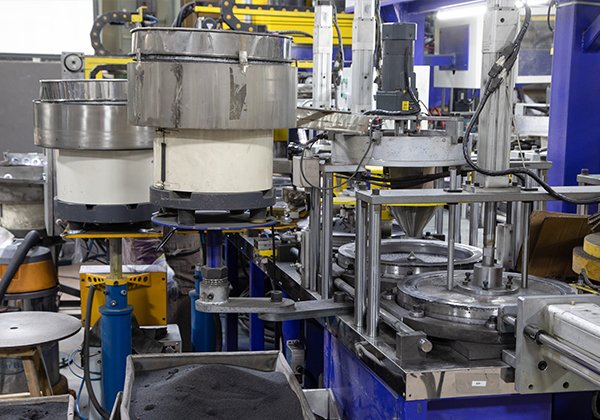
Introduzca la mezcla en el molde en el orden indicado; después del prensado y desmoldeo se obtiene la pieza sin curar. En productos reforzados, compruebe dimensiones de malla, número de capas, colocación y relación con las capas de mezcla.
Revise conjuntamente molde, llenado, prensado, desmoldeo y recepción de piezas. Que el diámetro esté dentro del intervalo nominal no significa que todas las combinaciones de espesor, orificio, forma y refuerzo estén validadas. Consulte la guía de selección de máquinas para discos abrasivos.
Registre identificación del utillaje, revisiones de producto y proceso, ajustes y resultados. La presión hidráulica no equivale a fuerza de prensado; las dimensiones finales tampoco sustituyen los requisitos de medición de las piezas prensadas. Véase la guía de control de espesor de piezas prensadas.
Comprobación de transferencia: Vincule las piezas con lotes de mezcla, equipos y utillajes. Tras cambiar moldes o ajustes, aplique el plan aprobado de primera pieza e inspección de proceso. Un aspecto y unas dimensiones aceptables de la pieza prensada no demuestran el rendimiento del producto terminado.
4. Curado y enfriamiento controlados
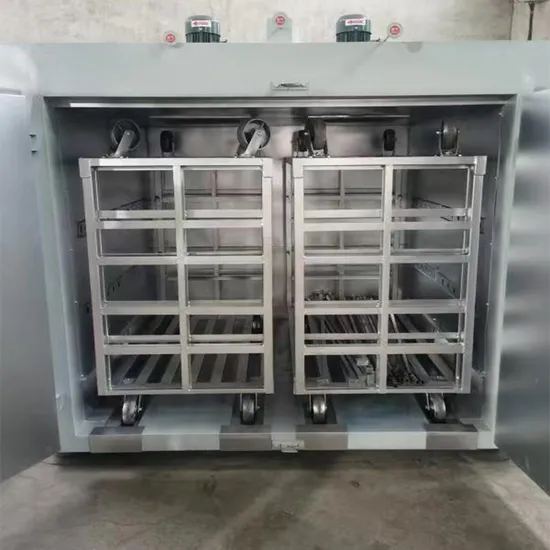
Cargue las piezas en el horno según el método previsto y ejecute el programa aprobado de temperatura y tiempo para curar el aglomerante. Seleccione el programa considerando sistema de resina, especificación, carga y validación del proceso.
Distinga temperatura programada, temperatura del punto de control y temperatura experimentada por el producto. Relacione carga, registros de funcionamiento y validación; no se limite a anotar que el horno alcanzó la consigna. Consulte la guía de verificación de temperatura del horno de curado.
Organice enfriamiento, traslado e inspección según los documentos. Ante desviaciones, paradas anómalas o registros incompletos, evalúe el lote conforme al procedimiento; un aspecto normal no basta para liberarlo.
Comprobación de transferencia: Registre lote de producto, carga o ciclo de horno, revisión del programa, funcionamiento real y anomalías para permitir la trazabilidad del curado.
5. Inspección y liberación del producto terminado
Después del curado y enfriamiento, inspeccione según especificación y plan aplicables. Pueden corresponder controles de aspecto, dimensiones, planitud, equilibrado estático y resistencia a la rotación; confirme individualmente métodos, frecuencia y criterios.
La inspección visual comprueba grietas, bordes dañados y deformación. El ensayo de resistencia a la rotación evalúa integridad mecánica bajo condiciones definidas; los ensayos de corte o desbaste evalúan rendimiento en la aplicación correspondiente. No son intercambiables.
Diferencie inspección individual y muestreo por lotes; defina origen de muestras, registros y tratamiento de productos no conformes. Una vez completados los registros, confirme la liberación según calidad. Consulte el soporte de producción piloto y validación para evaluar muestras.
Comprobación de transferencia: Identifique claramente productos pendientes de inspección, revisión, no conformes y liberados. Vincule resultados con lotes y registros de producción.
6. Clasificación, embalaje y almacenamiento
Clasifique los productos liberados según especificación y pedido. Antes de embalar, revise cantidad, aspecto, identificación y registros. El embalaje debe adecuarse al producto y a transporte y almacenamiento; no basta con que la máquina selle correctamente.
Los registros de embalaje y almacén deben relacionar especificación, lote y pedido. Para restricciones de uso, condiciones de almacenamiento o plazos de validez, siga requisitos aplicables y documentación confirmada, sin valores genéricos no verificados.
No mezcle productos pendientes de inspección o decisión con productos liberados para embalarlos y expedirlos directamente. El almacenamiento también debe facilitar traslado, separación de lotes e identificación del estado.
Comprobación de transferencia: Conserve mediante registros la trazabilidad del lote, liberación y pedido de destino para verificar preparación y entrega.
¿Qué información preparar antes de planificar la línea?
Prepare dimensiones, formas, refuerzos, usos y planos previstos; después indique producción objetivo, turnos, equipos existentes, sistema de materiales y cuestiones por validar. Aclare si la producción se refiere a piezas prensadas o a productos aceptados tras curado e inspección.
En instalaciones nuevas o ampliaciones, describa edificio y ruta de proceso. Compare equipos principales y materiales disponibles, y confirme configuración, utillajes y pruebas para los productos concretos.
Envíe una consulta sobre la línea de producción con información de producto y proyecto que pueda compartir públicamente, para precisar el alcance de fabricación.