 ES












El fabricante indio de abrasivos Carborundum Universal Limited (CUMI) anunció el 16 de marzo de 2026 el inicio de la producción comercial en su nuevo proyecto de discos de corte y desbaste de Hosur. Según su comunicación a la Bolsa Nacional de la India, utiliza líneas y tecnología adquiridas a DRONCO, Alemania, y trasladadas a la India. La capacidad anual total de estos productos de CUMI India pasaría de 45 millones a más de 90 millones de discos. Comunicado y anuncio oficiales
Para los compradores de equipos para fabricar muelas, destaca la integración del control de mezclado, el prensado automático, la manipulación en la zona de hornos y el curado. El caso permite plantear conjuntamente la capacidad de cada máquina y la coordinación entre etapas bajo condiciones definidas al planificar o reformar una fábrica.
La configuración anunciada integra varias etapas de fabricación
El comunicado de CUMI enumera una unidad de mezclado con control SCADA, líneas de prensado automático integradas con manipulación sin operarios en los hornos y sistemas de curado, y control ambiental destinado a mantener las características de las materias primas. El anexo indica por separado una capacidad añadida en Hosur de 46 millones de discos al año. Fuente: anexo del anuncio y comunicado, páginas 2–3
Las cifras tienen ámbitos distintos: 46 millones corresponde a la capacidad añadida de Hosur; más de 90 millones es la capacidad anual total del negocio pertinente de CUMI India. Ninguna equivale directamente a la capacidad de una sola prensa ni a la producción anual real de piezas aceptadas.
El anuncio no ofrece tiempos completos de ciclo, formulaciones, perfiles de curado ni procedimientos de aceptación de la línea. El análisis de compras que sigue aborda las transferencias entre procesos; no constituye el plan técnico detallado de CUMI.
Del mezclado al prensado: lotes y condiciones de alimentación
Al tratar la configuración de los equipos de mezclado, conviene considerar juntos el tamaño útil del lote, el ciclo completo y la alimentación posterior. El volumen del recipiente no indica por sí solo cuánto tiempo un lote conforme puede abastecer el conformado.
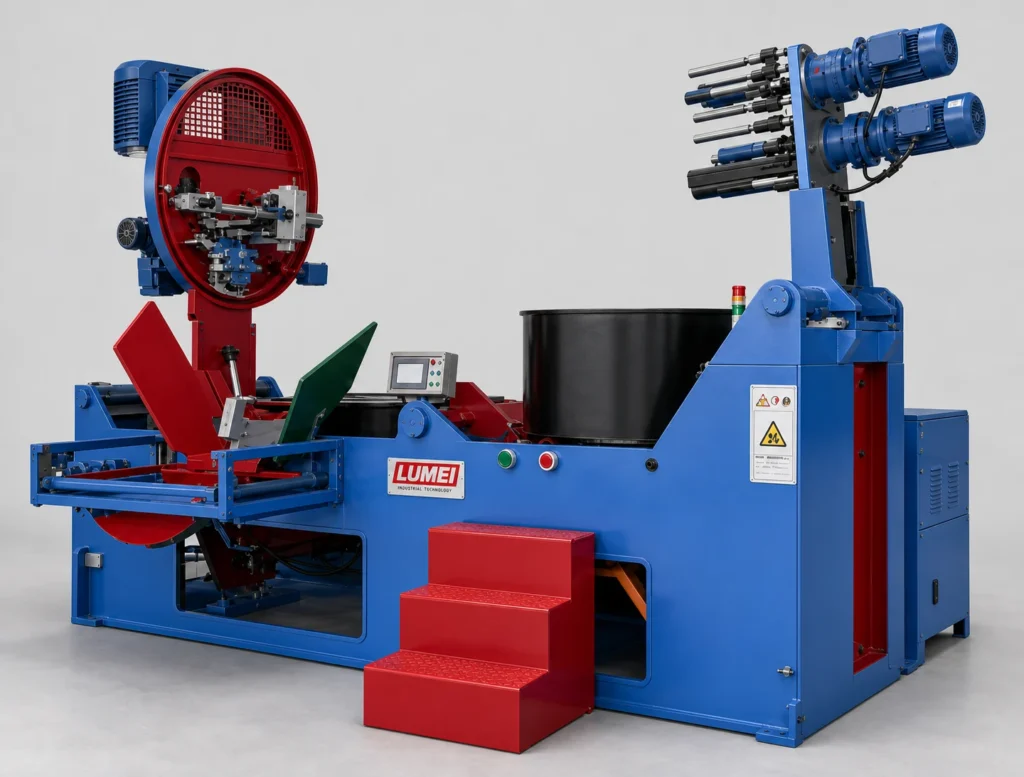
Se puede aclarar cómo llega la mezcla descargada a la prensa, si requiere transporte manual o almacenamiento temporal y cómo se vinculan los lotes de mezclado y conformado. El tiempo, ambiente y método de almacenamiento admisibles requieren validación según la formulación y el proceso.
Por ejemplo, ¿qué ocurre con la mezcla preparada si la prensa para por un cambio de molde o por falta de materiales auxiliares? Conviene resolverlo durante la configuración. En las pruebas se pueden conservar los lugares y momentos de muestreo y evaluar la idoneidad junto con el conformado, curado e inspección final.
Del prensado al curado: capacidad real de recepción
Al evaluar las prensas para muelas y sus configuraciones de conformado, hay que aclarar quién realiza alimentación, colocación de malla y etiquetas, desmoldeo, carga y transporte, además del prensado. Las operaciones dependen de la estructura del producto. Los ciclos declarados deben indicar producto, utillaje, personal y operaciones auxiliares.

La capacidad receptora de los equipos de curado posteriores debe calcularse con la carga por lote, el ciclo completo, la carga, descarga y preparación entre ciclos. Si los hornos no reciben la producción previa según lo previsto, deben evaluarse las esperas y la acumulación de producto en curso.
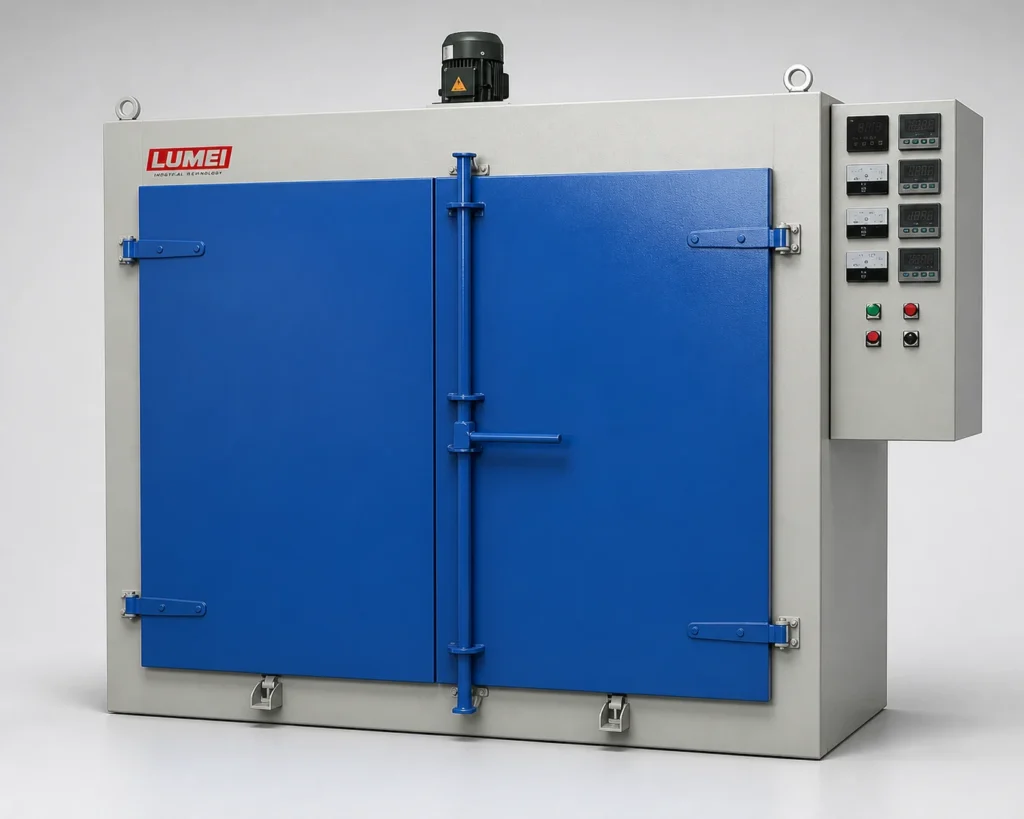
Las propuestas de línea deben compararse con la misma combinación de productos y periodo, comprobando después el curado y las inspecciones. El número de piezas conformadas no sustituye al de productos finales aceptados. Identificar un cuello de botella también exige registros de producción o pruebas.
Definir la automatización mediante transferencias y situaciones anómalas
CUMI ha descrito la integración de su propio proyecto. Otras fábricas deben definir la automatización según productos, personal e instalaciones. Estas cuestiones pueden orientar la discusión técnica con proveedores:
| Transferencia | Aspectos que deben aclararse | Registros que pueden solicitarse |
|---|---|---|
| Descarga de mezcla a alimentación de prensa | Lote, transporte, almacenamiento temporal e identificación | Carga, descarga, espera y alimentación |
| Salida de prensa a carga del horno | Recepción tras desmoldeo, carga, transporte y separación de anomalías | Ciclos completos, intervención manual y producto en curso |
| Fin de curado a liberación por inspección | Enfriamiento, descarga, correspondencia de lotes e inspección | Proceso, resultados y cantidad final aceptada |
| Cambio o parada anómala | Material restante, producto en curso y recuperación | Cambios, causas de parada y tratamiento |
La tabla propone temas de revisión, no límites universales de aceptación. Además del funcionamiento continuo normal, se debe revisar la recuperación tras faltas de material, cambios y pausas en condiciones acordadas. Hay que distinguir acciones automáticas y manuales y cómo se conservan los datos de lote y calidad ante anomalías.
De una oferta de equipos a una propuesta de línea verificable
Hosur es un ejemplo concreto de integración de equipos; su escala y configuración no son criterios directamente aplicables a otras fábricas.
Para solicitar ofertas, primero se deben definir especificaciones y combinación de productos, producción aceptada objetivo, turnos, procesos actuales, local y servicios auxiliares. Después se solicitan capacidades por etapa, transferencias, intervención manual y métodos de verificación, comparando el alcance del suministro en condiciones iguales.
Las pruebas y la aceptación deben referirse a la misma tarea: registrar entradas, lotes de mezclado, cantidades conformadas, lotes de curado, esperas e intervención manual, y contrastar la producción aceptada. Así se comprueba la coordinación, además de parámetros y precios individuales.
Para preparar el listado de equipos de una fábrica, la guía de equipos y preparación de fábrica para líneas de discos de corte de resina ayuda a revisar el alcance de cada etapa antes de estudiar el producto y las condiciones reales del local.
Nota de fuentes: se revisa una noticia pública del 16 de marzo de 2026 y se aporta análisis independiente. No se utilizan datos operativos inéditos del proyecto. Los enlaces de LUMEI son lectura complementaria y no implican que LUMEI participara en el proyecto.