 TH












Carborundum Universal Limited (CUMI) ผู้ผลิตวัสดุขัดของอินเดียประกาศเมื่อวันที่ 16 มีนาคม 2026 ว่าโครงการผลิตใบตัดและใบเจียรแห่งใหม่ในโฮซูร์เริ่มผลิตเชิงพาณิชย์แล้ว ตามเอกสารที่ยื่นต่อตลาดหลักทรัพย์แห่งชาติอินเดีย โครงการใช้สายการผลิตและเทคโนโลยีที่ซื้อจาก DRONCO ประเทศเยอรมนีและย้ายมาอินเดีย โดยกำลังผลิตรวมต่อปีของผลิตภัณฑ์กลุ่มนี้ของ CUMI India จะเพิ่มจาก 45 ล้านเป็นมากกว่า 90 ล้านชิ้น ประกาศและข่าวประชาสัมพันธ์อย่างเป็นทางการ
สำหรับผู้ซื้อเครื่องจักรผลิตหินเจียร ประเด็นน่าสนใจคือการรวมระบบควบคุมการผสม การอัดอัตโนมัติ การขนย้ายในบริเวณเตา และการบ่มเข้าด้วยกัน ในการสร้างหรือปรับปรุงโรงงาน ควรประเมินทั้งความสามารถของแต่ละเครื่องและการทำงานร่วมกันของขั้นตอนภายใต้เงื่อนไขที่กำหนด
การจัดระบบที่ประกาศเชื่อมหลายขั้นตอนการผลิต
ข่าวประชาสัมพันธ์ CUMI ระบุชุดผสมควบคุมด้วย SCADA สายอัดอัตโนมัติที่เชื่อมกับระบบขนย้ายเตาแบบไร้ผู้ปฏิบัติงานและระบบบ่ม ตลอดจนการควบคุมสภาพแวดล้อมเพื่อรักษาคุณลักษณะวัตถุดิบ ภาคผนวกระบุกำลังผลิตส่วนเพิ่มของโฮซูร์แยกต่างหากที่ 46 ล้านชิ้นต่อปี ที่มา: ภาคผนวกประกาศและข่าวประชาสัมพันธ์ หน้า 2–3
ตัวเลขมีขอบเขตต่างกัน: 46 ล้านคือกำลังผลิตส่วนเพิ่มของโฮซูร์ ส่วนมากกว่า 90 ล้านคือกำลังผลิตรวมต่อปีของธุรกิจที่เกี่ยวข้องของ CUMI India ทั้งสองไม่ใช่กำลังผลิตเครื่องอัดหนึ่งเครื่องหรือจำนวนสินค้าที่ผ่านเกณฑ์จริงต่อปีโดยตรง
ประกาศไม่ได้ให้เวลารอบเครื่อง สูตรผสม โปรไฟล์การบ่ม และขั้นตอนตรวจรับทั้งสายอย่างครบถ้วน การวิเคราะห์เพื่อจัดซื้อต่อไปนี้กล่าวถึงการส่งต่อระหว่างกระบวนการ ไม่ใช่แผนเทคนิครายละเอียดของ CUMI
จากการผสมสู่การอัด: ตรวจสอบล็อตการผลิตและเงื่อนไขป้อนวัสดุ
เมื่อหารือเรื่องการจัดเครื่องผสม ควรพิจารณาปริมาณทำงานจริงต่อรุ่น รอบการผสมทั้งหมด และวิธีป้อนขั้นตอนถัดไปร่วมกัน ปริมาตรถังเพียงอย่างเดียวไม่บอกว่าส่วนผสมที่ผ่านเกณฑ์หนึ่งล็อตจะป้อนการขึ้นรูปได้นานเท่าใด
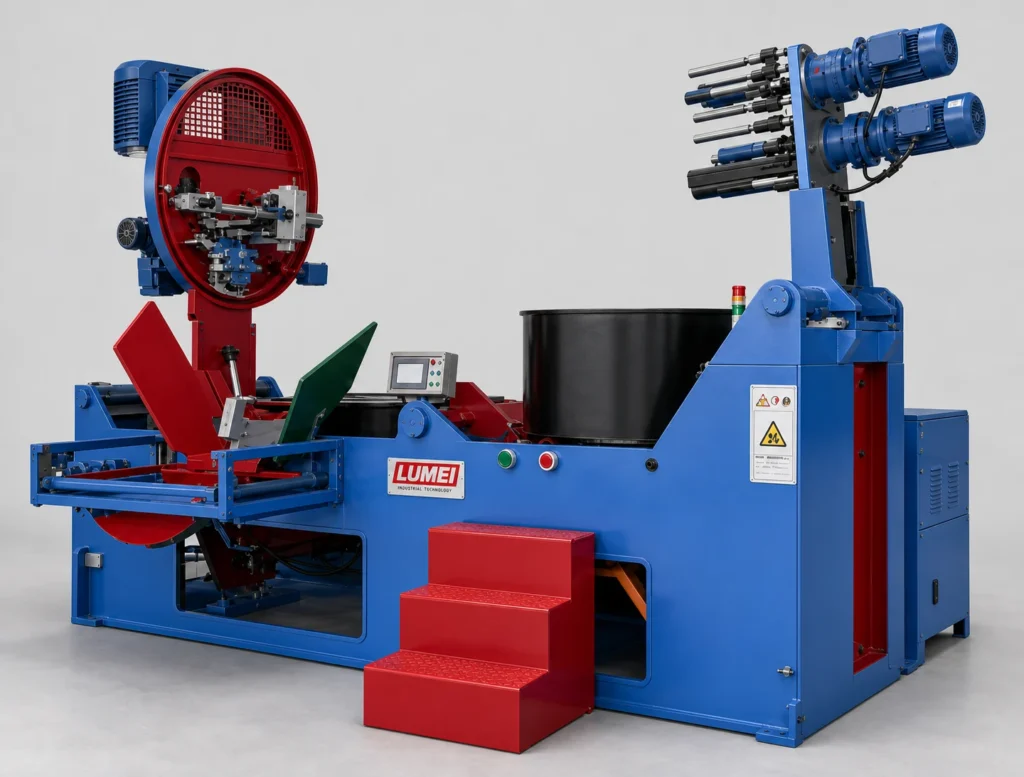
ควรระบุว่าส่วนผสมที่ปล่อยออกไปถึงเครื่องอัดอย่างไร ต้องขนย้ายด้วยคนหรือเก็บชั่วคราวหรือไม่ และเชื่อมล็อตการผสมกับล็อตขึ้นรูปอย่างไร ระยะเวลา สภาพแวดล้อม และวิธีเก็บที่อนุญาตต้องตรวจสอบตามสูตรและกระบวนการเฉพาะ
เช่น หากเครื่องอัดหยุดเปลี่ยนแม่พิมพ์หรือขาดวัสดุเสริม จะจัดการส่วนผสมที่เตรียมแล้วอย่างไร ควรกำหนดตั้งแต่ขั้นจัดระบบ ไม่ใช่หลังเริ่มผลิต ระหว่างทดลองอาจเก็บข้อมูลจุดและเวลาเก็บตัวอย่าง แล้วประเมินความเหมาะสมร่วมกับผลขึ้นรูป บ่ม และตรวจสินค้าสำเร็จ
จากการอัดสู่การบ่ม: ตรวจสอบความสามารถรับงานจริง
เมื่อประเมินเครื่องอัดหินเจียรและรูปแบบการขึ้นรูป นอกจากการอัดต้องกำหนดว่าใครทำหน้าที่ป้อนวัสดุ วางตาข่ายและฉลาก ถอดแบบ จัดโหลด และขนย้าย ขั้นตอนจริงขึ้นกับโครงสร้างผลิตภัณฑ์ เวลารอบที่เสนอควรระบุผลิตภัณฑ์ แม่พิมพ์ คน และงานประกอบด้วย

ความสามารถรับงานของอุปกรณ์บ่มถัดไปต้องคำนวณตามโหลดต่อล็อต รอบกระบวนการทั้งหมด การนำเข้า นำออก และการหมุนเวียน หากส่วนเตาไม่สามารถรับผลผลิตก่อนหน้าได้ตามแผน ควรประเมินเวลารอและการสะสมงานระหว่างผลิต
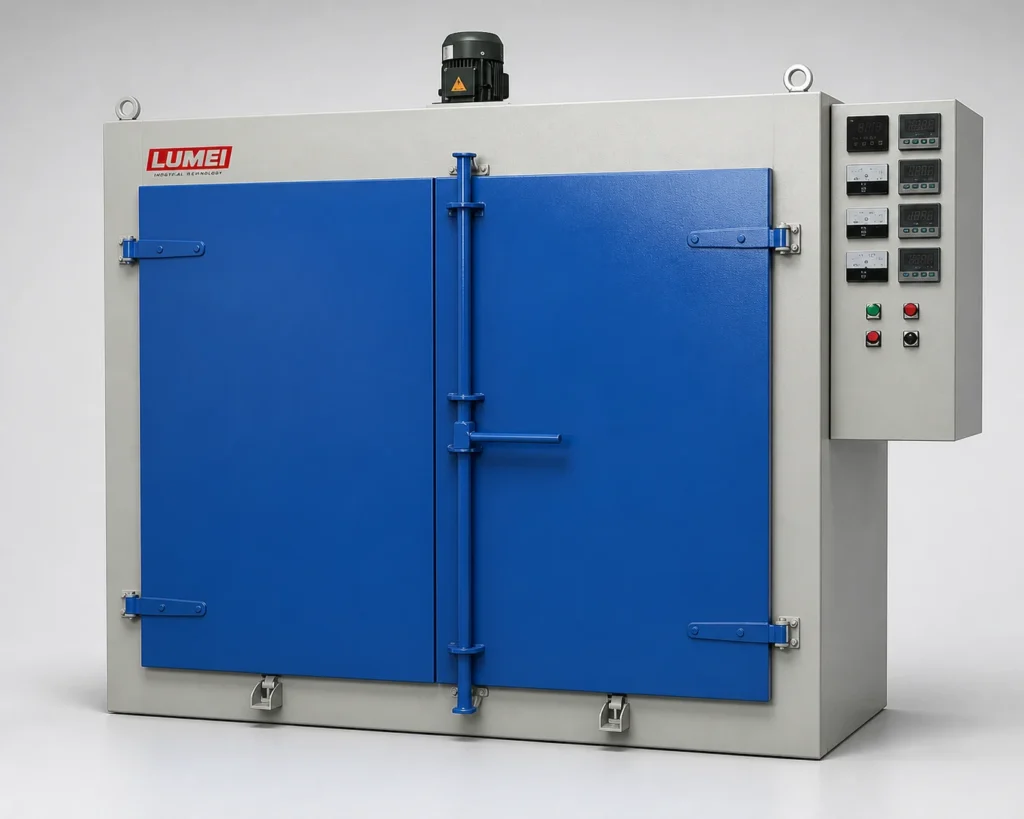
เปรียบเทียบข้อเสนอสายการผลิตด้วยสัดส่วนชนิดผลิตภัณฑ์และช่วงบันทึกเดียวกัน แล้วตรวจผลบ่มและการตรวจสอบถัดไป จำนวนชิ้นงานดิบที่ขึ้นรูปไม่แทนจำนวนสินค้าสำเร็จที่ผ่านเกณฑ์ การระบุคอขวดยังต้องมีบันทึกผลิตหรือทดลองรองรับ
กำหนดขอบเขตอัตโนมัติผ่านจุดส่งต่อและเหตุผิดปกติ
CUMI เปิดเผยวิธีรวมระบบในโครงการของตน โรงงานอื่นต้องเลือกขอบเขตอัตโนมัติตามสินค้า คน และสถานที่ ประเด็นต่อไปนี้ใช้หารือทางเทคนิคกับผู้จัดหาได้:
| จุดส่งต่อ | สิ่งที่ต้องกำหนด | บันทึกที่อาจขอตรวจ |
|---|---|---|
| ปล่อยส่วนผสมถึงป้อนเครื่องอัด | ปริมาณต่อล็อต ขนย้าย เก็บชั่วคราว ระบุรุ่น | เติม ปล่อย รอ และป้อน |
| ออกเครื่องอัดถึงโหลดเตา | รับหลังถอดแบบ จัดโหลด ขนย้าย แยกของผิดปกติ | รอบครบ การใช้คน และงานระหว่างผลิต |
| จบบ่มถึงอนุมัติหลังตรวจ | เย็นลง นำออก จับคู่ล็อต และตรวจสอบ | กระบวนการ ผลตรวจ และจำนวนสุดท้ายผ่านเกณฑ์ |
| เปลี่ยนรุ่นหรือหยุดผิดปกติ | วัสดุเหลือ งานระหว่างผลิต และการกลับมาผลิต | เปลี่ยนรุ่น สาเหตุหยุด และวิธีจัดการ |
ตารางเป็นแนวทางตรวจสอบ ไม่ใช่ค่าจำกัดตรวจรับสากล นอกจากเดินเครื่องปกติต่อเนื่อง ควรตรวจการกลับมาทำงานหลังวัสดุขาด เปลี่ยนรุ่น และพักเครื่องภายใต้เงื่อนไขที่ตกลงไว้ ระบุงานอัตโนมัติ งานที่ยังใช้คน และวิธีรักษาข้อมูลล็อตกับคุณภาพเมื่อเกิดความผิดปกติ
จากใบเสนอราคาเครื่องจักรสู่ข้อเสนอสายการผลิตที่ตรวจสอบได้
โฮซูร์เป็นตัวอย่างการรวมระบบเครื่องจักรที่ชัดเจน แต่ขนาดและการจัดระบบไม่ใช่มาตรฐานเลือกโดยตรงสำหรับโรงงานอื่น
ก่อนขอราคา ควรกำหนดสเปกและชุดผลิตภัณฑ์ เป้าหมายผลผลิตผ่านเกณฑ์ กะทำงาน กระบวนการเดิม อาคารและสาธารณูปโภค จากนั้นขอความสามารถแต่ละขั้น วิธีส่งต่อ ขอบเขตงานคน และวิธีตรวจสอบ เพื่อเทียบขอบเขตจัดหาภายใต้เงื่อนไขเดียวกัน
การทดลองและตรวจรับควรครอบคลุมงานผลิตเดียวกัน: บันทึกสิ่งป้อน ล็อตผสม จำนวนขึ้นรูป ล็อตบ่ม เวลารอ และการแทรกแซงด้วยคน แล้วกระทบยอดผลผลิตผ่านเกณฑ์ วิธีนี้ตรวจการทำงานร่วมกัน ไม่ใช่เพียงพารามิเตอร์หรือราคาแต่ละเครื่อง
หากกำลังจัดทำรายการเครื่องจักรโรงงาน สามารถใช้คู่มือเครื่องจักรสายการผลิตใบตัดเรซินและการเตรียมโรงงานทบทวนขอบเขตแต่ละขั้น ก่อนหารือตามผลิตภัณฑ์และสภาพพื้นที่จริง
หมายเหตุแหล่งข้อมูล: บทความทบทวนข่าวสาธารณะวันที่ 16 มีนาคม 2026 พร้อมวิเคราะห์การจัดระบบอย่างเป็นอิสระ ไม่ใช้ข้อมูลเดินเครื่องที่โครงการยังไม่เปิดเผย ลิงก์ LUMEI เป็นข้อมูลอ่านเพิ่มเติม ไม่ได้หมายถึง LUMEI มีส่วนร่วมในโครงการ