 ID












Produsen abrasif India Carborundum Universal Limited (CUMI) mengumumkan pada 16 Maret 2026 bahwa proyek cakram potong dan gerinda barunya di Hosur mulai berproduksi komersial. Menurut keterbukaan kepada Bursa Efek Nasional India, proyek memakai lini dan teknologi yang diperoleh dari DRONCO di Jerman lalu dipindahkan ke India. Total kapasitas tahunan produk terkait CUMI India akan meningkat dari 45 juta menjadi lebih dari 90 juta cakram. Pengumuman dan siaran pers resmi
Bagi pembeli peralatan produksi batu gerinda, hal yang menarik adalah integrasi kontrol pencampuran, pengepresan otomatis, pemindahan di area oven, dan curing. Kasus ini memberi titik awal bagi pabrik baru atau modernisasi: kemampuan mesin dan keselarasan antarproses pada kondisi tertentu perlu dinilai bersama.
Konfigurasi yang diumumkan mengintegrasikan beberapa tahap produksi
Siaran pers CUMI menyebut unit pencampuran dengan kontrol SCADA, lini pres otomatis yang terintegrasi dengan penanganan oven tanpa operator dan sistem curing, serta kontrol lingkungan untuk menjaga karakteristik bahan baku. Lampirannya secara terpisah mencantumkan tambahan kapasitas Hosur sebesar 46 juta cakram per tahun. Sumber: lampiran pengumuman dan siaran pers, halaman 2–3
Cakupan angkanya berbeda: 46 juta merupakan tambahan kapasitas Hosur; lebih dari 90 juta adalah total kapasitas tahunan bisnis terkait CUMI India. Keduanya bukan langsung kapasitas satu pres atau keluaran tahunan aktual produk lolos inspeksi.
Pengumuman tidak merinci seluruh waktu siklus, formulasi, profil curing, atau prosedur penerimaan lini. Analisis pengadaan berikut membahas antarmuka proses, bukan rencana teknis rinci CUMI.
Dari pencampuran ke pengepresan: batch dan kondisi pengumpanan
Saat membahas konfigurasi peralatan pencampuran, pertimbangkan bersama ukuran batch kerja efektif, siklus pencampuran lengkap, dan cara pengumpanan berikutnya. Volume bak saja tidak menunjukkan berapa lama satu batch campuran yang sesuai dapat memasok pembentukan.
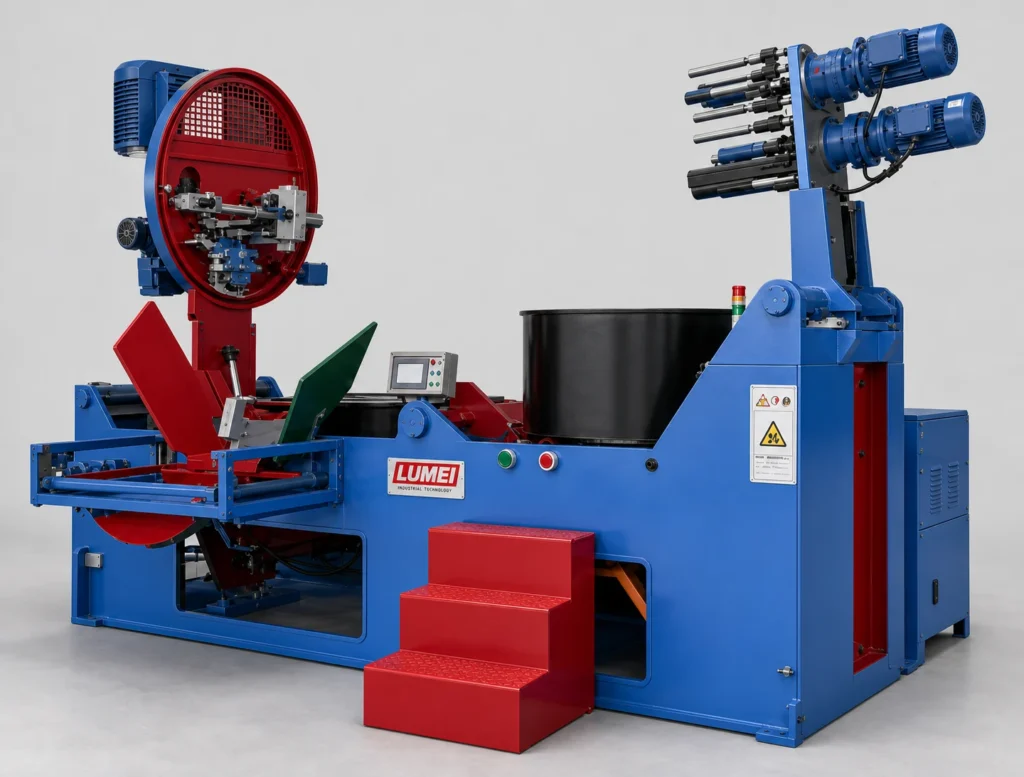
Perjelas bagaimana campuran keluar mencapai pres, apakah diperlukan pemindahan manual atau penyimpanan sementara, serta hubungan batch pencampuran dengan batch pembentukan. Durasi, lingkungan, dan cara penyimpanan yang diizinkan harus divalidasi untuk formulasi dan proses tertentu.
Misalnya, bagaimana menangani campuran siap pakai jika pres berhenti untuk penggantian cetakan atau kekurangan bahan penunjang? Tentukan saat konfigurasi, bukan setelah produksi dimulai. Pada uji coba, catat lokasi dan waktu pengambilan sampel serta nilai kesesuaian bersama hasil pembentukan, curing, dan inspeksi akhir.
Dari pengepresan ke curing: kapasitas penerimaan sebenarnya
Dalam menilai pres batu gerinda dan konfigurasi pembentukan, tentukan pelaksana pengumpanan, pemasangan jaring dan label, pelepasan cetakan, pemuatan, dan pemindahan selain pengepresan. Langkah aktual mengikuti konstruksi produk. Waktu siklus harus menyebut spesifikasi, cetakan, tenaga kerja, dan operasi penunjang.

Kapasitas penerimaan peralatan curing berikutnya harus memperhitungkan muatan per batch, siklus proses lengkap, pemuatan, pembongkaran, dan pergantian siklus. Jika area oven tidak dapat menerima keluaran sebelumnya sesuai rencana, evaluasi waktu tunggu dan penumpukan barang dalam proses.
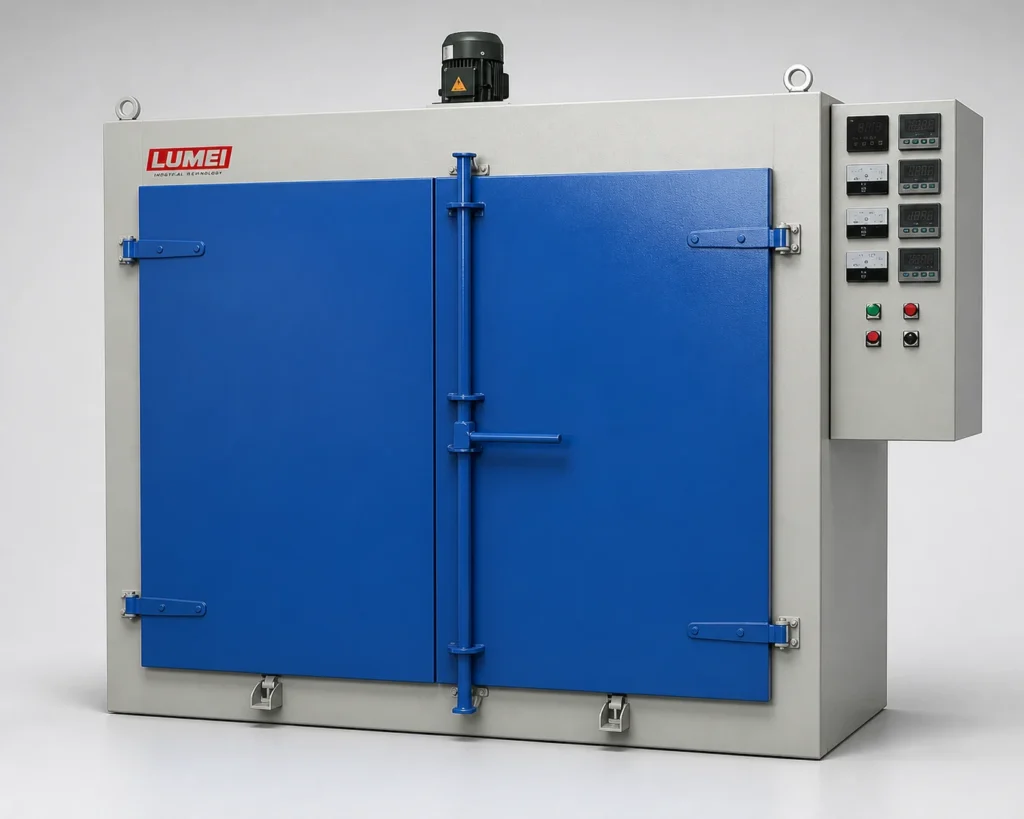
Bandingkan lini dengan bauran produk dan periode pencatatan yang sama, lalu periksa curing dan hasil inspeksi berikutnya. Jumlah blanko terbentuk tidak menggantikan jumlah produk akhir yang diterima. Penetapan titik hambatan juga membutuhkan catatan produksi atau uji coba.
Menentukan batas otomasi melalui alih proses dan kondisi abnormal
CUMI menjelaskan integrasi proyeknya sendiri. Pabrik lain perlu menentukan otomasi berdasarkan produk, personel, dan kondisi lokasi. Pertanyaan berikut dapat membantu diskusi teknis dengan pemasok:
| Titik alih | Pengaturan yang diperjelas | Catatan verifikasi |
|---|---|---|
| Keluaran campuran ke pengumpanan pres | Batch, transfer, penyimpanan sementara, identifikasi | Pengisian, pengeluaran, tunggu, pengumpanan |
| Keluaran pres ke pemuatan oven | Penerimaan setelah lepas cetakan, pemuatan, transfer, pemisahan anomali | Siklus lengkap, intervensi manual, barang dalam proses |
| Selesai curing ke pelepasan inspeksi | Pendinginan, pembongkaran, pencocokan batch, inspeksi | Proses, hasil inspeksi, jumlah akhir diterima |
| Pergantian atau berhenti abnormal | Sisa bahan, barang dalam proses, pemulihan produksi | Pergantian, penyebab berhenti, tindakan penanganan |
Tabel berisi arah pemeriksaan, bukan batas penerimaan universal. Selain operasi normal berkelanjutan, periksa pemulihan setelah kekurangan bahan, pergantian produk, dan jeda dalam kondisi yang disepakati. Pisahkan tindakan otomatis dan manual serta cara mempertahankan informasi batch dan mutu setelah anomali.
Dari penawaran mesin ke usulan lini yang dapat diverifikasi
Hosur adalah contoh konkret integrasi peralatan; skala dan konfigurasinya bukan standar pemilihan langsung bagi pabrik lain.
Sebelum meminta penawaran, tetapkan spesifikasi dan bauran produk, target keluaran lolos inspeksi, sif, proses yang ada, bangunan, dan utilitas. Kemudian minta kapasitas per tahap, metode transfer, batas kerja manual, dan metode verifikasi agar lingkup pasokan dapat dibandingkan pada kondisi sama.
Uji coba dan penerimaan perlu mencakup tugas produksi yang sama: catat masukan, batch pencampuran, jumlah terbentuk, batch curing, waktu tunggu, dan intervensi manual, lalu cocokkan keluaran yang diterima. Dengan begitu koordinasi diuji, bukan hanya parameter atau harga mesin.
Jika menyusun daftar peralatan pabrik, gunakan panduan peralatan lini cakram potong resin dan persiapan pabrik untuk meninjau lingkup setiap tahap sebelum membahas produk dan kondisi nyata lokasi.
Catatan sumber: artikel meninjau berita publik proyek bertanggal 16 Maret 2026 dan memberikan analisis independen. Tidak memakai data operasi proyek yang belum dipublikasikan. Tautan LUMEI merupakan bacaan lanjutan dan tidak menyatakan keterlibatan LUMEI dalam proyek.