 ZH












印度磨具制造商Carborundum Universal Limited(CUMI)于2026年3月16日宣布,霍苏尔切割片与磨片新项目开始商业生产。根据其向印度国家证券交易所提交的公告,项目采用从德国DRONCO收购并迁移的生产线及相关技术,将使CUMI印度切割片与磨片的总年产能由4500万片增加至超过9000万片。查看官方公告及新闻稿
对砂轮生产设备采购方而言,这个项目值得关注的细节,是混料控制、自动压制、炉区搬运与固化系统的集成。它为建厂和改造提供了一个讨论起点:单台设备能够完成什么,以及前后工序能否在明确条件下连续配合,需要放在一起评估。
公告中的配置亮点,是多个制造环节的集成
CUMI在随附新闻稿中列出了采用SCADA过程控制的混料单元、与无人化炉区搬运及固化系统集成的自动压制线,以及用于维持原材料特性稳定的环境控制系统。公告附件单独列示,霍苏尔项目新增年产能为4600万片。来源:公告附件及新闻稿,第2—3页
这两组产能数字的范围不同:4600万片对应霍苏尔新增能力,“超过9000万片”对应公司印度相关业务的总年产能;二者均不能直接当作单台压机的能力或实际年度合格产量。
这份公告没有给出完整的设备节拍、配方、固化曲线及整线验收方案。以下从设备采购角度分析工序衔接问题,不将其视为CUMI公开的详细技术方案。
从混料到压制:核对批次与供料条件
讨论混料设备配置时,可先把有效工作批量、完整混料周期和后续供料方式列在一起。混料机容积本身,不能说明每批合格混合物能够支持多长时间的成型作业。
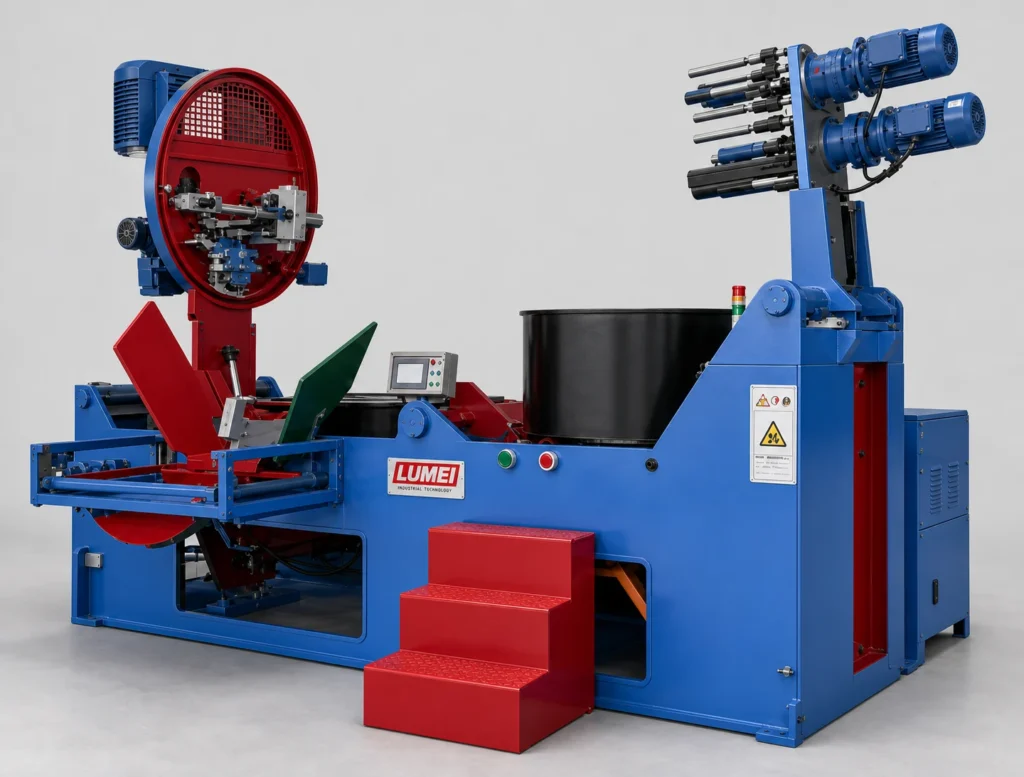
采购方可进一步确认:出料如何进入压制工序,途中是否需要人工转运或暂存,混料批次如何与成型批次关联。允许的暂存时间、环境及储存方式,应由具体配方和工艺验证确定。
例如,压机因换模或缺少辅料暂停时,已经完成的混合物如何处置?这一问题需要在配置阶段明确,避免将交接安排留到投产后再协调。试机时也可保留不同取样位置和时间的记录,结合后续成型、固化与成品检验结果评估适用性。
从压制到固化:核对实际接收能力
评估砂轮压机与成型配置时,除了压制动作,还应确认上料、网片和标签放置、脱模、装载及转运分别由谁完成;具体动作应以产品结构为准。给出的节拍需要注明产品规格、模具、人员和辅助动作条件。

后续固化设备的接收能力,则需要结合每批装载、完整工艺周期、上下料及周转安排核算。若炉区不能按计划接收前端产出,等待与在制品积累就应进入评估范围。
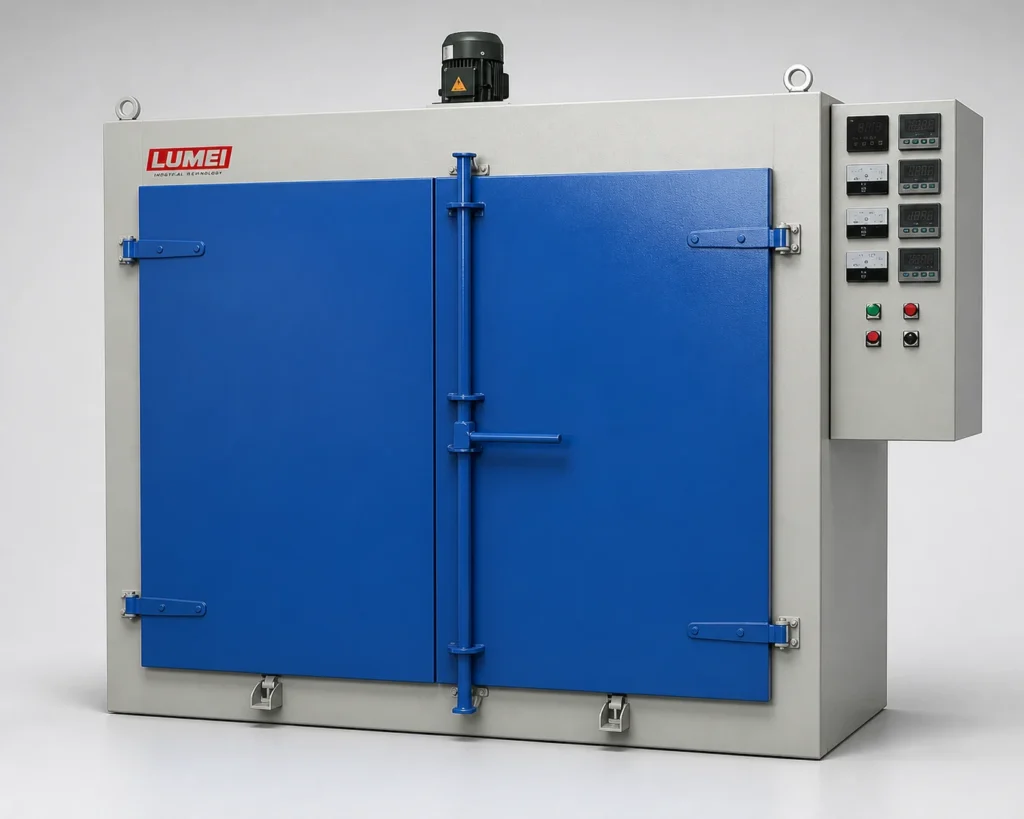
因此,比较整线方案时,应把压机节拍换算到同一产品组合和统计时段,再核对固化及后续检验的通过情况。成型坯体的数量,不能直接替代最终合格成品的数量;某工序能否成为瓶颈,也需要实际生产或试机记录支持。
自动化边界,要通过交接和异常场景说明
CUMI披露的是其项目采用的集成方式。其他工厂选择自动化范围时,仍需按产品、人员和场地条件逐项判断。以下问题可用于供应商技术讨论:
| 交接位置 | 需要明确的安排 | 可要求提供的验证记录 |
|---|---|---|
| 混料出料至压机供料 | 批量、转运、暂存及批次标识 | 投料、出料、等待和供料记录 |
| 压机出片至入炉装载 | 脱模后承接、装载、转运及异常品分流 | 完整周期、人工干预及在制品记录 |
| 固化完成至检验放行 | 冷却、卸载、批次对应及检验安排 | 工艺记录、检验结果和最终合格数量 |
| 换规格或异常停机 | 剩余物料、在制品和恢复生产的处理 | 换型、停机原因及处置记录 |
表中内容是核对方向,不是统一验收限值。正常连续运行之外,也应在约定条件下检查缺料、换型和暂停后的恢复方式。关键是明确哪些动作自动完成、哪些仍需人工,以及异常发生后如何保留批次和质量信息。
从设备报价走向可验证的整线方案
霍苏尔项目为观察砂轮生产设备集成提供了具体案例,但其规模和配置不能直接作为其他工厂的选型标准。
对准备询价的企业,更有用的起点是明确产品规格与组合、目标合格产出、班次、现有工艺、厂房和公用工程条件。随后要求方案说明各工序能力、交接方式、人工边界和验证方法,并在同一条件下比较供应范围。
试机或验收也应围绕同一生产任务展开:记录投入、混料批次、成型数量、固化批次、等待与人工干预,最终核对合格产出。这样,采购方才能判断设备之间是否配合,而不只比较单机参数或报价。
若还在整理工厂设备清单,可结合树脂切割片生产线设备与建厂配置指南核对各工序的配置范围,再据具体产品和现场条件开展技术讨论。
资料说明:本文回顾2026年3月16日公开的项目消息,并提供独立配置分析。文中未使用该项目未公开运行数据;LUMEI设备链接用于延伸阅读,不表示LUMEI参与该项目。