 PT-BR












Resumo do processo completo
A fabricação de discos de corte de resina requer preparação, formação, cura e inspeção coordenadas do material. A prensa transforma a mistura em espaços em branco; a cura desenvolve a ligação da resina; a inspeção avalia se o produto atende aos requisitos acordados. Cada etapa necessita de verificação apropriada; a aparência do produto do próximo estágio por si só é insuficiente.
- 01Matérias-primas e pesagemEspecificações, lotes e padrões de alimentação
- 02Mistura e PreparaçãoStatus, sequência e condições de armazenamento temporário
- 03Formação e reforçoInspeção de molde, estrutura e peça bruta
- 04Solidificação e resfriamentoCarregamento, ciclo completo e gravação
- 05Inspeção e LiberaçãoPlano de inspeção e processamento de resultados
- 06Embalagem e armazenamentoRequisitos de identificação, lote e pedido
Representação geral de relacionamento de processo. A triagem, o condicionamento e as sequências específicas são ajustadas de acordo com o sistema de material confirmado e os arranjos do processo.
01 Confirmação de matéria-prima e pesagem
Primeiramente esclarecer o produto a ser fabricado, para depois confirmar o abrasivo, sistema resinoso, materiais de reforço e materiais auxiliares de suporte. Mesmo que o diâmetro externo seja o mesmo, os materiais e processos necessários podem ser diferentes se o uso, a espessura e a estrutura do produto forem diferentes.
No recebimento dos materiais deverá ser verificado o nome, especificação, lote e informações técnicas disponíveis; na pesagem, deve ficar clara a massa de referência utilizada para cada proporção de adição. A porcentagem baseada na massa abrasiva não pode ser utilizada diretamente como porcentagem total da mistura.
Identidade material
Nome, grau ou especificação, lote de origem e requisitos de armazenamento.
Base de alimentação
Quantidade de alimentação real, base de dosagem e versão de processo adotada.
Associação de lote
Associe lotes de materiais a lotes mistos para facilitar testes de comparação e rastreabilidade subsequentes.
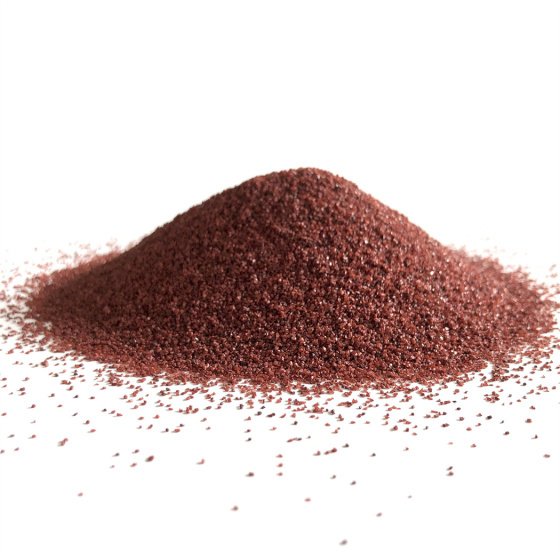
Ao selecionar materiais, você pode primeiro verificar Catálogo de matérias-primas ↗; Os graus específicos e o escopo de fornecimento do agente aglutinante ainda precisam ser confirmados item por item.
02 Mistura, condicionamento e transporte
A tarefa da mistura é combinar os materiais pesados na ordem e condições confirmadas para obter materiais adequados para moldagem posterior. Ao avaliar um misturador, você deve observar o peso real da alimentação do lote único, o método de descarga, a limpeza e as trocas de material e o número de lotes necessários por turno, em vez de apenas comparar o volume ou a potência do motor.
Se a mistura necessita de condicionamento e peneiramento, bem como a sequência correspondente, deve ser determinada de acordo com o sistema de material e a tecnologia comprovada. O recipiente de armazenamento temporário, o ambiente e o tempo de espera permitido também devem estar conectados ao fornecimento de moldagem para evitar ter apenas um plano de prensa sem plano de giro de mistura.

- Registrar lote de material, peso de alimentação, sequência de mistura e tempo.
- Identificar lotes de mistura, status e condições de armazenamento temporário.
- Antes de alterar a fórmula ou o material, verifique os arranjos de limpeza, resíduos e transferência.
Leitura estendida:Seleção de misturador, uniformidade de lote e testes ↗.
03 Formação e reforço de estrutura
Durante a moldagem, a mistura, a malha reforçada, os anéis de furo e outros componentes aplicáveis são colocados no molde de acordo com a estrutura do produto e, em seguida, a prensagem e a desmoldagem são concluídas. A utilização, o número de camadas e as posições dos componentes dependem do design do produto, não devendo ser utilizado um esquema geral para assumir que todos os discos de corte possuem a mesma estrutura.
Avalie a prensa e o ferramental em conjunto em relação ao diâmetro do disco, espessura, furo, construção e plano de produção. Contagem de estações, contagem de cabeçotes de prensagem, arranjos de alimentação e giro são fatores de configuração distintos. Nem a aparência da máquina nem uma única especificação são suficientes para selecionar a configuração.

| Objeto de inspeção | O que precisa ser confirmado | Por que gravar |
|---|---|---|
| Moldes e componentes | Modelo, especificações de produto, estrutura de componentes e status de montagem | Confirme se ferramentas e materiais corretos são usados |
| Condições de moldagem | Benchmark de feed, distribuição de feed e configurações de impressão confirmadas | Fornecer condições consistentes para comparações de exceção |
| Estado do corpo verde | Itens de inspeção aplicáveis, tais como peso, espessura, abertura, aparência, etc. | Desvio de processo encontrado; não substitui o lançamento do produto acabado |
Em relação aos fatores que influenciam a espessura da peça prensada, você pode continuar lendo Controle de espessura do corpo da máquina de moldagem automática ↗.
04 carregamento, cura e resfriamento
A peça bruta prensada formada precisa ser carregada de maneira confirmada e inserida no equipamento de cura apropriado. O plano de cura deve levar em consideração o sistema de resina, espessura do produto, método de carregamento, registro de temperatura e condições de resfriamento, não podendo copiar a curva de temperatura de outro produto.
Ao avaliar a capacidade de cura, esta depende do número de cargas efetivas e do ciclo completo de ocupação. A organização real de carregamento, aquecimento, manutenção da temperatura, descarga e resfriamento ou transferência do forno afetará a possibilidade de o próximo lote entrar a tempo. O volume do forno em si não pode ser convertido diretamente no número de produtos acabados que podem ser entregues por dia.

Leitura estendida:Como verificar a temperatura do forno de cura ↗.
05 Inspeção, descarte e liberação de resultados
O plano de inspeção deve ser claro ao configurar o equipamento: quais itens inspecionar, quais métodos usar, quais itens inspecionar peça por peça, quais itens amostrar por lote, quais requisitos julgar e como identificar e descartar produtos não conformes.
| Verifique a direção | Principais preocupações | Não se pode inferir disto |
|---|---|---|
| Aparência e tamanho | Trincas, lascas, deformações e desvios dimensionais aplicáveis | Não se pode julgar que todos os desempenhos sejam qualificados apenas com base na aparência normal. |
| Verificação de saldo | Medição de condições desequilibradas sob condições especificadas | O balanceamento estático não é igual ao balanceamento dinâmico ou à inspeção de segurança completa |
| Testes de integridade mecânica, tais como resistência rotacional | Avaliar os resultados correspondentes de acordo com as condições de teste especificadas | Não equivalente à eficiência de corte ou resistência ao desgaste comprovadas |
| Teste de aplicação de corte ou retificação | Avaliar o desempenho real sob condições de trabalho comparáveis | Os testes do produto não podem ser substituídos por parâmetros nominais do equipamento |
Os métodos de teste, amostragem e critérios de aceitação devem ser confirmados de acordo com os requisitos do produto aplicáveis e acordos de projeto, e esta tabela não substitui procedimentos de inspeção específicos. Quando precisar organizar um teste comparativo, você pode visualizar Produção experimental e suporte à verificação de testes ↗.
06 Embalagem, identificação de lote e armazenamento
Após definir a destinação do produto conforme os resultados da inspeção, verificar as especificações, quantidade, rótulo, forma de embalagem e requisitos do pedido. A embalagem deve proteger o produto durante o armazenamento e transporte, e a rotulagem e as informações do lote devem poder ser vinculadas aos registros correspondentes do produto.
- Distinguir requisitos de quantidade de embalagem, rotulagem e caixa externa de acordo com especificações e pedidos.
- Distinção clara entre status qualificado, pendente e não qualificado.
- Confirmar as condições de armazenamento, manuseio e transporte de acordo com os requisitos de material e produto acabado.
- Quando dados de lote forem necessários, confirme o intervalo de registro e o status do arquivo antes da entrega.
Visualizar a lista de preparação de fábrica → Verificar faixa de cotação →
Como evitar que “uma única máquina seja muito rápida e toda a linha fique acumulada” entre processos?
| Observar o fenômeno | Verificação de prioridade | Informações necessárias |
|---|---|---|
| A imprensa aguarda material | Se o lote de mistura, a descarga e o armazenamento temporário estão conectados | Tamanho real do lote, tempo por lote e arranjo de fornecimento |
| O produto moldado está aguardando cura | Se a capacidade de carga, o ciclo de ocupação e o ferramental de rotatividade correspondem | Mix de Produtos, Carregamento Efetivo e Registro de Ciclo |
| Produto acabado aguardando liberação ou embalagem | Verificar se as tarefas, o pessoal, a contagem e o ritmo de embalagem estão coordenados | Plano de inspeção, especificações de embalagem e status de trabalho em andamento |
Estes são pontos de partida para inspeção, não causas identificadas de falha. Ao configurar uma nova linha, o mesmo mix de produtos e período de planejamento devem ser usados para comparar as capacidades do processo, e diferentes unidades ou picos ideais não podem ser combinados diretamente na produção diária.
Entrada gráfica de seis etapas ↗ · Esquema de fabricação de discos de corte ↗ · Equipamento de mistura ↗ · Equipamento de cura ↗
Selecione equipamentos pelos requisitos do processo
Relacione cada etapa ao equipamento proposto e às condições de aceitação acordadas. Parta da linha de corte ou desbaste desejada e compare as opções de conformação. A validação do produto e do processo continua necessária.