 TH












การผลิตแผ่นตัดและแผ่นเจียรขนาด 180–230
ใช้ข้อเสนอชุดเครื่องจักร 30 + 46 สถานีเพื่ออธิบายหน้าที่ของเครื่องจักรและโครงสร้างผลิตภัณฑ์
การกำหนดค่าอุปกรณ์และการสนับสนุนการผลิต
หารือเกี่ยวกับการกำหนดค่าตามข้อกำหนดของผลิตภัณฑ์และไซต์ของคุณ
หารือเกี่ยวกับข้อกำหนดนี้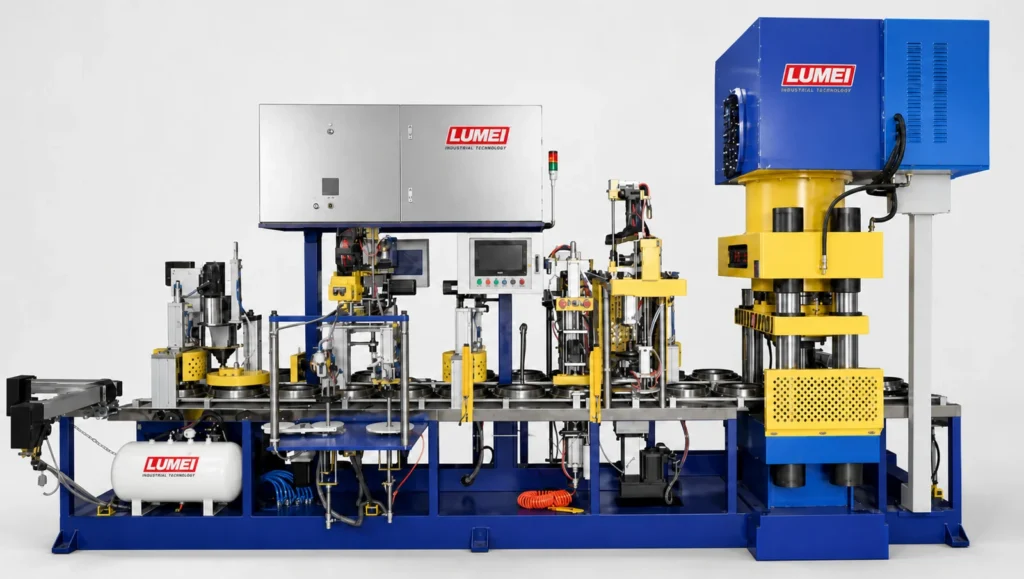
สถานการณ์การใช้งาน
สถานการณ์ตัวอย่าง: โมร็อกโก; Mavorel Abrasives ชื่อบริษัท สถานที่ตั้ง และภูมิหลังธุรกิจเป็นเรื่องสมมติ ใช้เพื่ออธิบายการใช้งาน ไม่ใช่โครงการลูกค้าที่ได้รับการยืนยัน
ภาพรวม
ในสถานการณ์นี้ ผู้ผลิตวัสดุขัดเจียรชาวโมร็อกโกวางแผนที่จะผลิตแผ่นตัดและเจียรขนาด 180–230 มม. เครื่องขึ้นรูปที่แตกต่างกันสองเครื่องจัดการกับข้อกำหนดของผลิตภัณฑ์ที่เกี่ยวข้อง ในขณะที่แผนการผลิตจะจัดการกับขนาดต่างๆ การเปลี่ยนแปลงวัสดุ และความสามารถในการบ่มที่ใช้ร่วมกัน
ความเป็นมาทางธุรกิจและข้อกำหนดการผลิต
Mavorel Abrasives บริษัทสมมติในสถานการณ์นี้ เป็นผู้จัดหาวัสดุขัดถูให้กับผู้จัดจำหน่ายทางอุตสาหกรรม และต้องการพัฒนากลุ่มผลิตภัณฑ์ทั้งการตัดและการเจียร ส่วนผสมตามแผนมุ่งเน้นไปที่ผลิตภัณฑ์ขนาด 180 มม. และ 230 มม. แผ่นตัดรองรับคำสั่งซื้อการเติมตามปกติ ในขณะที่ใบเจียรจะถูกกำหนดเวลาเป็นชุดเพื่อให้ตรงกับสัดส่วนผลิตภัณฑ์ของลูกค้า
คำถามสำคัญคือจะดำเนินการกระบวนการขึ้นรูปทั้งสองแบบแยกกันอย่างไร ในขณะที่ใช้การผสม การบ่ม และบรรจุภัณฑ์ร่วมกันตามความเหมาะสม การเพิ่มกลุ่มผลิตภัณฑ์ควรควบคู่ไปกับการวางแผนที่ชัดเจนสำหรับปริมาณงานขั้นปลายน้ำ
การอภิปรายเกี่ยวกับการกำหนดค่าเริ่มต้นด้วยโครงสร้างผลิตภัณฑ์และการผสมผสานคำสั่งซื้อที่คาดหวัง แผ่นตัดและเจียรต้องใช้ข้อมูลแม่พิมพ์ ตาข่าย และข้อมูลการป้อนแยกกัน สามารถตรวจสอบอาร์ตเวิร์กบรรจุภัณฑ์ภาษาฝรั่งเศสหรืออารบิกของบริษัทที่นำเสนอได้ โดยมีการตกลงด้านเอกสารและภาษาการฝึกอบรมแยกกัน นี่เป็นการจัดเตรียมเฉพาะสถานการณ์ ไม่ใช่สมมติฐานเกี่ยวกับโรงงานในโมร็อกโกทั้งหมด การทดลองแบบรวมควรบันทึกเวลารอสำหรับผลิตภัณฑ์แต่ละประเภทเพื่อรองรับการตัดสินใจเกี่ยวกับอุปกรณ์ที่ใช้ร่วมกัน
การกำหนดค่าอุปกรณ์
ข้อเสนอที่มีอยู่ประกอบด้วยเครื่องขึ้นรูปแผ่นตัดหัวเดียวขนาด 30 สถานี 300 ตัน เข้ากับเครื่องขึ้นรูปหัวเดียว 46 สถานี 200 ตันพร้อมสถานีพลิก
เครื่องแรกใช้สถานีวางตาข่ายสองสถานีและการถ่ายโอนแบบสเต็ปเปอร์สำหรับการขึ้นรูปแผ่นตัด ระบบที่สองประกอบด้วยระบบพลิก การอัดล่วงหน้า และระบบตรวจจับตาข่ายอินฟราเรดสองระบบสำหรับกระบวนการตัดและเจียรจานเจียรที่เกี่ยวข้อง
อุปกรณ์สนับสนุนประกอบด้วยระบบผสมขนาด 100 ลิตร อุปกรณ์คัดกรองการผสมและการสั่นขั้นที่สอง เครื่องซ้อนดิสก์แบบหัวเดียว เตาอบบ่มด้วยลมร้อนขนาด 5 ลบ.ม. และอุปกรณ์พันฟิล์มหด
การจัดกำหนดการอุปกรณ์ที่ใช้ร่วมกัน
ไม่ว่าการผสม การคัดกรอง และการบ่มจะสามารถใช้ร่วมกันได้หรือไม่นั้นขึ้นอยู่กับสูตร ขนาดแบทช์ และข้อกำหนดของกระบวนการ ใช้การระบุแบทช์และบันทึกการเคลื่อนไหวแยกต่างหากสำหรับผลิตภัณฑ์ที่แตกต่างกัน ทำตามขั้นตอนการทำความสะอาดและตรวจสอบยืนยันตามที่ตกลงไว้ก่อนที่จะเปลี่ยนส่วนผสม
ตารางการบ่มต้องเป็นไปตามข้อกำหนดกระบวนการที่ได้รับการยืนยัน การจับคู่เส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียวไม่ได้หมายความว่าผลิตภัณฑ์สามารถใช้วงจรการอบร่วมกันได้ เก็บฉลาก ปริมาณบรรจุ และรูปแบบกล่องระบุไว้อย่างชัดเจนในพื้นที่บรรจุภัณฑ์
เค้าโครงรอบเครื่องขึ้นรูปสองเครื่อง
ทำเครื่องหมายทิศทางการป้อนของเครื่องแต่ละเครื่อง ตำแหน่งการถอดแบบ เส้นทางการเปลี่ยนแม่พิมพ์ และพื้นที่บำรุงรักษา ก่อนที่จะค้นหาอุปกรณ์เสริมที่ใช้ร่วมกัน ยืนยันความเข้ากันได้ของฟิกซ์เจอร์แบบซ้อนสำหรับทั้งสองกลุ่มผลิตภัณฑ์
หากเครื่องขึ้นรูปทั้งสองเครื่องทำงานพร้อมกัน การเคลื่อนตัวของวัสดุและฟิกซ์เจอร์อาจข้ามกัน การทดลองควรตรวจสอบการใช้ทางเดินและสถานที่รอเป็นชุด เพื่อให้สามารถปรับเส้นทางการถ่ายโอนให้เข้ากับขั้นตอนการทำงานจริงได้
ทดลองแต่ละเครื่องก่อนเดินสายการผลิตร่วมกัน
ขั้นแรก ตรวจสอบการขึ้นรูปแผ่นตัดบนเครื่อง 30 สถานีและกระบวนการผลิตภัณฑ์ที่เลือกบนเครื่อง 46 สถานี ยืนยันการวางตำแหน่งตาข่าย การป้อน การพลิก และการตั้งค่าการอัดล่วงหน้าตามความเหมาะสม
เมื่อแต่ละกระบวนการมีเสถียรภาพแล้ว ให้ทำการทดลองแบบรวมโดยใช้สัดส่วนผลิตภัณฑ์ที่ต้องการ บันทึกเวลาที่ใช้ในการรอวัสดุ อุปกรณ์ติดตั้ง และการประมวลผลขั้นปลายน้ำ ในกรณีที่อุปกรณ์ที่ใช้ร่วมกันสร้างคิว ให้ตรวจสอบการจัดกำหนดการแบทช์ก่อนตัดสินใจว่าจำเป็นต้องมีกำลังการผลิตเพิ่มเติมหรือไม่
การประเมินการกำหนดค่าแบบรวม
การประเมินควรกำหนดว่าทั้งสองกลุ่มผลิตภัณฑ์สามารถผลิตซ้ำๆ ได้หรือไม่ และกระบวนการที่ใช้ร่วมกันสามารถเป็นไปตามกำหนดการที่วางแผนไว้ได้หรือไม่ บันทึกการจัดทำ รอการตรวจสอบ และปริมาณที่ยอมรับแยกต่างหากสำหรับแผ่นตัดและเจียร
ตรวจสอบการเตรียมการเปลี่ยน การระบุแบทช์ และการส่งคืนฟิกซ์เจอร์ด้วย การนับจำนวนดิสก์ทั้งหมดเพียงครั้งเดียวสามารถปกปิดการเปลี่ยนแปลงสัดส่วนผลิตภัณฑ์และเป็นพื้นฐานที่ไม่สมบูรณ์ในการวางแผน
ตำแหน่งที่การกำหนดค่านี้เหมาะสม
ด้วยบทบาทของเครื่องจักรที่กำหนดไว้อย่างชัดเจน ผู้ผลิตสามารถกำหนดเวลางานขึ้นรูปตามผลิตภัณฑ์ ในขณะเดียวกันก็ประสานงานการเตรียมการและการดำเนินงานขั้นปลายน้ำ การกำหนดค่านี้รองรับกลุ่มผลิตภัณฑ์แบบผสม ไม่ได้กำหนดว่าอุปกรณ์การบ่มและบรรจุภัณฑ์ที่นำเสนอสามารถรองรับเครื่องจักรทั้งสองเครื่องได้โดยอัตโนมัติที่เอาต์พุตเต็ม
เอาต์พุตอ้างอิงและขีดจำกัดการกำหนดค่า
เครื่อง 30 สถานีมีเอาต์พุตอ้างอิง 500–600 แผ่นต่อชั่วโมง เครื่อง 46 สถานีมีเอาต์พุตอ้างอิง 350–500 แผ่นต่อชั่วโมง ข้อมูลเหล่านี้เป็นตัวเลขการเลือกสำหรับเครื่องจักรที่แตกต่างกัน และต้องไม่นำมารวมกันเป็นเอาต์พุตแบบครบวงจรที่รับประกัน
ขอสายการผลิตแผ่นตัดและแผ่นเจียรร่วมกัน
ระบุขนาด ความหนา จำนวนชั้นตาข่าย ภาพวาดผลิตภัณฑ์ และส่วนผสมของคำสั่งซื้อที่คาดหวังสำหรับทั้งสองกลุ่มผลิตภัณฑ์ แจ้งให้เราทราบว่าจำเป็นต้องมีการดำเนินการพร้อมกันหรือไม่ LUMEI สามารถกำหนดบทบาทของเครื่องขึ้นรูปและประเมินอุปกรณ์การผสม การบ่ม การซ้อน และการบรรจุที่ใช้ร่วมกันได้
บอกเราเกี่ยวกับความต้องการในการผลิตของคุณ
หารือเกี่ยวกับอุปกรณ์ วัสดุ กระบวนการ และขอบเขตการส่งมอบ
ส่งข้อกำหนดโครงการ →