 ZH












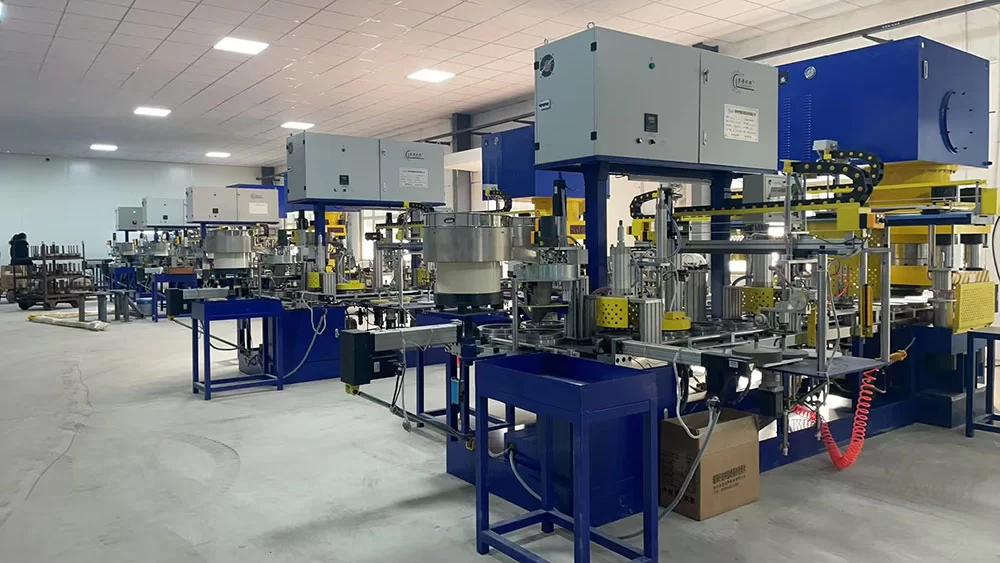
增强树脂切割片和磨片的制造通常涉及原料选择、混料与调理、压制增强、固化冷却、成品检验和包装入库。核对生产线时,除了看每道工序使用什么设备,还应确认物料、坯体和成品以什么状态交给下一环节,以及哪些记录随批次传递。
本文介绍增强树脂切割片和磨片的主要制造环节,以及工序之间需要核对的信息。具体配方、操作条件、设备限制和检验要求,以目标产品及相应工艺与质量文件为准。
一、原料选择与配比
先确定目标产品的用途、尺寸、形状和增强结构,再核对磨料颗粒、树脂结合剂及填料的组合。材料名称相同,并不代表不同等级或批次可以直接替换。
例如,棕刚玉与白刚玉的选择,需要结合目标加工材料、产品设计及试验结果。镀衣、煅烧等处理状态也应分别记录,不能只在领料单上写一个通用名称。
投料前核对材料规格、批号、配方版本和称量记录。树脂粉、液体树脂及适用填料的加入量与顺序,应来自相应工艺文件。
交接核对: 下一步应能够追溯使用了哪些材料、对应什么配方版本,以及本批次的实际称量情况。需要复核的来料先按质量程序标识和处理。
二、混料与受控调理
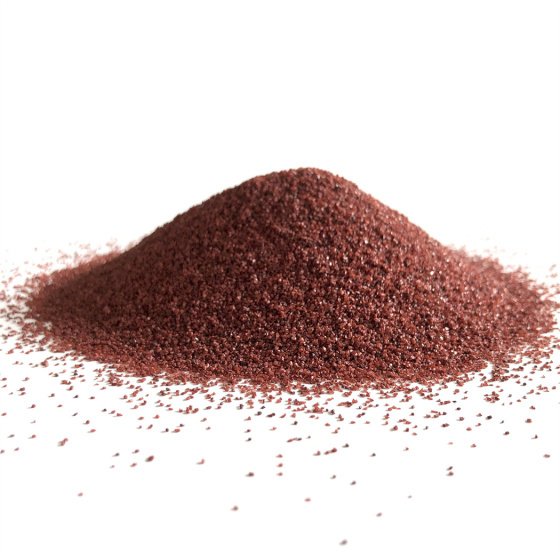
混料的目标是让结合剂和其他组分按工艺要求分布在物料中。评估设备时,需核对实际混合方式、批量范围、加料顺序和出料方式,不能仅凭设备名称认定其适合某一配方。
是否需要陈化或其他调理,以及时间、环境条件和可使用期限,应按相应配方与已验证工艺确认;不同材料体系的安排可能不同。
批次交接时记录混料开始和结束时间、配方及材料批次、必要的环境条件和物料状态。出现结块、流动性变化或其他异常时,按工艺程序评估,不宜通过随意补加材料来恢复外观。
交接核对: 待压制的混合料应有明确批次、状态和允许使用条件,余料是否可再用或并批也应有依据。有关材料体系和混料问题,可查看工艺与材料应用支持。
三、压制成型与网片增强
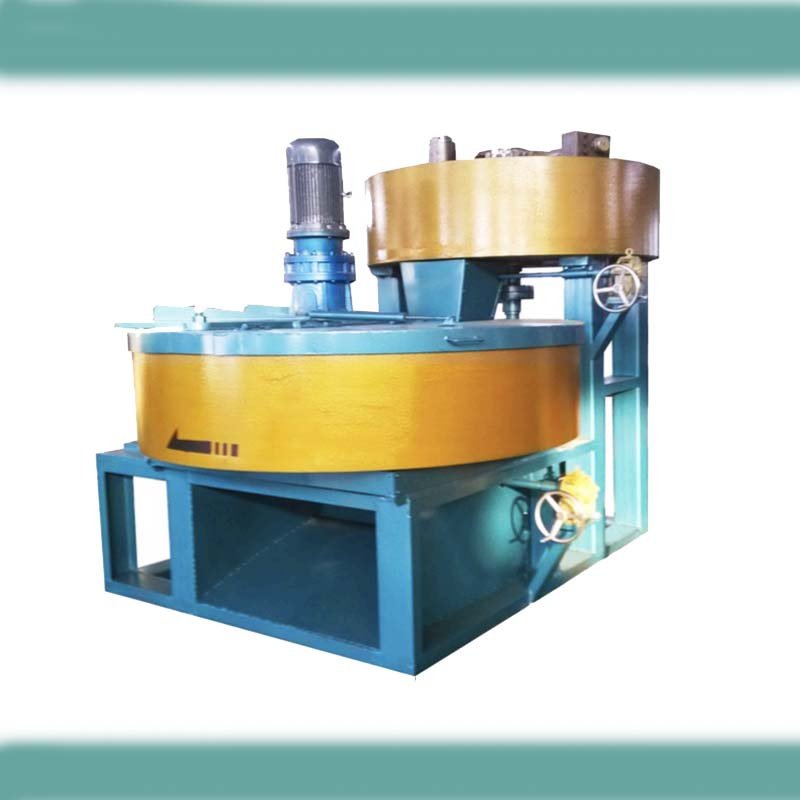
将准备好的混合料按规定顺序装入模具,经过压制和脱模形成坯体。对于增强产品,还要核对网片尺寸、层数、放置位置以及与各物料层的对应关系。
成型能力需要同时检查模具、填料、压制、脱模与接坯过程。产品直径在设备标称范围内,不等于厚度、孔径、形状和增强结构的所有组合都已经验证;可按砂轮成型机选型指南逐项确认。
记录模具或工装编号、产品与工艺版本、相关设定及检查结果。液压压力读数不能直接当作压制力,成品尺寸也不能直接替代压制坯体的测量要求。厚度检查可进一步参照压制坯体厚度控制指南。
交接核对: 坯体应能关联到混合料批次、设备和工装记录。换模或调整后,按批准的首件及过程检查计划确认;坯体外观、尺寸合格并不等于成品性能已合格。
四、受控固化与冷却
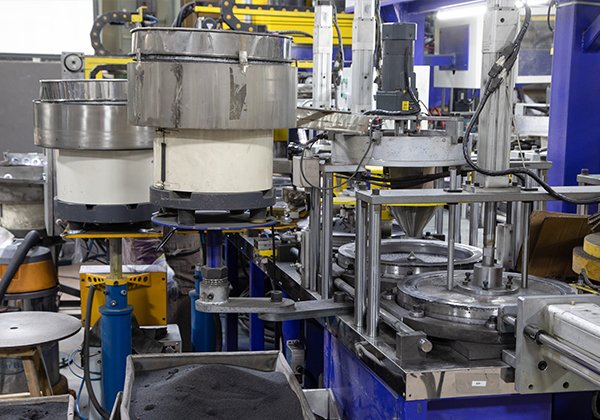
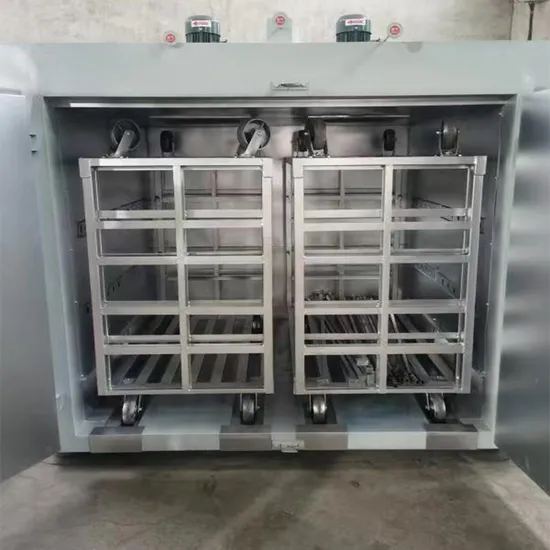
将成型后的坯体按相应装载方式送入固化炉,执行已批准的温度与时间程序,使树脂结合剂固化并形成所需结合。程序选择应结合树脂体系、产品规格、装载条件及工艺验证结果。
设定温度、控制测点温度和产品经历的温度需要区分。评估固化结果时,应把装载信息、运行记录及相应验证资料联系起来,而不只是记录“炉温达到设定值”。详细方法见固化炉温度验证指南。
冷却、转运和后续检查按产品及工艺文件安排。发生程序偏离、异常停机或记录缺失时,按对应程序评估本批产品,不应仅凭外观正常决定放行。
交接核对: 记录产品批次、装载或炉次、程序版本、实际运行与异常情况,让后续检验能够追溯到对应固化过程。
五、成品检验与放行
固化冷却后,按适用的产品规格和检验计划检查。根据产品情况,项目可包括外观、尺寸、平整度、静平衡及回转强度;具体适用项目、方法、频次和判定要求需分别确认。
外观检查关注裂纹、崩边和变形等缺陷。回转强度试验与切割、磨削性能试验回答的问题不同:前者用于评价规定试验条件下的机械完整性,后者用于评价相应应用条件下的性能,不能互相替代。
检验计划应区分逐件检查和批次抽样,明确样品来源、记录方式及不合格品处置。检查记录完成后,还应按质量程序确认放行状态。需要组织样品评估时,可了解试产与试验验证服务。
交接核对: 待检、待复核、不合格与已放行产品应保持状态清楚,检验结果能够追溯到产品批次及相关生产记录。
六、分选、包装与入库
已放行产品按规格及订单要求分选,包装前复核数量、外观、标识及相应记录。包装形式应适合产品与运输储存条件,不能只看包装机是否能够完成封口。
包装和仓储记录应能关联产品规格、批次及订单信息。涉及使用限制、储存条件或期限等标识时,按适用要求和经确认的产品资料填写,不使用未经核实的通用数值。
待检或待处理产品不应与已放行产品混放后直接包装出货。实际存放安排还要兼顾转运、批次区分和状态识别。
交接核对: 入库后仍应能够根据包装及仓储记录追溯批次、放行状态和订单去向,支持后续拣货与交付核对。
规划生产线前,准备哪些资料?
与设备或材料供应方沟通时,建议先整理计划产品的尺寸、形状、增强结构、用途及产品图样;再说明目标产量、班制、现有设备、材料体系和需要验证的问题。目标产量应说明是成型坯体数量还是经固化、检验后的合格成品数量。
对于新建或扩建项目,还应说明厂房条件和拟定工艺路线。可先比较核心设备和原材料范围,再围绕具体产品确认设备配置、配套工装与试产验证计划。
提交生产线项目需求,并附上能够公开提供的产品与项目资料,以便进一步核对制造范围。