 FR












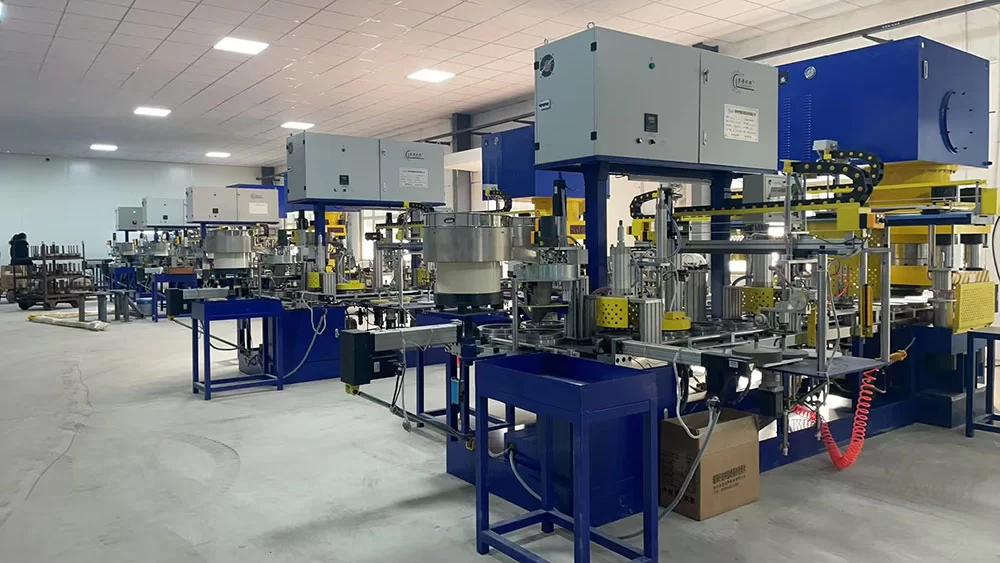
La fabrication des disques renforcés de tronçonnage et d’ébarbage à liant résine comprend généralement le choix des matières, le mélange et le conditionnement, le pressage avec renforcement, la cuisson et le refroidissement, le contrôle final, puis l’emballage et le stockage. Vérifiez les équipements, mais aussi l’état des matières, ébauches et produits transmis à l’étape suivante et les documents de chaque lot.
Cet article présente les opérations et les informations à vérifier entre étapes. Les formulations, conditions de fonctionnement, limites des équipements et exigences de contrôle relèvent du produit visé et des documents de procédé et de qualité correspondants.
1. Choix et dosage des matières premières
Définissez l’usage, les dimensions, la forme et le renforcement du produit avant d’examiner abrasif, liant résine et charges. Une même appellation ne rend pas différents grades ou lots interchangeables.
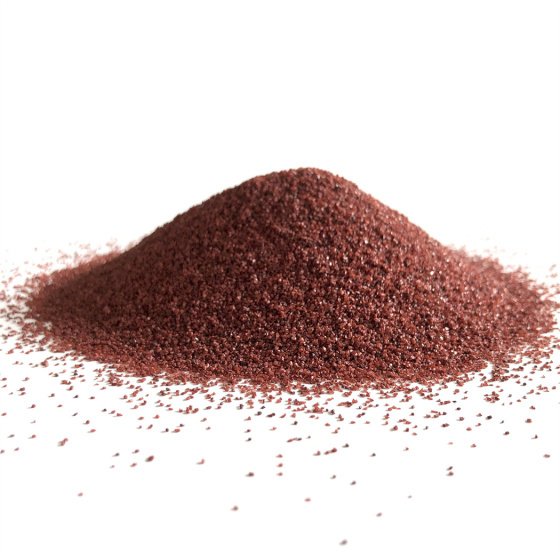
Le choix du corindon brun et du corindon blanc, par exemple, dépend du matériau usiné, de la conception et des essais. Consignez séparément enrobage, calcination et autres traitements ; une simple appellation générique sur le document de sortie matière ne suffit pas.
Avant chargement, vérifiez spécifications, numéros de lot, version de formulation et pesées. Quantités et ordre d’ajout de résine en poudre, résine liquide et charges applicables doivent provenir des documents de procédé.
Vérification à la transmission : L’étape suivante doit pouvoir retrouver les matières utilisées, la version de formulation et les masses réelles du lot. Identifiez et traitez les matières entrantes à réexaminer selon la procédure qualité.
2. Mélange et conditionnement contrôlé
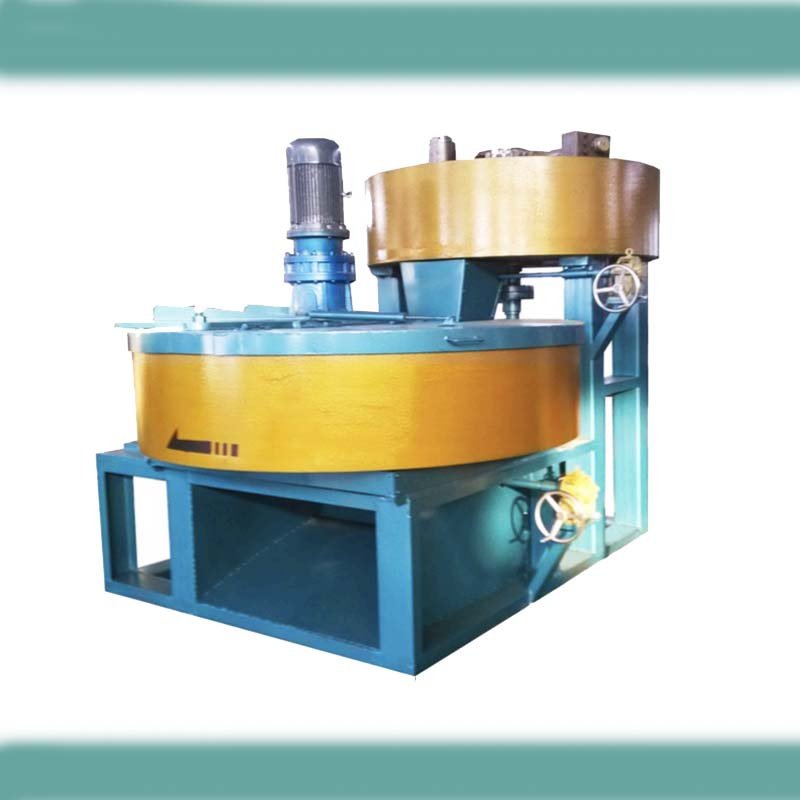
Le mélange répartit le liant et les autres constituants conformément au procédé. Évaluez méthode, plage de taille des lots, ordre d’introduction et vidange ; le seul nom de la machine ne prouve pas son adéquation à une formulation.
Vérifiez la nécessité d’une maturation ou d’un autre conditionnement, sa durée, l’environnement et le délai d’utilisation selon la formulation et le procédé validé. Les dispositions peuvent varier d’un système de matières à l’autre.
Consignez début et fin du mélange, formulation, lots, conditions ambiantes nécessaires et état du mélange. Évaluez les agglomérats, changements d’écoulement et autres anomalies selon la procédure ; n’ajoutez pas arbitrairement de matière pour rétablir l’apparence.
Vérification à la transmission : Le mélange en attente de pressage doit avoir un lot, un statut et des conditions d’utilisation identifiés. Réutiliser ou regrouper des restes exige également une base définie. Consultez l’assistance procédés et application des matières.
3. Pressage et renforcement par treillis
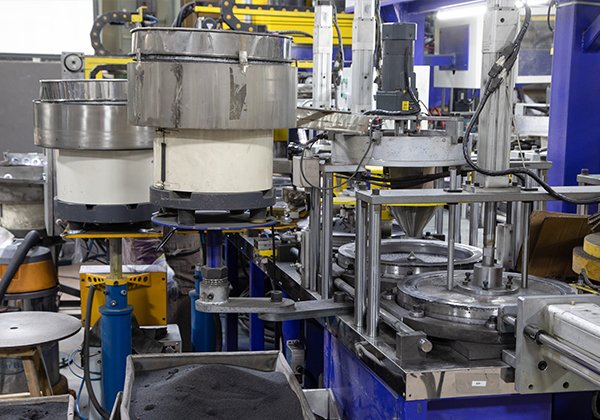
Chargez le mélange dans l’ordre prévu, puis pressez et démoulez l’ébauche. Pour les produits renforcés, vérifiez dimensions du treillis, nombre de couches, position et correspondance avec les couches de mélange.
Examinez ensemble outillage, remplissage, pressage, démoulage et réception des ébauches. Un diamètre dans la plage nominale ne valide pas toutes les combinaisons d’épaisseur, d’alésage, de forme et de renforcement. Utilisez le guide de choix des machines de fabrication de disques abrasifs.
Consignez identification des outillages, versions du produit et du procédé, réglages et contrôles. La pression hydraulique n’est pas la force de pressage ; les dimensions finies ne remplacent pas les exigences de mesure de l’ébauche. Voir le guide de maîtrise de l’épaisseur des ébauches pressées.
Vérification à la transmission : Reliez les ébauches aux lots de mélange, équipements et outillages. Après changement de moule ou réglage, appliquez le plan approuvé de première pièce et de contrôle en cours de fabrication. Aspect et dimensions acceptables de l’ébauche ne prouvent pas les performances du produit fini.
4. Cuisson et refroidissement contrôlés
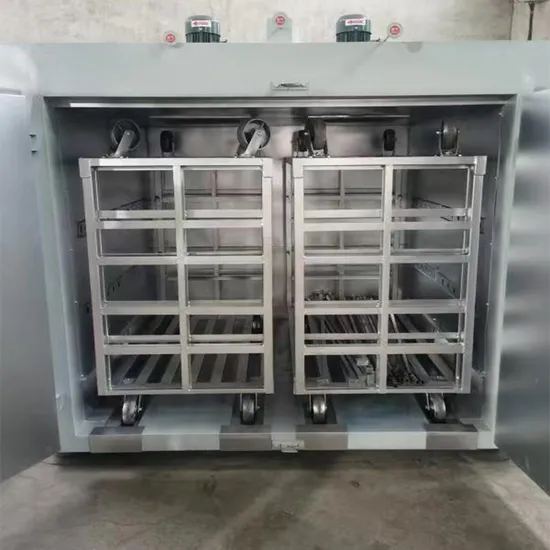
Chargez les ébauches selon les dispositions prévues et exécutez le programme approuvé de température et de temps pour réticuler le liant résine. Choisissez ce programme selon le système de résine, le produit, le chargement et la validation du procédé.
Distinguez consigne, température au point de régulation et température subie par le produit. Rapprochez chargement, relevés de fonctionnement et validation plutôt que d’indiquer uniquement « consigne atteinte ». Voir le guide de vérification des températures du four de cuisson.
Organisez refroidissement, transfert et contrôles selon les documents. En cas d’écart de programme, arrêt anormal ou relevé manquant, évaluez le lot suivant la procédure ; un aspect normal ne suffit pas à autoriser sa libération.
Vérification à la transmission : Enregistrez lot produit, charge ou cycle, version du programme, fonctionnement réel et anomalies pour assurer la traçabilité de la cuisson.
5. Contrôle et libération des produits finis
Après cuisson et refroidissement, contrôlez selon la spécification et le plan applicables. Selon le produit : aspect, dimensions, planéité, équilibrage statique et résistance à la rotation. Confirmez séparément contrôles applicables, méthodes, fréquences et critères.
Le contrôle visuel recherche fissures, ébréchures et déformations. L’essai de résistance à la rotation évalue l’intégrité mécanique dans des conditions définies ; les essais de tronçonnage ou d’ébarbage évaluent les performances dans l’application. Ils ne se remplacent pas.
Distinguez contrôle individuel et échantillonnage par lot ; précisez origine des échantillons, enregistrements et traitement des non-conformités. Après établissement des résultats, confirmez la libération suivant la procédure qualité. Consultez l’assistance aux essais de production et à la validation.
Vérification à la transmission : Distinguez clairement attente de contrôle, attente de réexamen, non-conformité et libération. Les résultats doivent être traçables aux lots et aux enregistrements de fabrication.
6. Tri, emballage et stockage
Triez les produits libérés selon spécification et commande. Avant emballage, vérifiez quantité, aspect, identification et documents. L’emballage doit convenir au produit, au transport et au stockage ; une soudure d’emballage réussie ne suffit pas.
Reliez les enregistrements d’emballage et de stockage aux spécifications, lots et commandes. Pour les restrictions d’emploi, conditions de stockage ou durées de validité, utilisez les exigences applicables et les données produit confirmées, sans valeurs génériques non vérifiées.
Ne mélangez pas les produits en attente de contrôle ou de décision avec les produits libérés pour les emballer et les expédier directement. Prévoyez aussi transfert, séparation des lots et identification des statuts.
Vérification à la transmission : Les documents doivent conserver la traçabilité des lots, de la libération et des commandes destinataires après stockage, pour vérifier préparation et livraison.
Quelles informations préparer avant de planifier la ligne ?
Préparez dimensions, formes, renforts, usages et plans prévus, puis objectifs de production, équipes, équipements existants, système de matières et questions à valider. Précisez si la production désigne des ébauches pressées ou des produits acceptés après cuisson et contrôle.
Pour une installation nouvelle ou agrandie, décrivez bâtiment et parcours de fabrication. Comparez les équipements principaux et la gamme de matières, puis confirmez configuration, outillages et essais selon les produits réels.
Transmettez votre besoin de ligne de production avec les informations produit et projet pouvant être communiquées publiquement, afin de préciser le périmètre de fabrication.