 ID












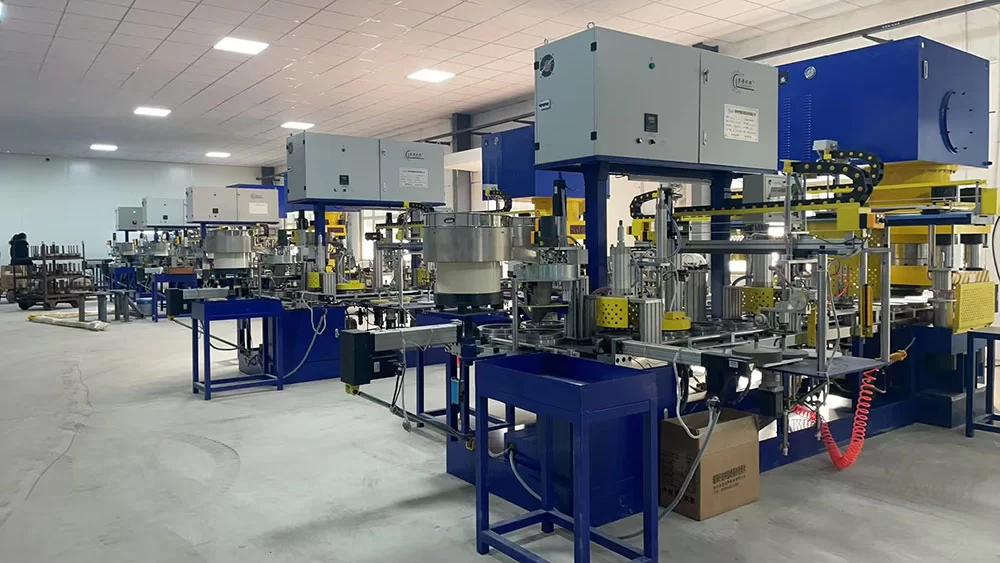
Pembuatan cakram potong dan gerinda berikat resin yang diperkuat umumnya meliputi pemilihan bahan, pencampuran dan pengondisian, pengepresan dengan penguat, curing dan pendinginan, pemeriksaan produk, serta pengemasan dan penyimpanan. Periksa peralatan, kondisi bahan, benda mentah dan produk saat diserahkan, serta catatan yang menyertai setiap batch.
Artikel ini menjelaskan operasi utama dan informasi antartahap yang perlu diperiksa. Formulasi, kondisi operasi, batas peralatan dan persyaratan pemeriksaan mengikuti produk sasaran serta dokumen proses dan mutu terkait.
1. Pemilihan dan perbandingan bahan baku
Tentukan penggunaan, ukuran, bentuk dan struktur penguat sebelum menilai kombinasi abrasif, pengikat resin dan pengisi. Nama bahan yang sama tidak berarti mutu atau batch berbeda dapat langsung dipertukarkan.
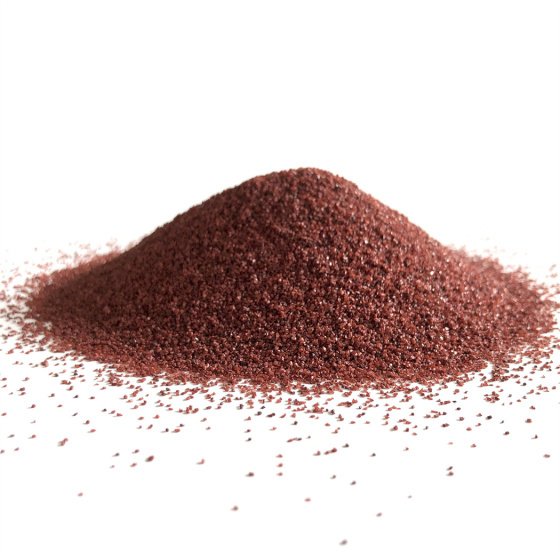
Misalnya, pilih alumina lebur cokelat dan alumina lebur putih berdasarkan bahan benda kerja, desain dan hasil uji. Catat pelapisan, kalsinasi dan perlakuan lain secara terpisah; jangan hanya menulis nama umum pada catatan pengeluaran bahan.
Sebelum pengisian, periksa spesifikasi, nomor batch, revisi formulasi dan penimbangan. Jumlah dan urutan penambahan resin bubuk, resin cair dan pengisi yang sesuai harus berasal dari dokumen proses.
Pemeriksaan serah terima: Tahap berikutnya harus dapat menelusuri bahan, revisi formulasi dan berat aktual batch. Identifikasi dan tangani bahan masuk yang perlu ditinjau menurut prosedur mutu.
2. Pencampuran dan pengondisian terkendali
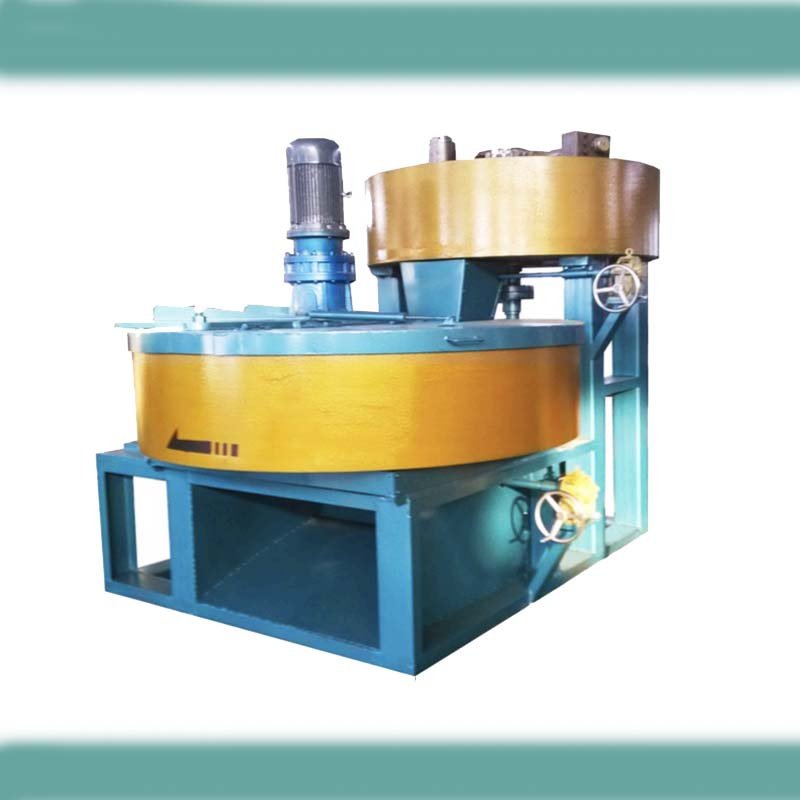
Pencampuran menyebarkan pengikat dan komponen lain sesuai proses. Tinjau metode, rentang ukuran batch, urutan pengisian dan pengeluaran; nama mesin saja tidak membuktikan kesesuaian terhadap formulasi.
Pastikan apakah pematangan atau pengondisian lain diperlukan, berikut durasi, lingkungan dan masa penggunaannya, berdasarkan formulasi dan proses tervalidasi. Sistem bahan berbeda dapat memerlukan pengaturan berbeda.
Catat waktu mulai/selesai, formulasi, batch bahan, kondisi lingkungan yang diperlukan dan keadaan campuran. Nilai penggumpalan, perubahan kemampuan alir atau kelainan lain sesuai prosedur; jangan sembarang menambahkan bahan demi memulihkan penampilan.
Pemeriksaan serah terima: Campuran sebelum pengepresan harus memiliki batch, status dan kondisi penggunaan yang jelas. Penggunaan ulang atau penggabungan sisa juga memerlukan dasar yang ditetapkan. Lihat dukungan proses dan aplikasi bahan.
3. Pengepresan dan penguatan jaring
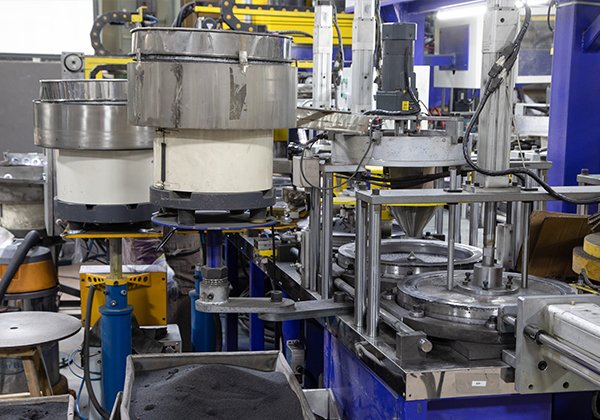
Masukkan campuran sesuai urutan, lalu pres dan keluarkan dari cetakan menjadi benda mentah. Untuk produk diperkuat, periksa ukuran jaring, jumlah lapisan, posisi dan hubungannya dengan lapisan campuran.
Tinjau cetakan, pengisian, pengepresan, pelepasan dan penerimaan benda mentah bersama-sama. Diameter dalam rentang nominal tidak membuktikan seluruh kombinasi tebal, lubang, bentuk dan penguat sudah divalidasi. Gunakan panduan pemilihan mesin pembuat roda gerinda.
Catat identitas cetakan/perkakas, revisi produk dan proses, pengaturan serta hasil. Tekanan hidraulis tidak sama dengan gaya tekan; ukuran produk akhir tidak menggantikan persyaratan pengukuran benda mentah. Lihat panduan pengendalian ketebalan hasil pengepresan.
Pemeriksaan serah terima: Kaitkan benda mentah dengan batch campuran, mesin dan catatan perkakas. Setelah penggantian cetakan atau penyetelan, ikuti rencana pemeriksaan benda pertama dan proses yang disetujui. Penampilan dan ukuran benda mentah yang sesuai tidak membuktikan kinerja produk akhir.
4. Curing dan pendinginan terkendali
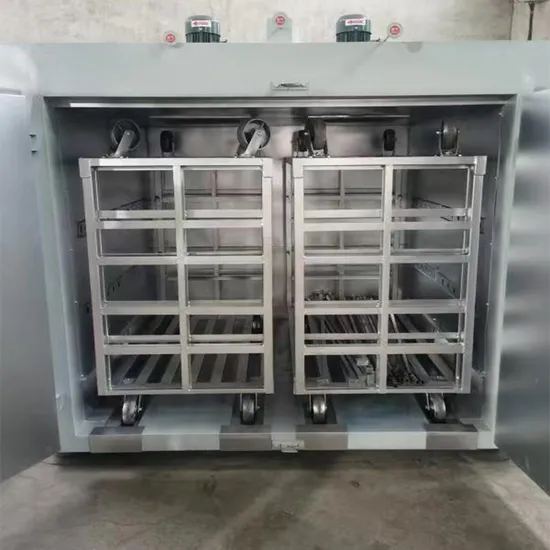
Muat benda mentah ke oven dengan susunan yang ditentukan dan jalankan program suhu–waktu yang disetujui agar pengikat resin mengalami curing. Pilih program menurut sistem resin, spesifikasi, muatan dan validasi proses.
Bedakan suhu setelan, suhu titik kendali dan suhu yang dialami produk. Tinjau informasi muatan, rekaman operasi dan validasi bersama-sama, bukan sekadar mencatat suhu oven mencapai setelan. Lihat panduan verifikasi suhu oven curing.
Atur pendinginan, pemindahan dan pemeriksaan sesuai dokumen. Jika ada penyimpangan program, penghentian abnormal atau rekaman hilang, evaluasi batch berdasarkan prosedur; penampilan normal saja tidak cukup untuk pelulusan.
Pemeriksaan serah terima: Catat batch produk, muatan atau siklus oven, revisi program, operasi aktual dan kelainan agar pemeriksaan dapat menelusuri proses curing terkait.
5. Pemeriksaan dan pelulusan produk akhir
Setelah curing dan pendinginan, ikuti spesifikasi dan rencana pemeriksaan yang berlaku. Sesuai produk, pemeriksaan dapat mencakup penampilan, dimensi, kerataan, keseimbangan statis dan kekuatan putar. Pastikan item, metode, frekuensi dan kriteria masing-masing.
Pemeriksaan visual memeriksa retak, tepi pecah dan deformasi. Uji kekuatan putar menilai integritas mekanis dalam kondisi uji tertentu; uji potong/gerinda menilai kinerja dalam aplikasi terkait. Keduanya tidak saling menggantikan.
Bedakan pemeriksaan satu per satu dan sampling batch; tetapkan asal sampel, pencatatan dan penanganan ketidaksesuaian. Setelah catatan lengkap, pastikan status pelulusan menurut prosedur mutu. Lihat dukungan produksi percobaan dan validasi.
Pemeriksaan serah terima: Bedakan status menunggu pemeriksaan, peninjauan, tidak sesuai dan telah diluluskan. Telusurkan hasil ke batch dan catatan produksi.
6. Pemilahan, pengemasan dan penyimpanan
Pilah produk yang telah diluluskan sesuai spesifikasi dan pesanan. Periksa jumlah, penampilan, identitas dan catatan sebelum mengemas. Kemasan harus sesuai produk, transportasi dan penyimpanan; keberhasilan penyegelan saja tidak cukup.
Catatan kemasan dan gudang harus menghubungkan spesifikasi, batch dan pesanan. Batas penggunaan, kondisi simpan atau masa berlaku mengikuti ketentuan yang berlaku dan informasi produk terkonfirmasi, bukan angka umum yang belum diverifikasi.
Jangan campur produk menunggu pemeriksaan atau keputusan dengan produk lulus lalu langsung dikemas dan dikirim. Penyimpanan juga perlu mendukung pemindahan, pemisahan batch dan pengenalan status.
Pemeriksaan serah terima: Pertahankan ketertelusuran batch, status pelulusan dan tujuan pesanan melalui catatan kemasan serta gudang untuk mendukung pengambilan dan pengiriman.
Informasi apa yang disiapkan sebelum merencanakan lini?
Siapkan dimensi, bentuk, penguat, penggunaan dan gambar produk; jelaskan target hasil, shift, mesin yang ada, sistem bahan dan pertanyaan validasi. Pastikan apakah hasil berarti benda mentah hasil pres atau produk diterima setelah curing dan pemeriksaan.
Untuk fasilitas baru atau perluasan, jelaskan bangunan dan rute proses. Bandingkan peralatan utama serta cakupan bahan, lalu pastikan konfigurasi, perkakas dan uji berdasarkan produk aktual.
Kirim kebutuhan lini produksi beserta informasi produk dan proyek yang boleh dibagikan secara publik untuk meninjau lingkup manufaktur lebih lanjut.