 ES












Distribución de una fábrica de muelas abrasivas: flujo de materiales, zonas de espera y mantenimiento
Publicado
Revise entregas, portadores junto al horno, espera de inspección y extracción de componentes mediante el programa y escenarios de trabajo.
Un plano puede mostrar máquinas bien alineadas y no reservar espacio para piezas en verde en espera ni para los portadores vacíos que regresan. Siga un lote: ¿dónde se entrega la mezcla, cómo se cargan las piezas moldeadas, dónde esperan el horno y por dónde vuelven los portadores? Revise por separado el espacio para cambios de molde y mantenimiento. Así podrá valorar si los huecos entre máquinas son utilizables.
En líneas de muelas y discos de corte de resina, seleccione primero productos representativos y sus rutas reales. Dibuje equipos, portadores, movimientos de trabajo, estados del producto y envolventes de mantenimiento en un mismo plano. Distinga la ocupación de producción normal de las zonas que deben despejarse durante cambios o mantenimiento con parada. Superponga las actividades que realmente coincidirán.
Este artículo trata la revisión preliminar. Las separaciones, pasillos, cimentaciones, ventilación y protección contra incendios requieren confirmación de los especialistas correspondientes, según los documentos del equipo, materiales, edificio y requisitos locales del proyecto.
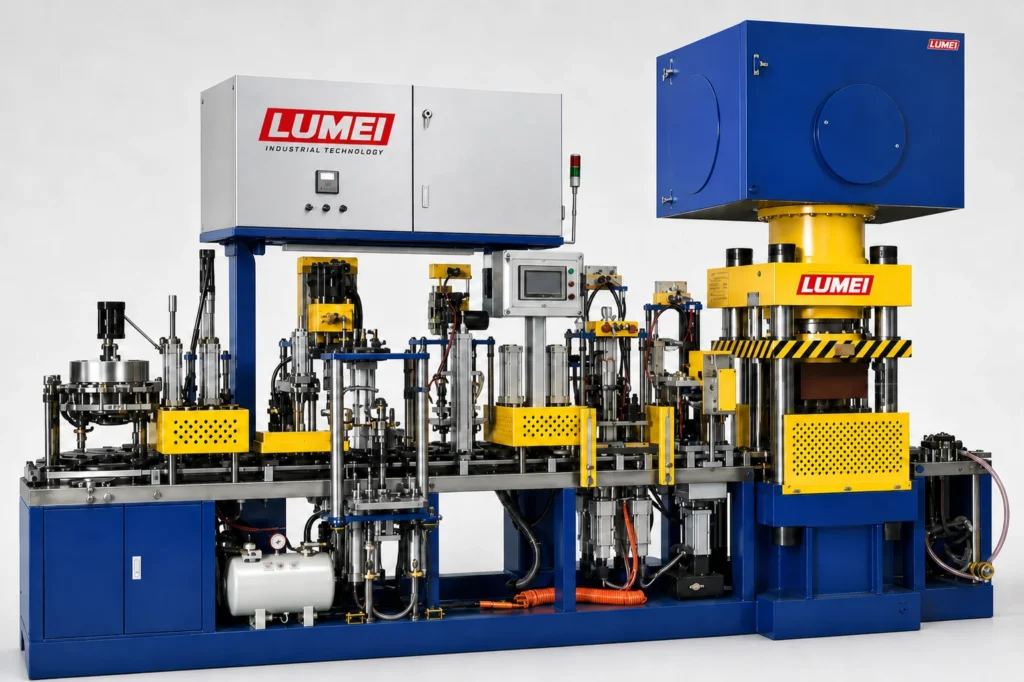
1. Definir las rutas antes de colocar las máquinas
La misma lista de equipos puede dar lugar a flujos distintos. Los discos de corte planos y los discos de desbaste de centro deprimido pueden requerir utillajes, apoyos y cargas diferentes. La mezcla de pedidos y la frecuencia de cambio también afectan al almacenamiento de moldes, mallas y portadores.
Antes de dibujar, enumere los productos de la fase actual, turnos, definición de lotes y rutas previstas. Si falta definir el equipo, organice los datos con la revisión de selección y gama de productos, para no descubrir cambios de utillaje o auxiliares después de aprobar el plano.
Para cada producto representativo, marque preparación, mezcla, moldeo, curado y los acabados, inspección y embalaje que realmente necesita. No convierta un diagrama en una ruta fija para todas las muelas. Cuando proceda, indique destinos y puntos de retorno de retrabajos, inspecciones adicionales y evaluaciones externas.
La disposición debe responder al proceso y a las entregas confirmadas. Una línea recta, en U o por zonas es una opción de estudio; su forma no demuestra por sí sola su idoneidad.
2. Dibujar personas, materiales y recipientes de cada entrega
Entre mezcla y moldeo, una flecha no basta. Identifique el recipiente, cantidad por traslado, punto de entrega, parada necesaria y regreso del recipiente vacío.
Haga lo mismo con las piezas en verde: desde la recogida hasta el portador especificado, ¿hay que girar, cambiar de mano o recolocar? El apoyo y la manipulación deben ajustarse al proceso del producto. Acortar el recorrido no justifica apilados o traslados sin validar.
Superponga reposición de materiales, retorno de recipientes y recorridos de personas al flujo principal. Busque cruces: ¿quien repone mallas atraviesa una posición ocupada por un carro? ¿El carro vacío bloquea la entrega del siguiente lote?
Deslice horizontalmente para ver la tabla completa.
| Entrega | Añadir al plano | Pregunta para comprobar |
|---|---|---|
| Mezcla a moldeo | Recipientes llenos, entrega y destino de vacíos | ¿La alimentación y reposición de componentes comparten una posición? |
| Moldeo a carga | Recogida, portadores y puesto de carga | ¿La colocación y manipulación respetan el apoyo requerido? |
| Antes y después del curado | Espera, descarga y enfriamiento exigido por el proceso | ¿Se solapan apertura, carga, descarga y transporte? |
| Inspección a embalaje | Productos pendientes y evaluados, entrega a embalaje | ¿Se identifican los estados y se controla el traslado? |
Numere las entregas y vincúlelas con recipientes, métodos y zonas de operación. Si se cruzan rutas, revise horarios y ocupación real para decidir si pueden separarse en el tiempo o requieren otras posiciones.

3. Comprobar las posiciones junto al horno con el programa
La salida continua de piezas y el curado por lotes requieren coordinación específica. Si el moldeo continúa y el horno no admite la siguiente carga, los productos necesitan una espera definida. Dejarlos en un pasillo no resuelve esa interfaz.
Prepare una cronología con arranques y paradas de moldeo, producción acumulada, carga prevista, descarga, enfriamiento requerido y retorno de portadores. No anote solo el mantenimiento de temperatura: incluya los demás periodos de ocupación del horno y portadores, y determine qué operaciones pueden coincidir en la configuración real.
Elija momentos de cambio de ocupación, como carga, descarga o relevo. Registre existencias iniciales pendientes, entradas y salidas reales del intervalo. Compruebe el saldo como «inicial + entradas − salidas». Registre también el destino de productos aislados o trasladados, manteniendo el mismo límite de contabilización.
Calcule los portadores lote por lote según el apoyo permitido. Solo combine capacidad libre entre lotes si el proceso y su control lo permiten. No sume todos los productos suponiendo carros siempre llenos. Incluya vacíos, portadores en carga y pendientes de limpieza en su posición real; cada portador se cuenta una sola vez por momento.
Compare los momentos para identificar el máximo de posiciones simultáneas. Revise además estacionamiento, giro y carga o descarga: la superficie de los portadores es solo una parte.
Por ejemplo, en un programa hipotético, la siguiente carga está lista, los portadores de la anterior siguen enfriándose o esperando descarga y la prensa continúa. Estas ocupaciones pueden coincidir. Dibuje posiciones separadas, sin asignar el mismo hueco a los tres estados. La coincidencia real se confirma con el programa y los registros del proyecto.
Reducir distancia no permite acortar arbitrariamente esperas o enfriamiento. Si falta superficie, revise programa, lote, equipos y circulación de portadores. Apilado, condiciones de espera y carga deben seguir cumpliendo el proceso confirmado.
4. Reservar una ubicación para productos pendientes o anómalos
Una zona de «producto terminado» que mezcla material sin inspeccionar, muestras pendientes y producto liberado es difícil de controlar solo con indicaciones verbales.
Dibuje por separado el flujo normal y la gestión de anomalías. Para productos pendientes de inspección, revisión o traslado, defina lugar, identificación, lote y condiciones de salida. Las zonas separadas, estanterías dedicadas u otras medidas deben encajar con el sistema de calidad del centro.
Piense en resultados que llegan en otro turno: ¿se encuentran los registros de los lotes y muestras anteriores? ¿Tras muestrear de nuevo se identifica el resto? ¿Pueden piezas que solo superaron inspección en verde entrar en una etapa reservada al producto final liberado?
La guía de reinicio y registros tras cambiar moldes explica los vínculos documentales. En el plano, proporcione almacenamiento real para los estados pendientes y aplique el procedimiento de calidad para autorizar el paso siguiente.
5. Ampliar el espacio de mantenimiento hasta la salida del componente
Un hueco alrededor de la máquina no demuestra que se pueda mantener. Puertas abiertas, piezas extraídas, herramientas y medios de manipulación pueden superar su contorno.
Solicite documentos de instalación y mantenimiento de la configuración propuesta. Revise caras de acceso, apertura de armarios y resguardos, direcciones de desmontaje y rutas de extracción. Incluya carros de utillaje, estantes de moldes y puestos de cambio. Distinga accesos permanentes de áreas despejables durante una parada. Si un lugar se comparte entre escenarios, confirme despeje, aislamiento y restitución, sin ocupar vías que deban permanecer libres.
Puede caber una persona, pero no el giro de una pieza extraída; o una puerta abierta puede coincidir con la reposición. En el primer caso revise la ruta de extracción; en el segundo, la simultaneidad y la posibilidad real de cumplir el trabajo previsto.
Compruebe electricidad, aire y demás conexiones necesarias en sus posiciones reales, junto con cables, tuberías y ventilación diseñada por especialistas. Colocar equipos no completa los cálculos de cimentación, control ambiental o protección contra incendios. Dependen de materiales, procesos y diseño específico, no de un valor universal.
6. Recorrer tres escenarios antes de cerrar el plano
Revise producción normal, cambio previsto y un lote pendiente de evaluación. Siga cada escenario desde la entrada de materiales hasta la entrega del producto y retorno de portadores, más allá de la máquina.
En producción, compruebe reposición, recogida, carga, descarga y retorno. En el cambio, salida del molde anterior, entrada del nuevo y operaciones especificadas. Para lotes pendientes, compruebe si ocupan posiciones de circulación habitual.
En planos, use la misma escala para edificio, equipos y portadores. Marque pilares, huecos de puertas y espacios libres relevantes. Para comprobar empuje, estacionamiento y giro reales, trace a escala 1:1 en un lugar adecuado y use portadores reales o modelos de igual envolvente. Un hueco en un plano reducido no demuestra espacio de trabajo suficiente.
Para equipos no instalados, use los alcances de operación, mantenimiento y altura del proveedor. Revise aparte elevación de piezas, izado y obstáculos superiores que el modelo en planta no cubre. Use el ensayo espacial para corregir el plano; seguridad y proceso se evalúan con sus propios requisitos de aceptación.
Deslice horizontalmente para ver la tabla completa.
| Problema | Información necesaria | Confirmación antes de cerrarlo |
|---|---|---|
| Giro del carro y reposición en conflicto | Dimensiones, giro y movimientos de reposición | Uso viable de rutas y puestos corregidos |
| Espera previa al curado insuficiente | Programa representativo, carga y ocupación | Almacenamiento y paso normal en el máximo de espera |
| Componente sin salida para mantenimiento | Documentos, dirección y manipulación | Ruta de mantenimiento y extracción aceptada por el proveedor |
| Mezcla de pendientes y liberados | Identificación, estados y entregas | Almacenamiento que permita traslados controlados |
Vincule problemas con versión del plano, responsable e información pendiente. Mantenga abiertos los puntos sin planos de mantenimiento o condiciones de materiales; «ajustar en obra» no es una conclusión.
Para hablar con LUMEI de una solución de fabricación de discos de corte, prepare plano acotado, pilares y puertas, equipos existentes, productos, turnos, lotes y portadores. Marque restricciones conocidas de servicios, instalación y emplazamiento, y enumere lo pendiente.
Un plano listo para desarrollarse debe mostrar equipos, entregas, esperas y zonas que despejar para cambios o mantenimiento. Asigne posiciones concretas y solicite revisión de equipos, proceso y especialistas para fundamentar la aprobación.
Cuéntenos sus requisitos de fabricación
Consulte sobre equipos, materiales, procesos y alcance del suministro.
Enviar requisitos del proyecto →