 AR












تصنيع أقراص القطع 107–125
ناقش تصنيع الأقراص الصغيرة باستخدام المكبس الموثّق المكوّن من 68 محطة والمواد المنسقة ومتطلبات الخلط والمعالجة
سيناريو تطبيقي
إطار السيناريو: الإمارات العربية المتحدة؛ Lurava Abrasives. اسم الشركة والموقع والخلفية التجارية افتراضية. هذا مثال توضيحي للتطبيق، وليس مشروعًا موثقًا لعميل.
نظرة عامة
في هذا السيناريو، تخطط إحدى الشركات المصنعة لأقراص القطع في الإمارات العربية المتحدة لخط جديد بحجم 107–125 ملم لعلامتها التجارية الخاصة. يتم تنظيم الإنتاج حول الأحجام الأساسية، مع جدولة الأحجام الأخرى على دفعات منفصلة لخدمة موزعي العدد والأدوات ومستخدمي تشغيل المعادن. يجمع التكوين التشكيل والتكديس والمعالجة والتعبئة في خطة إنتاج واحدة.
خلفية الأعمال ومتطلبات الإنتاج
تنتج Lurava Abrasives، الشركة المصنعة الخيالية في هذا السيناريو، أقراص قطع مربوطة بالراتنج لقنوات توزيع العدد والأدوات ومستخدمي الأعمال المعدنية. سيركز خطها الجديد ذو القطر الصغير في البداية على الأقراص مقاس 115 مم و125 مم، مع تقييم التوافق مع المنتجات مقاس 107 مم أيضًا.
تتضمن الطلبات العبوات القياسية ذات العلامة التجارية الخاصة وعمليات التغليف الأصغر للموزعين. ولذلك يحتاج مدير الإنتاج إلى جدول زمني عملي للمنتجات الأساسية وطريقة لتغيير الملصقات وتنسيقات الكرتون دون تعطيل الإنتاج الأولي.
الهدف الأولي هو إنشاء عملية كاملة لمواصفات رئيسية واحدة، بدءًا من تحديد دفعة المواد الخام والقالب وفحص الشبكات المعززة وحتى التشكيل والتكديس وتحميل الفرن والتعبئة. يمكن تجميع الإنتاج حسب المواصفات، ثم تقسيمه إلى تنسيقات التغليف المتفق عليها. يجب تأكيد الوصول إلى المعدات، ومرافق المصنع وخدماته، واللغة المستخدمة للتدريب مع المصنع بدلاً من افتراضها من بلده.
تكوين المعدات
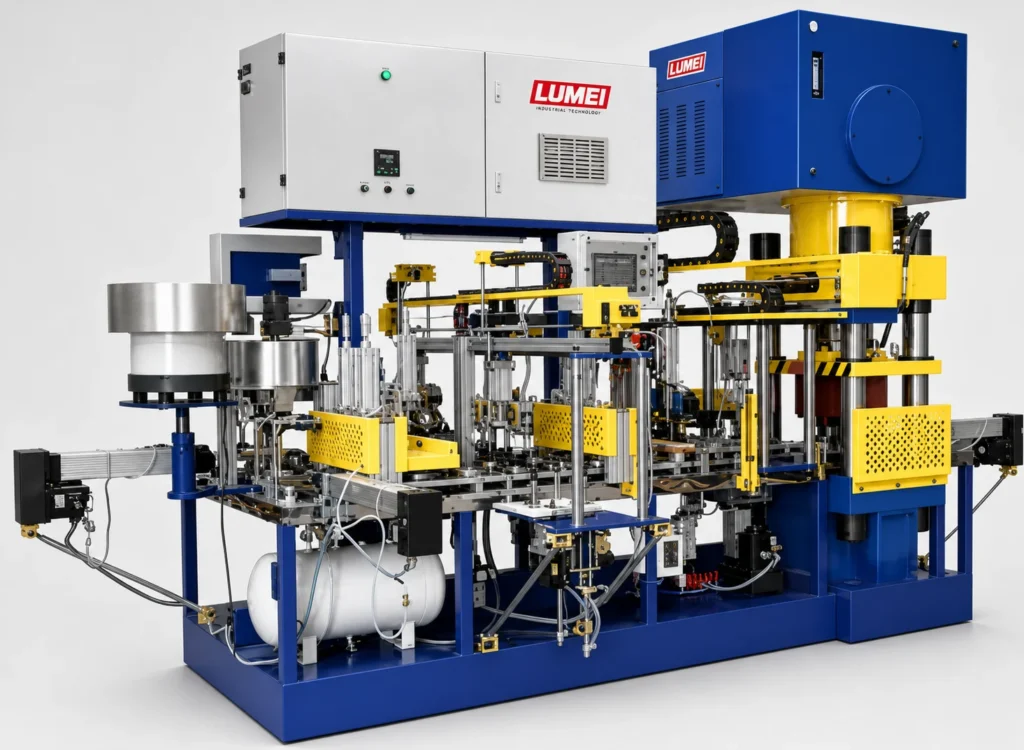
يمكن لـ LUMEI استخدام آلة التشكيل ذات الرأس المزدوج ذات 68 محطة، 200 طن باعتبارها جوهر الخط. يتضمن تكوينها التغذية الحجمية، ومحطتي وضع شبكة التسليح، والنقل الموجه بمحرك مؤازر، وآليات إخراج المنتج من القالب.
يمكن اختيار المعدات الداعمة من الخط المقترح الحالي: خلاط هيدروليكي مائل سعة 200 لتر، خلاط ثانوي، غربال اهتزازي، آلة تكديس الأقراص الأوتوماتيكية مزدوجة الرأس، فرن معالجة بتدوير الهواء الساخن مسخن كهربائيًا بسعة 5 متر مكعب، ومعدات التغليف بالانكماش. يتم فحص متطلبات الهواء المضغوط جنبًا إلى جنب مع التكوين النهائي للمعدات.
تخطيط المصنع وتدفق المواد
تخطيط التدفق بدءًا من تحضير المواد الخام وحتى الخلط والغربلة والتشكيل والتكديس قبل المعالجة والفحص بعد المعالجة والتعبئة. يجب أن يحدد التخطيط مسار الإمداد من منطقة الخلط إلى آلة التشكيل، ومواضع النقل للتركيبات المحملة، ومساحة تحميل وتفريغ الفرن.
قم بتعيين مناطق الاحتفاظ لوظائف محددة، مثل إعادة حوامل الأقراص الفارغة أو الاحتفاظ بالدُفعات في انتظار الفحص. يجب أن تظل ممرات الإنتاج متاحة للحركة. تأكد من متطلبات الطاقة والهواء المضغوط والتهوية مقابل قائمة المعدات النهائية.
تجارب الإنتاج الأولية
ابدأ بمواصفات واحدة وتحقق من التغذية ووضع الشبكة والضغط وإخراج المنتج من القالب والتكديس بالتسلسل. تسجيل مكان حدوث أي مخالفة وكيفية معالجتها. استخدم معرفات الدُفعات لربط دفعات المواد الخام وسجلات الخلط وإعدادات ماكينة التشكيل وسجلات تحميل الفرن ونتائج الفحص.
في حالة ظهور إشارة مفقودة للشبكة، أو مشكلة في إخراج المنتج من القالب، أو محاذاة غير صحيحة للتكديس، اتبع إجراءات تشغيل الجهاز لإيقاف المحطة ذات الصلة وفحصها. استئناف فقط بعد الفحوصات اللازمة. لا ينبغي أن تكون زيادة السرعة بديلاً عن حل مشكلة أساسية.
مطابقة قدرة المعالجة للخط
لا يمكن تحويل حجم الفرن البالغ 5 m³ مباشرة إلى عدد يومي من الأقراص المطابقة للمواصفات. يجب أن تراعي الجدولة ترتيبات تحميل حوامل الأقراص، ودورة العملية الفعلية، ووقت التحميل والتفريغ، ودورة تداول الحوامل وإعادتها للاستخدام.
إذا تراكمت الدفعات قبل المعالجة أثناء تشغيل آلة التشكيل بشكل طبيعي، فتحقق من جدول الفرن وتنظيم التحميل وعدد حوامل الأقراص المتاحة قبل تغيير تكوين المعدات. السماح بتغييرات المواد وتغييرات المواصفات والصيانة المخططة عند تقييم الإنتاج المستدام.
أهداف بدء التشغيل وتسليم الإنتاج
الهدف الأول هو تسلسل إنتاج كامل لمواصفات رئيسية واحدة، مدعومًا بورقة إعداد قابلة للتكرار، وقائمة أدوات، وسجلات دفعية. يمكن بعد ذلك استخدام أحجام أخرى للتحقق من تغييرات القالب ووضع الشبكة وتوافق التراص.
عند التسليم، يجب على المشغلين إظهار الإعداد لبدء التشغيل، وتغييرات المواصفات، وتنظيف إيقاف التشغيل، والإبلاغ عن المشكلات. ويساعد هذا في نقل الخط من مرحلة التشغيل إلى إدارة الإنتاج الروتينية.
حيث يناسب هذا التكوين
يناسب هذا النهج المصنع الذي يقوم بإنشاء الإنتاج حول مجموعة أقراص القطع الرئيسية قبل إضافة معدات تشكيل أخرى مع تطور مزيج الطلبات الخاص به. وهو يحدد المعدات والأدوات التي يجب شراؤها وتشغيلها، ودعم التخطيط العملي للمساحة والموظفين والتجارب.
معدل الإنتاج المرجعي وحدود التجهيز
تُستخدم آلة التشكيل ذات 68 محطة لأقراص القطع بمقاسات 107–125 mm، بمعدل إنتاج مرجعي يبلغ 1,200–1,300 قرص في الساعة. هذا معدل مرجعي لاختيار آلة منفردة، وليس نتيجة موثقة لمشروع عميل أو معدل إنتاج الأقراص النهائية المطابقة للمواصفات للخط بالكامل. يعتمد الإنتاج الفعلي على التركيبة والسُّمك والقوالب وأزمنة دورات العمليات المساندة.
اطلب تكوين خط قرص القطع الصغير
أرسل قطر القرص المستهدف، وحجم قطر الثقب، والسمك، وهيكل شبكة التعزيز، ومعدل الإنتاج المستهدف لكل نوبة عمل، وتخطيط المصنع. يمكن لـ LUMEI استخدام هذه المعلومات لتنسيق التشكيل والخلط والتكديس والمعالجة والتعبئة وتحديد القوالب وحوامل الأقراص الأولية المطلوبة.
أخبرنا عن متطلبات التصنيع الخاصة بك
مناقشة المعدات والمواد والعملية ونطاق التسليم.
إرسال متطلبات المشروع ←