 RU












Производство отрезных кругов 107–125
Обсудите производство небольших дисков с помощью документально подтвержденного 68-позиционного пресса и согласованные требования к материалам, смешиванию и отверждению.
Конфигурация оборудования и поддержка производства.
Обсудите конфигурацию, соответствующую требованиям вашего продукта и объекта.
Обсудить это требование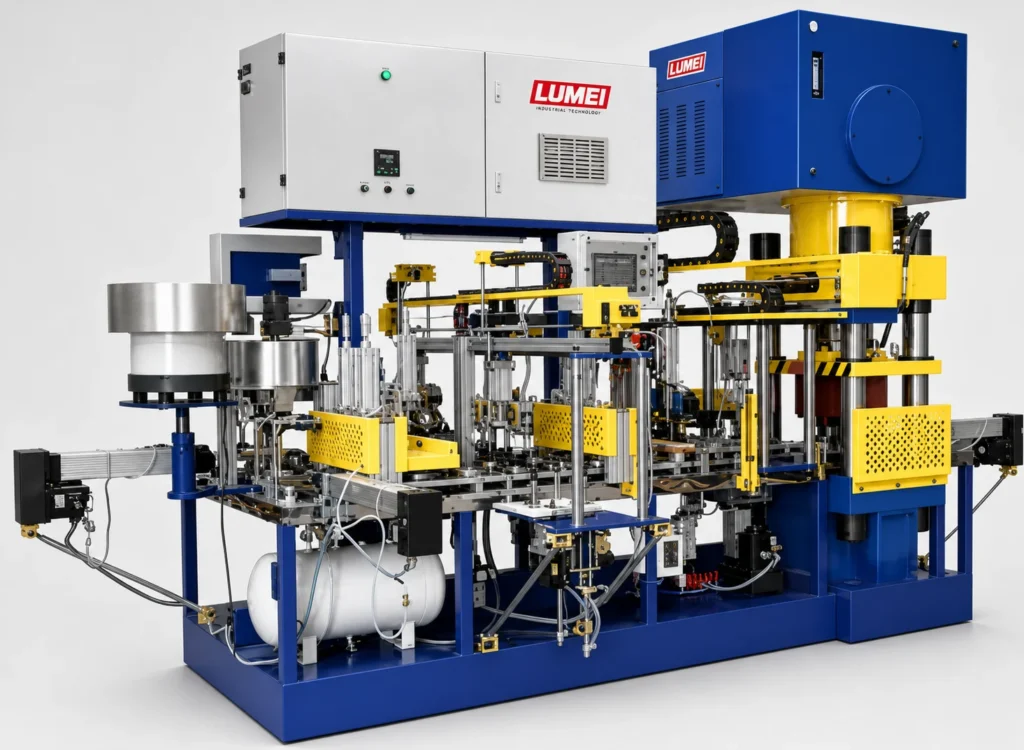
Сценарий применения
Место действия: Объединенные Арабские Эмираты; Лурава Абразивы. Название компании, ее местонахождение и история деятельности являются вымышленными. Это иллюстративный сценарий применения, а не проверенный проект клиента.
Обзор
В этом сценарии производитель отрезных кругов из ОАЭ планирует новую линию для изделий 107–125 мм под собственной маркой. Выпуск основных типоразмеров и отдельных партий других размеров организуют для дистрибьюторов инструмента и пользователей металлообработки. Комплектация объединяет формование, укладку, отверждение и упаковку в один производственный план.
Деловые предпосылки и производственные требования
Lurava Abrasives, вымышленный производитель в этом сценарии, выпускает отрезные круги на смоляной связке для каналов сбыта через дистрибьюторов инструмента и пользователей металлообработки. Новая линия для кругов малого диаметра сначала ориентирована на изделия 115 мм и 125 мм; совместимость с изделиями 107 мм также оценивается.
Заказы включают стандартные упаковки собственной торговой марки и небольшие партии упаковки для дистрибьюторов. Поэтому менеджеру по производству нужен работоспособный график выпуска основной продукции и способ менять этикетки и форматы картонных коробок, не нарушая производственный процесс.
Первоначальная цель — выстроить полный процесс для одного основного типоразмера: от идентификации партии сырья и проверки формы и армирующей сетки до формования, укладки, загрузки печи и упаковки. Выпуск группируют по типоразмеру, затем распределяют по согласованным форматам упаковки. Доступ к оборудованию, инженерные коммуникации и язык обучения уточняют у завода, а не предполагают по стране.
Конфигурация оборудования
Основой линии может стать формовочный пресс LUMEI на 68 позиций с двумя головками и усилием 200 т. Комплектация включает объёмную подачу, две позиции укладки армирующей сетки, сервопривод перемещения и механизмы извлечения из формы.
Вспомогательное оборудование подбирают из существующего предложения: опрокидывающийся смеситель с гидроприводом объёмом 200 л, вторичный смеситель, вибросито, автоматический двухголовочный укладчик кругов, электрическая печь отверждения с циркуляцией горячего воздуха объёмом 5 м³ и термоусадочное упаковочное оборудование. Потребность в сжатом воздухе уточняют по окончательной комплектации.
Планировка завода и поток материалов
Спланируйте поток от подготовки сырья до смешивания и сортировки, формования, штабелирования перед отверждением, проверки после отверждения и упаковки. Планировка должна определять маршрут подачи от зоны смешивания к формовочной машине, места передачи загруженных приспособлений, а также пространство для загрузки и разгрузки печи.
Назначьте зоны хранения для определенных функций, таких как возврат пустых приспособлений или хранение партий в ожидании проверки. Производственные проходы должны оставаться доступными для движения. Сверьте требования к электропитанию, сжатому воздуху и вентиляции с окончательным списком оборудования.
Начальные производственные испытания
Начните с одной спецификации и последовательно проверьте подачу, размещение сетки, прессование, извлечение из формы и укладку. Запишите, где происходят какие-либо нарушения и как они устраняются. Используйте идентификаторы партий для связи партий сырья, записей о смешивании, настроек формовочной машины, записей о загрузке печи и результатов проверки.
Если возникает индикация отсутствия сетки, проблемы с извлечением из формы или несоосность штабелирования, следуйте инструкциям по эксплуатации машины, чтобы остановиться и осмотреть соответствующую станцию. Возобновите работу только после необходимых проверок. Увеличение скорости не должно заменять решение основной проблемы.
Согласование мощности отверждения с линией
Объем печи 5 м³ не может быть пересчитан непосредственно в суточный выпуск годных кругов. При составлении расписания необходимо учитывать порядок загрузки приспособлений, фактический технологический цикл, время загрузки и разгрузки, а также оборот приспособлений.
Если партии накапливаются до отверждения, когда формовочная машина работает нормально, проверьте график печи, организацию загрузки и количество доступных приспособлений, прежде чем изменять конфигурацию оборудования. При оценке устойчивого производства учитывайте изменения материалов, спецификаций и плановое техническое обслуживание.
Цели запуска и передача производства
Первая цель — это полная производственная последовательность для одной основной спецификации, поддерживаемая повторяемой схемой наладки, списком инструментов и записями партий. Затем можно использовать другие размеры для проверки изменений формы, размещения сетки и совместимости штабелирования.
При передаче операторы должны продемонстрировать подготовку к запуску, переналадку на другой типоразмер, очистку при завершении работы и отчеты о проблемах. Это помогает перевести линию от ввода в эксплуатацию к рутинному управлению производством.
Где подходит эта конфигурация
Этот подход подходит заводу, который налаживает производство вокруг основного ассортимента отрезных кругов, прежде чем добавлять другое формовочное оборудование по мере увеличения объема заказов. Он определяет оборудование и инструменты, которые необходимо приобрести и ввести в эксплуатацию, что способствует практическому планированию пространства, персонала и испытаний.
Ориентировочная производительность и ограничения комплектации
Формовочный пресс на 68 позиций предназначен для отрезных кругов 107–125 мм; ориентировочная производительность — 1,200–1,300 кругов в час. Это показатель для подбора отдельной машины, а не подтверждённый результат заказчика или выпуск годных изделий всей линии. Фактический выпуск зависит от рецептуры, толщины, форм и времени циклов вспомогательных операций.
Запросить конфигурацию линии для небольших отрезных кругов
Отправьте целевой диаметр диска, размер отверстия, толщину, структуру армирующей сетки, целевую производительность за смену и планировку завода. LUMEI может использовать эту информацию для координации формования, смешивания, штабелирования, отверждения и упаковки, а также для определения необходимых первоначальных форм и приспособлений.
Расскажите нам о ваших производственных требованиях.
Обсудить оборудование, материалы, технологический процесс и объем поставки.
Отправить требования к проекту →