107–125切割片制造场景
用68工位主机配置讨论小规格切割片生产,明确材料、混料与固化衔接
应用场景说明
阿联酋企业 Lurava Abrasives(卢拉瓦磨具)的名称、国别归属及业务背景为虚构设定,不代表真实客户或已交付项目。
场景概览
阿联酋一家切割片生产企业计划为自有品牌增加107–125 mm产品产线,以主力规格集中生产、配套规格分批切换的方式,衔接五金渠道与金属加工用户的补货需求。方案将成型、摆片、固化和包装统一考虑。
企业背景与生产需求
本情境中的阿联酋企业 Lurava Abrasives(卢拉瓦磨具,虚构名称)生产树脂切割片,主要面向五金经销渠道及金属加工用户。企业计划新建一条小直径切片产线,先以115 mm和125 mm作为产品导入重点,并为107 mm规格保留适配评估。订单既包括自有品牌常规包装,也包含经销渠道的小批量包装要求,因此生产经理更关注主力规格能否连续组织,以及切换标签和箱规时是否会打乱前段节奏。
方案把初期任务收敛到一套主力产品的完整流程:从原料批次、模具及网片核对开始,贯通成型、摆片、装炉和包装。对这类渠道补货业务,排产可按规格组织较完整的生产批次,再按已确认的包装要求分流。项目讨论时还需核对设备进场通道、现场公用工程和培训所用语言,具体条件由工厂提供,不按国家名称直接预设。
设备配置与选型
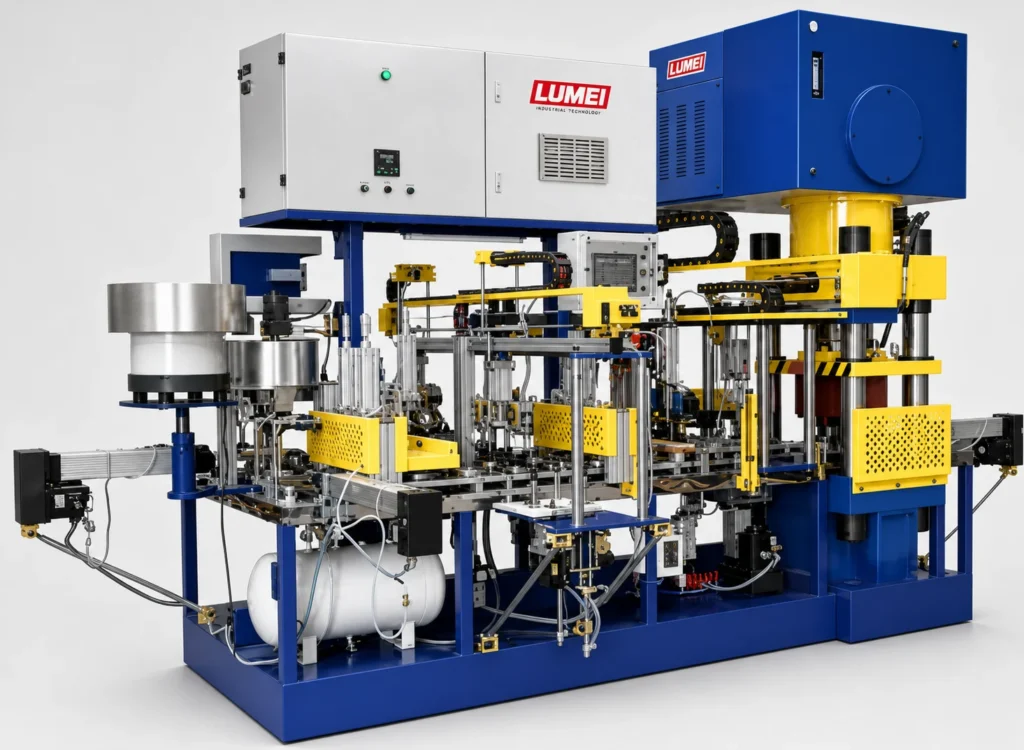
路美可采用68工位200 t双压头成型机作为核心,配置定容投料、双网工位、伺服搬运和卸模机构。配套设备从现有整线方案中选取200 L液压翻锅混料机、二次搅拌机、振动筛、双头自动摆片机、5 m³电热式热风循环干燥炉及热缩包装设备,并同步核对压缩空气条件。
车间布局与物料流转
建议按原料准备、混料筛分、压制成型、摆片待固化、固化后检验和包装的顺序安排流转。混料区向主机供料的通道、摆片后的工装转运位置,以及炉前装卸空间,应在布置图上单独核对。预留区应对应具体用途,例如空工装回收和待检批次暂存;不宜把生产通道同时当作半成品堆放区。电源、压缩空气和排风条件依据最终设备清单落实。
首批试产怎样展开
试产先用同一种规格核对投料、放网、压制、卸模与摆片动作,逐项记录异常出现的位置和处理办法。首批产品建立批次编号,将原料批次、混料记录、主机设置、装炉记录和检验结果对应起来。发生缺网提示、卸模不顺或摆片不到位时,先按设备操作要求停机检查相关工位,经复核后再恢复运行;不以提高运行速度掩盖尚未解决的问题。
固化配套怎样核算
5 m³是炉体容积参数,不能直接换算为每天的合格片数。整线排产应结合产品工装的装载方式、实际工艺周期、装卸时间和工装返回时间核算。若主机运行正常而待固化区持续积压,应先区分炉次安排、装载组织与工装数量的影响,再决定是否调整配套。连续生产评估也要计入换料、换规格和计划维护时间。
阶段目标与生产交接
启动阶段的目标是让一个主力规格完成从投料到包装的完整流程,并形成可重复使用的产品设置单、工装清单和批次记录。后续再用其他规格验证换模、放网和摆片的适配情况。交接时建议由操作人员实际演示开机准备、规格切换、停机清理和异常反馈,使生产安排能够从设备调试转入日常管理。
配置价值与适用范围
这套配置适合先建立主力切片产品生产能力,再按订单结构扩充其他成型设备的工厂。它将需要采购和调试的环节落实到设备与工装层面,便于安排厂房、人员和试产准备。
产能与配置说明
68工位主机详细适用范围为107–125 mm,资料参考产能为1200–1300片/小时。这是主机选型参考值,不是整线合格品产量或已交付项目实测结果;实际产出需结合配方、厚度、模具和配套节拍确认。
获取小直径切片配置方案
请发送拟生产切割片的外径、孔径、厚度、网片结构,以及每班生产目标和厂房平面图。路美可据此梳理主机、混料、摆片、固化与包装的配置关系,并确认首批模具和工装范围。