 TH












การผลิตแผ่นตัดขนาด 107–125
หารือเกี่ยวกับการผลิตแผ่นดิสก์ขนาดเล็กด้วยเครื่องอัดขึ้นรูป 68 สถานีที่ได้รับการจัดทำเป็นเอกสารและข้อกำหนดด้านวัสดุ การผสม และการบ่ม
การกำหนดค่าอุปกรณ์และการสนับสนุนการผลิต
หารือเกี่ยวกับการกำหนดค่าตามข้อกำหนดของผลิตภัณฑ์และไซต์ของคุณ
หารือเกี่ยวกับข้อกำหนดนี้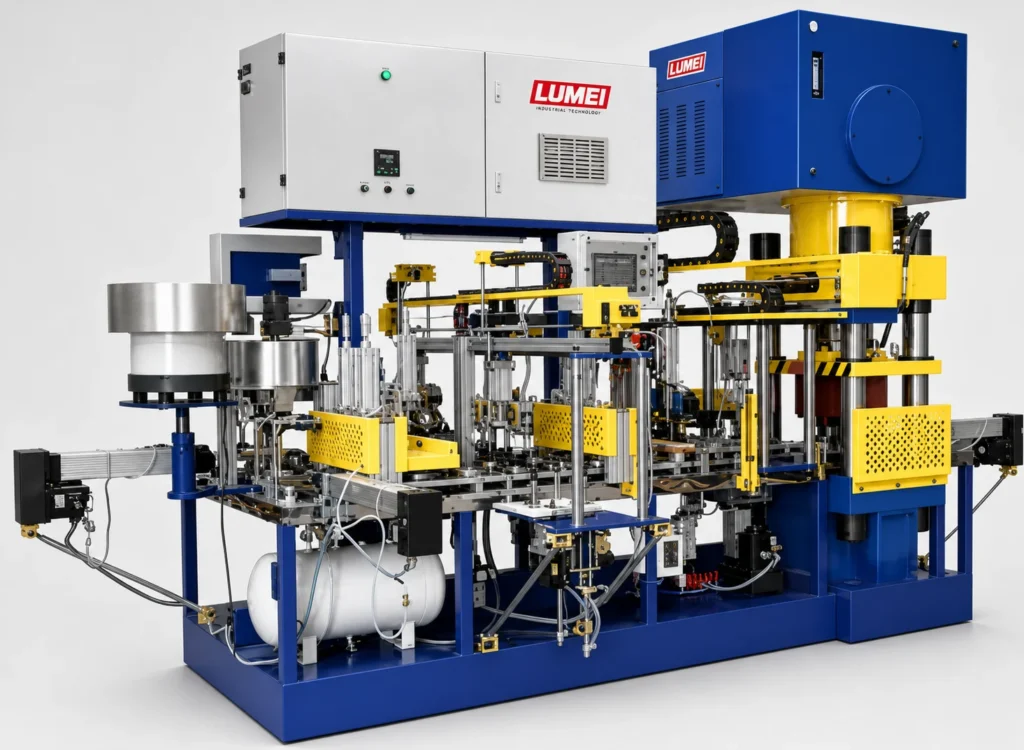
สถานการณ์การใช้งาน
สถานการณ์ตัวอย่าง: สหรัฐอาหรับเอมิเรตส์; Lurava Abrasives ชื่อบริษัท สถานที่ตั้ง และภูมิหลังธุรกิจเป็นเรื่องสมมติ ใช้เพื่ออธิบายการใช้งาน ไม่ใช่โครงการลูกค้าที่ได้รับการยืนยัน
ภาพรวม
ในสถานการณ์นี้ ผู้ผลิตแผ่นตัดในสหรัฐอาหรับเอมิเรตส์วางแผนสายการผลิตใหม่ขนาด 107–125 มม. สำหรับแบรนด์ของตนเอง การผลิตจะจัดตามขนาดหลัก โดยขนาดอื่นๆ กำหนดไว้เป็นชุดแยกกันเพื่อรองรับผู้จัดจำหน่ายฮาร์ดแวร์และผู้ใช้งานโลหะ การกำหนดค่านี้นำการขึ้นรูป การซ้อน การบ่ม และการบรรจุมาไว้ในแผนการผลิตเดียว
ความเป็นมาทางธุรกิจและข้อกำหนดการผลิต
Lurava Abrasives ซึ่งเป็นผู้ผลิตสมมติในสถานการณ์นี้ ผลิตแผ่นตัดที่ยึดประสานด้วยเรซินสำหรับช่องทางการจำหน่ายฮาร์ดแวร์และผู้ใช้งานโลหะ กลุ่มผลิตภัณฑ์เส้นผ่านศูนย์กลางขนาดเล็กใหม่จะเน้นไปที่แผ่นดิสก์ขนาด 115 มม. และ 125 มม. โดยมีความเข้ากันได้กับผลิตภัณฑ์ 107 มม. ด้วย
คำสั่งซื้อรวมถึงแพ็คแบรนด์ของตัวเองมาตรฐานและการรันบรรจุภัณฑ์ขนาดเล็กสำหรับผู้จัดจำหน่าย ผู้จัดการฝ่ายผลิตจึงต้องมีตารางเวลาที่สามารถทำงานได้สำหรับผลิตภัณฑ์หลัก และวิธีการเปลี่ยนฉลากและรูปแบบกล่องโดยไม่กระทบต่อการผลิตขั้นต้น
เป้าหมายเริ่มต้นคือจัดกระบวนการให้ครบสำหรับผลิตภัณฑ์ขนาดหลักหนึ่งแบบ ตั้งแต่ระบุรุ่นการผลิตของวัตถุดิบ ตรวจสอบแม่พิมพ์และตาข่ายเสริมแรง ไปจนถึงขึ้นรูป เรียงซ้อน บรรจุชิ้นงานเข้าเตา และบรรจุภัณฑ์ สามารถจัดการผลิตตามข้อกำหนดผลิตภัณฑ์ แล้วแบ่งตามรูปแบบบรรจุภัณฑ์ที่ตกลงกัน ต้องยืนยันทางเข้าถึงเครื่องจักร ระบบสาธารณูปโภค และภาษาที่ใช้ฝึกอบรมกับโรงงาน โดยไม่คาดเดาจากประเทศที่ตั้ง
การกำหนดค่าอุปกรณ์
LUMEI สามารถใช้เครื่องขึ้นรูปสองหัว 68 สถานี แรงอัด 200 ตันเป็นแกนหลักของสายการผลิต การกำหนดค่าประกอบด้วยการป้อนตามปริมาตร สถานีวางตาข่ายเสริมแรงสองสถานี การถ่ายโอนที่ขับเคลื่อนด้วยเซอร์โว และกลไกการถอดแบบ
สามารถเลือกอุปกรณ์สนับสนุนได้จากข้อเสนอสายการผลิตที่มีอยู่: เครื่องผสมแบบไฮดรอลิกเอียง 200 ลิตร, เครื่องผสมรอง, ตะแกรงสั่น, เครื่องเรียงดิสก์อัตโนมัติแบบสองหัว, เตาอบบ่มด้วยลมร้อนด้วยความร้อนด้วยไฟฟ้าขนาด 5 ลบ.ม. และอุปกรณ์พันฟิล์มหด ข้อกำหนดด้านอากาศอัดจะได้รับการตรวจสอบควบคู่ไปกับการกำหนดค่าอุปกรณ์ขั้นสุดท้าย
เค้าโครงโรงงานและการไหลของวัสดุ
วางแผนขั้นตอนตั้งแต่การเตรียมวัตถุดิบไปจนถึงการผสมและการคัดกรอง การขึ้นรูป การวางซ้อนก่อนการบ่ม การตรวจสอบหลังการบ่ม และการบรรจุหีบห่อ แผนผังควรระบุเส้นทางการจ่ายจากพื้นที่ผสมไปยังเครื่องขึ้นรูป ตำแหน่งการเคลื่อนย้ายสำหรับฟิกซ์เจอร์ที่โหลด และพื้นที่ในการขนถ่ายเตาอบ
กำหนดพื้นที่พักชิ้นงานตามหน้าที่ เช่น พื้นที่คืนอุปกรณ์จับยึดเปล่า หรือพักชุดการผลิตที่รอตรวจสอบ ทางเดินต้องพร้อมสำหรับการเคลื่อนย้าย ตรวจสอบไฟฟ้า ลมอัด และการระบายอากาศตามรายการเครื่องจักรสุดท้าย
การทดลองการผลิตเบื้องต้น
เริ่มต้นด้วยข้อกำหนดเดียวและตรวจสอบการป้อน การวางตาข่าย การกด การถอดแบบ และการซ้อนตามลำดับ บันทึกว่ามีความผิดปกติเกิดขึ้นที่ใดและจะแก้ไขอย่างไร ใช้ตัวระบุแบทช์เพื่อเชื่อมโยงล็อตวัตถุดิบ บันทึกการผสม การตั้งค่าเครื่องขึ้นรูป บันทึกการโหลดเตาอบ และผลการตรวจสอบ
หากมีข้อบ่งชี้ว่าตาข่ายขาดหายไป ปัญหาการถอดแบบ หรือการเรียงซ้อนไม่ตรงเกิดขึ้น ให้ปฏิบัติตามขั้นตอนการทำงานของเครื่องจักรเพื่อหยุดและตรวจสอบสถานีที่เกี่ยวข้อง ดำเนินการต่อหลังจากการตรวจสอบที่จำเป็นเท่านั้น การเพิ่มความเร็วไม่ควรทดแทนการแก้ไขปัญหาที่ซ่อนอยู่
จับคู่ความสามารถในการบ่มกับสายการผลิต
ปริมาตรเตาอบ 5 m³ ไม่สามารถแปลงโดยตรงเป็นจำนวนแผ่นที่ผ่านการตรวจรับต่อวันได้ การวางแผนต้องพิจารณาการจัดชิ้นงานบนอุปกรณ์จับยึด รอบกระบวนการจริง เวลานำเข้าและนำออกจากเตา และการหมุนเวียนอุปกรณ์จับยึดกลับมาใช้งาน
หากแบตช์สะสมก่อนการบ่มในขณะที่เครื่องขึ้นรูปทำงานตามปกติ ให้ตรวจสอบตารางเวลาเตาอบ โครงสร้างในการโหลด และจำนวนอุปกรณ์ติดตั้งที่มีอยู่ก่อนที่จะเปลี่ยนการกำหนดค่าอุปกรณ์ อนุญาตให้มีการเปลี่ยนแปลงวัสดุ การเปลี่ยนแปลงข้อมูลจำเพาะ และการบำรุงรักษาตามแผนเมื่อประเมินการผลิตที่ยั่งยืน
เป้าหมายการเริ่มต้นและการส่งมอบการผลิต
เป้าหมายแรกคือลำดับการผลิตที่สมบูรณ์สำหรับข้อกำหนดหลักหนึ่งรายการ โดยมีเอกสารการตั้งค่าที่ทำซ้ำได้ รายการเครื่องมือ และบันทึกแบทช์ ขนาดอื่นๆ สามารถใช้เพื่อตรวจสอบการเปลี่ยนแปลงของแม่พิมพ์ การวางตาข่าย และความเข้ากันได้ของการเรียงซ้อน
ในการส่งมอบ ผู้ปฏิบัติงานควรสาธิตการเตรียมการเริ่มต้น การเปลี่ยนแปลงข้อมูลจำเพาะ การทำความสะอาดการปิดระบบ และการรายงานปัญหา ซึ่งจะช่วยย้ายสายการผลิตจากการทดสอบการใช้งานไปสู่การจัดการการผลิตตามปกติ
ตำแหน่งที่การกำหนดค่านี้เหมาะสม
วิธีการนี้เหมาะสมกับโรงงานที่สร้างการผลิตโดยใช้กลุ่มผลิตภัณฑ์แผ่นตัดหลัก ก่อนที่จะเพิ่มอุปกรณ์ขึ้นรูปอื่นๆ เมื่อมีการพัฒนาส่วนผสมตามคำสั่ง โดยจะระบุอุปกรณ์และเครื่องมือที่ต้องซื้อและทดสอบการใช้งาน เพื่อสนับสนุนการวางแผนเชิงปฏิบัติสำหรับพื้นที่ บุคลากร และการทดลอง
เอาต์พุตอ้างอิงและขีดจำกัดการกำหนดค่า
เครื่องขึ้นรูป 68 สถานีครอบคลุมแผ่นตัด 107–125 มม. โดยมีเอาต์พุตอ้างอิง 1,200–1,300 แผ่นต่อชั่วโมง นี่เป็นตัวเลขการเลือกเครื่องจักรแต่ละเครื่อง ไม่ใช่ผลลัพธ์ของลูกค้าที่ได้รับการตรวจสอบหรือผลลัพธ์ที่เสร็จสมบูรณ์ที่ยอมรับของสายการผลิตทั้งหมด การผลิตจริงขึ้นอยู่กับสูตร ความหนา แม่พิมพ์ และเวลารอบกระบวนการรองรับ
ขอชุดเครื่องจักรสายการผลิตแผ่นตัดขนาดเล็ก
ส่งเส้นผ่านศูนย์กลางของจานเป้าหมาย ขนาดรู ความหนา โครงสร้างตาข่ายเสริมแรง เป้าหมายเอาต์พุตต่อกะ และเค้าโครงของโรงงาน LUMEI สามารถใช้ข้อมูลนี้เพื่อประสานการขึ้นรูป การผสม การซ้อน การบ่ม และการบรรจุหีบห่อ และกำหนดแม่พิมพ์เริ่มต้นและอุปกรณ์ติดตั้งที่ต้องการ
บอกเราเกี่ยวกับความต้องการในการผลิตของคุณ
หารือเกี่ยวกับอุปกรณ์ วัสดุ กระบวนการ และขอบเขตการส่งมอบ
ส่งข้อกำหนดโครงการ →