 PT-BR












Como escolher uma máquina para fabricar rebolos: dimensões, reforço e trocas de produto
Publicado em
Confira dimensões, reforço e trocas de produto em relação ao ferramental, à prensagem e à desmoldagem. Separe compatibilidade e resultados de validação.
Relacione cada rebolo ou disco de corte com ligante resinoide ao ferramental, às operações da máquina e às verificações de teste. Um diâmetro dentro da faixa indicada é apenas um filtro inicial. Não comprova a adequação de todas as combinações de espessura, furo e reforço.
Siga a sequência: lista de produtos, ferramental e operações, análise de capacidade e testes representativos. Registre a compatibilidade da configuração separadamente dos resultados de validação. Este guia trata da compra de equipamentos para fabricar rebolos e discos.
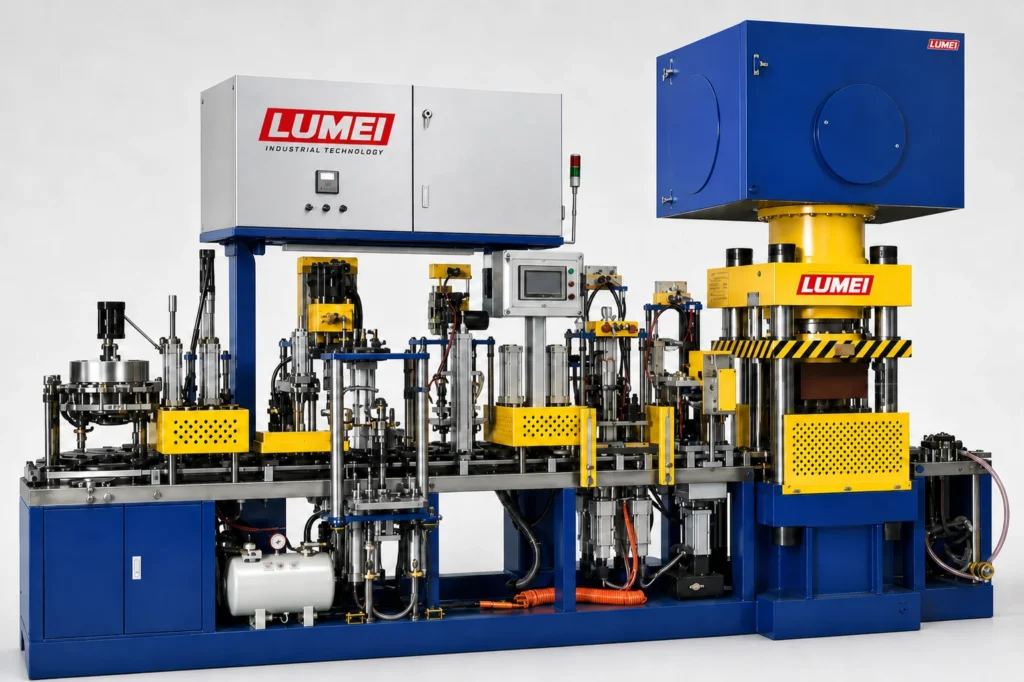
1. Defina o escopo da compra com uma lista de produtos
Separe a produção de curto prazo dos planos futuros. Registre os itens abaixo para cada produto.
| Informações do produto | Itens de máquina ou processo a verificar |
|---|---|
| Diâmetro, espessura e furo | Moldes, componentes de centralização e espaço de conformação |
| Forma plana, centro deprimido ou outra | Superfícies de conformação, apoio e desmoldagem |
| Dimensões, camadas e posição da tela entre camadas de material | Colocação da tela, alimentação, posicionamento e inspeção |
| Referência da formulação ou sistema de materiais | Alimentação, distribuição e materiais representativos de teste |
| Medidas principais, composição dos pedidos e turnos | Condições operacionais e base para avaliar a produção |
| Combinações e frequência de troca; ferramental existente | Peças a substituir, ajustes e compatibilidade das interfaces |
Diferencie as dimensões do produto acabado, da peça prensada não curada e do molde. Elas não são intercambiáveis. Identifique desenhos ou amostras pendentes e ainda não inclua esses produtos no escopo confirmado.
2. Após o encaixe dimensional, verifique prensagem e desmoldagem
Um disco de corte plano e um disco de desbaste de centro deprimido com o mesmo diâmetro podem exigir superfícies, apoios ou ajustes distintos. Alterações de espessura ou furo também exigem rever espaço de enchimento, centralização, prensagem e desmoldagem.
Peça ao fornecedor que confirme, com base no processo e na documentação da máquina, a força necessária, o curso útil permitido, o espaço de abertura, o deslocamento de desmoldagem e a compatibilidade com recebimento e transferência. Pressão hidráulica e força de prensagem não são intercambiáveis. O ajuste na tela, sozinho, não comprova a adequação.
Use o catálogo de equipamentos de conformação para a seleção inicial e confirme quais ferramentas e mecanismos opcionais estão incluídos na proposta e no preço. Verifique interfaces, centralização, dimensões e revisões de desenhos do ferramental existente. Moldes intercambiáveis não significam que os antigos possam ser instalados diretamente.
3. Transforme a estrutura de reforço em uma sequência de operações
A partir da estrutura e do processo aprovados, liste colocação de componentes, enchimento em camadas, cada tela, prensagem e desmoldagem. Identifique operações manuais, padrão e opcionais.
Confira diâmetro, furo, formato e condição de fornecimento da tela em relação ao mecanismo proposto. Verifique se alimentação e indexação posteriores mantêm a posição exigida. Avalie cada camada: um teste com uma camada não valida estruturas multicamadas.
Colocação automática e detecção da tela são capacidades distintas. Se houver detecção, esclareça se verifica presença, quantidade, posição ou outro item. A aparência superficial da peça prensada não comprova a conformidade do reforço interno. Relacione anomalias ao produto, etapa e número da amostra.
4. Compare cabeçotes, estações e produção sob condições comuns
Quantidade de cabeçotes, número de estações e cobertura de produtos descrevem aspectos diferentes. Um não determina diretamente os outros. Confirme as funções das estações no diagrama de sequência.
Antes de comparar a máquina automática de avanço com dois cabeçotes, 48–52 estações e a máquina automática de avanço com um cabeçote, 54–58 estações, confirme que o produto está no escopo verificado de ambas as propostas. Depois, avalie com o mesmo produto e as condições acordadas.
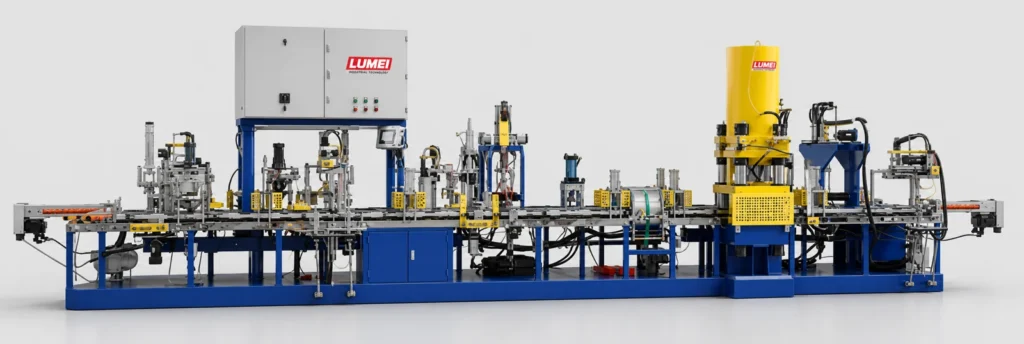
| Comparação | Condições a igualar ou definir nas duas propostas |
|---|---|
| Produto e materiais | Revisão do desenho, reforço, lote e requisitos do processo |
| Ciclo completo | Escopo de alimentação, colocação da tela, prensagem, desmoldagem e intervenção manual |
| Produção e qualidade | Mesmo período e método de inspeção; distinguir peças prensadas de produtos acabados aceitos |
| Troca de produto | Mesmo par de produtos e escopo de tempo para substituição, ajuste e retomada |
A produção de referência serve à discussão inicial. Mais cabeçotes não comprovam aumento proporcional; o ciclo de conformação não equivale à produção final aceita da linha. Para espessura, consulte o guia de controle da espessura de peças prensadas.
5. Defina o objetivo de cada produto de teste
Use produtos principais para avaliar operação contínua; medidas de fronteira dentro dos limites permitidos para verificar ferramental e espaço de movimento; diferentes reforços para verificar operações; e pares de troca frequente para avaliar mudança e retomada. Selecione amostras conforme o projeto. Não explore limites da máquina por prensagens experimentais.
Antes dos testes, acorde revisões de desenho e processo, lotes, ferramentas, quantidades, organização operacional, medição e critérios de aceitação. Registre horários, identificações pertinentes de molde ou estação, interrupções, intervenções e peças ou ajustes alterados nas trocas.
Conclua a cura e as inspeções acordadas. Dimensões aceitáveis da peça não curada não comprovam, sozinhas, desempenho de corte/desbaste ou requisitos de segurança aplicáveis. Defina separadamente condições e responsabilidades dessas avaliações.
6. Separe compatibilidade da configuração e resultados de validação
A configuração pode ser compatível como fornecida, exigir ferramental ou mecanismos adicionais, aguardar avaliação ou estar fora do escopo. Registre a validação à parte: não iniciada, realizada com avaliação incompleta, verificações acordadas aprovadas ou não conformidades identificadas. Um produto pode exigir complementos e ainda não ter sido testado; os estados não são excludentes.
A tabela é um exemplo preenchível, não um caso de cliente ou declaração de capacidade. Insira dimensões e referências reais de desenho e material; mantenha um registro por produto.
| Produto de exemplo | Compatibilidade | Validação | Registro ou próxima ação |
|---|---|---|---|
| Disco de corte plano principal | Aguardando avaliação | Não iniciada | Fornecer desenho, materiais e estrutura da tela |
| Mesmo diâmetro, outra espessura ou furo | Aguardando avaliação | Não iniciada | Verificar ferramentas, centralização, prensagem e desmoldagem |
| Outra estrutura de reforço | Aguardando avaliação | Não iniciada | Verificar sequência das telas, mecanismos e inspeções |
A aprovação das verificações acordadas vale somente para o produto, a configuração e as avaliações registrados. Não significa aprovação de todos os requisitos de desempenho ou conformidade. Um resultado não cobre automaticamente outras estruturas.
O que preparar para conversar com a LUMEI
Prepare lista de produtos, desenhos ou amostras, referências dos materiais, medidas principais, produção pretendida e turnos, além de informações de máquinas e ferramentas existentes. Liste os produtos futuros separadamente para esclarecer o orçamento e as pendências.
Ao organizar a produção de teste e validação, acorde registros e condições de avaliação. Para uma linha completa, use a solução de fabricação de discos de corte para revisar interfaces de mistura, conformação, cura, inspeção e embalagem. O documento de seleção deve vincular cada produto à configuração, aos resultados e às tarefas pendentes.
Compare as configurações de conformação publicadas
Relacione as perguntas deste guia às faixas documentadas e produções condicionais. Confira desenhos reais e condições de teste antes de considerar um modelo adequado à produção.
Recursos de seleção e cotação
Conte-nos sobre seus requisitos de fabricação
Discuta equipamentos, materiais, processos e escopo de entrega.
Enviar requisitos do projeto →