 FR












Choisir une machine de fabrication de meules : dimensions, renfort et changements de produit
Publié le
Vérifiez dimensions, renfort et changements de produit face à l’outillage et au pressage. Comparez les machines et distinguez compatibilité et validation.
Associez chaque meule ou disque à tronçonner à liant résine à son outillage, aux opérations machine et aux contrôles d’essai. Un diamètre compris dans la plage annoncée n’est qu’un premier filtre. Il ne confirme pas toutes les combinaisons d’épaisseur, d’alésage et de renfort.
Procédez dans cet ordre : liste des produits, outillage et opérations, examen des capacités, puis essais représentatifs. Consignez séparément la compatibilité de configuration et les résultats de validation. Ce guide concerne les équipements de fabrication des meules et disques.
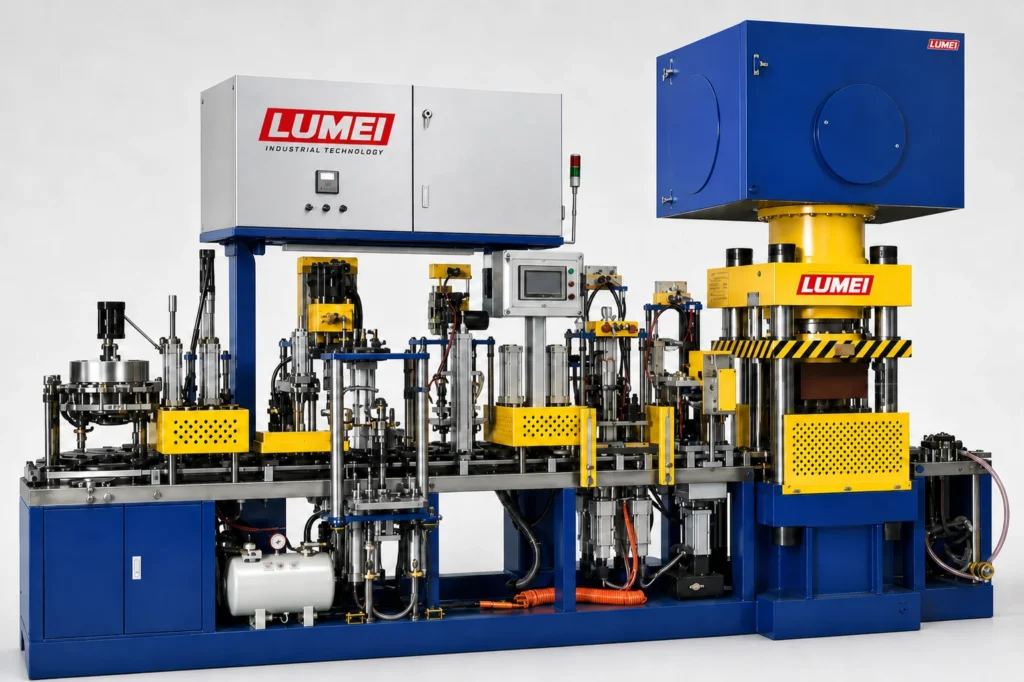
1. Définir le périmètre d’achat par une liste de produits
Séparez la production à court terme des projets futurs. Relevez les informations suivantes pour chaque produit.
| Informations produit | Éléments machine ou procédé à vérifier |
|---|---|
| Diamètre, épaisseur et alésage | Moules, éléments de centrage et espace de formage |
| Forme plate, à moyeu déporté ou autre | Surfaces de formage, appuis et démoulage |
| Dimensions, couches et position du treillis entre couches de matière | Pose du treillis, alimentation, positionnement et inspection |
| Référence de formulation ou de système de matières | Alimentation, répartition et représentativité des matières d’essai |
| Dimensions principales, répartition des commandes et équipes | Conditions de fonctionnement et base d’évaluation du débit |
| Combinaisons et fréquence des changements ; outillage existant | Pièces à remplacer, réglages et compatibilité des interfaces |
Distinguez les dimensions du produit fini, de l’ébauche pressée non polymérisée et du moule. Elles ne sont pas interchangeables. Identifiez les plans ou échantillons manquants ; n’incluez pas encore ces produits dans le périmètre confirmé.
2. Vérifier le pressage et le démoulage après la compatibilité dimensionnelle
Un disque à tronçonner plat et un disque à ébarber à moyeu déporté de même diamètre peuvent nécessiter des surfaces, appuis ou réglages différents. Un changement d’épaisseur ou d’alésage impose aussi de revoir le remplissage, le centrage, le pressage et le démoulage.
Demandez au fournisseur de confirmer, à partir du procédé et des documents machine, l’effort nécessaire, la course utile autorisée, l’espace d’ouverture, la course de démoulage et la compatibilité de réception et de transfert. La pression hydraulique et l’effort de pressage ne sont pas interchangeables. Une consigne à l’écran ne suffit pas à établir l’aptitude.
Utilisez le catalogue des équipements de formage pour présélectionner, puis vérifiez quels outillages et mécanismes optionnels sont inclus dans la proposition et le prix. Contrôlez interfaces, centrage, dimensions et indices de plans de l’outillage existant. Un changement de moule possible ne garantit pas le montage direct des anciens moules.
3. Traduire la structure de renfort en séquence d’opérations
À partir de la structure et du procédé approuvés, décrivez la pose des composants, le remplissage par couches, chaque treillis, le pressage et le démoulage. Identifiez les opérations manuelles, standard et optionnelles.
Vérifiez diamètre, alésage, forme et état de présentation du treillis par rapport au mécanisme envisagé. Contrôlez le maintien en position pendant l’alimentation et l’indexage ultérieurs. Examinez chaque couche : un essai monocouche ne valide pas une structure multicouche.
La pose automatique et la détection du treillis sont deux capacités distinctes. Si une détection est prévue, précisez si elle contrôle présence, nombre, position ou autre caractéristique. L’aspect de l’ébauche ne prouve pas la conformité du renfort interne. Reliez toute anomalie au produit, à l’étape et au numéro d’échantillon.
4. Comparer têtes, postes et débit dans des conditions communes
Le nombre de têtes, le nombre de postes et la gamme de produits sont des informations différentes. Aucune ne détermine directement les autres. Vérifiez les fonctions des postes sur le diagramme de séquence.
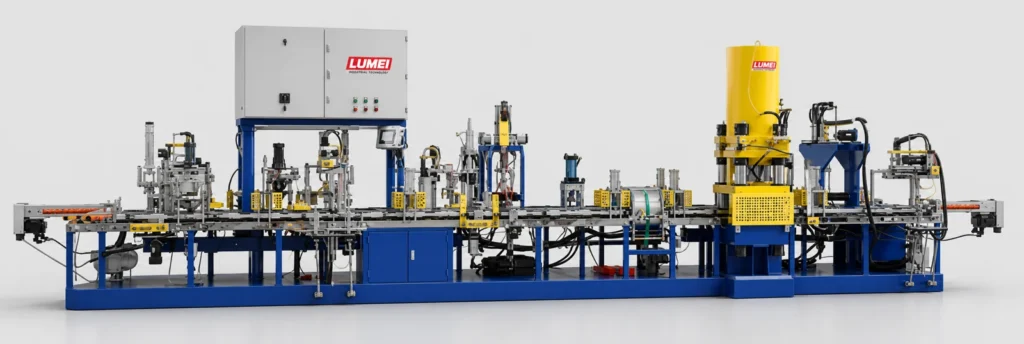
Avant de comparer la machine automatique à avance, deux têtes, 48–52 postes et la machine automatique à avance, une tête, 54–58 postes, confirmez que le produit cible relève du périmètre vérifié des deux propositions. Évaluez-les ensuite avec le même produit et les conditions convenues.
| Comparaison | Conditions à harmoniser ou à définir |
|---|---|
| Produit et matières | Indice du plan, renfort, lot de matières et exigences du procédé |
| Cycle complet | Périmètre d’alimentation, pose du treillis, pressage, démoulage et interventions manuelles |
| Débit et qualité | Même période et méthode d’inspection ; distinguer ébauches et produits finis acceptés |
| Changement de produit | Même paire de produits et périmètre chronométré pour remplacement, réglage et reprise |
Le débit de référence sert à une première discussion. Des têtes supplémentaires ne garantissent pas une hausse proportionnelle, et le cycle de formage ne représente pas le débit final accepté de la ligne. Consultez le guide de maîtrise de l’épaisseur des ébauches pressées.
5. Définir l’objectif de chaque produit d’essai
Utilisez les produits principaux pour évaluer la marche continue ; les dimensions limites autorisées pour vérifier outillage et espace de mouvement ; des renforts différents pour vérifier les opérations ; et des changements fréquents pour évaluer basculement et reprise. Adaptez les échantillons au projet. N’explorez pas les limites machine par des essais de pressage.
Convenez des indices de plans et de procédé, lots, outillages, quantités, organisation, méthodes de mesure et critères d’acceptation. Relevez horaires, identifiants utiles de moules ou postes, interruptions, interventions et pièces ou réglages modifiés lors des changements.
Réalisez la polymérisation et les inspections convenues. Des dimensions d’ébauche acceptables ne suffisent pas à démontrer les performances de tronçonnage ou d’ébarbage ni les exigences de sécurité applicables. Définissez séparément conditions et responsabilités de ces évaluations.
6. Séparer compatibilité de configuration et validation
La configuration peut être notée compatible en l’état, outillage ou mécanismes supplémentaires requis, à évaluer ou hors périmètre. La validation est distincte : non commencée, essais réalisés mais évaluation incomplète, contrôles convenus réussis ou non-conformités constatées. Un produit peut nécessiter un complément et ne pas être testé ; ces états ne s’excluent pas.
Le tableau est un exemple à remplir, pas un cas client ni une déclaration de capacité. Saisissez les dimensions et références réelles des plans et matières ; conservez une fiche par produit.
| Produit illustratif | Compatibilité | Validation | Document ou prochaine action |
|---|---|---|---|
| Disque à tronçonner plat principal | À évaluer | Non commencée | Fournir plan, matières et structure du treillis |
| Même diamètre, autre épaisseur ou alésage | À évaluer | Non commencée | Vérifier outillage, centrage, pressage et démoulage |
| Autre structure de renfort | À évaluer | Non commencée | Vérifier séquence de pose, mécanismes et contrôles |
La réussite des contrôles convenus vaut uniquement pour le produit, la configuration et les évaluations consignés. Elle ne signifie pas que toutes les exigences de performance ou de conformité sont satisfaites. Un résultat ne couvre pas automatiquement d’autres structures.
Que préparer avant un échange avec LUMEI
Préparez liste des produits, plans ou échantillons, références de matières, dimensions principales, débit visé et équipes, ainsi que les équipements et outillages existants. Présentez séparément les extensions futures pour préciser le devis et les points ouverts.
Pour la production d’essai et la validation, convenez des enregistrements et conditions d’évaluation. Pour une ligne complète, utilisez la solution de fabrication de disques à tronçonner pour examiner les interfaces de mélange, formage, polymérisation, inspection et emballage. Le dossier de sélection doit relier chaque produit à sa configuration, ses résultats et ses points non résolus.
Comparer les configurations de formage publiées
Reliez les questions de ce guide aux plages documentées et aux débits conditionnels. Vérifiez plans réels et conditions d’essai avant de retenir un modèle pour la production.
Ressources de sélection et de devis
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →