 FR












Choisir un mélangeur pour meules : homogénéité des lots et essais
Publié le
Évaluer un mélangeur pour meules : masse par lot, remplissage, prélèvements successifs, capacité du cycle complet et résultats en aval.
Configuration des équipements et support à la fabrication
Discutez de la configuration par rapport aux exigences de votre produit et de votre site.
Discutez de cette exigence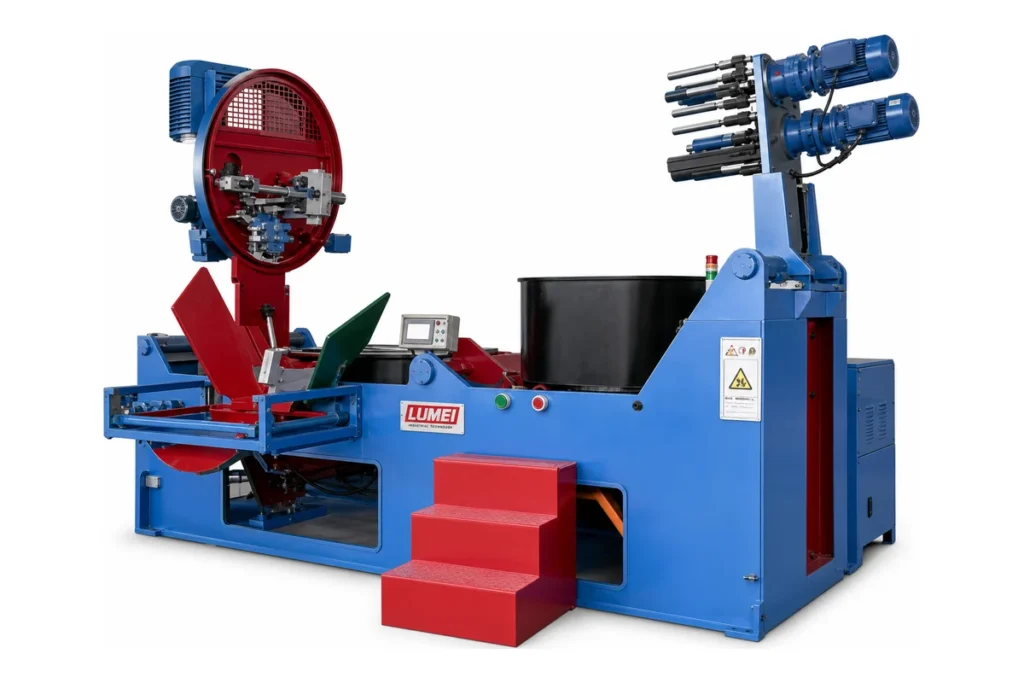
Si la matière utilisée en début et en fin d’un lot alimente différemment la presse, vérifier d’abord la répétabilité des prélèvements et essais. Comparer ensuite des échantillons identifiés séparément au fil du mélange, de la vidange, du stockage temporaire et du transfert pour localiser le premier écart. Utiliser ces éléments pour orienter l’analyse avant de modifier les réglages.
Pour les meules et disques à tronçonner à liant résine, suivre le trajet réel avant d’incriminer le mélangeur. Les relevés de pesée vérifiés documentent les quantités ajoutées. Ils ne prouvent, à eux seuls, ni la répartition homogène ni l’aptitude au moulage après vidange et manutention.
Le choix et les essais doivent répondre à trois questions : l’équipement homogénéise-t-il la formulation prévue, l’état physique convient-il à la production et les propriétés requises se maintiennent-elles jusqu’à la presse ?
Sur cette page
- Une pesée précise ne garantit pas un mélange homogène
- Choisir selon la masse de travail par lot
- Examiner mouvements, résidus et changements de formulation
- Distinguer état physique et répartition des ingrédients
- Localiser les écarts par des prélèvements successifs
- Calculer la capacité sur le cycle complet
- Relier la réception aux résultats du moulage et du produit fini
- Modèle de fiche d’essai
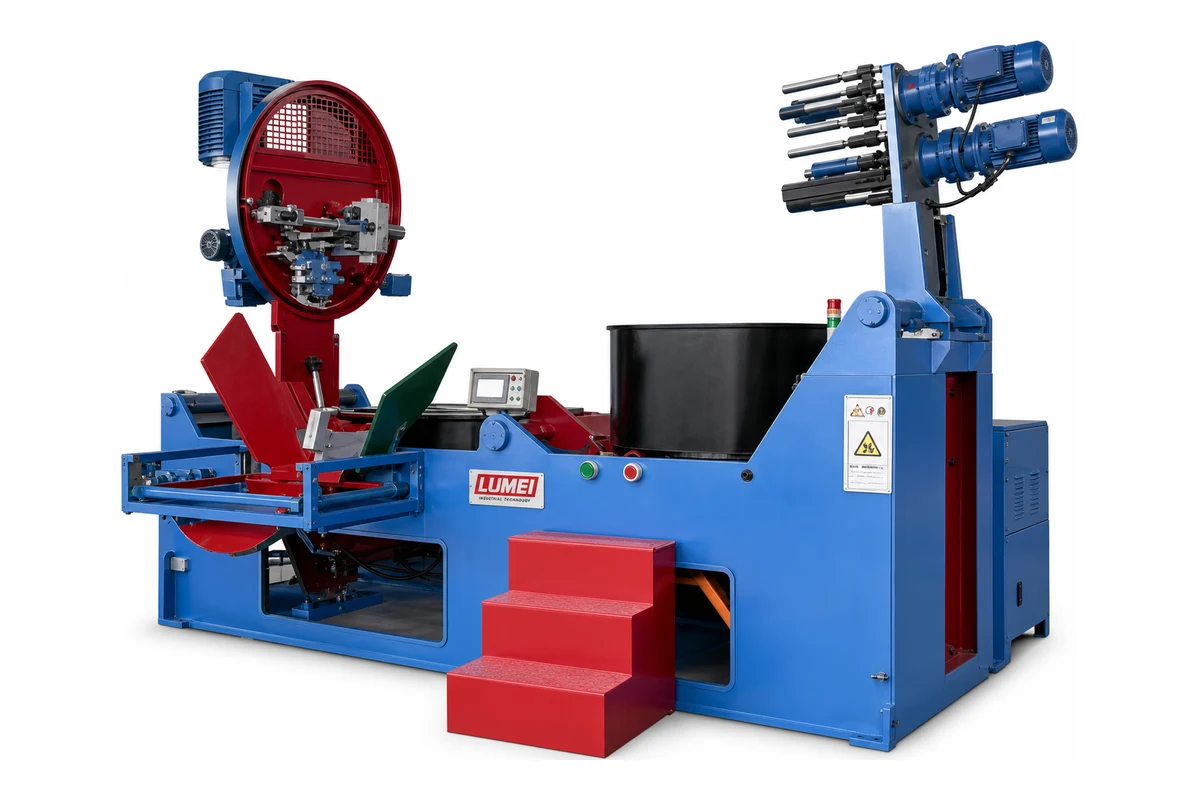
Une pesée précise ne garantit pas un mélange homogène
Les relevés décrivent l’apport total de chaque ingrédient. Le moulage consomme pourtant de petites portions du lot au fil du temps.
Même avec des masses totales conformes, des concentrations locales de liant ou des fines mal dispersées peuvent subsister. Vérifier séparément précision de pesée et homogénéité.
Définir les tâches : dispersion du liant, répartition des additifs et, si nécessaire, enrobage des grains abrasifs. Une couleur régulière est utile à observer, mais ne prouve pas leur achèvement.
Pour les liquides, examiner point, mode, ordre et débit d’ajout. Établir les conditions avec la formulation et l’équipement prévus, sans supposer qu’une procédure d’un autre produit convient.
Choisir selon la masse de travail par lot
Avant de comparer les configurations, définir formulation, masse de travail par lot, programme de production et fréquence des changements de formulation.
Confirmer avec le fournisseur le volume utile et la plage de remplissage autorisée pour le mélange. Examiner le lien entre masse, masse volumique apparente et volume occupé : la masse seule ne définit pas le remplissage.
Une autre charge peut modifier la profondeur du lit, l’espace de mouvement et le contact avec les outils. Vérifier les résultats des petits lots à la masse de production prévue.
Si plusieurs masses par lot sont prévues, confirmer les conditions de chacune. Ne pas faire varier le temps uniquement au prorata de la masse.
L’offre doit préciser les tâches et la plage de lots à évaluer. Examiner le mélangeur proposé au regard de ces besoins, puis vérifier son aptitude à la formulation du client avec les matières et conditions convenues.
Examiner mouvements, résidus et changements de formulation
Le mouvement en surface indique une agitation, sans prouver l’homogénéité de toutes les zones.
Après arrêt et consignation selon la procédure, examiner fond, parois, outils et zone de vidange pour repérer matière retenue ou adhérente. Consigner emplacement, quantité et état.
L’inspection révèle rétentions et difficultés de nettoyage, sans prouver seule la qualité du mélange global. La relier aux prélèvements et aux analyses.
En cas de changements fréquents, convenir du nettoyage et des modalités de changement. Vérifier que les résidus précédents ne faussent pas l’essai suivant. Les vidéos illustrent les mouvements, mais ne remplacent pas prélèvements et contrôles.
Distinguer état physique et répartition des ingrédients
Écoulement, masse volumique apparente et agglomération décrivent l’état physique. Comparer avec les mêmes méthodes et conditions définies, entre lots ou lors d’un changement envisagé du temps de mélange.
Ces observations ne démontrent pas directement la répartition homogène du liant ou des additifs.
Cette évaluation exige un plan d’échantillonnage et une analyse adaptés à la formulation et au composant. Les responsables procédés et qualité doivent définir essais, méthodes et critères avant l’essai.
Séparer les preuves : les essais physiques caractérisent le mélange et étayent l’évaluation de la manutention et de l’alimentation ; les analyses de composition évaluent la répartition des ingrédients retenus. Aucun ne remplace l’autre pour juger l’aptitude à la production.
Localiser les écarts par des prélèvements successifs
Pour rechercher des écarts entre début et fin d’utilisation, prélever des échantillons identifiés séparément en début, milieu et fin de vidange. Les comparer à ceux prélevés après stockage temporaire et transfert en assurant la traçabilité au même lot et à sa séquence de manutention.
Définir ces phases par des intervalles de temps ou des quantités cumulées vidangées convenus, et consigner ce choix. Prévoir des échantillons correspondants en aval pour ne pas confondre position dans la vidange et effet du stockage ou du transfert.
Garder les échantillons de chaque phase séparés pour étudier les tendances. Un échantillon moyen regroupé peut masquer un écart entre début et fin.
Ce cadre de diagnostic n’est pas un plan complet de réception. Quelques petits échantillons sur trois phases ne suffisent pas à établir la qualité du lot entier.
Définir lieux, méthode, masses prélevées, fréquence et nombre de lots. Maintenir autant que possible les conditions autres que le facteur étudié et noter les différences. Pour comparer les durées d’attente, conserver les mêmes méthodes de prélèvement et d’essai en enregistrant les durées volontairement différentes. Vérifier l’aptitude au système abrasif-résine réel plutôt que reprendre une procédure d’une autre poudre.
Prioriser les contrôles selon le premier endroit où un écart reproductible apparaît :
| Observation | Contrôles prioritaires |
|---|---|
| Écarts entre début, milieu et fin de vidange | Mélange, matière retenue et séquence de vidange |
| Échantillons comparables à la vidange, différents après stockage | Durée d’attente, stockage et agglomération |
| Échantillons comparables après stockage, différents après transfert | Équipement, hauteur de chute, manutention et ségrégation possible |
| Propriétés testées comparables, mais moulage variable | Pesée, répartition dans le moule, état du moule, réglages de pressage et pertinence des propriétés testées |
Ces observations orientent les contrôles, sans prouver une cause. Vérifier d’abord la répétabilité du prélèvement et des essais, puis exploiter les relevés de production. Si possible, modifier une variable pertinente à la fois et consigner le résultat. Si les propriétés testées sont comparables mais que l’épaisseur varie, consulter le guide de maîtrise de l’épaisseur des ébauches pressées.
Calculer la capacité sur le cycle complet
Évaluer la capacité sur chargement des ingrédients, ajouts échelonnés compris, mélange, vidange, nettoyage et attente occupant l’équipement.
Employer la quantité utilisable respectant la qualité convenue, pas seulement le volume nominal ou le temps de mélange. Pour le débit journalier, intégrer changements, nettoyage et arrêts normaux sans compter deux fois la même durée.
Comparer ce débit au programme de consommation du moulage. Éviter à la fois les presses en attente et une préparation trop anticipée dépassant les conditions de conservation autorisées par le procédé approuvé.
Relier la réception aux résultats du moulage et du produit fini
Pendant les essais, relier chaque lot mélangé et phase de vidange échantillonnée aux ébauches correspondantes. Évaluer alimentation, état des ébauches pressées et résultats requis après durcissement, dans les conditions convenues.
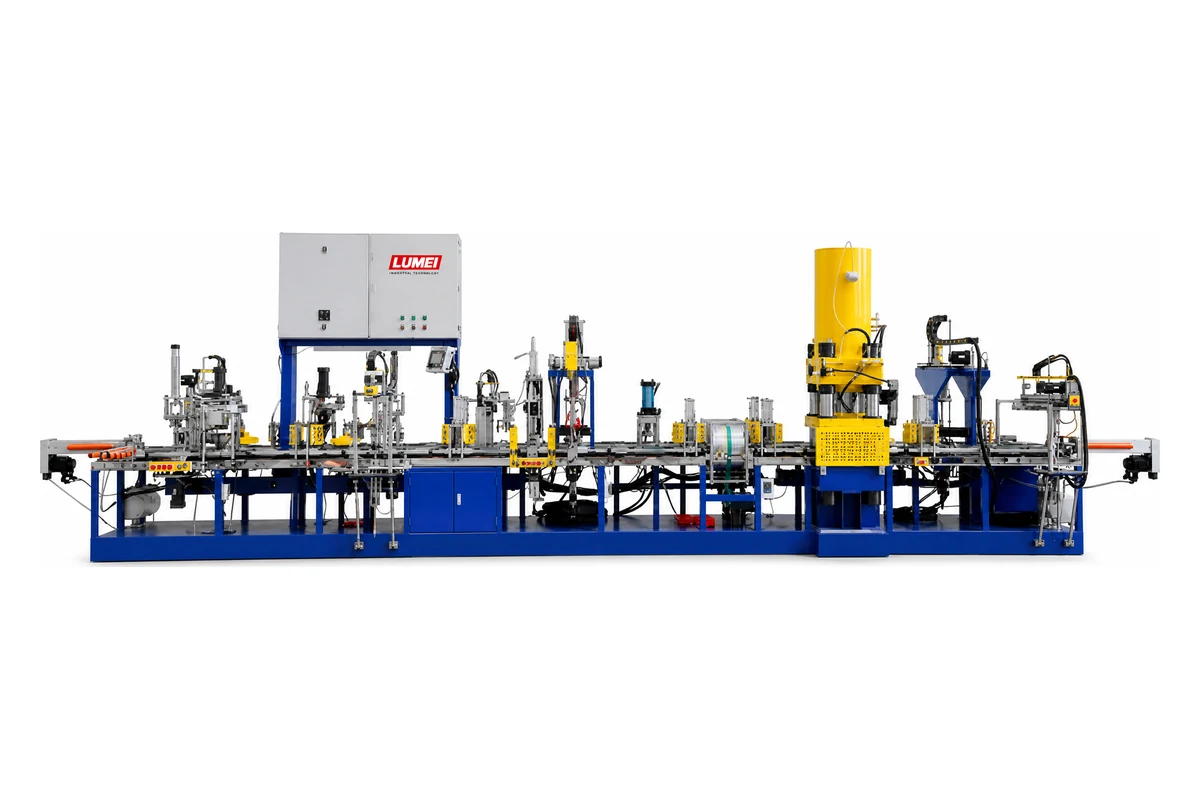
Maîtriser ou consigner les autres conditions pour ne pas attribuer automatiquement au mélangeur un changement de moulage ou de durcissement. Une vidange fluide ou un aspect acceptable sur un seul essai ne prouve pas toutes les exigences.
Intégrer les résultats en aval à l’évaluation convenue, tout en réceptionnant le mélangeur selon le périmètre de fourniture et les critères définis. Les résultats finis seuls n’isolent pas son rôle de ceux de la formulation, du moulage et du durcissement.
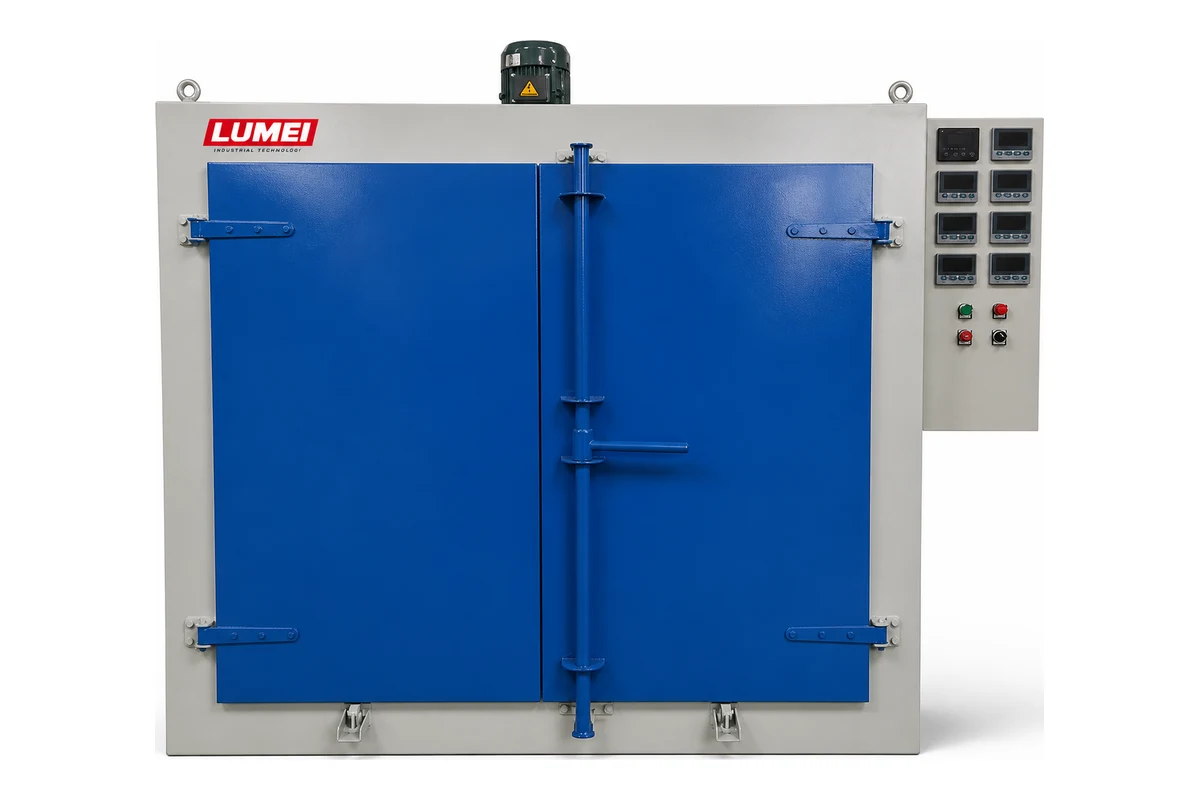
Convenir au préalable de la formulation, des masses, des conditions, du plan de prélèvement, des responsabilités et des critères. Répéter sur les lots convenus, avec changements de formulation si nécessaire.
Pour une proposition LUMEI, préparer la référence de formulation, les caractéristiques des matières, la plage de masses par lot, le débit requis et le trajet vers la presse. S’en servir pour convenir du périmètre et d’un plan de production d’essai et de validation reliant capacité, conditions vérifiées et exigences produit.
Modèle de fiche d’essai
Adapter ces champs au projet. Cette fiche vierge ne contient ni résultats ni limites universelles. Répéter les champs relatifs aux échantillons pour chacun des identifiants.
| Rubrique | Saisie |
|---|---|
| Date, opérateur et modèle de mélangeur | __________ |
| Référence de formulation et lots de matières premières | __________ |
| Identifiant du lot et masse chargée | __________ |
| Masse volumique apparente, volume du lot et remplissage convenu | __________ |
| Ordre d’ajout et conditions des liquides, si applicables | __________ |
| Réglages et temps réel de mélange | __________ |
| Durée du cycle complet et quantité vidangée utilisable | __________ |
| Résidus et relevé de nettoyage/changement | __________ |
| Échantillon, emplacement, phase de vidange, définition et heure | __________ |
| Identifiants correspondants avant/après stockage ou transfert | __________ |
| Méthode de prélèvement et quantité | __________ |
| Durée et conditions de stockage temporaire | __________ |
| Mode de transfert et séquence de manutention | __________ |
| Essais physiques, méthodes et résultats | __________ |
| Analyses de répartition des ingrédients, méthodes et résultats | __________ |
| Échantillon de moulage lié, moule/poste et état de l’ébauche pressée | __________ |
| Durcissement et résultats requis du produit fini | __________ |
| Critères convenus et évaluation | __________ |
| Ajustement, résultat du nouvel essai et vérificateur | __________ |
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →