 TR












107–125 Kesme Diski Üretimi
Belgelenmiş 68 istasyonlu pres ve koordineli malzeme, karıştırma ve kürleme gereksinimleri ile küçük disk üretimini tartışın
Ekipman konfigürasyonu ve üretim desteği
Yapılandırmayı ürün gereksinimlerinize ve tesis koşullarınıza göre görüşün.
Bu gereksinimi tartışın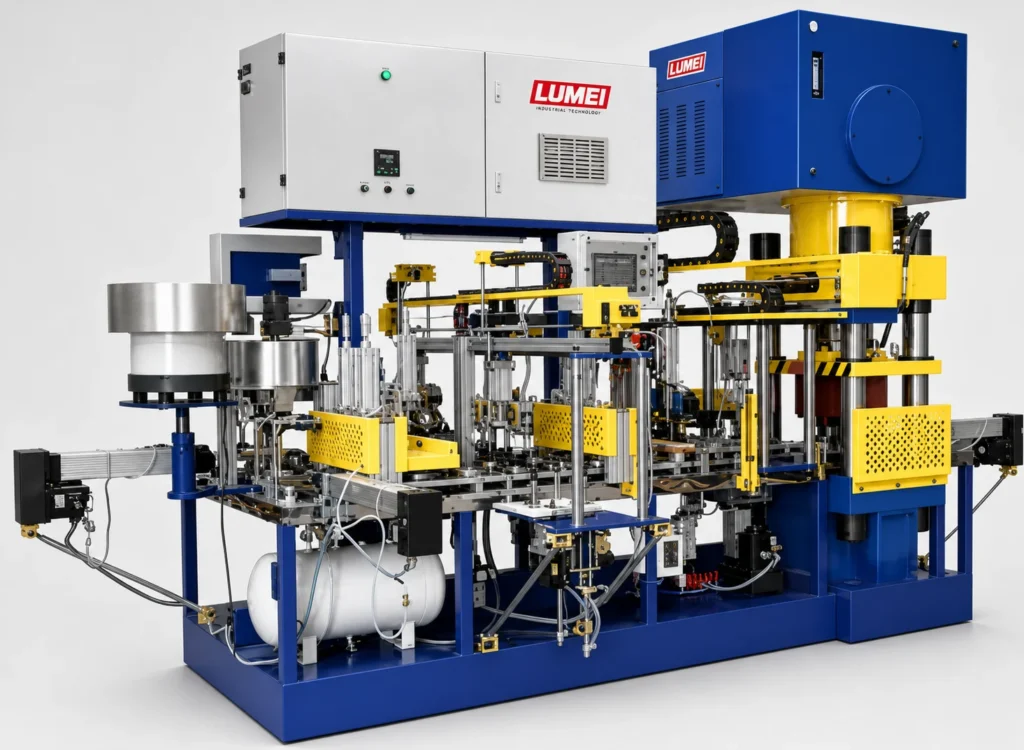
Uygulama senaryosu
Örnek senaryo: Birleşik Arap Emirlikleri; Lurava Abrasives. Şirket adı, konum ve ticari bağlam kurgusaldır. Bu bir uygulama örneğidir; doğrulanmış bir müşteri projesi değildir.
Genel Bakış
Bu senaryoda Birleşik Arap Emirlikleri’ndeki bir kesme diski üreticisi, kendi markası için 107–125 mm boyutlarında yeni bir hat planlamaktadır. Üretim ana boyutlara göre düzenlenir; diğer boyutlar, hırdavat dağıtıcılarına ve metal işleme kullanıcılarına hizmet vermek üzere ayrı partiler halinde planlanır. Konfigürasyon; kalıplama, istifleme, kürleme ve paketlemeyi tek bir üretim planında birleştirir.
İş Geçmişi ve Üretim Gereksinimleri
Bu senaryodaki kurgusal üretici Lurava Abrasives, donanım dağıtım kanalları ve metal işleme kullanıcıları için reçine bağlayıcılı kesme diskleri üretiyor. Yeni küçük çaplı serisi başlangıçta 115 mm ve 125 mm disklere odaklanacak ve 107 mm ürünlerle uyumluluk da değerlendirilecek.
Siparişler, standart kendi markalı paketleri ve distribütörler için daha küçük ambalaj adetlerini içerir. Bu nedenle üretim yöneticisinin temel ürünler için uygulanabilir bir programa ve üretim yönündeki üretimi kesintiye uğratmadan etiketleri ve karton formatlarını değiştirmenin bir yoluna ihtiyacı vardır.
Başlangıç hedefi, ham madde parti tanımlaması ve kalıp ve takviye ağ kontrollerinden şekillendirme, istifleme, fırın yükleme ve paketlemeye kadar tek bir ana spesifikasyon için eksiksiz bir süreç oluşturmaktır. Üretim spesifikasyona göre gruplandırılabilir ve daha sonra üzerinde anlaşmaya varılan ambalaj formatlarına bölünebilir. Ekipman erişimi, tesis altyapısı gereksinimleri ve eğitim için kullanılan dil, kendi ülkesinden varsayılmak yerine fabrika ile onaylanmalıdır.
Ekipman Yapılandırması
LUMEI, hattın çekirdeği olarak 68 istasyonlu, 200 tonluk çift kafalı kalıplama presini kullanabilir. Konfigürasyonu hacimsel besleme, iki takviye ağ yerleştirme istasyonu, servo tahrikli transfer ve kalıptan çıkarma mekanizmalarını içerir.
Destekleyici ekipmanlar mevcut hat teklifinden seçilebilir: 200 L'lik hidrolik devrilebilen karıştırıcı, ikincil karıştırıcı, titreşimli elek, çift kafalı otomatik disk istifleme makinesi, 5 m³ elektrikle ısıtılan sıcak hava sirkülasyonlu kürleme fırını ve ısıyla daralan filmle paketleme ekipmanı. Son ekipman konfigürasyonunun yanı sıra basınçlı hava gereksinimleri de kontrol edilir.
Fabrika Yerleşimi ve Malzeme Akışı
Hammadde hazırlama aşamasından karıştırma ve eleme, şekillendirme, kürleme öncesi istifleme, kürleme sonrası inceleme ve paketlemeye kadar akışı planlayın. Plan, karıştırma alanından kalıplama presine kadar olan tedarik yolunu, yüklü donanımların transfer konumlarını ve fırın yükleme ve boşaltma alanını tanımlamalıdır.
Tutma alanlarını, boş fikstürların geri gönderilmesi veya partilerin inceleme için bekletilmesi gibi belirli işlevlere atayın. Üretim koridorları hareket için uygun kalmalıdır. Nihai ekipman listesine göre güç, basınçlı hava ve havalandırma gereksinimlerini doğrulayın.
İlk Üretim Denemeleri
Tek bir spesifikasyonla başlayın ve sırayla beslemeyi, ağ yerleştirmeyi, preslemeyi, kalıptan çıkarmayı ve istiflemeyi kontrol edin. Herhangi bir düzensizliğin nerede meydana geldiğini ve bunun nasıl giderildiğini kaydedin. Hammadde partilerini, karıştırma kayıtlarını, kalıplama presi ayarlarını, fırın yükleme kayıtlarını ve denetim sonuçlarını birbirine bağlamak için parti tanımlayıcılarını kullanın.
Eksik ağ göstergesi, kalıptan çıkma sorunu veya istiflemede yanlış hizalama meydana gelirse, makinenin çalışma prosedürlerini izleyerek ilgili istasyonu durdurun ve inceleyin. Sadece gerekli kontrollerden sonra devam edin. Hızın artırılması, altta yatan bir sorunun çözülmesinin yerini almamalıdır.
Kürleme Kapasitesinin Hatla Eşleştirilmesi
Fırının 5 m³ hacmi, doğrudan günlük kabul edilmiş disk miktarına dönüştürülemez. Planlama; fikstür yükleme düzenini, gerçek proses çevrimini, yükleme ve boşaltma süresini ve fikstürlerin yeniden kullanıma dönüş süresini dikkate almalıdır.
Şekillendirme makinesi normal şekilde çalışırken kürlenmeden önce partiler birikirse, ekipman konfigürasyonunu değiştirmeden önce fırın programını, yükleme organizasyonunu ve mevcut fikstür sayısını kontrol edin. Sürdürülebilir üretimi değerlendirirken malzeme değişikliklerine, teknik özellik değişikliklerine ve planlı bakıma izin verin.
Başlangıç Hedefleri ve Üretim Devri
İlk hedef, tekrarlanabilir bir kurulum sayfası, takım listesi ve parti kayıtları tarafından desteklenen, bir ana spesifikasyona yönelik eksiksiz bir üretim sekansıdır. Daha sonra kalıp değişikliklerini, ağ yerleşimini ve istifleme uyumluluğunu doğrulamak için diğer boyutlar kullanılabilir.
Devir teslim sırasında operatörler başlatma hazırlığını, spesifikasyon değişikliklerini, kapatma temizliğini ve sorun raporlamayı göstermelidir. Bu, hattın devreye alma aşamasından rutin üretim yönetimine taşınmasına yardımcı olur.
Bu Yapılandırmanın Uygun Olduğu Yer
Bu yaklaşım, sipariş karışımı geliştikçe diğer şekillendirme ekipmanlarını eklemeden önce ana kesme diski yelpazesi etrafında üretim yapan bir fabrikaya uygundur. Satın alınması ve devreye alınması gereken ekipman ve araçları tanımlayarak alan, personel ve denemeler için pratik planlamayı destekler.
Referans Üretim Kapasitesi ve Konfigürasyon Limitleri
68 istasyonlu kalıplama presi, 107–125 mm kesme diskleri için uygundur; referans üretim kapasitesi saatte 1200–1300 disktir. Bu, tek bir makinenin seçiminde kullanılan bir değerdir; doğrulanmış bir müşteri sonucu veya tüm hattın kabul edilmiş bitmiş ürün kapasitesi değildir. Gerçek üretim; formülasyona, kalınlığa, kalıplara ve yardımcı proseslerin çevrim sürelerine bağlıdır.
Küçük Kesme Diski Hattı Yapılandırmasını Talep Edin
Hedef disk çapınızı, iç çapınızı, kalınlığınızı, takviye edici ağ yapısını, vardiya başına üretim kapasitesi hedefinizi ve fabrika düzenini gönderin. LUMEI bu bilgiyi şekillendirme, karıştırma, istifleme, kürleme ve paketlemeyi koordine etmek ve gereken ilk kalıpları ve fikstürleri tanımlamak için kullanabilir.
Üretim gereksinimlerinizi bize bildirin
Ekipman, malzeme, süreç ve teslimat kapsamını tartışın.
Proje gereksinimlerini gönderin →