 ID












Mesin pres otomatis untuk batu gerinda dan cakram potong: mengendalikan ketebalan benda kerja hasil pengepresan
Tanggal terbit
Pengaruh berat isian, distribusi bahan, setelan pres, posisi penguat, dan catatan uji terhadap ketebalan benda hasil pengepresan cakram resin.
Konfigurasi peralatan dan dukungan manufaktur
Diskusikan konfigurasi sesuai kebutuhan produk dan kondisi pabrik Anda.
Diskusikan persyaratan ini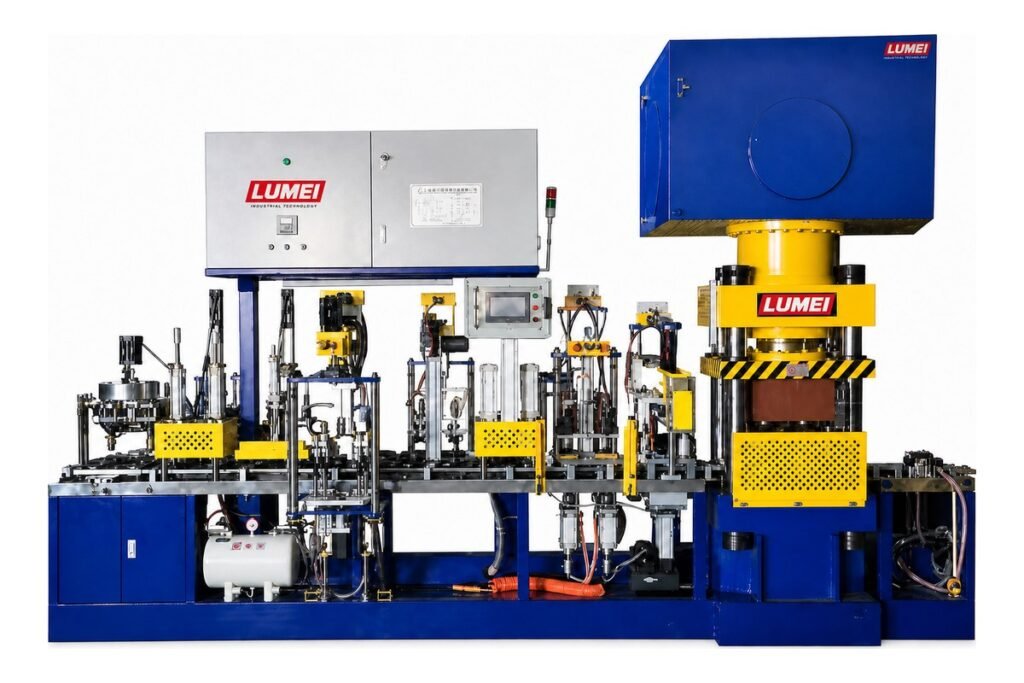
Dalam produksi batu gerinda dan cakram potong berpengikat resin, ketebalan benda kerja hasil pengepresan dapat berubah meskipun setelan tekanan tetap. Dari mana pemeriksaan sebaiknya dimulai?
Tekanan merupakan salah satu variabel yang memengaruhi kualitas pembentukan. Berat isian, distribusinya di rongga cetakan, posisi penguat, serta urutan pengepresan dan pelepasan dari cetakan dapat memengaruhi benda kerja hasil pengepresan. Memeriksanya bersama membantu mengevaluasi mesin pres otomatis dan menelusuri variasi produksi.
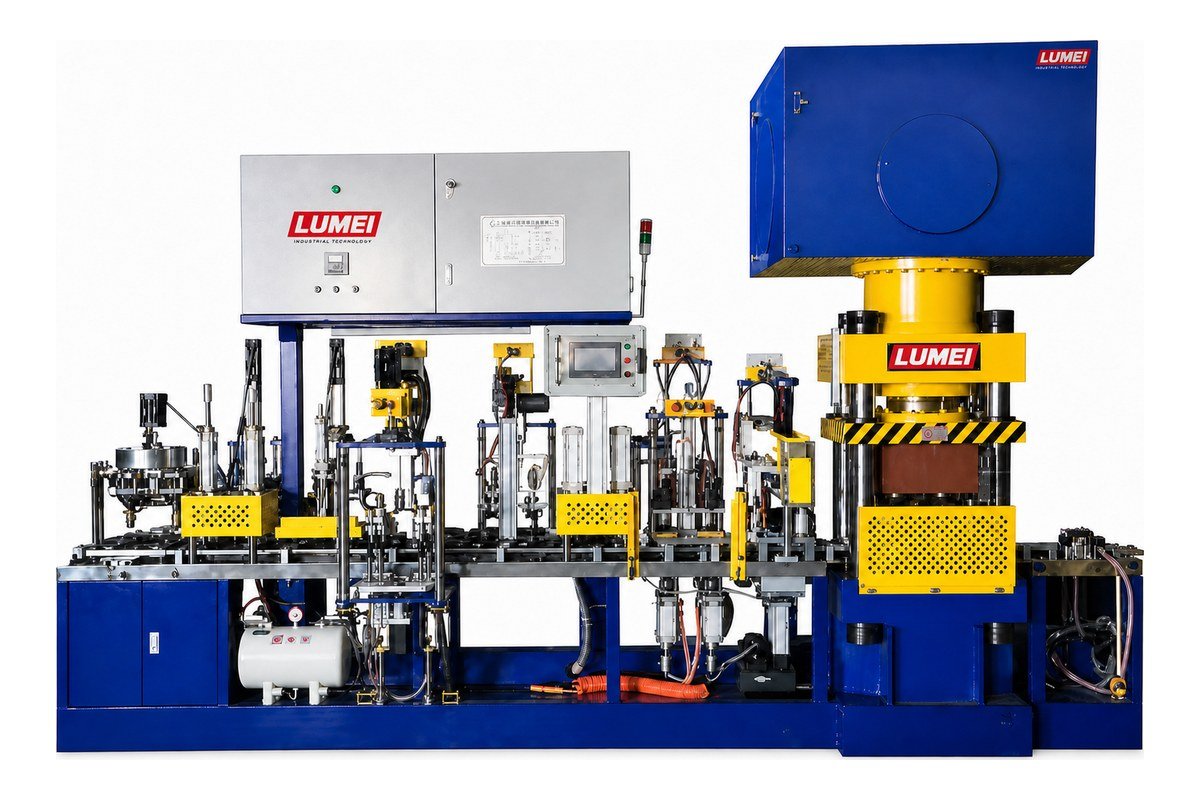
Untuk memilih mesin pres, lihat peralatan pembentukan batu gerinda dan cakram potong lalu pastikan konfigurasi sesuai produk sasaran.
Bedakan variasi ketebalan dalam satu benda dan antarbenda
Ketebalan tidak seragam dapat berarti dua masalah: perbedaan antartitik pada satu benda kerja hasil pengepresan atau perubahan ketebalan rata-rata antarbenda dalam satu batch produksi.
Untuk variasi dalam satu benda, periksa dahulu distribusi bahan, kebersihan cetakan, keselarasan dan kontak permukaan penekan, serta pergeseran atau kerutan penguat.
Untuk variasi antarbenda, bandingkan berat individual, batch bahan, identitas cetakan, dan waktu produksi guna mencari pola. Gunakan titik ukur yang sama dan telah ditetapkan saat membandingkan benda.
Kedua masalah dapat terjadi bersamaan, tetapi membutuhkan pemeriksaan berbeda. Mencatat satu ukuran ketebalan saja dapat mengaburkan perbedaan variasi dalam satu benda dan antarbenda.
Periksa berat isian dan distribusi bahan
Berat bahan yang dimasukkan ke setiap cetakan adalah kendali dasar pembentukan. Pada dimensi dan formulasi sama, perubahan berat dapat memengaruhi ketebalan, pemadatan, atau keduanya, tergantung cara mesin mengendalikan siklus.
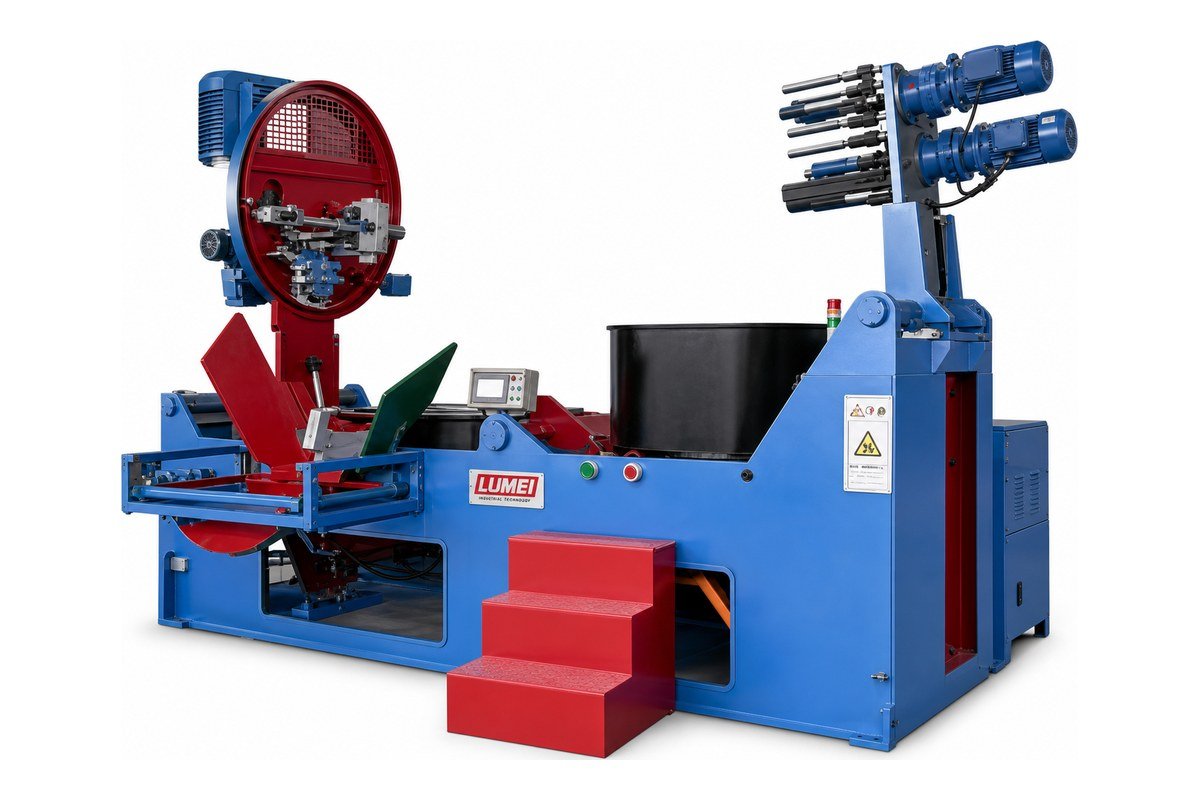
Berat sama tidak menjamin distribusi sama. Satu isian mungkin menumpuk di satu sisi rongga, sementara isian lain tersebar lebih merata sebelum dipres.
Saat memeriksa pengisian otomatis, pastikan berat yang ditentukan masuk secara konsisten dan distribusi memenuhi persyaratan proses.
Periksa juga sifat alir campuran, penggumpalan, dan waktu antara pencampuran dan pengepresan. Bahan saat uji pengoperasian awal harus mewakili produksi kontinu, termasuk kondisi penanganan dan penyimpanan sementara.
Untuk urutan persiapan, pembentukan dan pengerasan, lihat panduan proses produksi batu gerinda resin.
Perjelas arti nilai tekanan pada layar
Sebelum membandingkan setelan, tentukan apakah nilai yang ditampilkan adalah tekanan hidraulis, gaya pengepresan, atau tekanan rata-rata pada luas yang dibebani.
Besaran tersebut berkaitan, tetapi tidak dapat dipertukarkan. Menentukan gaya dari tekanan hidraulis memerlukan luas efektif silinder dan konfigurasi mesin terkait. Menghitung tekanan pemadatan rata-rata juga memerlukan luas yang dibebani pada produk.
Karena itu, setelan layar sama belum tentu menghasilkan kondisi pemadatan setara untuk ukuran cakram atau konfigurasi mesin berbeda.
Baca dokumentasi model terkait untuk mengetahui apa yang diukur, dikendalikan, dan dapat disetel. Jika tekanan, posisi, dan waktu tahan dapat diatur, evaluasi keterkaitannya sesuai proses yang disetujui.
Sebelum membandingkan setelan, gunakan katalog peralatan utama untuk mengenali konfigurasi yang perlu dibahas.
Tinjau seluruh siklus, bukan hanya tekanan puncak
Siklus mencakup pendekatan, peningkatan tekanan, penahanan, pelepasan tekanan, dan gerak kembali. Puncak serupa dapat muncul meskipun perilaku tiap tahap berbeda.
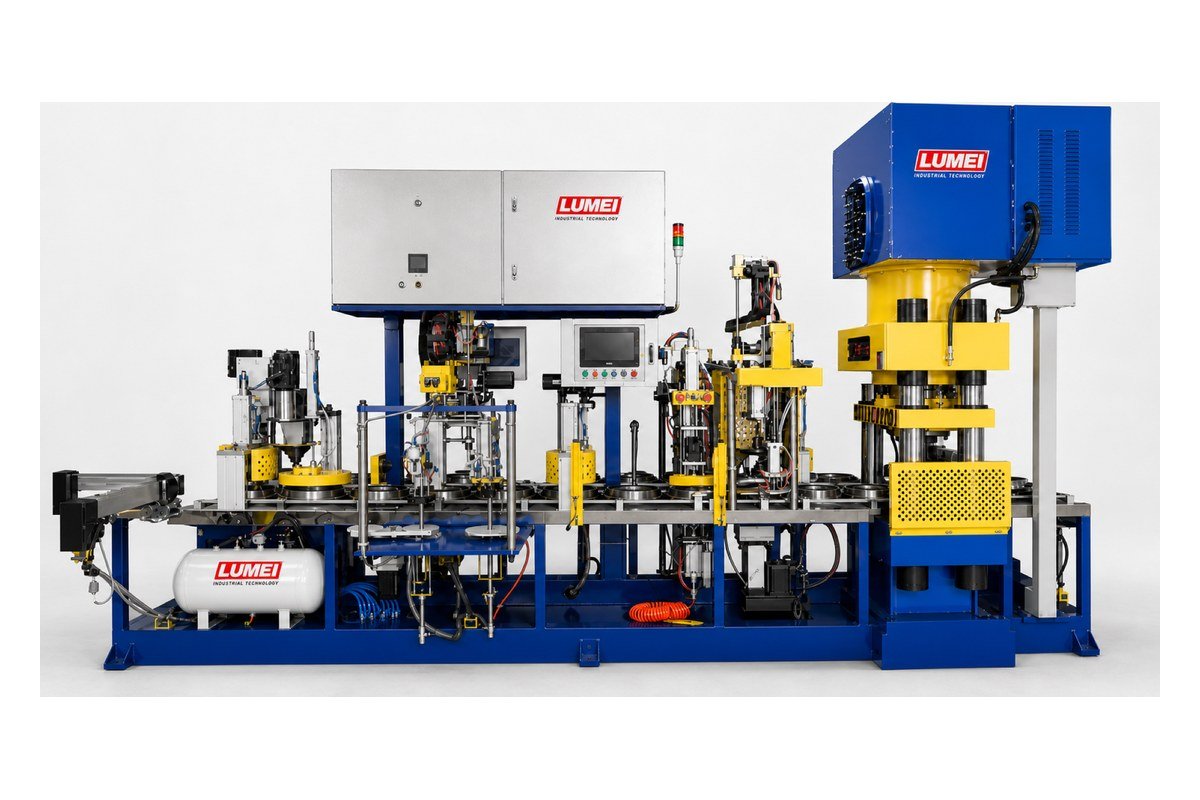
Saat menelusuri masalah, periksa:
- Apakah mesin mencapai kondisi yang ditentukan secara konsisten;
- Apakah tahap penahanan memenuhi proses yang telah divalidasi;
- Apakah terjadi pemulihan elastis, kerusakan tepi, atau perubahan bentuk setelah tekanan dilepas dan benda dikeluarkan.
Waktu tahan, kecepatan, dan pelepasan tekanan harus ditetapkan berdasarkan formulasi, dimensi, cetakan, dan hasil uji. Verifikasi setelan produk lain sebelum menerapkannya.
Periksa posisi penguat sebelum pengepresan
Untuk produk dengan jaring serat kaca, periksa jumlah lapisan yang ditentukan, posisi, kerataan, dan penempatannya terhadap lapisan bahan.
Jaring bergeser, tepi terangkat, dan peletakan tidak rata dapat memengaruhi pembentukan setempat. Ikuti urutan nyata: pastikan peletakan benar, periksa apakah pengisian berikutnya menggeser jaring, lalu verifikasi posisinya sebelum dipres.
Untuk cakram potong tipis, hubungkan pengamatan ini dengan pengukuran ketebalan. Tampilan benda kerja hasil pengepresan saja tidak membuktikan konsistensi posisi penguat.
Gunakan catatan cetakan dan stasiun untuk mempersempit pemeriksaan
Pada mesin multistasiun, hubungkan setiap sampel yang diperiksa dengan cetakan, stasiun, dan waktu produksinya.
Jika kelainan berulang pada cetakan atau stasiun tertentu, mulai dari kebersihan, keausan, pemosisian, dan urutan operasinya. Jika beberapa stasiun berubah hampir bersamaan, telusuri batch bahan, pengisian, dan sistem bersama mesin.
Pola membantu menentukan prioritas, bukan membuktikan sebab. Jika memungkinkan, ubah satu variabel terkait setiap kali dan catat hasilnya untuk menilai dampak tiap penyesuaian.
Nilai hasil produksi uji bersama kualitas benda kerja hasil pengepresan
Saat membandingkan mesin, tinjau jumlah kepala penekan dan stasiun, rentang produk, serta susunan proses. Untuk proposal LUMEI, mulai dari spesifikasi cakram dan kebutuhan produksi, lalu pastikan konfigurasi dan asumsi kapasitas yang sesuai.
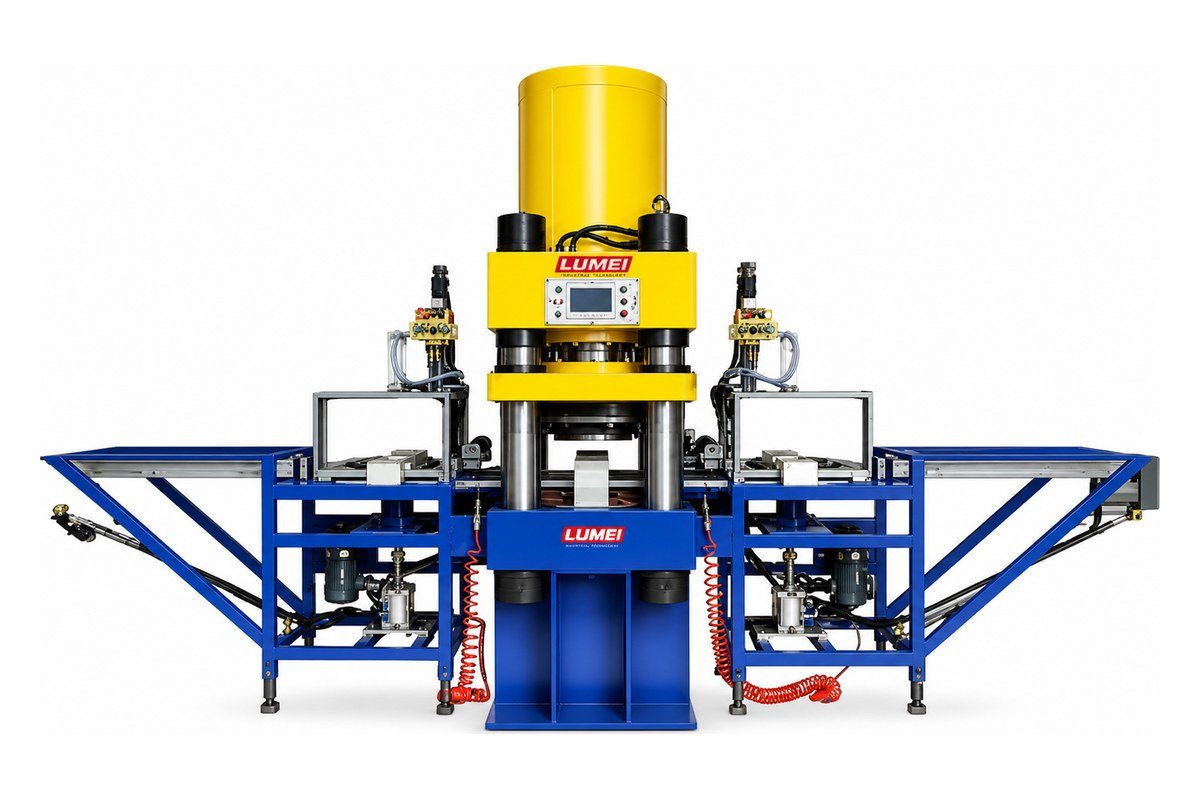
Gunakan bahan dan spesifikasi yang direncanakan saat produksi uji. Ambil sampel sepanjang operasi kontinu yang disepakati dan catat berat individual, ketebalan pada titik tertentu, kondisi visual, cetakan, serta stasiun.
Jika ada pergantian cetakan atau bahan, nilai pula pemulihan kestabilan produksi setelah pergantian. Sepakati kondisi uji, metode ukur, dan kriteria penerimaan sebelumnya agar keluaran dan kualitas dinilai pada dasar sama.
Koordinasikan pemeriksaan benda kerja hasil pengepresan dengan pemeriksaan produk jadi setelah pengerasan (curing). Dimensi yang memenuhi syarat saja tidak membuktikan bahwa cakram jadi memenuhi persyaratan kinerja.
Nilai mesin berdasarkan keterulangan produksi: pengisian konsisten, peletakan penguat dan pengepresan terkendali, variasi kualitas terlacak, serta penyesuaian berdasarkan hasil tercatat.
Untuk menyelaraskan pencampuran, pengepresan, pengerasan dan pemeriksaan, lihat panduan peralatan lini cakram potong dan penyiapan pabrik.
Daftar periksa variasi ketebalan
Susun hasil pengamatan sebelum menyetel proses. Pola berikut menunjukkan awal pemeriksaan, bukan diagnosis atau batas penerimaan.
| Pola yang diamati | Periksa terlebih dahulu | Catat untuk perbandingan |
|---|---|---|
| Ketebalan berbeda pada satu benda kerja | Distribusi bahan, kebersihan cetakan, kontak permukaan pengepresan dan kerataan penguat. | Ketebalan pada titik ukur yang sama; kondisi sebelum dan setelah pelepasan cetakan. |
| Ketebalan rata-rata berubah antarbenda kerja | Berat setiap isian, batch bahan, kemampuan alir dan kondisi penyimpanan sebelum pengepresan. | Berat benda kerja, hasil ukur ketebalan, batch dan waktu produksi. |
| Variasi berulang pada cetakan atau stasiun tertentu | Kondisi cetakan, penempatan, pengisian dan urutan operasi. | Identitas cetakan dan stasiun yang terkait dengan setiap sampel. |
| Beberapa stasiun berubah pada waktu yang sama | Pasokan bahan bersama, kondisi pengisian dan sistem mesin. | Waktu perubahan dan pengamatan sebelum serta sesudah setiap tindakan. |
| Bentuk berubah setelah pelepasan tekanan atau cetakan | Tahap penahanan, pelepasan tekanan dan cetakan sesuai proses yang disetujui. | Tahap munculnya perubahan; setelan dan pengamatan setiap uji. |
Untuk pembahasan teknis, sertakan dimensi produk, referensi formulasi atau batch, konfigurasi pres, catatan cetakan dan stasiun serta metode pengukuran yang disepakati. Sampaikan pengamatan saat meminta dukungan proses manufaktur. Sepakati kondisi uji dan kriteria penerimaan produk sebelum mengubah produksi.
Beritahu kami tentang kebutuhan manufaktur Anda
Diskusikan peralatan, bahan, proses dan cakupan pengiriman.
Kirim persyaratan proyek →