 FR












Créer une usine de disques abrasifs sans expérience : quelles compétences et quelle préparation technique avant de produire ?
Publié le
Sans expérience de fabrication : définir les responsabilités, préparer les documents, vérifier formation, moyens de contrôle et essais avant de produire.
Configuration des équipements et support à la fabrication
Discutez de la configuration par rapport aux exigences de votre produit et de votre site.
Discutez de cette exigence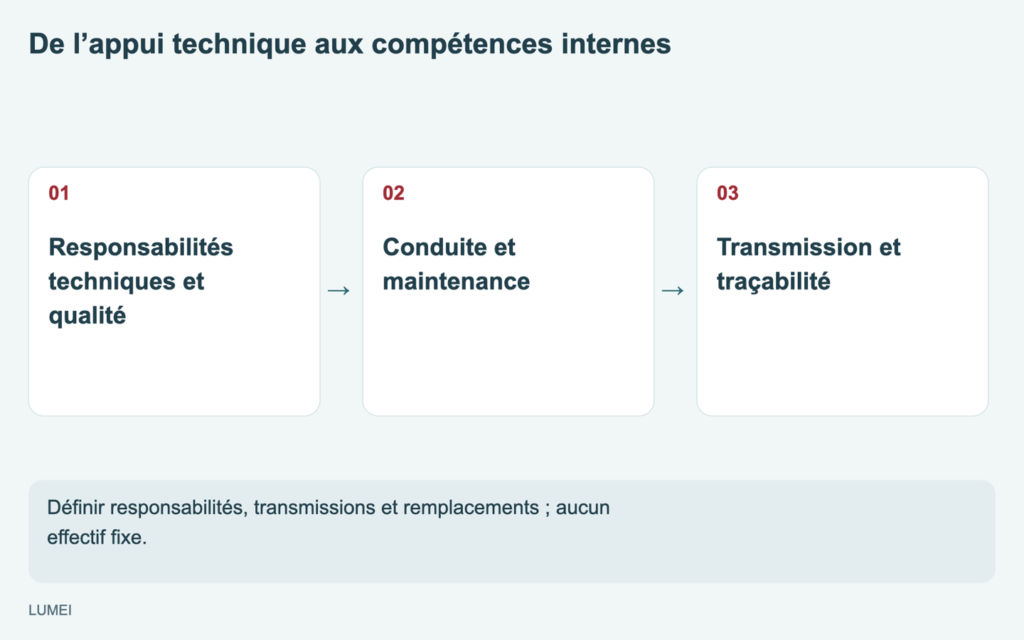
Sans expérience de fabrication, il est possible de commencer l'étude du projet et la constitution de l'équipe. L'aptitude à produire dépend toutefois des compétences, des documents de procédé, des conditions du site et de la validation des produits. L'investisseur n'a pas à réaliser chaque tâche technique, mais l'entreprise doit pouvoir évaluer les matières, appliquer les procédés, traiter les écarts et justifier la libération des produits.
Pour un premier investissement, précisez la question « Le fournisseur peut-il nous former ? » : Après le départ de son ingénieur, notre équipe saura-t-elle organiser la production avec les documents confirmés, reconnaître quand arrêter le travail, consulter les bons enregistrements et identifier la personne qui décide ?
Cet article concerne les disques à tronçonner renforcés et les disques à ébarber à liant résine. Il ne propose ni formulation, ni réglage, ni effectif universel. Si la gamme initiale reste à définir, consultez le guide d'investissement pour une production de disques abrasifs, puis examinez les besoins humains et techniques ci-dessous.
1. Définir les responsabilités avant de chiffrer les effectifs
Une personne connaissant les machines ne constitue pas à elle seule une organisation de production opérationnelle. Maintenance, matières et procédés, et contrôle des produits répondent à des questions différentes ; un intitulé de poste ne prouve pas la présence de toutes les compétences.
Les responsabilités suivantes sont proposées pour préparer l'usine ; elles ne signifient pas sept postes distincts ou sept personnes. L'effectif dépend de l'automatisation, des équipes, des références, de la manutention et des exigences locales d'emploi et de gestion du site. En cas de cumul, vérifiez la simultanéité des tâches, les remplacements et les pouvoirs de validation des changements et de libération.
| Responsabilité à définir | Question principale | Éléments à préparer ou confirmer |
|---|---|---|
| Coordination du projet et de la production | Qui relie produits, équipements, matières et essais et suit les points ouverts ? | Gamme initiale, responsables, interfaces et liste des points ouverts |
| Matières et procédés | Adéquation des matières et versions applicables au mélange, formage et durcissement | Documents disponibles, appui technique, enregistrements des changements et essais |
| Conduite des équipements | Opérations autorisées, reconnaissance des alarmes et consignation des écarts | Formation par équipement, instructions et confirmation des compétences |
| Maintenance des équipements et outillages | Qui analyse pannes, problèmes de moules et entretien ? | Répartition des tâches, dossiers, pièces et contacts de maintenance externe |
| Contrôle qualité et libération | Quoi contrôler, comment décider et traiter les produits en attente ou non conformes ? | Plan de contrôle, moyens d'essai, identification des états et pouvoirs de libération |
| Matières et lots | Lien entre matières premières, mélanges, pièces pressées, charges de four et produits finis | Identification des lots, transmissions, stockage et gestion des produits en attente |
| Sécurité et santé au travail | Protections, utilisation des matières, environnement et exigences relatives au personnel | Mesures et responsables définis d'après les données de sécurité, notices et exigences locales |
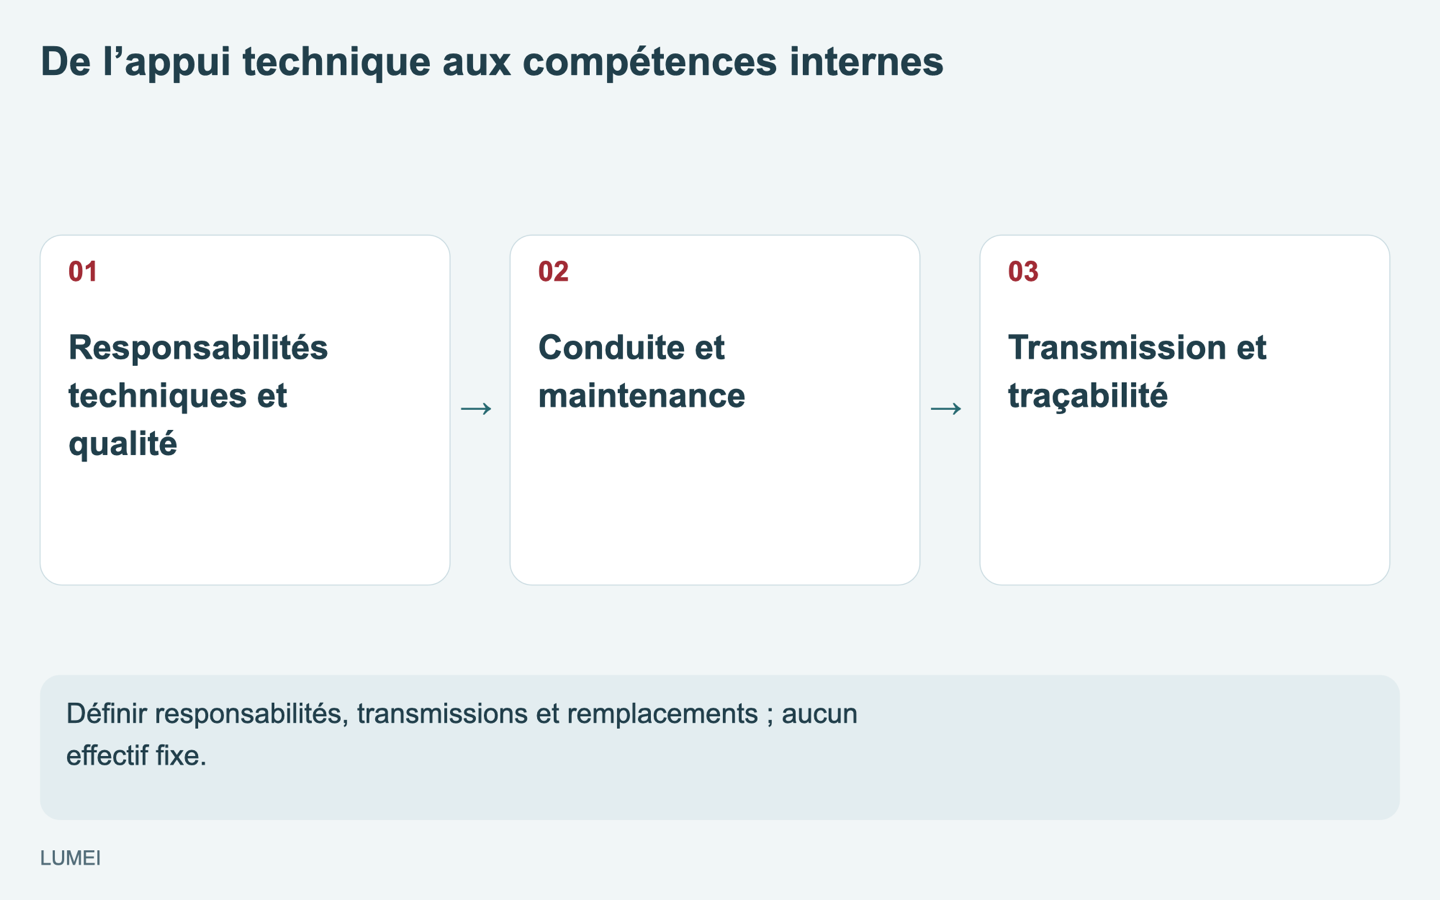
Avant de pourvoir tous les postes, distinguez recrutement, formation interne et appui externe. Un spécialiste externe peut intervenir, mais un responsable interne doit recevoir les documents, organiser leur application et suivre les difficultés, sans laisser le savoir du projet uniquement dans les échanges d'un ingénieur du fournisseur.
Si personne ne connaît la fabrication d'abrasifs à liant résine, organisez d'abord un appui procédé durable et attribuez la préparation du contrôle ainsi que les décisions qualité. Définissez ensuite recrutement et formation des opérateurs et de la maintenance. L'appui peut être salarié ou externe selon accord. L'expérience de produits comparables et la participation aux essais, analyses et transmissions documentaires comptent ; la seule réparation mécanique générale n'établit pas la compétence matières/procédés.
Pour évaluer un candidat ou un prestataire, interrogez-le sur un produit comparable : confirmation des matières et versions, difficultés rencontrées, enregistrements justifiant de nouveaux essais et contenu de la transmission finale. Des explications ou documents partageables permettent d'apprécier la pertinence de son expérience sans demander les formulations confidentielles d'une autre entreprise.
2. Préparer des documents utilisables, pas seulement une formulation
Un tableau de proportions ne suffit pas à démontrer une fabrication régulière. Grades, bases de calcul, construction du produit, équipements et outillages, conditions opératoires et résultats de contrôle doivent correspondre.
Précisez, par exemple, si une proportion d'additif se rapporte à la masse d'abrasif ou au mélange total. Sans cette définition, les mêmes chiffres peuvent conduire à des dosages différents. La page LUMEI d'appui aux procédés et matières rappelle aussi que formulations et réglages spécifiques nécessitent essais, contrôles et confirmation technique.
Pour la gamme initiale, réunissez les informations suivantes en indiquant si elles sont proposées, à valider ou confirmées :
- Exigences produit : usage, dimensions, construction, pièce travaillée, marquage et exigences qualité. Un échantillon client est une donnée d'entrée à traduire en exigences vérifiables.
- Données matières : noms, grades ou spécifications, lots, documents techniques et de sécurité disponibles, stockage et utilisation. Un nom identique ne justifie pas de reconduire les conclusions après changement de provenance ou de grade.
- Documents de procédé : bases de pesée et de mélange, formage et outillage, durcissement et refroidissement, enregistrements par étape. Aucun réglage universel de pression, température ou durée n'est fixé ici.
- Documents de contrôle : caractéristiques, méthodes, échantillonnage, critères et formats d'enregistrement, avec distinction entre attente, non-conformité et libération.
- Versions et modifications : auteur et approbateur du changement, lots concernés, validation complémentaire et autorisation d'utiliser la nouvelle version.
Tous les documents ne doivent pas être définitifs dès le lancement du projet, mais les inconnues doivent être suivies. La sélection des équipements peut avancer sans présenter un réglage non validé comme une capacité acquise. Le procédé de fabrication des disques à tronçonner à liant résine aide à vérifier les interfaces.
3. Ce que fournit la formation et ce que l'équipe doit conserver
La formation porte généralement sur conduite, commandes, maintenance, diagnostic et sécurité des machines concernées. Elle contribue aux compétences, sans achever à elle seule l'adaptation des formulations, la validation des performances ou la gestion de la ligne.
Choisissez les participants selon leurs responsabilités durables de conduite, maintenance et transmission interne, pas seulement leur disponibilité pour voyager. Si la langue des documents ou de l'ingénieur diffère de celle du site, prévoyez interprétation, terminologie et remise documentaire.
La formation peut comprendre démonstrations et revue des enregistrements. Dans des conditions de sécurité confirmées et leur domaine d'autorisation, les participants exécutent les tâches normales convenues selon les documents ; le formateur consigne observations et besoins. Les écarts peuvent être étudiés à partir de dossiers existants et de mises en situation orales, en précisant les interventions réservées aux techniciens désignés.
| Vérification après formation | Confirmation plus utile que la présence au cours |
|---|---|
| Réalisation du travail attribué | Exécuter l'opération convenue selon les instructions et autorisations ; consigner résultats et pratique encore nécessaire |
| Accès aux bons documents | Identifier les versions pour équipements, outillages et produits et savoir à qui soumettre un conflit |
| Enregistrement de la production | Relier les opérations aux matières, produits et lots de procédé, au-delà d'une quantité totale |
| Compréhension des limites | Expliquer les réglages autorisés et les écarts exigeant arrêt, isolement des produits ou intervention technique |
| Transmission du poste | Permettre à l'équipe suivante d'identifier lot, écarts ouverts et état du produit |
| Demande d'assistance | Fournir identification de l'équipement, alarme ou anomalie, moment et contrôles déjà effectués au bon interlocuteur |
La page LUMEI installation, formation et après-vente décrit la formation et les prestations sur site. Confirmez participants, périmètre équipements/produits, langues, documents livrés et coûts. La fourniture d'une formation n'inclut pas implicitement tous les travaux techniques de création d'usine.
4. Organiser le contrôle avant de fabriquer le premier lot
Dès la sélection des équipements et la préparation des essais, les responsables techniques et qualité doivent définir les contrôles et leur lieu. Aspect, dimensions, performance de tronçonnage ou d'ébarbage et essais de sécurité applicables ont des finalités différentes et ne se remplacent pas. La conformité dimensionnelle d'une pièce pressée ne prouve pas celle du produit durci.
Évaluez les contrôles internes et ceux confiés à un organisme externe compétent. Vérifiez que sa capacité et ses rapports conviennent au produit et au marché, et planifiez échantillons, délais et remise des résultats. Une possibilité future d'essai n'est pas une ressource déjà disponible.
Définissez qui examine les résultats, comment les rapports se rattachent aux lots et où restent les produits en attente. Sinon, les essais peuvent laisser des produits d'aspect normal sans base suffisante de libération.
Le dossier doit permettre d'identifier produit, référence de contrôle, lot échantillonné, résultat, examinateur et état actuel.
5. Vérifier les transmissions pendant les essais, autant que la sortie machine
Le premier essai se concentre souvent sur alimentation, pressage, démoulage et intégrité de la forme. Une équipe débutante doit aussi vérifier les responsabilités aux interfaces et en cas d'écart, ainsi que les enregistrements nécessaires aux décisions suivantes.
Les techniciens des deux parties peuvent convenir des produits représentatifs, du périmètre, des prélèvements et contrôles, puis relier matières, mélange, formage, durcissement et résultats. Quantités, répétitions et critères sont propres au projet ; aucun nombre universel d'essais n'établit l'aptitude à produire en série.
Voici une situation hypothétique de revue, et non un cas client LUMEI : le formage suit les instructions confirmées, mais seuls des numéros de plateaux accompagnent le transfert au four, sans lien avec les lots de mélange. La qualité ne retrouve pas non plus la version du document de contrôle. Traçabilité et transmission documentaire doivent être corrigées ; la bonne sortie des pièces ne suffit pas à déclarer la ligne prête.
Consignez trois types de conclusions : conditions vérifiées et domaine de validité ; difficultés à corriger puis retester ; informations insuffisantes. Après changement de matière, d'outillage ou de procédé, les responsables déterminent les lots concernés et la revalidation nécessaire.
Pour la production d'essai et la validation, convenez d'abord des données d'entrée, évaluations et enregistrements à remettre. Le résultat concerne les produits et conditions réellement essayés, pas automatiquement toutes les références en série.
6. Distinguer responsable nommé et condition confirmée
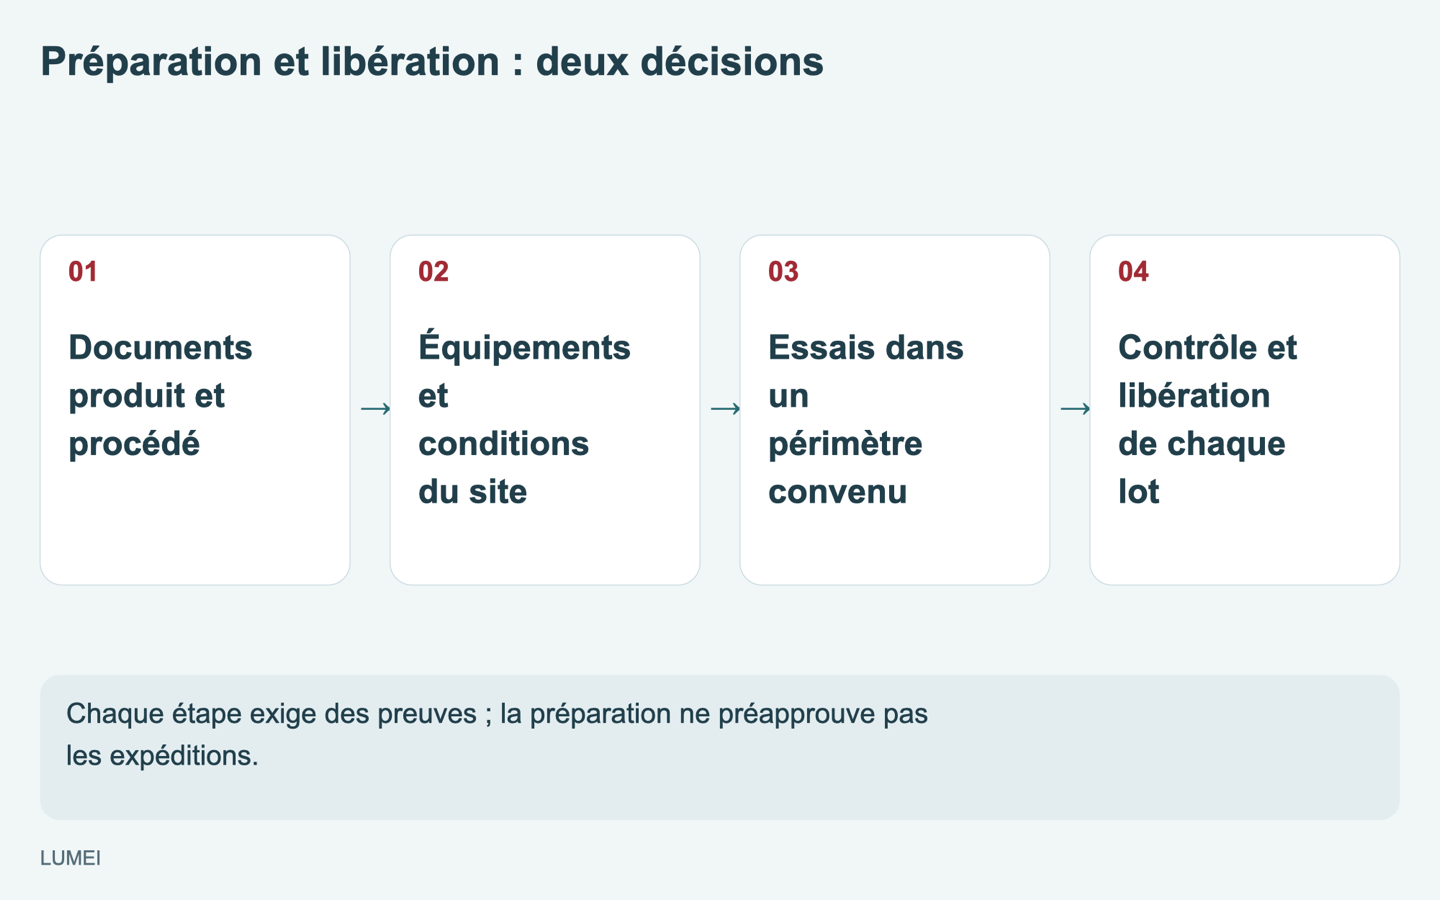
Un organigramme attribue le travail sans démontrer son achèvement. Avant les essais, préparez un registre des conditions, responsables, preuves et points ouverts. Arrivée des équipements, aptitude aux essais et aptitude à produire/libérer dans le périmètre convenu appellent des décisions distinctes.
Ajoutez pour chaque ligne responsable, échéance, état et référence de preuve. Les états peuvent être « à préparer », « à valider » et « confirmé » ; un point confirmé précise produit, équipement et conditions de procédé. On distingue ainsi suivi et fondement des décisions.
| Point de revue | Preuves ou conditions à vérifier | Point ouvert typique |
|---|---|---|
| Personnel et transmissions | Responsabilités, compétences confirmées, passations et remplacements | Savoir essentiel uniquement chez un intervenant temporaire, sans destinataire interne |
| Produit et procédé | Produit défini, versions identifiables, inconnues enregistrées | Versions contradictoires ou réglages sans origine claire |
| Équipements et site | Installation, vérifications et conditions autorisées conformes aux notices et au projet | Protections, auxiliaires ou préparation du site non achevés |
| Matières et lots | Identification et lien entre enregistrements et produits | Absence de correspondance entre matières, mélanges et charges de four |
| Contrôle et traitement | Ressources disponibles, méthodes et critères clairs, pouvoirs pour attente, non-conformité et libération | Échantillons sans plan applicable ou revue définie |
| Essais et difficultés | Résultats rattachés aux conditions réelles, corrections et nouveaux essais prévus | Produit non testé, non réévalué ou hors périmètre traité comme conforme |
Ce tableau aide à préparer la revue ; il ne remplace ni réception des équipements, ni contrôle produit, ni formalités locales. Résolvez les conditions ouvertes affectant sécurité, conformité ou libération avant que les responsables fixent le périmètre et les conditions de l'étape suivante.
Même avec personnel, équipements et moyens de contrôle prêts, chaque lot reste soumis aux exigences applicables d'inspection et de libération. La revue autorise l'organisation du travail sous conditions définies, sans approuver d'avance les expéditions futures.
7. Présenter les besoins humains et techniques dès le premier échange
Le premier échange n'exige pas un procédé mature, ni des réponses prétendument confirmées. Une page suffit pour décrire produits, clients/marchés, personnel disponible, expérience manquante et aide souhaitée.
Précisez formation à la conduite, discussion matières/procédés, préparation d'essais ou confirmation des dossiers de contrôle livrables. Notez « à confirmer » et convenez du responsable et de l'étape de résolution.
L'absence d'expérience n'empêche pas de préparer le projet. Constituez une équipe capable de recevoir les informations techniques, appliquer les documents, enregistrer et traiter les écarts, puis confirmez le périmètre de production par essais et contrôles convenus. Sur la page de demande de projet, indiquez produits initiaux, localisation, personnel et soutien souhaité pour discuter séparément équipements, matières, formation et essais.
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →