 FR












Le processus complet en un coup d’œil
La fabrication de disques à tronçonner en résine nécessite une préparation, un formage, un durcissement et une inspection coordonnés du matériau. La presse façonne le mélange en flans ; le durcissement développe la liaison résineuse ; L’inspection évalue si le produit répond aux exigences convenues. Chaque étape nécessite une vérification appropriée ; l’apparence du produit de l’étape suivante ne suffit pas à elle seule.
- 01Matières premières et peséeSpécifications, lots et normes d’alimentation
- 02Mélange et préparationStatut, séquence et conditions de stockage temporaire
- 03Formage et renforcementInspection de moules, de structures et d’ébauches
- 04Solidification et refroidissementChargement, cycle complet et enregistrement
- 05Inspection et libérationPlan d’inspection et traitement des résultats
- 06Emballage et entreposageExigences d’identification, de lot et de commande
Représentation générale des relations de processus. Le criblage, le conditionnement et les séquences spécifiques sont ajustés en fonction du système de matériaux confirmé et des dispositions du processus.
01 Confirmation et pesée des matières premières
Clarifier d’abord le produit à fabriquer, puis confirmer l’abrasif, le système de résine, les matériaux de renforcement et les matériaux auxiliaires de support. Même si le diamètre extérieur est le même, les matériaux et les processus requis peuvent être différents si les utilisations, l’épaisseur et la structure du produit sont différentes.
Lors de la réception des matériaux, le nom, les spécifications, le lot et les informations techniques disponibles doivent être vérifiés ; lors de la pesée, préciser la masse de référence utilisée pour chaque proportion d’ajout. Le pourcentage basé sur la masse abrasive ne peut pas être utilisé directement comme pourcentage total du mélange.
Identité matérielle
Nom, grade ou spécification, lot source et exigences de stockage.
Base d’alimentation
Quantité d’alimentation réelle, base de dosage et version de procédé adoptée.
Association de lots
Associer des lots de matériaux à des lots mixtes pour faciliter les tests de comparaison et la traçabilité ultérieurs.
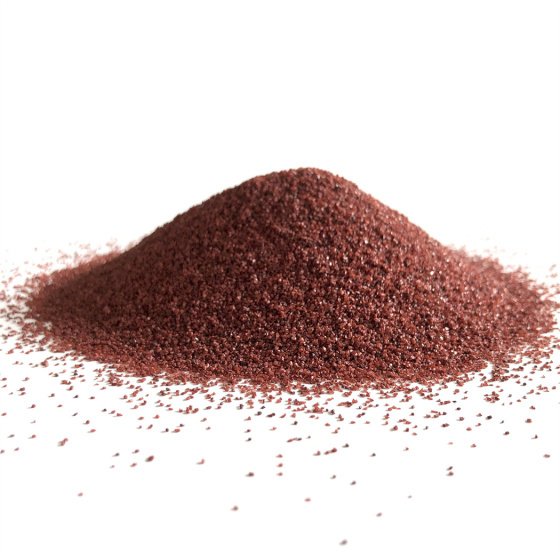
Lors de la sélection des matériaux, vous pouvez d’abord vérifier Catalogue de matières premières ↗; Les qualités spécifiques et l’étendue de la fourniture de liants doivent encore être confirmées article par article.
02 Mélange, conditionnement et transport
La tâche du mélange consiste à combiner les matériaux pesés dans l’ordre et les conditions confirmés pour obtenir des matériaux appropriés pour un moulage ultérieur. Lors de l’évaluation d’un mélangeur, vous devez examiner le poids réel d’un seul lot, la méthode de déchargement, le nettoyage et les changements de matière, ainsi que le nombre de lots requis par équipe, plutôt que de simplement comparer le volume ou la puissance du moteur.
La question de savoir si le mélange nécessite un conditionnement et un criblage, ainsi que la séquence correspondante, doit être déterminée en fonction du système de matériaux et de la technologie éprouvée. Le conteneur de stockage temporaire, l’environnement et le temps d’attente autorisé doivent également être liés à l’approvisionnement en moulage pour éviter d’avoir uniquement un plan de presse sans plan de rotation du mélange.

- Enregistrer le lot de matériau, le poids de l’aliment, la séquence et la durée du mélange.
- Identifier les lots de mélange, leur statut et les conditions de stockage temporaire.
- Avant de changer de formule ou de matériau, vérifier les modalités de nettoyage, de résidus et de transfert.
Lecture approfondie :Sélection du mélangeur, uniformité des lots et tests ↗.
03 Structure de formage et de renforcement
Pendant le moulage, le mélange, le treillis renforcé, les bagues d’alésage et autres composants applicables sont placés dans le moule en fonction de la structure du produit, puis le pressage et le démoulage sont terminés. L’utilisation, le nombre de couches et la position des composants dépendent de la conception du produit, et un schéma général ne doit pas être utilisé pour supposer que tous les disques à tronçonner ont la même structure.
Évaluez ensemble la presse et l’outillage par rapport au diamètre du disque, à l’épaisseur, à l’alésage, à la construction et au plan de production. Le nombre de stations, le nombre de têtes de pressage, les dispositions d’alimentation et de retournement sont des facteurs de configuration distincts. Ni l’apparence de la machine ni une seule spécification ne suffisent pour sélectionner la configuration.

| Objet d’inspection | Ce qui reste à confirmer | Pourquoi enregistrer |
|---|---|---|
| Moules et composants | Modèle, spécifications du produit, structure des composants et état de l’assemblage | Confirmer que les outils et matériaux appropriés sont utilisés |
| Conditions de moulage | Benchmark d’alimentation, distribution d’alimentation et réglages de presse confirmés | Fournir des conditions cohérentes pour les comparaisons d’exceptions |
| Etat du corps vert | Éléments d’inspection applicables tels que le poids, l’épaisseur, l’ouverture, l’apparence, etc. | Déviation de processus trouvée ; ne remplace pas la sortie du produit fini |
Concernant les facteurs influençant l’épaisseur du flan embouti, vous pouvez continuer la lecture Contrôle de l’épaisseur du corps d’une machine de moulage automatique ↗.
04 chargement, durcissement et refroidissement
L’ébauche pressée formée doit être chargée d’une manière confirmée et introduite dans l’équipement de durcissement approprié. Le plan de durcissement doit prendre en compte le système de résine, l’épaisseur du produit, la méthode de chargement, l’enregistrement de la température et les conditions de refroidissement, et ne peut pas copier la courbe de température d’un autre produit.
Lors de l’évaluation de la capacité de durcissement, elle dépend du nombre de charges efficaces et du cycle d’occupation complet. L’organisation même du chargement, du chauffage, du maintien en température, du déchargement et du refroidissement ou du transfert du four affectera si le prochain lot peut entrer à temps. Le volume du four lui-même ne peut pas être directement converti en nombre de produits finis pouvant être livrés par jour.

Lecture approfondie :Comment vérifier la température du four de durcissement ↗.
05 Inspection, élimination des résultats et libération
Le plan d’inspection doit être clair lors de la configuration de l’équipement : quels éléments inspecter, quelles méthodes utiliser, quels éléments inspecter pièce par pièce, quels éléments échantillonner par lot, quelles exigences juger et comment identifier et éliminer les produits non conformes.
| Vérifier la direction | Principales préoccupations | On ne peut pas en déduire |
|---|---|---|
| Aspect et taille | Fissures, écailles, déformations et écarts dimensionnels applicables | On ne peut pas juger que toutes les performances sont qualifiées sur la seule base de l’apparence normale. |
| Contrôle du solde | Mesure de conditions de déséquilibre dans des conditions spécifiées | L’équilibrage statique n’est pas égal à l’équilibrage dynamique ou à une inspection de sécurité complète. |
| Tests d’intégrité mécanique tels que la résistance à la rotation | Évaluer les résultats correspondants selon les conditions de test spécifiées | Non équivalent à une efficacité de coupe ou à une résistance à l’usure prouvée |
| Test d’application de découpe ou de meulage | Évaluer les performances réelles dans des conditions de travail comparables | Les tests de produits ne peuvent pas être remplacés par des paramètres évalués par l’équipement. |
Les méthodes de test, les critères d’échantillonnage et d’acceptation doivent être confirmés conformément aux exigences de produit applicables et aux accords de projet, et ce tableau ne remplace pas les procédures d’inspection spécifiques. Lorsque vous devez organiser un test comparatif, vous pouvez visualiser Support à la production d’essais et à la vérification des tests ↗.
06 Conditionnement, identification des lots et entreposage
Après avoir déterminé le traitement du produit selon les résultats de l’inspection, vérifiez les spécifications, la quantité, l’étiquette, le formulaire d’emballage et les exigences de la commande. L’emballage doit protéger le produit pendant le stockage et le transport, et l’étiquetage et les informations sur les lots doivent pouvoir être liés aux enregistrements de produits correspondants.
- Distinguer les exigences en matière de quantité d’emballage, d’étiquetage et de suremballage en fonction des spécifications et des commandes.
- Distinction claire entre les statuts qualifié, en attente et non qualifié.
- Confirmer les conditions de stockage, de manutention et de transport en fonction des exigences en matière de matériaux et de produits finis.
- Lorsque des données par lots sont requises, confirmez la plage d’enregistrement et l’état du fichier avant la livraison.
Visualiser la liste de préparation en usine → Vérifier la fourchette de cotation →
Comment éviter « qu’une seule machine soit très rapide et que toute la chaîne soit en retard » entre les processus ?
| Observer le phénomène | Contrôle prioritaire | Informations requises |
|---|---|---|
| La presse attend du matériel | Si le lot de mélange, la décharge et le stockage temporaire sont connectés | Taille réelle du lot, durée par lot et modalités d’approvisionnement |
| Le produit moulé est en attente de durcissement | Si la capacité de chargement, le cycle d’occupation et l’outillage de rotation correspondent | Mélange de produits, chargement efficace et enregistrement du cycle |
| Produit fini en attente de libération ou de conditionnement | Vérifier si les tâches, le personnel, le rythme de comptage et d’emballage sont coordonnés | Plan d’inspection, spécifications d’emballage et état des travaux en cours |
Ce sont des points de départ pour l’inspection, et non des causes de défaillance identifiées. Lors de la configuration d’une nouvelle ligne, la même gamme de produits et la même période de planification doivent être utilisées pour comparer les capacités du processus, et différentes unités ou pics idéaux ne peuvent pas être directement combinés dans la production quotidienne.
Saisie graphique en six étapes ↗ · Schéma de fabrication de disques à tronçonner ↗ · Matériel de mélange ↗ · Équipement de durcissement ↗
Choisir l’équipement selon le procédé
Reliez chaque étape aux équipements et critères de réception proposés. Partez de la ligne de coupe ou meulage visée, puis comparez le formage. La validation du produit et du procédé reste nécessaire.