 FR












Nouvelle usine d’abrasifs : commencer par les disques à tronçonner ou à ébarber ? Choisir selon les clients, les spécifications et les équipements
Publié le
Choisir les premiers disques à tronçonner ou ébarber selon demande, références, investissement, équipements et essais, avec tableaux et exemple hypothétique.
Configuration des équipements et support à la fabrication
Discutez de la configuration par rapport aux exigences de votre produit et de votre site.
Discutez de cette exigence
Lors d’un investissement dans une ligne d’abrasifs à liant résine, choisir les premiers produits mérite d’être traité avant l’achat d’une machine. Un même distributeur peut vendre les deux familles, mais leurs usages, structures et évaluations diffèrent. Dire pouvoir vendre les deux ne justifie pas leur lancement simultané.
Privilégiez une gamme dont la demande est mieux définie, les références maîtrisables et les moyens de fabrication et d’évaluation réalisables. Évaluez d’abord les disques à tronçonner si leurs exigences d’achat sont précises. L’ébarbage peut aussi être prioritaire si clients, échantillons et essais sont mieux définis. Lancer les deux suppose des exigences, configurations et validations claires pour chacune.
La comparaison porte sur les disques à tronçonner à liant résine pour métaux et les disques à ébarber à moyeu déporté pour meuleuses d’angle. Elle ne couvre pas toutes les meules : produits vitrifiés, superabrasifs et disques à lamelles sont exclus.
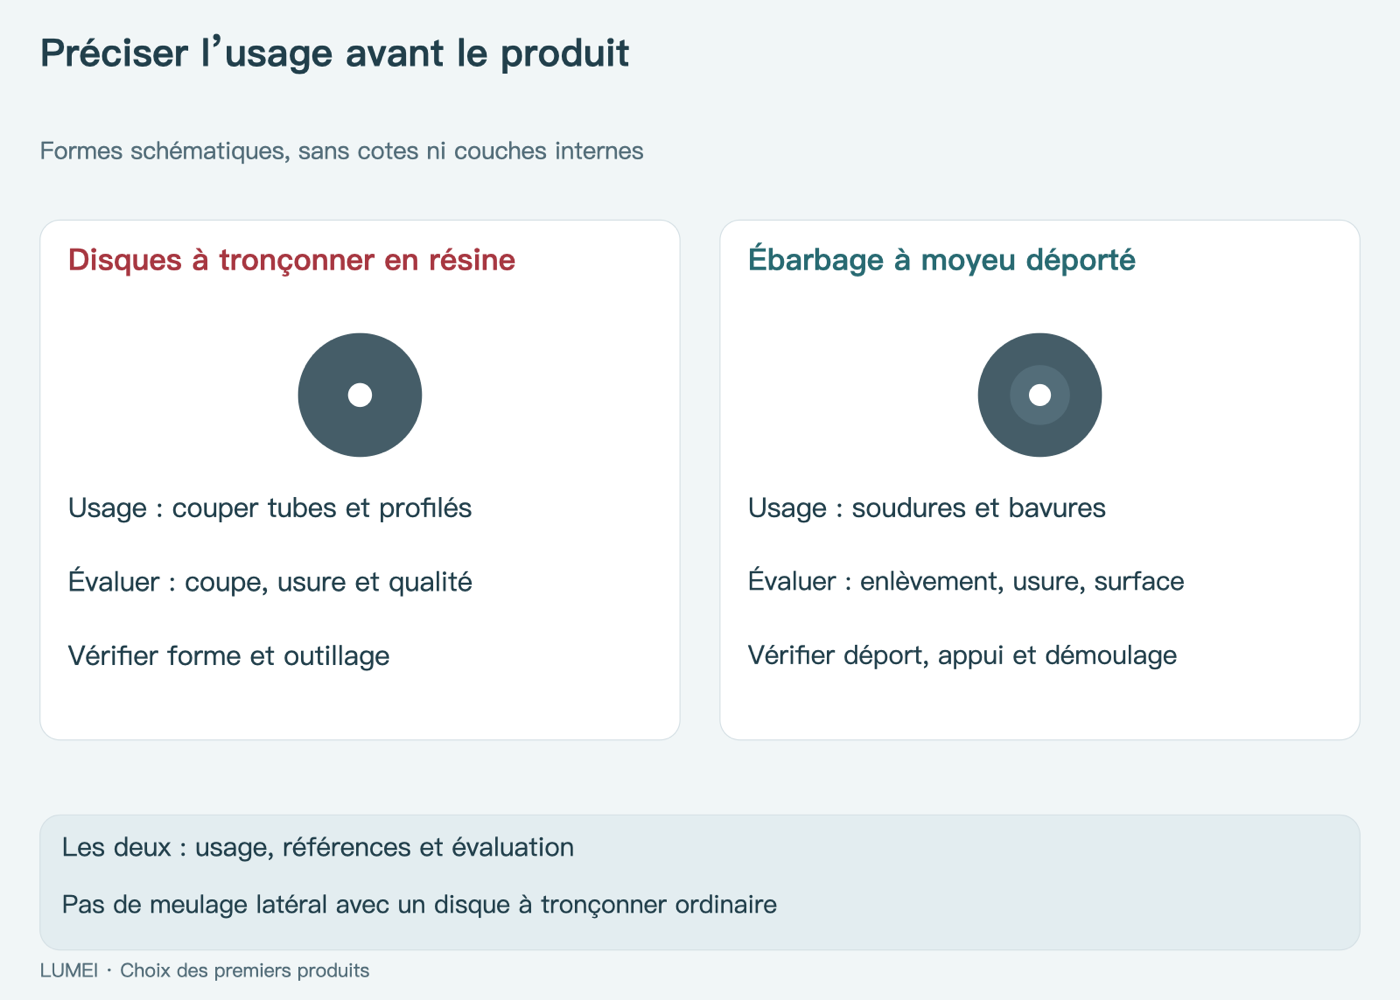
1. Définir le travail du client avant le disque
« Le marché de la métallurgie » reste trop large. Tronçonner un tube et éliminer une soudure sont des tâches distinctes ; pièces, outils et méthodes d’évaluation doivent être documentés séparément.
Précisez matériau, opération, outil, produit actuellement acheté et motif du changement de fournisseur. Marquages, plans et échantillons existants permettent d’établir des exigences vérifiables.
Les disques à tronçonner ordinaires servent à couper, ceux à ébarber aux opérations permises par leur conception. Ne pas évaluer ni vendre un disque à tronçonner ordinaire pour du meulage latéral. Les produits combinés suivent leur conception, leur marquage et leurs conditions déclarées. Les conseils de sécurité Norton expliquent cette limite.
| Critère | Tronçonnage | Ébarbage à liant résine, moyeu déporté | Conséquence pour le démarrage |
|---|---|---|---|
| Travail | Couper tubes, profilés et autres pièces ; préciser l’application | Éliminer soudures, bavures et similaires ; préciser le contact | Définir une tâche, pas seulement une clientèle métallurgique |
| Forme et pressage | Vérifier forme plate ou autre selon le produit ; structures non uniformes | Vérifier déport, appui et démoulage | Examiner géométrie et outillage, au-delà du diamètre |
| Évaluation | Coupe, consommation et qualité de coupe dans les conditions convenues | Enlèvement de matière, consommation et surface dans les conditions convenues | Prévoir des évaluations distinctes ; la durée d’un disque ne suffit pas |
| Achat | Tâche, assortiment, lots et délais de coupe | Tâche, assortiment, lots et délais d’ébarbage | Comparer informations disponibles et essais prévus sans présumer les ventes |
Diamètre, épaisseur, alésage, renfort, outil et vitesse compatible doivent être confirmés pour les deux. Ce tableau distingue les orientations, sans constituer un cahier de contrôle complet. Confirmez séparément exigences du marché visé, sécurité et conditions de libération.
Distinguez demandes de prix, intentions d’essai et commandes confirmées. Une référence au catalogue d’un distributeur n’est pas un engagement d’achat ; un « grand marché » ne détermine pas le nombre de machines.
2. Définir l’assortiment initial
Choisir tronçonnage ou ébarbage fixe seulement une orientation. Achats et essais dépendent des références retenues, de leurs différences et des changements de fabrication.
Regroupez les exigences initiales : forme, dimensions finies, matériau travaillé, renfort et évaluation. Marquez les inconnues « à confirmer », sans extrapoler d’un produit voisin.
Distinguez notamment les situations suivantes :
- À diamètre égal, une autre épaisseur ou un autre alésage peut exiger d’autres outils et réglages.
- Des dimensions identiques avec un autre matériau ou usage ne définissent pas automatiquement le même produit.
- Un échantillon fini ne remplace pas les plans du corps non polymérisé ou du moule.
- Les caractéristiques, positions et couches de renfort suivent la conception, sans déduction par le seul aspect.
Plusieurs références sont possibles, mais chaque ajout doit être relié aux outils, matières, changements et évaluations supplémentaires. Séparez les extensions possibles pour ne pas intégrer une demande incertaine à l’achat initial.
3. Comparer commandes et investissements supplémentaires, au-delà du débit machine
À volume mensuel prévu identique, l’organisation peut différer fortement. Répéter des lots stables ne revient pas à alterner de petits lots ; le cycle machine ne résume pas cette différence.
Listez période de demande, taille de lot et livraison par référence. Examinez moules, nettoyage, changements de matière, réglages, redémarrage et contrôle de première pièce. Les tâches dépendent des matières et procédés réels ; mesurez les durées sur l’assortiment convenu.
Davantage de produits peut accroître outillage, stocks de matières, encours et lots en attente de contrôle. Acheter plus de moules ne prouve pas une capacité équivalente de fabrication, contrôle et livraison.
Outre les ventes prévues, appréciez crédibilité de la demande, nombre de références, réachat et participation du client aux essais.
Listez les besoins de l’autre famille avant de l’ajouter. Deux machines principales de prix proches n’impliquent pas le même financement de démarrage.
| Ajout | Question à la proposition ou au devis | Omission à éviter |
|---|---|---|
| Moules et outils | Quels moules, centrages, appuis et pièces de changement par produit ? | « Moule interchangeable » ne signifie pas tous les outils inclus |
| Mécanismes et auxiliaires | Faut-il ajouter pose de renfort, alimentation, réception, chargement ou contrôle ? | « Partagé » dans deux propositions ne prouve pas la disponibilité simultanée |
| Essais et évaluations | Qui supporte échantillons, matières, essais, laboratoire et essais client ? | Séparer essais initiaux et reprises ; ne pas tout supposer inclus dans le prix machine |
| Matières et stocks | Quelles matières, renforts, emballages, quantités minimales et immobilisation ? | Distinguer stock initial et consommation ultérieure ; éviter le double compte |
| Changements et personnel | Quels réglages, nettoyage, formation et contrôle, avec quelle mesure des temps ? | Garder les temps non mesurés à confirmer ; ne pas supposer l’absence de perte productive |
Indiquez inclus, en supplément ou à confirmer, avec devise, date de référence et échéance. Sans données fiables de ventes et coûts, ne concluez ni à un retour plus rapide du tronçonnage ni à une meilleure rentabilité de l’ébarbage.
4. Confirmer le partage des équipements produit par produit
Préparation, mélange, pressage, polymérisation et contrôle existent dans les deux familles. Des étapes de même nom ne prouvent pas l’interchangeabilité des configurations ou procédés. La plage de diamètre ne valide pas toutes les formes, épaisseurs et structures.
Demandez au fournisseur trois précisions pour la famille ajoutée :
- Couverture actuelle : plans, outils, mouvements et tâches manuelles restantes, plutôt qu’une simple mention « compatible avec les deux ».
- Ajouts ou modifications : outils, mécanismes, matières, chargements de polymérisation et contrôle, avec coûts et responsabilités.
- Validations acquises ou manquantes : distinguer compatibilité documentaire et résultats d’évaluation des produits.
Si mélange, polymérisation ou contrôle sont partagés, placez les deux gammes dans un planning commun. Traiter chacune isolément ne prouve pas que deux objectifs indépendants seront livrés simultanément. Précisez périmètre partagé et disponibilité.
Consultez le guide de sélection des presses de formage : définir d’abord les produits, puis leur réalisation.
5. Valider avec des échantillons représentatifs
Choisissez les produits représentatifs des commandes principales et différences critiques. Les résultats d’une famille ne démontrent pas la conformité de l’autre.
Convenez des versions, matières, outils, quantités, conditions et critères ; reliez les échantillons aux dossiers de fabrication. Distinguez fabrication avec la configuration prévue ; évaluation après polymérisation de la qualité, des performances et de la sécurité applicable, avec conformité aux critères, échecs et points inachevés ; acceptation des éléments évalués par le client en conditions définies.
Une pièce pressée ne prouve pas la conformité finale. L’acceptation d’une caractéristique ne remplace pas les évaluations manquantes. Voir les essais de production et la validation.
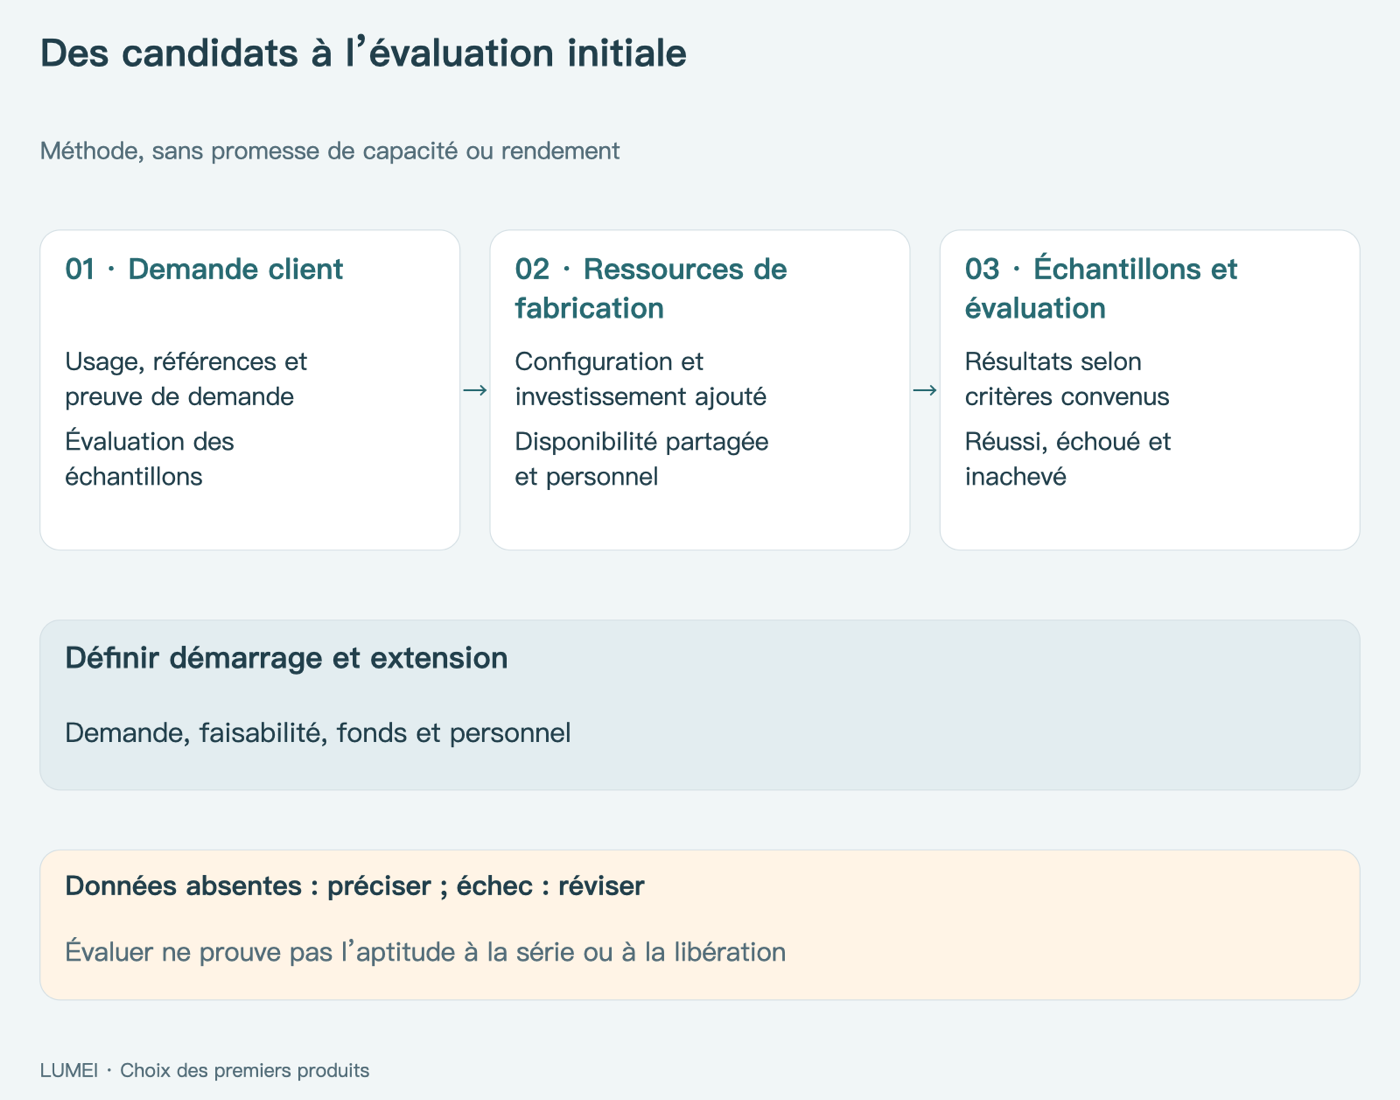
6. Choisir selon le niveau de préparation
Supposons un investisseur envisageant les deux familles. Cette situation explique la méthode : ce n’est ni un cas client LUMEI ni une prévision de demande ou de rendement.
| Candidat | Informations supposées | Manques | Traitement à ce stade |
|---|---|---|---|
| Disques à tronçonner A et B | Usage et deux références précisés, client disposé à évaluer des échantillons | Quantités fermes, configuration, essais et résultats après finition | Évaluer pour le démarrage, préciser plans et essais sans promettre la série |
| Disque à ébarber C | Le même client pourrait en acheter plus tard | Usage détaillé, produit, lot et essais | Candidat à l’extension ; préciser la demande avant d’ajouter une configuration complète |
Avancez d’abord données et essais pour A et B car les informations permettent une évaluation, pas parce que ces produits seraient plus faciles ou rentables. Révisez si les essais échouent ou si commandes et coûts ne sont pas viables.
Dans la situation inverse —ébarbage défini, tronçonnage évoqué oralement— évaluez l’ébarbage d’abord. Pondérez crédibilité de la demande, faisabilité, financement et personnel.
Si les deux demandes sont claires, comparez ajouts, partage des ressources et validation avant un lancement simultané ou par étapes. Si aucune ne l’est, complétez entretiens et échantillons ; examinez l’investissement sans figer la configuration finale.
7. Rédiger un plan initial vérifiable
Inutile de présenter tout le catalogue futur au premier échange. Renseignez les produits initiaux et laissez les inconnues à confirmer.
| Décision | Informations | Preuve ou responsable |
|---|---|---|
| Client et usage | Acheteur, matériau et tâche | Besoin documenté, client ou chef de projet |
| Gamme | Famille, forme, dimensions, structure et version | Plans, marquages, échantillons et confirmation technique |
| Commandes | Demande, intention d’essai ou commande ; assortiment, quantité et période | Ventes ou confirmation client |
| Objectif | Références, période et quantité finale conforme | Objectif distinct de la capacité mesurée |
| Fabrication | Outils, auxiliaires, partage, ajouts et limites | Documents fournisseur et points à confirmer |
| Investissement ajouté | Outils, mécanismes, essais, stocks et coûts de temps | Inclus, devis, échéances et inconnues |
| Évaluation | Produits, méthodes, critères, responsabilités et travaux restants | Plans, résultats et confirmations |
| Extension | Produits différés et conditions de réexamen | Liste séparée des engagements initiaux |
Le résultat utile précise les produits initiaux, leurs clients et usages, les conditions confirmées et les validations restantes. Décidez de l’autre famille lorsque demande et fabrication seront mieux établies.
Consultez la solution de fabrication de disques à tronçonner ou de disques à ébarber à liant résine, avec données, échantillons, périodes de demande et conditions du site. Pour le projet global, revenez au guide de préparation d’usine.
Parlez-nous de vos exigences de fabrication
Discutez de l'équipement, des matériaux, du processus et de la portée de la livraison.
Soumettre les exigences du projet →